Beim 3D-Druck schleifen entscheidet nicht möglichst grobes Papier, sondern eine kontrollierte Folge passender Körnungen. So verschwinden Layer Lines, ohne Details, Kanten oder Maßhaltigkeit unnötig zu verlieren.
* Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.
Welche Körnung braucht ein 3D-Druck?
Für starke Supportnarben kann Körnung 120 bis 180 sinnvoll sein. Ein sauber gedrucktes Teil startet meist bei 240 oder 320. Für Grundierung genügt häufig ein Abschluss bei 400 bis 600; für Lack oder Politur wird bis 1000, 2000 oder feiner gearbeitet.
Bewährte Körnungsfolge
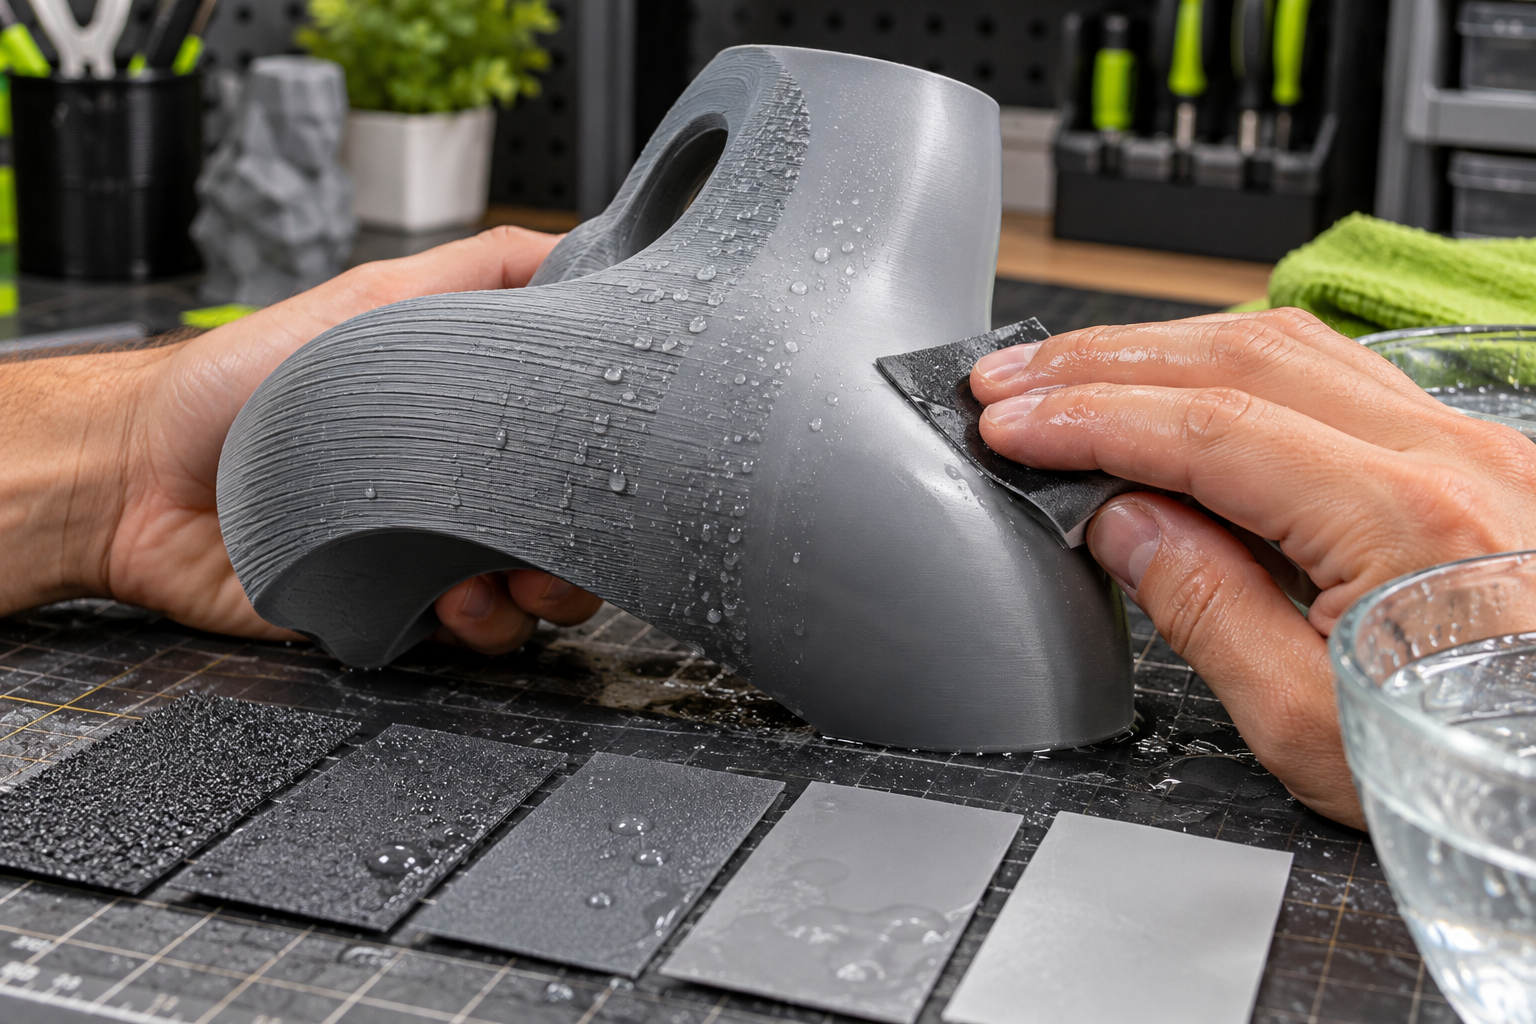
Grobe Korrektur: 120/180. Formschliff: 240/320. Vorbereitung für Grundierung: 400/600. Feinschliff vor Glanzlack oder Politur: 800 bis 3000. Beginne immer mit der feinsten Körnung, die den Fehler noch zuverlässig beseitigt.
Trocken oder nass schleifen?
Trockenschliff eignet sich für grobe Formkorrekturen und Spachtelmasse. Nassschliff reduziert Staub, setzt das Papier langsamer zu und erzeugt feinere Oberflächen. Elektronische oder montierte Baugruppen werden nicht nass bearbeitet.
Sinnvolle Schleifausstattung
Das Nassschleifpapier-Set 120–3000 deckt grobe Korrektur bis Feinschliff ab. Schleifschwämme passen sich Rundungen an; Schleifpads helfen auf größeren Konturen.
Materialunterschiede
PLA
PLA wird bei Reibungswärme weich. Arbeite mit geringem Druck, kurzen Intervallen und frischem Schleifmittel.
PETG
PETG ist zäher und neigt eher zum Schmieren. Ein vorsichtiger Nassschliff und häufiges Reinigen des Papiers helfen.
ABS und ASA
ABS und ASA lassen sich gut schleifen. Nach einem groben Schliff können Füller oder ein kontrolliertes chemisches Verfahren folgen.
Resin
Vollständig ausgehärtetes Resin lässt sich präzise schleifen. Nassschliff, Handschuhe, Schutzbrille und sauberes Auffangen der Rückstände reduzieren die Staubbelastung.
Schritt-für-Schritt-Anleitung
- Störstellen markieren und Passflächen abkleben.
- Supportreste mit Entgrater oder Feile bündig entfernen.
- Mit der feinsten wirksamen Körnung beginnen.
- Gleichmäßig und ohne punktuell hohen Druck arbeiten.
- Oberfläche reinigen und erst wechseln, wenn die vorherigen Kratzer verschwunden sind.
- Vor Grundierung oder Lack vollständig entstauben und trocknen.
Kanten und schwer erreichbare Stellen
Ein Modellbau-Feilenset erreicht Aussparungen und Innenkanten. Mit dem Entgrater lassen sich Brims, Grate und Supportansätze abnehmen.
Maschinell schleifen
Ein Minischleifer spart Zeit, kann Kunststoff aber schnell überhitzen. Der Fanttik F2 Master Mini ist eine kompakte Lösung. Ich nutze ihn selbst und bewerte Handhabung und Präzision sehr positiv. Das Arbeiten damit macht immer wieder Spaß. Sichtflächen werden abschließend von Hand bearbeitet.
Typische Fehler
- Zu lange auf einer Stelle arbeiten.
- Körnungsstufen überspringen.
- Scharfe Kanten ungewollt abrunden.
- Staub vor der Grundierung nicht entfernen.
- Passflächen und Bohrungen nicht schützen.
Warum verschiedene Körnungen notwendig sind
Die Körnungszahl beschreibt vereinfacht, wie fein die Schleifkörner sind: Eine kleine Zahl trägt viel Material ab und hinterlässt tiefe Riefen, eine große Zahl arbeitet feiner. Feines Papier kann eine tiefe Layer Line zwar irgendwann beseitigen, benötigt dafür aber unnötig lange. Grobes Papier entfernt sie schnell, erzeugt dafür eigene Kratzer. Deshalb wird stufenweise gearbeitet: Jede Körnung entfernt die Spuren der vorherigen.
Ein häufiger Anfängerfehler ist der Sprung von sehr grob direkt zu sehr fein. Körnung 1000 kann die tiefen Rillen von 120er Papier nicht effizient egalisieren. Sinnvoller sind Zwischenstufen wie 120, 180, 240, 320, 400 und 600. Nicht jede Stufe ist immer nötig; entscheidend ist, dass vor dem Wechsel keine deutlich tieferen Einzelkratzer verbleiben.
So führst du einen kontrollierten Trockenschliff aus
- Bauteil stabil, aber ohne Verformung fixieren. Dünne Wände nicht stark einspannen.
- Schleifpapier um einen ebenen Klotz legen, wenn eine gerade Fläche erhalten bleiben soll.
- Mit leichtem Druck und langen Bewegungen arbeiten. Kleine Kreise können Wellen erzeugen, wenn immer dieselbe Stelle belastet wird.
- Nach wenigen Zügen Staub abbürsten und die Fläche mit seitlichem Licht prüfen.
- Die Schleifrichtung bei der nächsten Körnung ändern. Dadurch erkennst du leichter, wann die Kratzer der vorherigen Richtung verschwunden sind.
- Kanten und Details zuletzt und mit gefaltetem Papier, Feile oder Schleifschwamm bearbeiten.
Nassschleifen Schritt für Schritt
Beim Nassschliff bildet Wasser zusammen mit dem Abrieb eine Schleifschlämme. Sie transportiert Partikel aus dem Papier, reduziert Staub und verhindert, dass einzelne Kunststoffreste tiefe Riefen ziehen. Verwende wasserfestes Nassschleifpapier und nur wenig Wasser. Ein Tropfen mildes Spülmittel kann die Oberflächenspannung reduzieren, sofern nachher gründlich gereinigt wird.
- Arbeitsfläche gegen Wasser schützen und eine kleine Schale mit sauberem Wasser bereitstellen.
- Papier kurz anfeuchten; das Bauteil muss nicht eingeweicht werden.
- Mit wenig Druck schleifen und Papier regelmäßig ausspülen.
- Wasser wechseln, sobald grober Abrieb darin schwimmt. Sonst gelangen alte Partikel wieder auf die Fläche.
- Zwischen den Körnungen Teil, Hände und Arbeitsfläche reinigen.
- Vor Grundierung, Kleben oder Lackieren vollständig trocknen lassen.
Wie sich die Materialien beim Schleifen verhalten
PLA erweicht durch Reibungswärme. Schmierende Stellen sind ein Warnsignal. PETG ist zäh und neigt ebenfalls zum Verschmieren; Nassschliff und scharfes Papier helfen. ABS und ASA lassen sich meist gleichmäßiger abtragen, dürfen aber nicht durch hohe Drehzahl überhitzt werden. Resin ist hart und teilweise spröde. Es muss vollständig ausgehärtet sein; Nassschliff bindet den feinen Staub, der weder eingeatmet noch im Raum verteilt werden sollte.
Form erhalten statt nur Material entfernen
Bei Gehäusen und Steckverbindungen ist Glätte nicht das einzige Ziel. Eine Passfläche kann nach wenigen Zehntelmillimetern Abtrag bereits locker werden. Klebe Bohrungen, Gewinde, Dichtflächen und Schnapphaken vor der Bearbeitung ab. Auf Rundungen folgt ein flexibler Schleifschwamm der Form. Auf ebenen Flächen verhindert ein harter Klotz, dass Vertiefungen ausgeschliffen und dadurch Wellen erzeugt werden.
Ergebnis prüfen und Fehler korrigieren
Wische die Oberfläche trocken und beleuchte sie flach von der Seite. Einzelne glänzende Punkte in einer matten Fläche liegen häufig tiefer und wurden vom Papier noch nicht erreicht. Tiefe Kratzer erscheinen als klare Linien entgegen der aktuellen Schleifrichtung. Kehre in diesem Fall eine Körnungsstufe zurück, statt mit sehr feinem Papier endlos weiterzuarbeiten. Erst wenn das Schliffbild gleichmäßig ist, folgt die nächste Stufe.
Passende Ratgeber zur Nachbearbeitung
- PLA glätten
- 3D-Druck polieren
- Druckfehler reparieren
- Grundlagen der Nachbearbeitung
- Resin sicher schleifen und nachbearbeiten
Fazit
Ein guter Schliff entsteht durch Geduld und kleine Körnungsschritte. Wer nur so grob wie nötig beginnt, erhält Details und erreicht schneller einen lackierfähigen Untergrund.