Chemisches Glätten kann Layer Lines reduzieren, ohne die gesamte Oberfläche mühsam zu schleifen. Das Verfahren funktioniert jedoch nur bei bestimmten Kunststoffen und bringt erhebliche Brand-, Gesundheits- und Maßrisiken mit sich. Für PLA und PETG sind mechanische Verfahren meist die bessere Wahl.
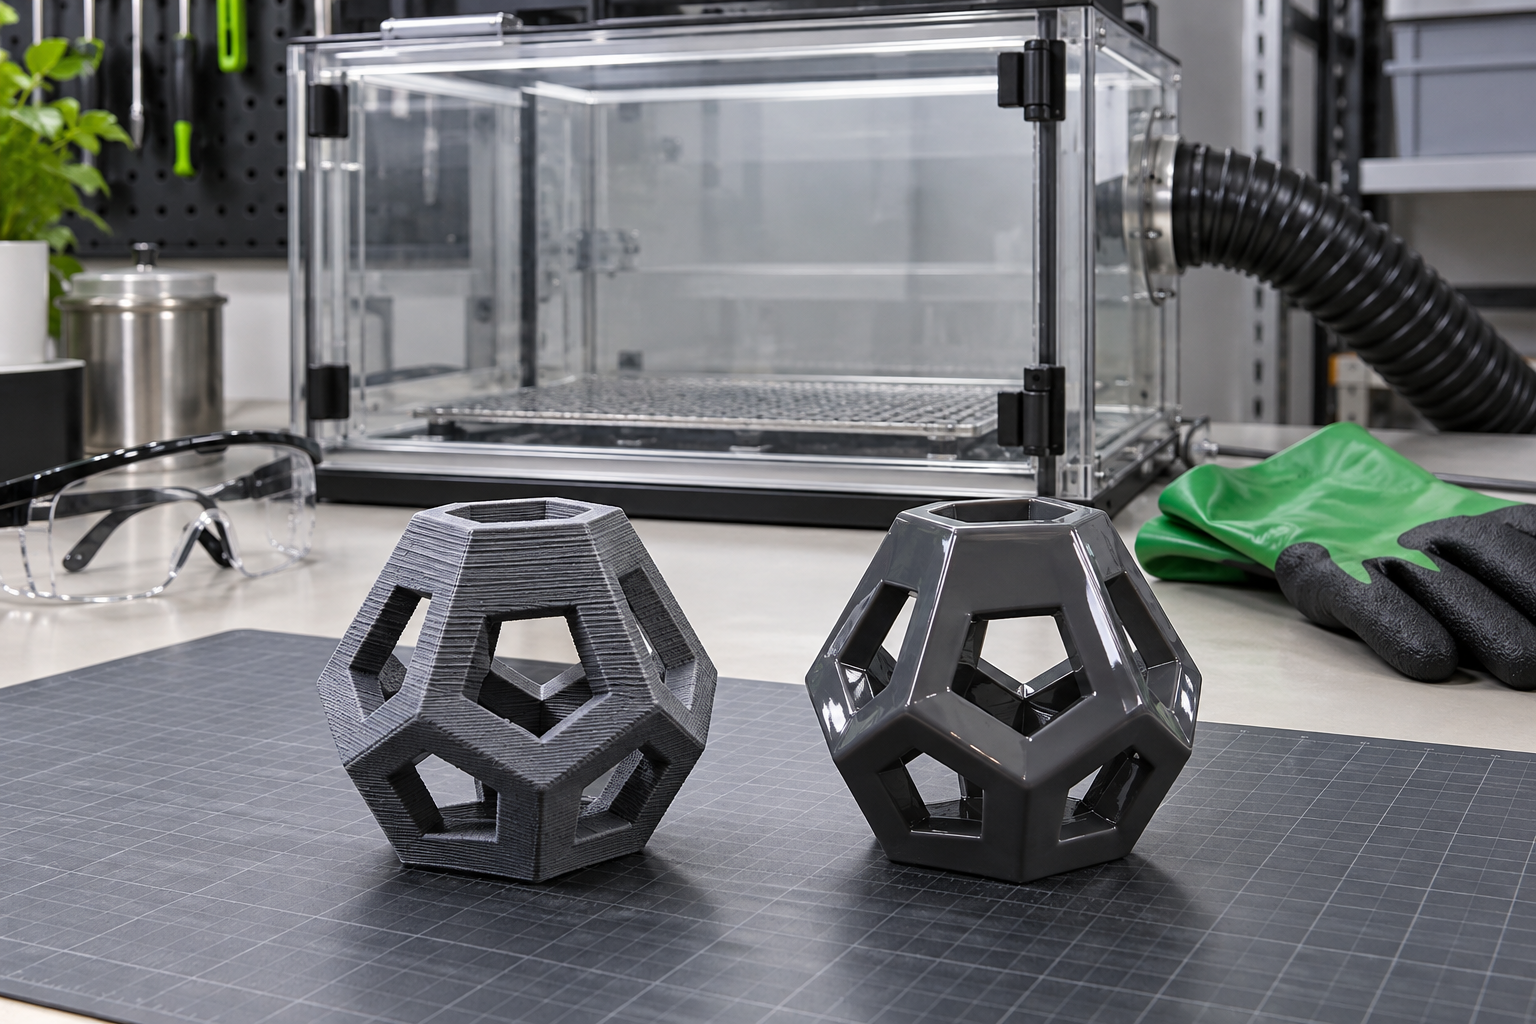
Dieser Ratgeber ordnet ein, welche Materialien sich chemisch glätten lassen, was bei ABS, ASA und PVB zu beachten ist und wann Schleifen, Füller oder eine Beschichtung sicherer und kontrollierbarer sind.
* Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.
Kurzantwort: Welches Filament lässt sich chemisch glätten?
- ABS: Aceton kann die Oberfläche anlösen; nur kontrollierte, dafür vorgesehene Verfahren verwenden.
- ASA: reagiert ähnlich wie ABS, benötigt aber ebenfalls konsequenten Brand- und Gesundheitsschutz.
- PVB: bestimmte Produkte sind ausdrücklich für das Glätten mit Isopropanol entwickelt.
- PLA: im Heimgebrauch besser schleifen, füllern oder beschichten.
- PETG: chemisch schwierig; mechanische Nachbearbeitung ist meist sinnvoller.
- TPU und Nylon: keine pauschale Lösung; ausschließlich produktspezifische Herstellerangaben nutzen.
Wichtiger Sicherheitshinweis
Lösungsmitteldämpfe können entzündlich und gesundheitsschädlich sein. Lösungsmittel niemals mit offenen Flammen, Heizplatten oder improvisierten Wärmequellen erhitzen. Nicht in Wohnräumen arbeiten. Sicherheitsdatenblatt, geeignete Lüftung, Zündquellen, Schutzkleidung, Lagerung und Entsorgung müssen vor Beginn geklärt sein.
Wie funktioniert chemisches Glätten?
Ein geeignetes Lösungsmittel löst die oberste Polymerschicht kurzzeitig an. Die Spitzen der Layer Lines werden weicher und verteilen sich in angrenzende Vertiefungen. Nach dem Verdunsten beziehungsweise Ablüften erstarrt die Oberfläche wieder. Das Ergebnis kann deutlich glatter und glänzender sein.
Der Prozess ist jedoch schwerer zu kontrollieren als Schleifen. Feine Details, scharfe Kanten, Beschriftungen und Passmaße können verloren gehen. Zu lange Einwirkung macht Wände weich und kann ein Bauteil dauerhaft verformen.
Materialvergleich: ABS, ASA, PVB, PLA und PETG
| Material | Übliches Verfahren | Empfehlung |
|---|---|---|
| ABS | kontrollierte Aceton-Dampfbehandlung | nur mit geeigneter Ausrüstung und Erfahrung |
| ASA | ähnlich ABS | hohe Sicherheitsanforderungen beachten |
| PVB | produktspezifisch mit Isopropanol | Herstellervorgaben exakt befolgen |
| PLA | keine einfache sichere Standardmethode | schleifen, füllern oder beschichten |
| PETG | keine praktische Universallösung | mechanisch nachbearbeiten |
| TPU/Nylon | stark produktspezifisch | keine pauschale Heimempfehlung |
ABS mit Aceton glätten: Was ist zu beachten?
Aceton kann ABS zuverlässig anlösen. Eine direkte Flüssigkeitsbehandlung führt aber schnell zu Flecken, Nasen und ungleichmäßigen Bereichen. Dampfverfahren verteilen das Lösungsmittel gleichmäßiger, erhöhen jedoch die Gefahr durch entzündliche Dämpfe. Deshalb gehören ausschließlich standsichere, dafür vorgesehene Behälter und ein kontrollierter Arbeitsbereich in Betracht.
- Das Bauteil muss sauber, trocken und frei von Stützresten sein.
- Bohrungen, Gewinde, Clips und Passflächen können sich maßlich verändern.
- Dünne Wände und kleine Details reagieren deutlich schneller als massive Flächen.
- Das Teil bleibt nach der Behandlung längere Zeit weich und darf nicht belastet werden.
- Vollständiges Ablüften kann wesentlich länger dauern, als die Oberfläche vermuten lässt.
ASA chemisch glätten
ASA lässt sich ähnlich wie ABS bearbeiten, ist aber nicht automatisch leichter oder sicherer. Das gewünschte Bauteil wird häufig für Außenanwendungen gewählt; eine geglättete Oberfläche kann Schmutzaufnahme und sichtbare Layer Lines reduzieren. Gleichzeitig können Geometrie und UV-beständige Außenhaut verändert werden. Ein Teststück mit identischen Druckparametern ist deshalb unverzichtbar.
PVB mit Isopropanol glätten
PVB-Filamente werden teilweise gezielt für eine Nachbearbeitung mit Isopropanol angeboten. Das ist keine allgemeine Eigenschaft jedes transparenten oder alkoholbeständigen Filaments. Verwende nur die Konzentration, Methode und Einwirkzeit, die der konkrete Filamenthersteller nennt.
Auch Isopropanol ist leicht entzündlich. Gute Lüftung, die Entfernung aller Zündquellen und eine sichere Aufbewahrung bleiben erforderlich.
Warum PLA und PETG besser mechanisch geglättet werden
Für PLA existieren aggressive Laborchemikalien, die für den normalen Hobbybereich keine sinnvolle Empfehlung darstellen. PETG reagiert ebenfalls nicht zuverlässig auf ein einfach verfügbares, gut kontrollierbares Standardverfahren. Schleifen, Spritzspachtel und Epoxidbeschichtung liefern hier berechenbarere Ergebnisse.
Eine sichere mechanische Vorgehensweise findest du im Grundlagen zur Nachbearbeitung. Wenn eine geschlossene Oberfläche wichtiger ist als maximale Detailtreue, kann außerdem der Ratgeber zum Beschichten und Versiegeln helfen, sobald er veröffentlicht ist.
Welche Ausrüstung gehört zum Arbeitsschutz?
Die notwendige Schutzausrüstung richtet sich immer nach dem Sicherheitsdatenblatt des verwendeten Stoffes. Eine Schutzbrille schützt vor Spritzern. Handschuhe müssen ausdrücklich gegen die verwendete Chemikalie beständig sein; gewöhnliche Einweghandschuhe sind nicht automatisch geeignet. Bei Dämpfen reicht eine einfache Staubmaske nicht aus.
Grundausstattung für den Schutz
Für Spritzer und mechanische Arbeiten ist eine Uvex-Schutzbrille sinnvoll. Als Handschuhoption stehen chemikalienbeständige Pacific PPE-Handschuhe zur Verfügung. Prüfe vor der Verwendung zwingend die Beständigkeit gegen das konkrete Lösungsmittel im Datenblatt.
Sicherer Entscheidungsablauf
- Material und exakte Filamentbezeichnung feststellen.
- Technisches Datenblatt und Herstellerempfehlung prüfen.
- Bewerten, ob Schleifen oder Beschichten das Ziel ebenfalls erreicht.
- Arbeitsbereich, Lüftung, Brandschutz und Entsorgung vorab klären.
- Ein kleines Testteil mit gleichen Wandstärken und Details verwenden.
- Einwirkung konservativ halten und das Teil vollständig ablüften lassen.
- Ergebnis auf Maßänderungen, Risse und verbleibenden Geruch prüfen.
Typische Fehler
- Ein Lösungsmittel nach allgemeinen Internetangaben statt nach Materialdaten auswählen.
- Brennbare Dämpfe erhitzen oder Zündquellen übersehen.
- Das Verfahren in Wohn-, Keller- oder schlecht belüfteten Räumen durchführen.
- Ein Originalteil ohne vorheriges Teststück behandeln.
- Passflächen, Gewinde und feine Schrift nicht berücksichtigen.
- Das Bauteil anfassen oder belasten, obwohl der Kunststoff noch weich ist.
- Chemikalienreste über Hausmüll oder Abfluss entsorgen.
Wann sind Alternativen besser?
Schleifen und Füller sind besser kontrollierbar, wenn Maßhaltigkeit und Details erhalten bleiben sollen. Epoxidbeschichtungen eignen sich für größere, starre Formen mit wenigen feinen Strukturen. Grundierung und Lack sind die richtige Wahl, wenn vor allem Farbe und gleichmäßige Optik zählen.
Passende Ratgeber zur Nachbearbeitung
- Grundlagen: 3D-Druck nachbearbeiten
- 3D-Druck bemalen und lackieren
- Realistische Metalloptik erzeugen
- 3D-Druck beschichten und versiegeln
Fazit
Chemisches Glätten ist kein universeller Standard, sondern ein materialabhängiges Spezialverfahren. Bei ABS, ASA und bestimmten PVB-Filamenten kann es sehr glatte Oberflächen erzeugen, verlangt aber konsequenten Brand- und Gesundheitsschutz. Für PLA und PETG sind mechanische Methoden aus dem Bereich 3D-Druck-Nachbearbeitung in der Regel sicherer und besser steuerbar.