3D-Druckteile kleben funktioniert zuverlässig, wenn Material, Belastung und Spaltmaß zusammenpassen. Sekundenkleber ist schnell, 2K-Epoxidkleber füllt größere Fugen und konstruktive Steckverbindungen erhöhen die Festigkeit.
* Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.
Welcher Kleber passt?
Für kleine, gut passende PLA- oder Resin-Teile ist Sekundenkleber häufig ausreichend. Gel läuft weniger in sichtbare Bereiche. 2K-Epoxid eignet sich für größere Flächen, Fugen und belastete Bauteile. PETG verlangt besonders sorgfältige Vorbereitung.
Schnellauswahl
PLA: Sekundenkleber-Gel oder Epoxid. PETG: anschleifen, entfetten, Epoxid und mechanische Verstärkung prüfen. ABS/ASA: Kleber nach Einsatzzweck und Herstellerangabe. Resin: Sekundenkleber für kleine Modelle, Epoxid für große Verbindungen.
Klebeflächen vorbereiten
- Trocken zusammenstecken.
- Grate entfernen.
- Glatte Flächen leicht anschleifen.
- Staub beseitigen.
- Materialverträglich reinigen.
- Umgebung gegen Kleber schützen.
Zwei typische Klebstoffe
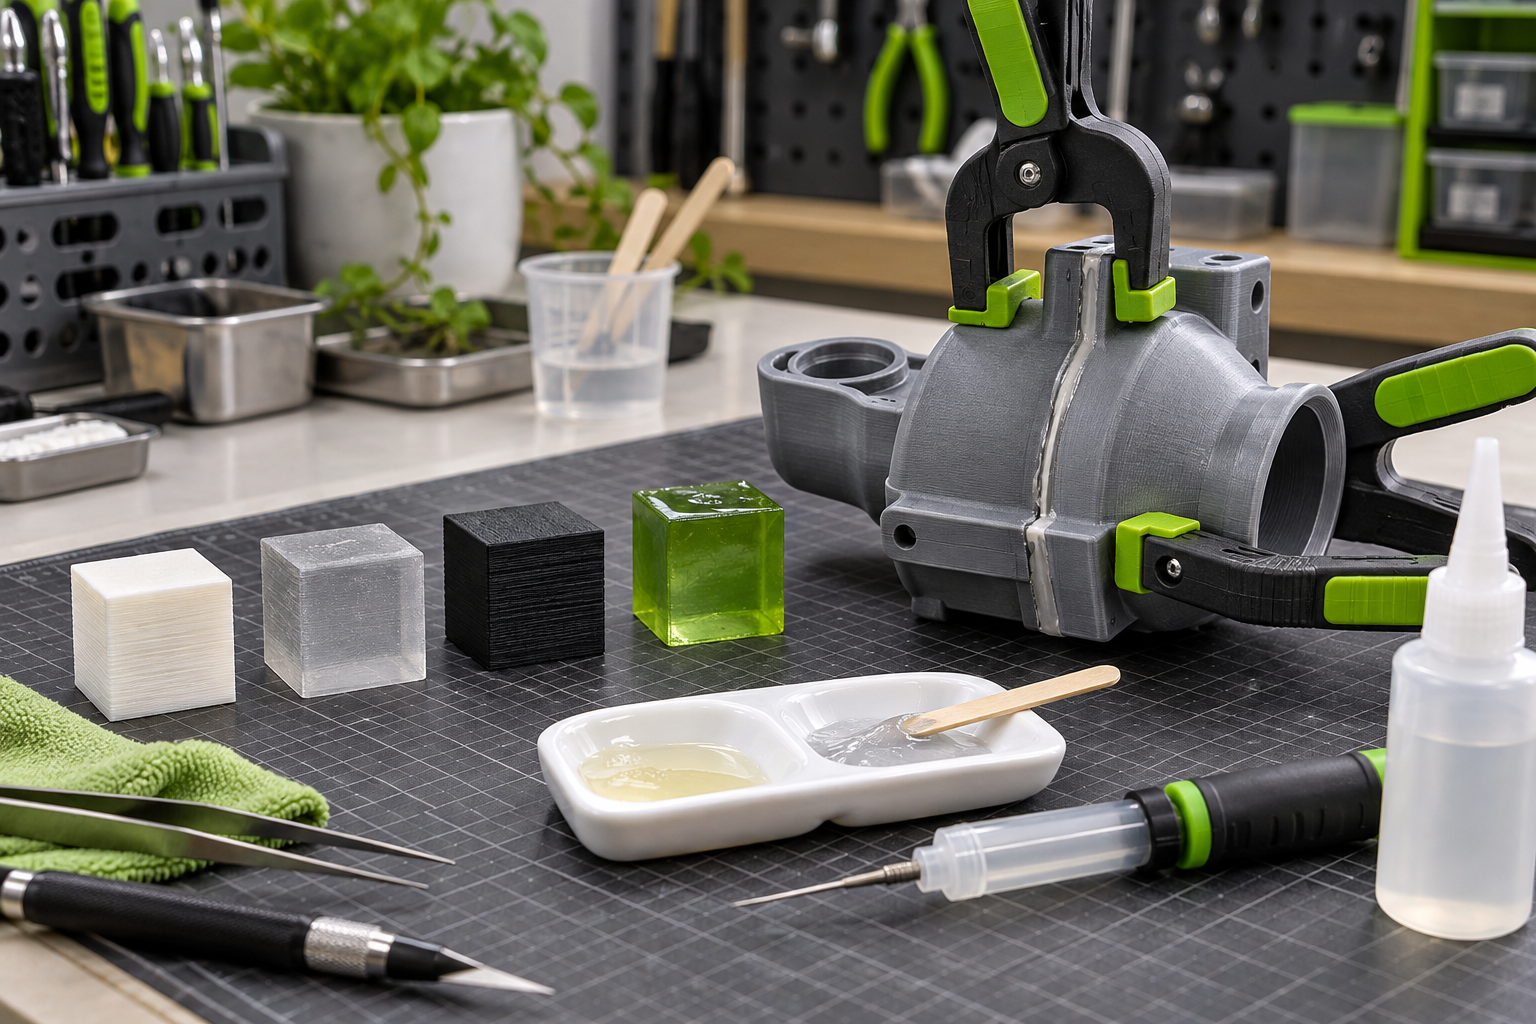
Das Sekundenkleber-Gel ist gut dosierbar. Der 2K-Epoxidkleber eignet sich für größere Spalte und längeres Ausrichten.
PLA kleben
Gut passende Flächen brauchen nur wenig Klebstoff. Bei langen Nähten helfen Passstifte, Nut und Feder oder innenliegende Verbinder, damit Schälkräfte nicht allein auf der Klebeschicht liegen.
PETG kleben
PETG ist zäh und wenig haftfreudig. Oberfläche anrauen, sorgfältig reinigen und mechanische Sicherungen einplanen. Belastete Teile mit demselben Filament testen.
ABS und ASA kleben
Neben klassischen Klebern existieren lösungsmittelbasierte Verfahren. Diese erfordern zusätzliche Sicherheitsmaßnahmen und können die Geometrie verändern. Sekunden- oder Epoxidkleber sind oft kontrollierbarer.
Resin kleben
Resin-Modelle müssen gewaschen, getrocknet und ausgehärtet sein. UV-Resin kann Poren füllen, ist aber keine universelle tragende Verbindung. Für feine Korrekturen steht UV-Resin zur Verfügung.
Mit Passstiften verstärken
Bohrungen und Metallstifte erhöhen die Belastbarkeit. Mit einem Modellbau-Handbohrer lassen sich kleine Bohrungen kontrolliert setzen.
Nähte unsichtbar machen
Nach dem Aushärten werden Überstände entfernt, Nähte dünn gespachtelt und geschliffen. Den Ablauf zeigt 3D-Druck spachteln und reparieren.
Typische Fehler
- Zu viel Klebstoff.
- Keine Passprobe.
- Staubige PETG-Flächen.
- Teile während der Härtung bewegen.
- Hebelkräfte ignorieren.
- Kleber auf Passungen verteilen.
Warum Klebeverbindungen halten oder versagen
Eine Klebung hält, wenn der Klebstoff die Oberfläche gut benetzt und nach dem Aushärten genügend Kontaktfläche besitzt. Staub, Hautfett oder eine sehr glatte Oberfläche verhindern engen Kontakt. Zusätzlich muss die Verbindung zur Belastung passen: Zug parallel zur Fläche ist meist günstiger als eine Schälbewegung, bei der die Klebeschicht von einer Kante aus abgezogen wird.
Die Stabilität entsteht also nicht nur durch einen vermeintlich besonders starken Kleber. Eine breite Überlappung, Passstifte und formschlüssige Steckverbindungen können wesentlich mehr bewirken. Bei sicherheitsrelevanten oder hoch belasteten Teilen sollte eine Klebung nicht ohne Prüfung als alleinige tragende Verbindung eingesetzt werden.
Klebeflächen vorbereiten: genauer Ablauf
- Teile ohne Kleber zusammenfügen und mit Bleistift Passlage sowie sichtbare Außenkante markieren.
- Elefantenfuß, Stringing und Supportreste entfernen. Die Flächen sollen vollflächig aufeinanderliegen.
- Klebeflächen mit mittlerer Körnung leicht kreuzweise anrauen. Dadurch steigt die nutzbare Oberfläche.
- Staub mit sauberer Bürste beziehungsweise geeigneter Reinigung entfernen. Unbekannte Lösemittel können Kunststoff angreifen.
- Klebstoff zunächst an einem Reststück desselben Filaments testen.
- Nur so viel Kleber auftragen, dass die Fläche benetzt wird. Große austretende Mengen erhöhen die Festigkeit nicht automatisch.
- Teile in korrekter Position fixieren und während der gesamten vorgeschriebenen Aushärtungszeit nicht bewegen.
Sekundenkleber: schnelle chemische Reaktion
Cyanacrylatkleber reagiert mit Spuren von Feuchtigkeit und polymerisiert sehr schnell. Dünnflüssige Varianten ziehen in enge Fugen, können aber unkontrolliert verlaufen. Gel bleibt besser an der gewünschten Stelle und gibt etwas mehr Zeit zum Positionieren. Dicke Kleberansammlungen härten schlechter gleichmäßig und können Wärme entwickeln.
Die bekannten weißen Schleier entstehen durch ausgasende Bestandteile, die sich auf der Umgebung niederschlagen. Wenig Klebstoff, Luftaustausch und vollständige Aushärtung reduzieren das Risiko. Haut und Augen schützen; zusammengeklebte Finger nicht gewaltsam trennen, sondern die Produkthinweise beziehungsweise medizinischen Empfehlungen beachten.
2K-Epoxidkleber: Zeit zum Ausrichten
Epoxidkleber besteht aus zwei getrennten Komponenten. Nach dem Mischen vernetzen Harz und Härter zu einem festen Material. Verhältnis, gründliches Vermengen, Temperatur und Aushärtezeit bestimmen das Ergebnis. Ein nur grob verrührter Klecks kann weiche Bereiche behalten. Mische eine kleine Portion auf einer geeigneten Einwegfläche, streiche beide Komponenten mehrfach ineinander und beachte Topf- sowie Endhärtezeit.
Epoxid füllt kleine Spalte besser als Sekundenkleber, ersetzt aber keine schlechte Konstruktion. Bei großen Lücken kann eine innenliegende Lasche oder ein Passstück Material und Gewicht sparen. Chemikalienbeständige Handschuhe verwenden, Hautkontakt vermeiden und nicht ausgehärtete Reste nach Hersteller- und örtlichen Entsorgungsvorgaben behandeln.
Passstifte richtig setzen
- Bohrpunkt auf der ersten Hälfte markieren und mit kleinem Durchmesser vorbohren.
- Einen kurzen Markierungsstift einsetzen und die zweite Hälfte in korrekter Position andrücken.
- Zweite Bohrung an der übertragenen Position herstellen.
- Bohrungen schrittweise auf den Stiftdurchmesser erweitern.
- Stift trocken einsetzen und Außenkontur prüfen.
- Erst danach Klebstoff auf Flächen und Stift geben und fixieren.
Besonderheiten der Materialien
PLA lässt sich meist gut mit Sekunden- oder Epoxidkleber verbinden, kann bei Stößen aber spröde brechen. PETG besitzt eine zähe, weniger haftfreudige Oberfläche; Anrauen und mechanische Sicherung sind besonders hilfreich. ABS und ASA können zusätzlich mit materialgeeigneten Lösemittelverfahren verbunden werden, die den Kunststoff lokal anlösen. Dabei entstehen Dämpfe und die Geometrie kann sich verändern. Resin muss vollständig gewaschen, getrocknet und ausgehärtet sein; spröde Modelle werden möglichst verstiftet.
Klebestelle prüfen
Nach der Endhärtung zuerst optisch prüfen: Die Teile müssen fluchten, es dürfen keine offenen Randbereiche bestehen. Belaste ein nicht sicherheitsrelevantes Teststück schrittweise in der vorgesehenen Richtung. Knackt die Verbindung oder löst sie sich an einer Kante, ist mehr Kontaktfläche oder eine konstruktive Verstärkung nötig. Erst danach wird die sichtbare Fuge gespachtelt und geschliffen.
Passende Ratgeber zur Nachbearbeitung
- Klebenähte spachteln
- Klebeflächen schleifen
- Resin nachbearbeiten
- Resin-Arten und Materialeigenschaften
- Grundlagen
Fazit
Passgenauigkeit, Spaltbreite und Belastung sind ebenso wichtig wie das Material. Kleine Fugen gelingen mit Gel-Sekundenkleber; größere Verbindungen profitieren von Epoxid und mechanischer Verstärkung.