Hinweis: Dieser Artikel enthält teilweise Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.
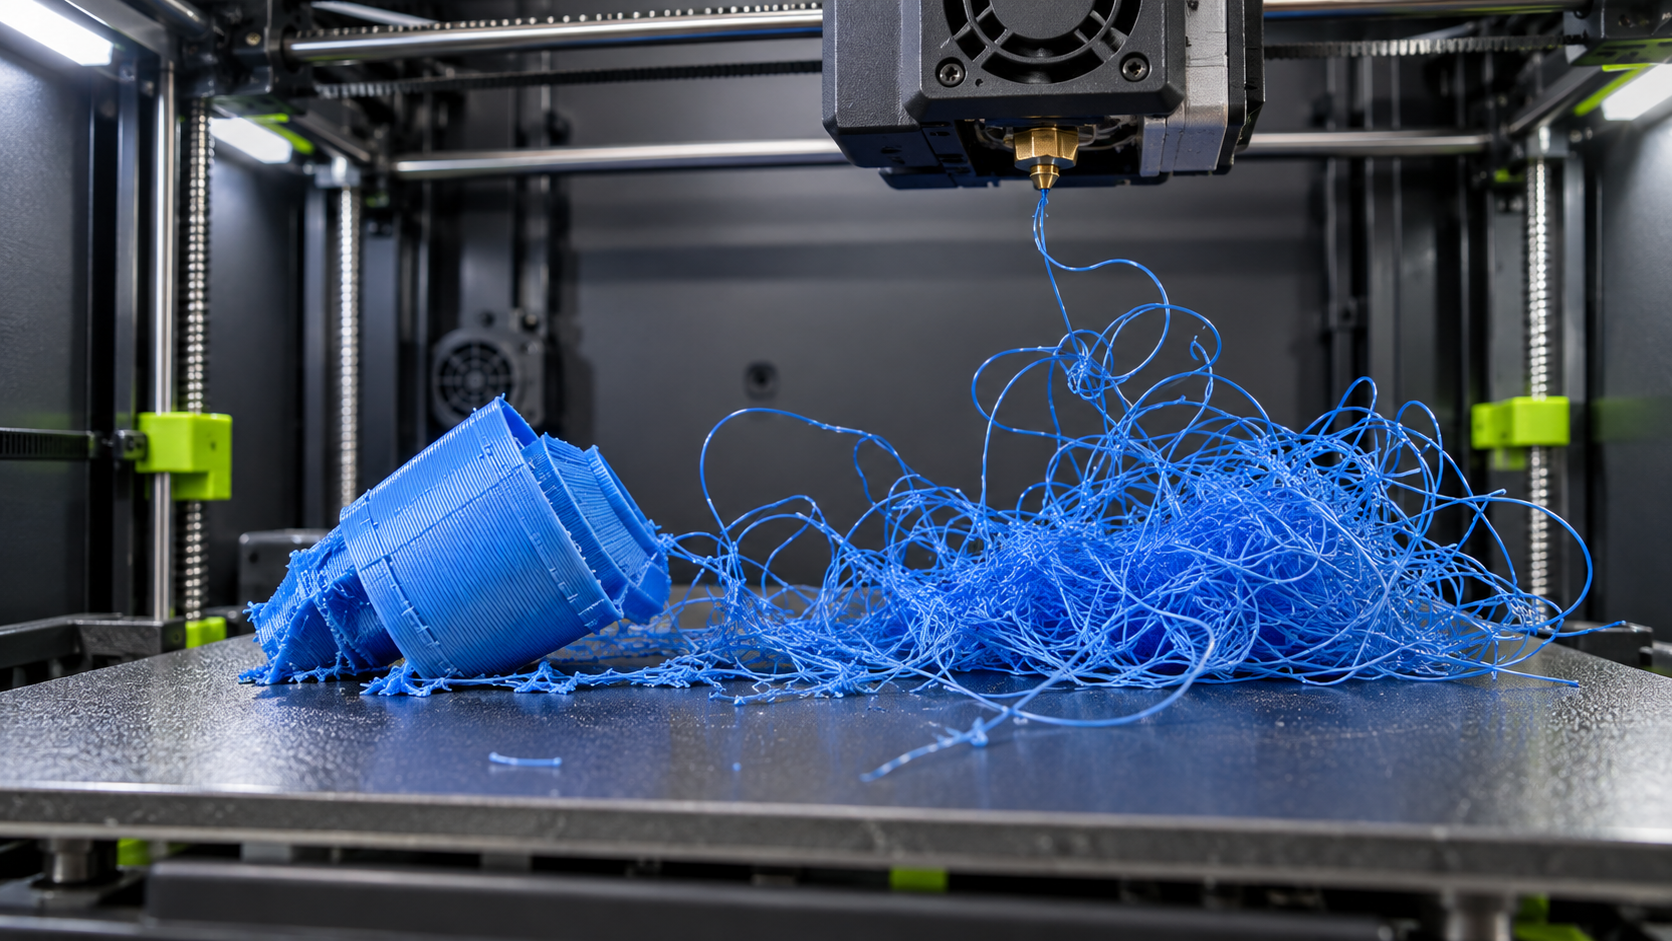
Spaghetti beim 3D-Druck entsteht, wenn der Drucker weiter Filament fördert, obwohl das Bauteil verrutscht, umgekippt oder teilweise von der Druckplatte gelöst ist. Statt neuer Schichten entsteht ein loses Knäuel aus Kunststoff. Das Ergebnis ist nicht nur Materialverschwendung: Kunststoff kann sich am Hotend sammeln und Bauteile beschädigen.
Spaghetti ist meist kein eigenständiger Einstellungsfehler, sondern die sichtbare Folge eines früheren Problems. Entscheidend ist deshalb, die erste misslungene Stelle zu finden. Zur Beurteilung der Haftung hilft auch die Prusa-Anleitung zur ersten Schicht.
Sofortmaßnahme: Druck stoppen, Druckkopf abkühlen lassen und erst danach lose Kunststoffreste entfernen. Sitzt Material am Hotend oder an Kabeln fest, nicht mit Gewalt ziehen. Prüfe vor dem nächsten Druck Düse, Heizblock, Lüfterkanal und Kabel.
Wann begann der Fehldruck?
| Erste sichtbare Störung | Wahrscheinliche Ursache |
|---|---|
| Erste Schicht löst sich | Z-Offset, verschmutztes Bett, Temperatur |
| Ecken heben sich langsam | Warping und ungleichmäßige Abkühlung |
| Hohes schmales Teil kippt | Zu kleine Auflagefläche, Kollision, Geschwindigkeit |
| Druck verrutscht abrupt | Düsenkollision oder schlechte Haftung |
| Teil bleibt stehen, obere Schichten fehlen | Support, Schichthaftung oder Extrusionsproblem |
1. Druckplatte reinigen und korrekt vorbereiten
Fingerfett und Filamentreste reduzieren die Haftung erheblich. Reinige die Platte nach Herstellerangabe. Bei vielen PEI-Platten genügt warmes Wasser mit geeignetem Spülmittel; Isopropanol eignet sich für die schnelle Zwischenreinigung, ersetzt aber nicht immer eine gründliche Wäsche. Berühre die Druckfläche danach möglichst nicht.
Hilfsmittel für zuverlässige Haftung
- Reinigungstücher bei Amazon ansehen – für die schnelle, materialverträgliche Zwischenreinigung.
- 3D-Druck-Klebestift ansehen – nur wenn Material und Druckplatte ihn erfordern.
Haftmittel ist kein Ersatz für korrekten Z-Offset und eine saubere Druckfläche.
2. Erste Schicht und Z-Offset prüfen
Die Bahnen der ersten Schicht sollen verbunden und gleichmäßig sein. Runde, lose Linien bedeuten meist zu großen Abstand; stark transparente, aufgeworfene Bahnen einen zu kleinen Abstand. Nutze den Guide Erste Schicht perfekt drucken und stelle den Z-Offset sauber ein.
3. Warping früh erkennen
Hebt sich eine Ecke, kann die Düse später dagegen stoßen und das gesamte Bauteil lösen. Reduziere Zugluft, passe Betttemperatur und Kühlung an und verwende bei Bedarf Brim oder ein geeignetes Gehäuse. Die vollständige Prüfreihenfolge findest du unter Warping vermeiden.
4. Auflagefläche und Bauteilorientierung verbessern
Hohe, schmale Modelle wirken wie ein Hebel. Richte sie nach Möglichkeit mit größerer Auflagefläche aus. Ein Brim stabilisiert die Basis, während ein Raft nur bei speziellen Problemen sinnvoll ist. Prüfe außerdem, ob das Modell überhaupt plan auf dem Druckbett liegt.
5. Kollisionen mit der Düse verhindern
Hochstehende Kanten, überextrudierte Bereiche oder ungeeignet kreuzendes Infill können die Düse treffen. Prüfe Flow, Infill-Muster, Geschwindigkeit und gegebenenfalls Z-Hop. Z-Hop kann Kollisionen reduzieren, behebt aber keine stark aufgeworfenen Schichten.
Tritt gleichzeitig ein seitlicher Schichtversatz auf, hilft der Guide Layer Shift beheben.
6. Support und kleine Inseln prüfen
Beginnt ein Abschnitt in der Luft oder kippt ein dünner Supportturm, druckt die Düse anschließend ins Leere. Kontrolliere die Schichtvorschau auf ungestützte Inseln. Passe Supportdichte, Interface und Ausrichtung mit dem Guide Support richtig einstellen an.
7. Überwachung sinnvoll nutzen
Bei langen oder unbeaufsichtigten Drucken reduziert eine Kamera den möglichen Schaden. Automatische Fehlererkennung kann helfen, ersetzt aber keine sichere Druckumgebung. Drucker sollten nicht in der Nähe leicht entzündlicher Gegenstände und nicht ohne funktionierende Schutzmechanismen betrieben werden.
Prüfreihenfolge vor dem Neustart
- Hotend und Druckkopf auf Kunststoffreste oder Schäden prüfen.
- Druckplatte gründlich reinigen.
- Modellunterseite und Ausrichtung kontrollieren.
- Z-Offset und erste Schicht testen.
- Brim für kleine Auflageflächen aktivieren.
- Warping, Support und mögliche Kollisionen in der Vorschau prüfen.
- Die ersten Schichten beobachten.
Häufige Fragen
Kann Spaghetti die Düse beschädigen?
Ja. Kunststoff kann sich um Heizblock, Thermistor, Heizelement oder Lüfterkanal legen. Entferne ihn erst kontrolliert und nach Herstelleranweisung.
Brauche ich immer Kleber auf dem Druckbett?
Nein. Auf einer sauberen, passenden Druckplatte reichen korrekter Z-Offset und passende Temperaturen häufig aus. Bei manchen Material-Platten-Kombinationen dient Kleber außerdem als Trennschicht.
Weitere Fehlerbilder und Schnelllösungen findest du im 3D-Druck-Fehler-Hub.