Hinweis: Dieser Artikel enthält teilweise Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.
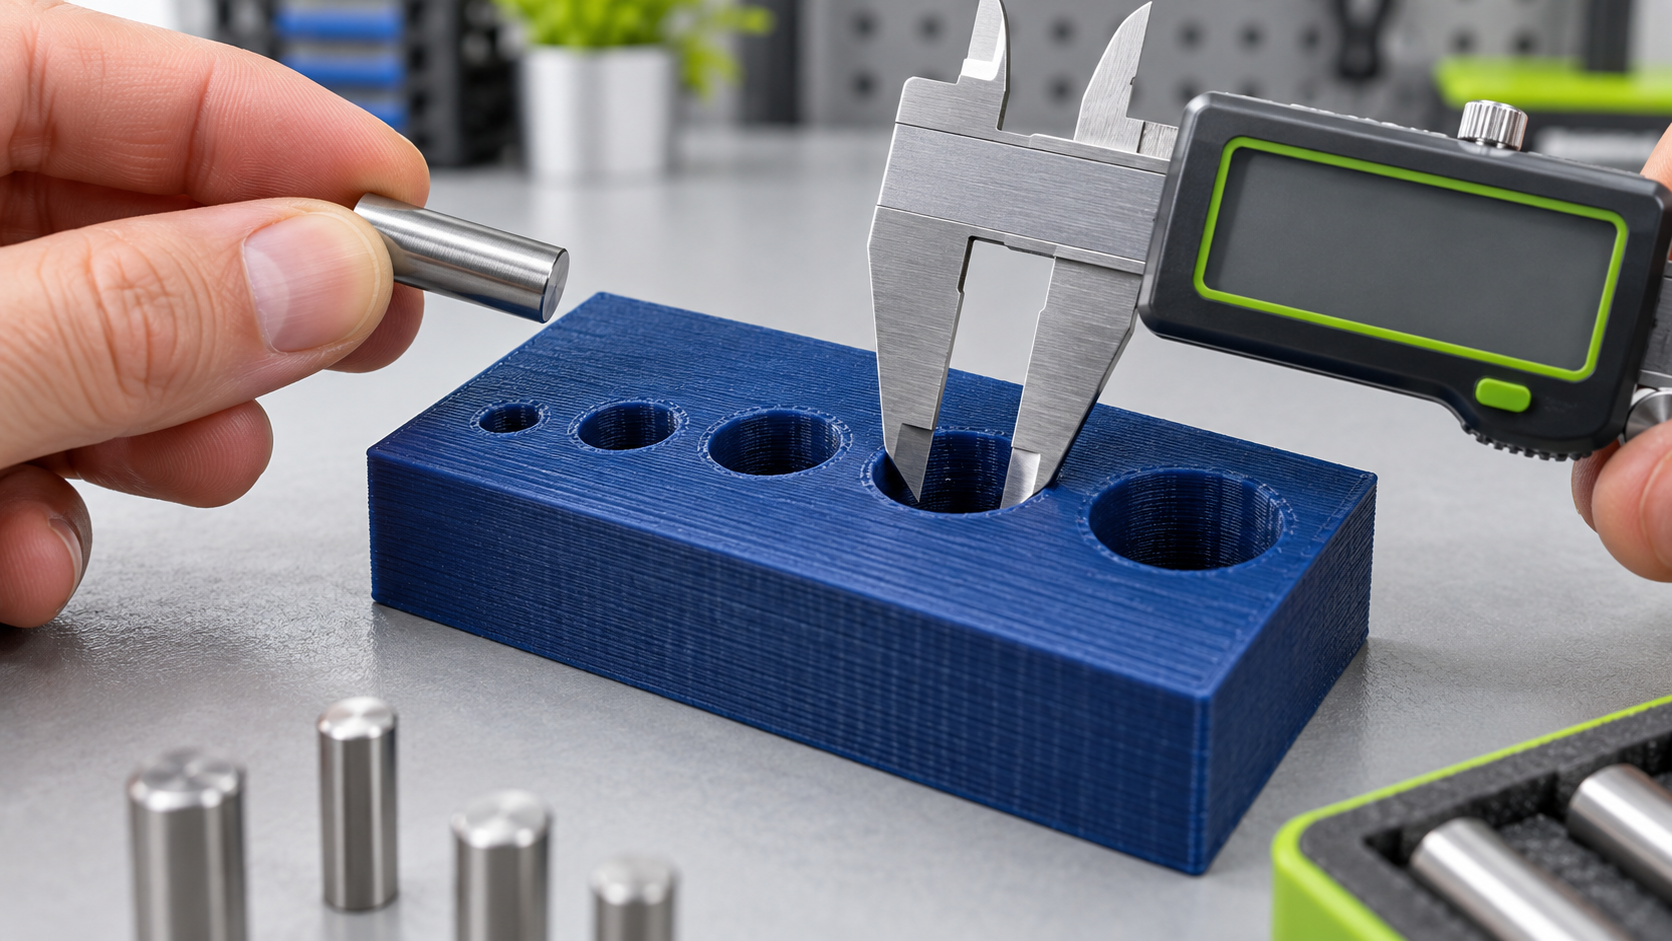
Ein Bauteil kann optisch perfekt aussehen und trotzdem nicht passen: Bohrungen sind zu klein, Zapfen zu groß, Steckverbindungen klemmen oder das gesamte Teil weicht vom Sollmaß ab. Für bessere Maßhaltigkeit beim 3D-Druck musst du zwischen einem systematischen Druckerfehler, Materialüberschuss und konstruktiv fehlender Toleranz unterscheiden.
Sind die Druckparameter bereits korrekt und nur einzelne Passflächen oder Bohrungen minimal zu eng, kann eine kontrollierte Nachbearbeitung durch Schleifen sinnvoller sein als eine globale Skalierung des gesamten Modells.
Besonders wichtig: Skaliere nicht sofort das komplette Modell. Eine globale Skalierung verändert alle Maße und kaschiert häufig nur die eigentliche Ursache. Welche Geometrien schon im Modell berücksichtigt werden sollten, erklärt die Prusa-Dokumentation zur Modellierung.
Kurzdiagnose: Drucke einen einfachen Kalibrierkörper mit Außenmaß, Innenmaß und Bohrungen. Miss erst nach vollständigem Abkühlen. Sind Außen- und Innenmaße in entgegengesetzter Richtung falsch, prüfe Flow und XY-Konturkompensation statt die Steps pro Millimeter.
Warum Bohrungen im 3D-Druck oft zu klein werden
Innenkonturen reagieren empfindlicher als Außenkonturen. Die extrudierte Bahn besitzt eine Breite, Kurven werden aus kurzen Segmenten aufgebaut und Material kann leicht nach innen drücken. Hinzu kommen Schrumpfung, Elefantenfuß und ein zu hoher Flow. Deshalb benötigt eine gedruckte Bohrung meist konstruktives Spiel oder eine gezielte Slicer-Kompensation.
1. Richtig messen
- Bauteil vollständig abkühlen lassen.
- Mehrere Stellen und beide Achsen messen.
- Nicht auf sichtbaren Nähten oder Graten messen.
- Bohrungen möglichst mit Messstiften oder mehreren definierten Gegenständen prüfen; Messschieber-Innenbacken sind bei kleinen Löchern begrenzt.
- Messwerte und Slicerprofil dokumentieren.
Sinnvolles Messwerkzeug
Für Passungen und Kalibrierkörper ist ein digitaler Messschieber wesentlich zuverlässiger als ein Lineal. Für sehr kleine Bohrungen bleibt die Messung mit passenden Stiften genauer.
2. Flow vor Geometrie-Korrekturen kalibrieren
Zu viel Material macht Außenkonturen größer und Innenkonturen kleiner. Kalibriere deshalb zuerst den Flow. Auch Filamentdurchmesser und falsche Linienbreiten können das Ergebnis verschieben. Eine XY-Kompensation auf Basis eines falschen Flows erzeugt nur ein Profil, das an anderer Stelle erneut Probleme macht.
3. Elefantenfuß von allgemeiner Maßabweichung trennen
Ist nur die Unterkante zu breit, liegt kein genereller XY-Fehler vor. Korrigiere Z-Offset, Betttemperatur und First-Layer-Flow oder nutze eine moderate Elefantenfuß-Kompensation. Der ausführliche Guide erklärt, wie du den Elefantenfuß vermeidest.
4. XY-Kontur- und Lochkompensation einsetzen
Viele Slicer bieten eine horizontale Erweiterung, XY-Konturkompensation oder separate Lochkompensation. Positive und negative Vorzeichen unterscheiden sich je nach Slicer. Beginne mit kleinen Schritten von etwa 0,05 mm, drucke erneut und miss. Eine separate Lochkorrektur ist besser als eine globale Konturänderung, wenn nur Bohrungen betroffen sind.
5. Mechanik und Achsenskalierung nur bei systematischer Abweichung prüfen
Weichen große und kleine Außenmaße prozentual in gleicher Richtung ab, können Achsenskalierung, Riemen oder Mechanik beteiligt sein. Bei modernen vorkonfigurierten Druckern sollten Steps pro Millimeter jedoch nicht aufgrund eines einzigen 20-mm-Würfels geändert werden. Miss größere Testgeometrien und schließe Flow, Schrumpfung und Messfehler zuerst aus.
6. Materialschrumpfung berücksichtigen
PLA schrumpft vergleichsweise wenig. ABS, ASA und Nylon können je nach Geometrie, Temperatur und Bauraum deutlich stärker abweichen. Für technische Teile braucht jedes Materialprofil eigene Messwerte. Ein Wert aus PLA lässt sich nicht unverändert auf ABS oder PA-CF übertragen.
7. Toleranzen bereits im Modell einplanen
Eine CAD-Bohrung mit exakt 5,00 mm ist nicht automatisch eine funktionierende 5-mm-Passung. Für bewegliche, steckbare oder klebbare Verbindungen wird bewusst Spiel vorgesehen. Als Startpunkt können FDM-Passungen je nach Drucker, Material und Zweck etwa 0,15 bis 0,40 mm Spiel pro Seite benötigen. Verbindliche Werte liefert nur dein eigener Test.
| Anwendung | Startpunkt für Gesamtspiel | Hinweis |
|---|---|---|
| Feste Steckpassung | ca. 0,2–0,3 mm | materialabhängig testen |
| Lösbare Steckverbindung | ca. 0,4–0,6 mm | Oberfläche berücksichtigen |
| Bewegliches Gelenk | ca. 0,5–0,8 mm | Orientierung entscheidend |
| Schraubendurchgang | Normspiel plus Druckzugabe | ggf. nachbohren |
Die Werte sind Ausgangspunkte, keine Garantie. Drucke für wichtige Konstruktionen eine kleine Toleranzlehre mit deinem tatsächlichen Materialprofil.
Empfohlene Kalibrierreihenfolge
- Drucker mechanisch prüfen und auf Betriebstemperatur bringen.
- Temperatur und Flow kalibrieren.
- Kalibrierkörper vollständig abkühlen lassen.
- Außenmaße, Innenmaße und Bohrungen getrennt messen.
- Elefantenfuß korrigieren.
- Loch- beziehungsweise XY-Kompensation in kleinen Schritten einstellen.
- Funktionsspiel im CAD festlegen.
Häufige Fragen
Soll ich das Modell einfach größer skalieren?
Nur wenn die Abweichung tatsächlich gleichmäßig in allen Richtungen und über verschiedene Größen hinweg auftritt. Für zu kleine Bohrungen ist eine Lochkompensation oder konstruktive Toleranz meist besser.
Warum passt ein Teil mit demselben Profil in PLA, aber nicht in ABS?
Materialien schrumpfen unterschiedlich. Zudem verändern Bauraumtemperatur, Kühlung und Bauteilorientierung die Maße. Deshalb sollten technische Profile materialbezogen kalibriert werden.
Weitere Grundlagen findest du unter 3D-Drucker kalibrieren und im Fehler-Hub.