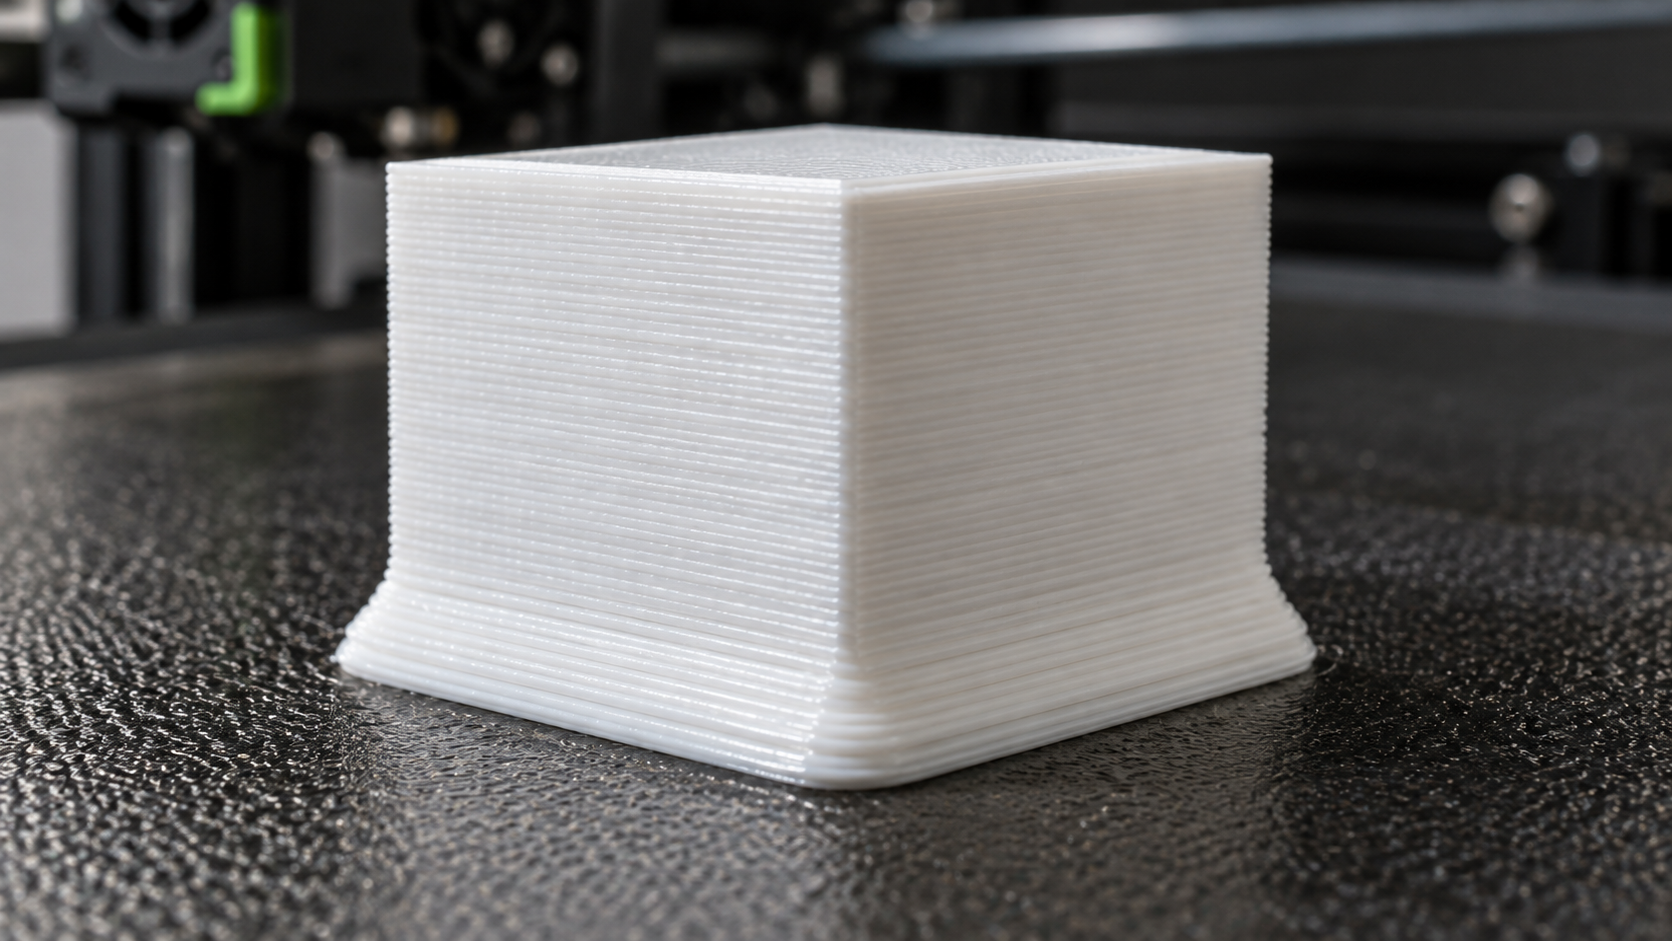
Ein Elefantenfuß beim 3D-Druck entsteht, wenn die untersten Schichten seitlich überstehen. Das Bauteil ist an der Basis breiter als vorgesehen, obwohl die darüberliegenden Wände korrekt aussehen. Bei Steckverbindungen, Gehäusen und passgenauen Werkstattteilen kann schon ein kleiner Überstand die Montage verhindern.
Die Ursache ist meist eine Kombination aus zu stark gequetschter erster Schicht und zu lange weichem Material auf einem heißen Druckbett. Warping ist das Gegenteil: Dort heben sich Ecken an; beim Elefantenfuß wird die Basis nach außen gedrückt.
Kurzlösung: Z-Offset beziehungsweise First-Layer-Höhe prüfen, Druckbetttemperatur nach den ersten Schichten absenken und anschließend die Elefantenfuß-Kompensation im Slicer fein einstellen. Mechanische Maßfehler sollten nicht ausschließlich per Kompensation versteckt werden. Wie die Slicer-Funktion die erste Schicht verändert, erläutert Prusa zur Elefantenfußkompensation.
So erkennst du einen Elefantenfuß
- die ersten Schichten stehen gleichmäßig seitlich über
- der Überstand läuft häufig um das gesamte Bauteil
- Wände oberhalb der Basis sind maßhaltiger
- Bohrungen oder Aussparungen nahe dem Druckbett werden zu klein
- das Bauteil haftet meist sehr stark am Druckbett
| Fehlerbild | Abgrenzung |
|---|---|
| Basis gleichmäßig zu breit | typischer Elefantenfuß |
| nur einzelne Ecke hebt sich | Warping |
| erste Schicht lückenhaft und haftet schlecht | Düse zu weit vom Bett |
| Material quillt über viele Schichten | Flow oder Linienbreite prüfen |
| gesamtes Bauteil in X/Y zu groß | Schrumpfung und Maßkompensation prüfen |
1. Z-Offset und erste Schicht prüfen
Ist die Düse zu nah am Druckbett, wird die erste Schicht stark nach außen gepresst. Eine gute erste Schicht besitzt geschlossene Linien, ohne dass an den Außenkanten breite Wülste entstehen. Verändere den Z-Offset nur in kleinen Schritten und beachte die Bedienungsanleitung deines Druckers.
Die vollständige Diagnose findest du unter Z-Offset richtig einstellen und Erste Schicht perfekt drucken.
2. Druckbetttemperatur reduzieren
Bleibt das Material lange sehr weich, drücken nachfolgende Schichten die Basis weiter nach außen. Verwende zunächst die Herstellerempfehlung. Häufig kann die Betttemperatur nach der ersten Schicht etwas abgesenkt werden, sofern die Haftung zuverlässig bleibt.
| Material | Typische Tendenz | Vorgehen |
|---|---|---|
| PLA | bei sehr heißem Bett schnell weiche Basis | Betttemperatur moderat senken |
| PETG | haftet oft sehr stark und kann breit gequetscht werden | Z-Abstand und geeignete Druckoberfläche prüfen |
| ABS/ASA | braucht Wärme gegen Warping | Kompensation und Bauteilgeometrie bevorzugen |
| TPU | weiches Material zeigt breite Linien besonders deutlich | First-Layer-Flow und Abstand sorgfältig testen |
3. First-Layer-Flow und Linienbreite kontrollieren
Ein überhöhter Flow oder eine sehr breite erste Linie verstärkt den Überstand. Nutze zunächst ein bewährtes Standardprofil. Kalibriere den allgemeinen Flow nicht allein anhand der ersten Schicht, sondern mit einem geeigneten Testkörper.
Wie du zu viel beziehungsweise zu wenig Material erkennst, erklärt Flow kalibrieren.
4. Elefantenfuß-Kompensation im Slicer einstellen
Viele Slicer können die Kontur der ersten Schicht leicht nach innen versetzen. In Bambu Studio und OrcaSlicer heißt die Funktion sinngemäß Elefantenfuß-Kompensation; andere Slicer verwenden ähnliche Bezeichnungen. Beginne mit einem kleinen Wert und miss danach das reale Bauteil.
- zuerst Z-Offset und Flow plausibel einstellen
- mit kleinen Korrekturwerten beginnen
- Außenmaß und Steckverbindung nach jedem Test messen
- nicht so stark kompensieren, dass die erste Schicht Lücken bekommt
5. Fase oder Radius bereits im Modell vorsehen
Für passgenaue Funktionsteile ist eine kleine Fase an der Unterkante oft die robusteste Lösung. Sie schafft Platz für den unvermeidbaren Übergang der ersten Schicht und verbessert gleichzeitig das Einführen in Gegenstücke. Bei fremden STL-Dateien kann die Slicer-Kompensation praktischer sein.
6. Druckbett und Haftmittel nicht übertreiben
Mehr Haftung löst keinen Elefantenfuß. Ist das Druckbett sauber und korrekt nivelliert, sollte das Bauteil zuverlässig haften, ohne extrem gequetscht zu werden. Zu viel Klebstoff kann außerdem eine ungleichmäßige Oberfläche erzeugen.
Bei Haftungsproblemen helfen die getrennten Ratgeber PLA haftet nicht, PETG-Haftung verbessern und Warping vermeiden.
Messbarer Test statt Bewertung nach Augenmaß
- Kalibrierwürfel mit bekanntem Außenmaß drucken
- unterste Schichten und Wandmitte getrennt messen
- Z-Offset beziehungsweise First Layer korrigieren
- Betttemperatur überprüfen
- erst danach Slicer-Kompensation in kleinen Schritten ergänzen
- Steckverbindung mit dem tatsächlichen Gegenstück testen
Fazit: Erst Ursache beheben, dann kompensieren
Der beste Weg gegen einen Elefantenfuß ist eine korrekt eingestellte erste Schicht. Die Slicer-Kompensation ist anschließend ein nützliches Werkzeug für die letzten Zehntelmillimeter. Bei technischen Bauteilen bringt eine konstruktive Fase zusätzliche Sicherheit.
Weitere Fehlerbilder findest du im zentralen Ratgeber 3D-Druck Fehler erkennen und lösen. Für eine systematische Grundeinstellung hilft außerdem 3D-Drucker kalibrieren.
Häufige Fragen
Ist Elefantenfuß dasselbe wie Warping?
Nein. Beim Elefantenfuß ist die Basis nach außen verbreitert. Beim Warping heben sich Ecken oder Kanten vom Druckbett ab.
Welche Einstellung hilft zuerst?
Prüfe zuerst den Z-Offset beziehungsweise die First-Layer-Höhe. Danach folgen Betttemperatur und First-Layer-Flow. Die Slicer-Kompensation kommt zuletzt.
Wie viel Elefantenfuß-Kompensation ist richtig?
Das hängt von Drucker, Material und Profil ab. Beginne mit einem kleinen Wert und kontrolliere Außenmaß sowie Haftung mit einem Testdruck.