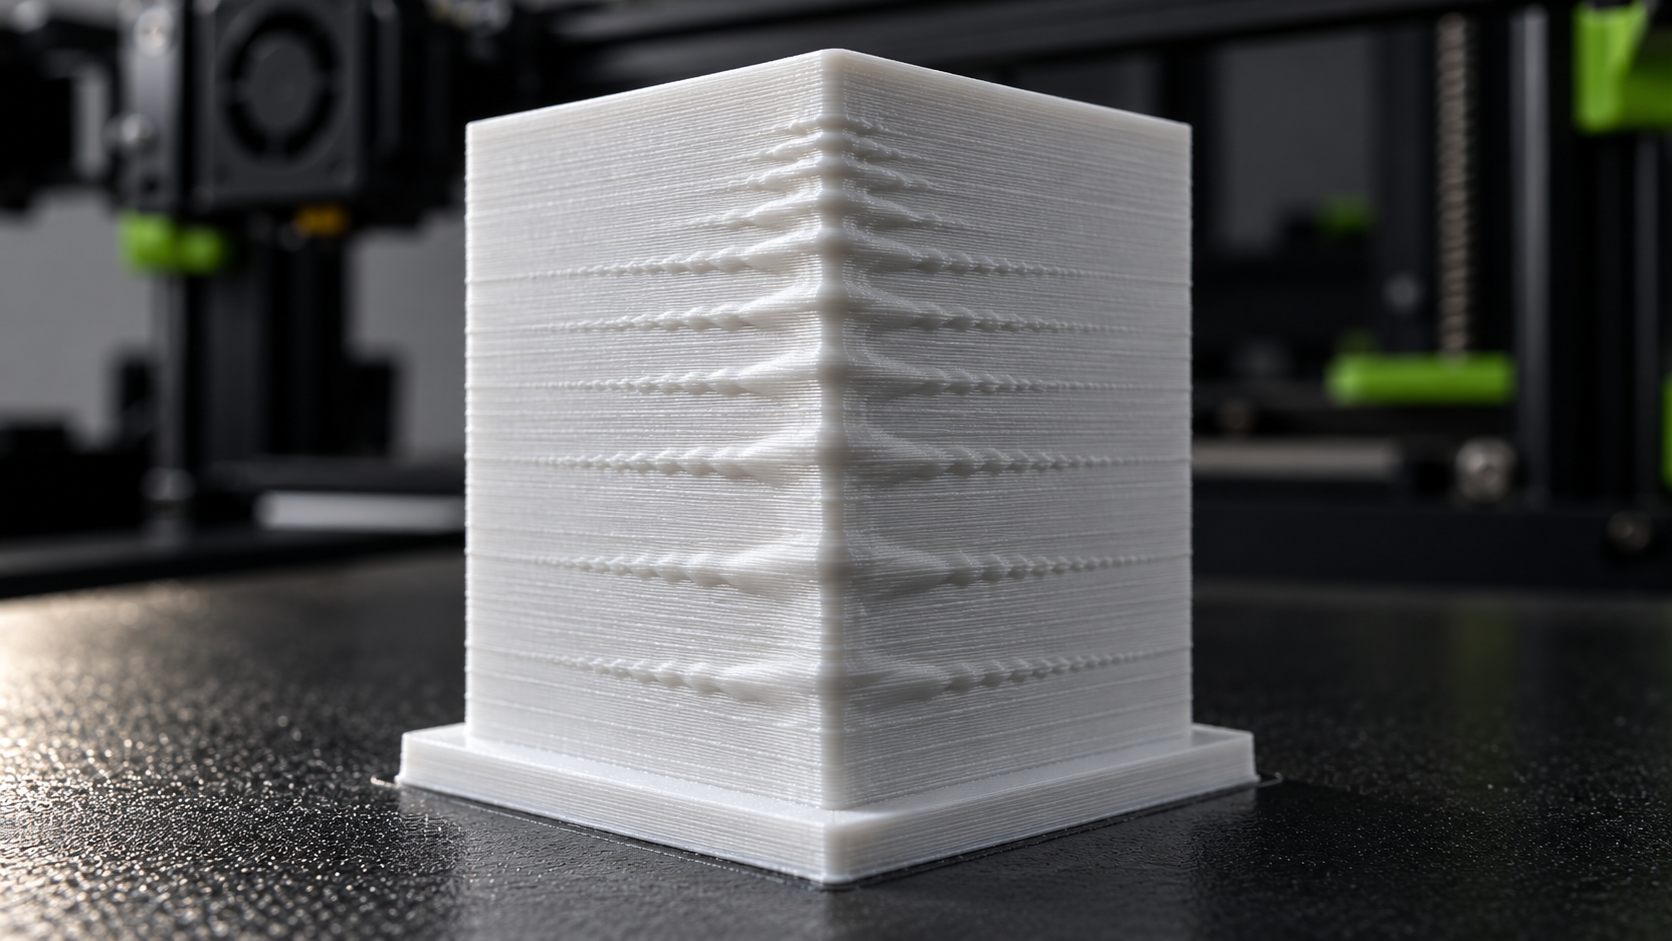
Ghosting beim 3D-Druck, auch Ringing genannt, zeigt sich als wiederholtes Wellenmuster neben scharfen Kanten, Schriftzügen oder Bohrungen. Die Kontur scheint sich abgeschwächt mehrfach auf der Oberfläche zu wiederholen. Ursache sind Schwingungen, die nach einer schnellen Richtungsänderung nicht sofort abklingen.
Der Fehler ist vor allem optisch. Die Maßhaltigkeit kann an Kanten trotzdem leiden. Statt wahllos Geschwindigkeit und Temperatur zu verändern, solltest du zwischen mechanischer Instabilität, zu hoher Beschleunigung und einer unpassenden Resonanzkompensation unterscheiden.
Kurzlösung: Drucker auf einen stabilen Untergrund stellen, lose Bauteile und Riemen prüfen, Beschleunigung reduzieren und anschließend Input Shaping beziehungsweise Resonanzkompensation neu kalibrieren. Die Drucktemperatur ist nur selten die Hauptursache. Die Prusa-Erklärung zu Input Shaping beschreibt, wie Resonanzschwingungen reduziert werden.
Ghosting, Ringing oder VFA: Was ist der Unterschied?
| Fehlerbild | Erkennbar an | Typische Ursache |
|---|---|---|
| Ghosting/Ringing | abklingende Wellen direkt nach Kanten | Resonanz nach Richtungswechsel |
| VFA | feine regelmäßig verteilte vertikale Streifen | Motor, Riemen, Riemenscheiben oder Geschwindigkeit |
| Z-Naht | einzelne vertikale Linie mit kleinen Erhebungen | Start- und Endpunkt der Außenwand |
| unruhige Oberfläche | zufällige Struktur ohne Bezug zu Kanten | Filament, Flow, Temperatur oder Mechanik |
Eine einzelne vertikale Linie ist eher die Z-Naht. Dafür gibt es den eigenen Ratgeber Naht und Seam richtig einstellen.
1. Druckerstand und Untergrund prüfen
Ein wackeliger Tisch verstärkt Bewegungen, ist aber nicht automatisch die alleinige Ursache. Stelle den Drucker auf einen festen, verwindungssteifen Untergrund. Prüfe, ob Regal, Tischplatte oder Druckerfüße nachschwingen. Weiche Unterlagen können bestimmte Frequenzen dämpfen, bei ungünstiger Auslegung aber auch verstärken.
- Drucker nicht gegen Wand oder Möbel schlagen lassen
- lose Seitenteile, Türen und Spulenhalter sichern
- schwere Filamentrollen nicht instabil über dem Rahmen montieren
- bei mehreren Druckern gegenseitige Schwingungsübertragung vermeiden
2. Schrauben, Riemen und Führungssystem kontrollieren
Spiel in Führungen oder lose Rahmenschrauben lassen den Druckkopf nach Richtungswechseln nachschwingen. Riemen müssen gleichmäßig gespannt sein, dürfen aber nicht überzogen werden. Prüfe bei Rollenführungen auch das Spiel der Laufrollen und bei Linearschienen die Wartungsvorgaben des Herstellers.
3. Beschleunigung statt nur Geschwindigkeit reduzieren
Ghosting entsteht vor allem beim Beschleunigen und Abbremsen. Eine hohe maximale Druckgeschwindigkeit kann auf langen Geraden funktionieren, während hohe Beschleunigung an kleinen Details starke Wellen erzeugt. Reduziere testweise die Außenwand-Beschleunigung und vergleiche ein identisches Testmodell.
| Änderung | Erwartete Wirkung | Nachteil |
|---|---|---|
| Außenwand-Beschleunigung reduzieren | weniger sichtbare Wellen an Konturen | etwas längere Druckzeit |
| Travel-Beschleunigung reduzieren | ruhigere Leerfahrten | längere Bewegungszeit |
| Außenwand langsamer drucken | oft sauberere Oberfläche | geringerer Durchsatz |
| kleine Konturen verlangsamen | weniger Schwingung an Details | nur lokal langsamer |
Grundlagen findest du unter Druckgeschwindigkeit richtig einstellen.
4. Input Shaping und Resonanzkompensation kalibrieren
Moderne Drucker gleichen Resonanzen softwareseitig aus. Diese Funktion wird je nach Hersteller Input Shaping, Vibration Compensation oder Resonanzkompensation genannt. Nach Änderungen an Druckkopf, Füßen, Riemen, Standplatz oder schwerem Zubehör kann eine neue Kalibrierung sinnvoll sein.
- Kalibrierung nach Herstellervorgabe ausführen
- während der Messung nichts am Drucker berühren
- vorher mechanische Probleme beseitigen
- das Ergebnis mit demselben Testmodell und Filament vergleichen
Eine sinnvolle Reihenfolge für weitere Einstellungen bietet 3D-Drucker kalibrieren.
5. Modell, Slicer und Außenwände optimieren
Scharfe 90-Grad-Kanten regen Schwingungen stärker an als Radien. Bei selbst konstruierten Funktionsteilen können kleine Fasen oder Rundungen die Dynamik verbessern. Im Slicer solltest du Außenwände nicht unnötig aggressiv drucken und Änderungen immer isoliert testen.
Warum mehr Riemenspannung nicht immer hilft
Ein sehr lockerer Riemen ist problematisch, aber maximale Spannung ist kein Qualitätsziel. Übermäßig gespannte Riemen belasten Lager und Motorwellen und können neue Schwingungen erzeugen. Halte dich an die Herstellervorgabe und gleiche Riemen eines CoreXY-Systems möglichst gleichmäßig ab.
Testplan für eine saubere Diagnose
- Testmodell mit gut sichtbaren Kanten und bekannter Ausrichtung drucken
- prüfen, ob die Wellen nur auf X, nur auf Y oder auf beiden Achsen auftreten
- Mechanik und Stand kontrollieren
- Außenwand-Beschleunigung deutlich reduzieren
- Resonanzkompensation neu kalibrieren
- nur eine Änderung pro Test übernehmen
Fazit: Resonanzen systematisch statt zufällig bekämpfen
Ghosting lässt sich meist durch eine Kombination aus stabiler Mechanik, angemessener Beschleunigung und korrekt kalibriertem Input Shaping reduzieren. Tausche nicht vorschnell Bauteile aus: Ein reproduzierbarer Vorher-Nachher-Test zeigt zuverlässiger, welche Änderung tatsächlich hilft.
Weitere Fehlerbilder findest du im zentralen Ratgeber 3D-Druck Fehler erkennen und lösen. Für eine systematische Grundeinstellung hilft außerdem 3D-Drucker kalibrieren.
Häufige Fragen
Ist Ghosting dasselbe wie Layer Shift?
Nein. Bei Ghosting bleibt die Geometrie an ihrer Position, neben Kanten entstehen lediglich abklingende Wellen. Beim Layer Shift werden ganze Schichten seitlich versetzt.
Hilft langsamer drucken immer gegen Ringing?
Häufig hilft vor allem eine geringere Beschleunigung. Nur die maximale Geschwindigkeit zu reduzieren beseitigt Resonanzen nicht zwingend.
Wann sollte Input Shaping neu kalibriert werden?
Nach mechanischen Änderungen, einem neuen Standplatz, geänderter Riemenspannung oder wenn Ghosting trotz intakter Mechanik deutlich sichtbar bleibt.