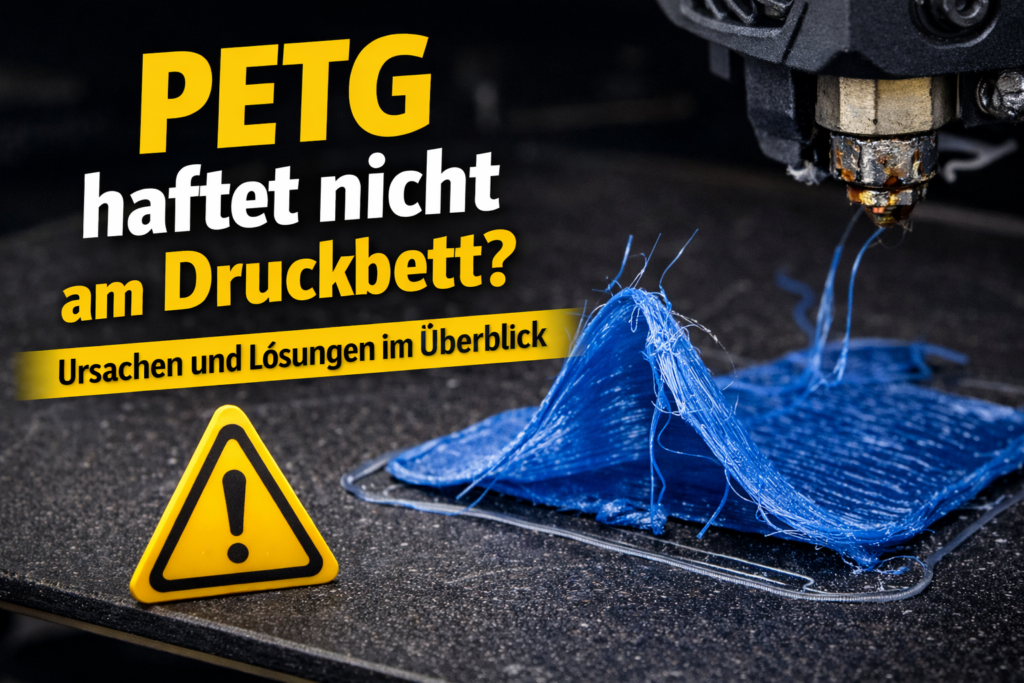
Wenn PETG nicht richtig am Druckbett haftet, kann sich die erste Schicht lösen und der Druck fehlschlagen.
Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.
PETG gilt als idealer Allrounder für funktionale Werkstattteile – doch gerade bei der ersten Schicht treten häufig Probleme auf. Das Filament haftet nicht richtig am Druckbett, Ecken lösen sich oder der Druck bricht bereits nach wenigen Minuten ab. Besonders ärgerlich wird es, wenn trotz sauberer Einstellungen immer wieder Warping oder Ablösungen auftreten.
PETG haftet nicht? Die Ursache liegt meist nicht am Material selbst, sondern an einer Kombination aus Temperatur, Druckbett-Oberfläche und Z-Offset. Schon kleine Abweichungen können ausreichen, um die Haftung deutlich zu verschlechtern.
In diesem Artikel zeige ich die häufigsten Ursachen für schlechte Haftung bei PETG und erkläre, mit welchen konkreten Maßnahmen du dauerhaft zuverlässige Ergebnisse erzielst.
Wenn du noch keinen Drucker hast, oder einen weiteren suchst, dann schau dir meinen aktuellen Vergleich zu Druckern unter 600,- € an:
Dieser Artikel ist die Fehlerdiagnose für einen bereits auftretenden Haftungsverlust. Prüfe die Punkte in dieser Reihenfolge: saubere Druckplatte, korrekter Z-Offset, vollständig aufgeheiztes Bett, langsame erste Schicht und eine zugluftfreie Umgebung.
Wenn dein Druck grundsätzlich hält und du die Haftung dauerhaft zuverlässiger einstellen möchtest, nutze ergänzend den Ratgeber PETG-Haftung verbessern. Die grundlegenden Materialwerte stehen unter PETG richtig einstellen.
Warum haftet PETG schlecht am Druckbett?
PETG haftet nicht am Druckbett? Die Ursache liegt selten am Material selbst. In den meisten Fällen spielen mehrere Faktoren zusammen. Schon kleine Abweichungen bei Temperatur oder Z-Offset können dazu führen, dass sich die erste Schicht löst oder Ecken hochziehen.
Die häufigsten Ursachen sind:
1. Falscher Z-Offset oder zu großer Abstand zur Düse
Die erste Schicht entscheidet über den gesamten Druck. Ist der Abstand zwischen Düse und Druckbett zu groß, wird das Filament nicht ausreichend „angedrückt“. Die Folge: Das Material liegt nur lose auf und verbindet sich nicht mit der Oberfläche.
Bei PETG ist eine leicht „gequetschte“ erste Schicht entscheidend. Zu wenig Druck auf die erste Schicht ist einer der häufigsten Gründe für Haftungsprobleme.
2. Zu niedrige Druckbett-Temperatur
PETG benötigt in der Regel eine Bett-Temperatur zwischen 70 und 85 °C. Ist das Druckbett zu kalt, kühlt das Filament zu schnell ab und haftet nicht zuverlässig. Besonders bei größeren Bauteilen kann dies zu Warping führen.
Eine konstante, ausreichend hohe Temperatur ist entscheidend für eine stabile Verbindung zwischen Filament und Druckoberfläche.
3. Verschmutztes Druckbett
Fingerabdrücke, Staub oder alte Kleberreste können die Haftung stark beeinträchtigen. Selbst wenn das Druckbett optisch sauber wirkt, können Fett- oder Ölreste die Verbindung verhindern.
Eine regelmäßige Reinigung mit Isopropanol oder warmem Wasser und Spülmittel sorgt für eine deutlich bessere Haftung.
4. Falsche Druckoberfläche
Nicht jede Druckplatte eignet sich gleich gut für PETG. Auf Glas haftet PETG oft sehr stark – teilweise sogar zu stark. Auf glatten Oberflächen kann es hingegen bei falscher Einstellung zu Ablösungen kommen.
Texturierte PEI-Platten oder eine geeignete Trennschicht können die Haftung kontrollierbarer machen.
Tipp: Eine saubere, unbeschädigte PEI-Oberfläche bietet für PETG meist die beste Ausgangsbasis. Die konkrete Produktauswahl findest du gebündelt in der Empfehlung weiter unten.
5. Zugluft oder starke Temperaturunterschiede
Auch wenn PETG weniger empfindlich ist als ABS, können starke Temperaturschwankungen oder Zugluft dazu führen, dass sich Ecken anheben. Besonders in unbeheizten Werkstätten im Winter kann das eine Rolle spielen.
Ein möglichst konstanter Druckbereich verbessert die Ergebnisse deutlich.
Die besten Lösungen für zuverlässige Haftung bei PETG
Wenn PETG nicht am Druckbett haftet, lässt sich das Problem in den meisten Fällen mit gezielten Anpassungen schnell beheben. Entscheidend ist, die erste Schicht optimal einzustellen und die Rahmenbedingungen zu kontrollieren.
1. Z-Offset korrekt einstellen
Der Abstand zwischen Düse und Druckbett ist der wichtigste Faktor für eine stabile erste Schicht. PETG sollte leicht „angedrückt“ werden, sodass die Bahnen sauber nebeneinanderliegen und sich minimal verbinden.
Ist die erste Schicht rund und lose sichtbar, ist der Abstand zu groß. Wirkt sie stark verschmiert oder ungleichmäßig, ist die Düse möglicherweise zu nah am Bett.
Eine saubere Kalibrierung oder ein First-Layer-Testdruck schafft hier schnell Klarheit.
2. Druckbett-Temperatur anpassen
Für PETG hat sich eine Bett-Temperatur zwischen 70 und 85 °C bewährt. Bei Haftungsproblemen kann eine leichte Erhöhung um 5 °C bereits helfen.
Wichtig ist außerdem, dass das Bett die eingestellte Temperatur wirklich erreicht und gleichmäßig hält. Ein zu früh startender Druck kann dazu führen, dass die erste Schicht auf einer noch nicht vollständig aufgeheizten Oberfläche gedruckt wird.
3. Erste-Schicht-Geschwindigkeit reduzieren
Eine zu hohe Druckgeschwindigkeit kann die Haftung verschlechtern. Für die erste Schicht empfiehlt sich eine deutlich reduzierte Geschwindigkeit, beispielsweise 15–25 mm/s.
Langsamer Druck sorgt dafür, dass das Filament mehr Zeit hat, sich mit der Oberfläche zu verbinden.
4. Druckbett gründlich reinigen
Vor dem Druck sollte das Druckbett frei von Fett- und Staubresten sein. Eine Reinigung mit Isopropanol (mindestens 70 %) oder warmem Wasser und etwas Spülmittel verbessert die Haftung deutlich.
Wichtig: Nach der Reinigung die Oberfläche nicht mehr mit bloßen Fingern berühren.
PETG-Haftung gezielt verbessern
Reinige die Platte zuerst gründlich. Wenn die Haftung weiterhin ungleichmäßig ist, prüfe die Druckoberfläche. Einen Klebestift solltest du nur gezielt einsetzen – bei PETG kann er auf sehr stark haftenden Oberflächen auch als Trennschicht dienen.
Affiliate-Links: Bei einem Kauf erhalten wir ggf. eine Provision. Für dich bleibt der Preis unverändert.
5. Geeignete Haftunterstützung nutzen
Je nach Druckoberfläche kann eine zusätzliche Trenn- oder Haftschicht sinnvoll sein. Bei glatten PEI- oder Glasplatten hilft beispielsweise ein dünner Klebestift-Film, die Haftung kontrollierbar zu machen und gleichzeitig Beschädigungen der Oberfläche zu vermeiden.
Bei texturierten Platten reicht häufig eine saubere Oberfläche ohne zusätzliche Mittel aus.
6. Umgebungseinflüsse minimieren
Zugluft oder starke Temperaturschwankungen können die Haftung beeinträchtigen. Wenn möglich, sollte der Drucker an einem geschützten Ort stehen. In kälteren Werkstätten kann bereits das Schließen von Fenstern oder Türen einen spürbaren Unterschied machen.
Wer sich zu den Materialeigenschaften von PETG noch näher informieren möchte, kann sich auch den entsprechenden Artikel auf der Prusa Knowledge Base anschauen.
Häufige Fragen zu PETG und Haftungsproblemen
Warum haftet PETG schlechter als PLA?
PETG haftet nicht grundsätzlich schlechter als PLA, reagiert jedoch empfindlicher auf einen falschen Z-Offset und ungeeignete Druckbett-Oberflächen. Während PLA oft auch bei leicht falschen Einstellungen noch haftet, benötigt PETG eine sauber eingestellte erste Schicht und eine ausreichend hohe Bett-Temperatur.
Welche Druckbett-Temperatur ist ideal für PETG?
In den meisten Fällen liegt die optimale Druckbett-Temperatur zwischen 70 und 85 °C. Bei Haftungsproblemen kann eine leichte Erhöhung um 5 °C helfen. Wichtig ist außerdem, dass das Druckbett vollständig aufgeheizt ist, bevor der Druck startet.
Sollte man bei PETG einen Klebestift verwenden?
Das hängt von der Druckoberfläche ab. Auf Glas oder glattem PEI kann ein dünner Klebestift-Film sinnvoll sein – nicht nur zur besseren Haftung, sondern auch als Trennschicht, damit PETG die Oberfläche nicht beschädigt. Auf texturierten Platten ist meist keine zusätzliche Haftunterstützung nötig.
Warum löst sich nur eine Ecke des Druckteils?
Hebt sich nur eine Ecke an, liegt häufig Warping vor. Ursachen sind meist Zugluft, eine ungleichmäßige Bett-Temperatur oder eine zu geringe erste-Schicht-Haftung. Eine reduzierte Druckgeschwindigkeit der ersten Schicht und eine stabile Umgebungstemperatur helfen hier deutlich.
Kann man PETG ohne geschlossenen Drucker drucken?
Ja. Im Gegensatz zu ABS lässt sich PETG problemlos mit offenen Druckern verarbeiten. Wichtig ist jedoch eine möglichst konstante Umgebung ohne starke Temperaturschwankungen.
PLA, PETG und ABS im Vergleich: Welches Filament eignet sich am besten für stabile Werkstattteile aus dem 3D-Drucker?
Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.
Viele Heimwerker, Maker und 3D-Druck-Einsteiger stehen früher oder später vor derselben Frage: Welches Filament eignet sich am besten für Werkstattteile? Reicht günstiges PLA aus oder sollte man für Halterungen, Adapter, Ersatzteile und funktionale Bauteile lieber PETG oder ABS verwenden?
Die kurze Antwort lautet: Für die meisten Werkstattteile ist PETG die beste Wahl. Es ist deutlich robuster und temperaturbeständiger als PLA, lässt sich aber wesentlich einfacher drucken als ABS. Trotzdem hat jedes Material seinen sinnvollen Einsatzbereich.
In diesem Artikel zeige ich dir, wann PLA reicht, wann PETG sinnvoller ist und in welchen Fällen ABS oder sogar ASA die bessere Wahl sein kann.
Wenn du schnell entscheiden möchtest, kannst du dich an dieser einfachen Orientierung halten:
Anwendung
Empfehlung
Einfache Organizer, Boxen, Kabelclips
PLA oder PLA+
Werkzeughalter, Wandhalter, Adapter
PETG
Teile mit leichter Biegebelastung
PETG
Teile in warmer Garage oder im Auto
PETG, bei hoher Hitze ABS/ASA
Hitzenahe Bauteile
ABS oder ASA
Flexible Füße, Dämpfer, Schutzkappen
TPU
Sehr belastete technische Teile
PETG, ASA, Nylon oder spezielles technisches Filament
Meine Empfehlung für die meisten Leser: Starte für Werkstattteile mit PETG. Es ist stabil genug für viele funktionale Anwendungen, relativ gutmütig im Druck und funktioniert auf vielen modernen 3D-Druckern zuverlässig.
Warum die Filamentwahl bei Werkstattteilen so wichtig ist
Werkstattteile unterscheiden sich deutlich von Deko-Objekten oder Figuren. Ein gedruckter Werkzeughalter, Adapter oder Ersatzclip soll nicht nur gut aussehen, sondern im Alltag funktionieren.
Typische Anforderungen an Filament für Werkstattteile sind:
ausreichende Stabilität
gute Layerhaftung
möglichst geringe Sprödigkeit
Temperaturbeständigkeit
Maßhaltigkeit
zuverlässige Druckbarkeit
geringe Verformung bei Belastung
gute Alltagstauglichkeit
Gerade bei funktionalen Teilen entscheidet nicht nur das Material selbst über die Stabilität. Auch Wandstärke, Infill, Druckrichtung, Layerhaftung und Drucktemperatur spielen eine große Rolle.
Mehr dazu findest du auch in diesen passenden Artikeln:
PLA für Werkstattteile – einfach, günstig, aber begrenzt belastbar
PLA ist das wohl beliebteste Filament im FDM-3D-Druck. Es lässt sich einfach drucken, verzieht sich kaum und liefert auch mit Standardprofilen meist saubere Ergebnisse. Gerade für Einsteiger ist PLA deshalb ideal.
Für viele einfache Werkstatthelfer reicht PLA durchaus aus. Dazu gehören zum Beispiel:
Kabelclips
leichte Organizer
Schubladeneinsätze
einfache Abstandshalter
Beschriftungsschilder
kleine Halter ohne hohe Belastung
Prototypen und Testteile
Der große Vorteil von PLA ist die einfache Verarbeitung. Es benötigt keine hohen Drucktemperaturen, kein Gehäuse und haftet auf vielen Druckplatten zuverlässig.
Vorteile von PLA
sehr einfach zu drucken
günstig erhältlich
gute Maßhaltigkeit
kaum Warping
saubere Oberflächen
ideal für Einsteiger
große Farbauswahl
Nachteile von PLA
relativ spröde
geringe Temperaturbeständigkeit
kann bei Schlagbelastung brechen
für dauerhafte Belastung nur eingeschränkt geeignet
nicht ideal für warme Garagen, Autos oder sonnige Fensterbereiche
Der wichtigste Schwachpunkt ist die Temperaturbeständigkeit. PLA kann bereits bei relativ moderaten Temperaturen weich werden. In einer warmen Garage, im Sommer unter direkter Sonneneinstrahlung oder in einem Auto kann sich ein PLA-Teil verformen.
Für einfache, wenig belastete Werkstattteile ist PLA trotzdem völlig in Ordnung. Für tragende Halterungen, stark beanspruchte Adapter oder Teile mit Wärmebelastung würde ich jedoch eher PETG verwenden.
PLA+ – sinnvoller Kompromiss für einfache Funktionsteile
Viele Hersteller bieten neben normalem PLA auch PLA+ an. Dabei handelt es sich nicht um einen exakt genormten Materialtyp, sondern meist um modifiziertes PLA mit verbesserter Zähigkeit oder besserer Layerhaftung.
Für Werkstattteile kann PLA+ interessanter sein als normales PLA, weil es häufig etwas weniger spröde ist. Es bleibt aber grundsätzlich ein PLA-basiertes Material und ersetzt PETG oder ABS nicht vollständig.
Eigenschaft
PLA
PLA+
Druckbarkeit
sehr einfach
einfach
Stabilität
mittel
oft besser
Sprödigkeit
höher
meist geringer
Temperaturbeständigkeit
niedrig
meist nur leicht besser
Empfehlung für Werkstattteile
einfache Teile
einfache bis mittlere Belastung
PLA+ eignet sich gut für:
Werkzeug-Organizer
einfache Halter
Prototypen
Gehäuse ohne Hitzeeinwirkung
Teile mit moderater Belastung
Wenn du hauptsächlich einfache Werkstatthelfer druckst und möglichst unkompliziert arbeiten möchtest, kann PLA+ ein guter Zwischenschritt sein. Für dauerhaft belastete Bauteile bleibt PETG aber meistens die bessere Wahl.
PETG ist für viele funktionale 3D-Drucke der beste Kompromiss. Es ist stabiler und zäher als PLA, weniger spröde und temperaturbeständiger. Gleichzeitig ist es deutlich einfacher zu drucken als ABS.
Für Werkstattteile ist genau diese Kombination besonders interessant. Ein Werkzeughalter, Adapter oder Clip muss nicht nur maßhaltig sein, sondern auch leichte Stöße, Vibrationen und Belastungen aushalten. PETG bricht dabei oft nicht so schnell wie PLA, sondern gibt etwas nach.
Typische Werkstattteile aus PETG sind:
Werkzeughalter
Akkuschrauberhalter
Wandhalterungen
Adapterstücke
Montagehilfen
robuste Organizer
Schutzkappen
Gehäuse
Halterungen für Keller, Garage oder Werkstatt
Vorteile von PETG
gute Stabilität
weniger spröde als PLA
gute Layerhaftung
höhere Temperaturbeständigkeit als PLA
für viele offene Drucker geeignet
gutes Preis-Leistungs-Verhältnis
ideal für funktionale Alltags- und Werkstattteile
Nachteile von PETG
neigt eher zu Stringing
braucht saubere Retraction-Einstellungen
kann sehr stark am Druckbett haften
Oberflächen werden oft nicht ganz so sauber wie bei PLA
feuchtes PETG druckt deutlich schlechter
PETG ist besonders dann sinnvoll, wenn ein Teil nicht nur dekorativ ist, sondern wirklich benutzt wird. Für viele Heimwerker ist PETG deshalb das wichtigste Filament nach PLA.
ABS für Werkstattteile – robust, hitzefest, aber anspruchsvoll
ABS ist ein technischer Kunststoff, der seit vielen Jahren für funktionale Teile eingesetzt wird. Es ist robuster und temperaturbeständiger als PLA und eignet sich für Anwendungen, bei denen PETG an seine Grenzen kommt.
Typische Einsatzzwecke für ABS sind:
hitzenahe Halterungen
robuste Gehäuse
technische Bauteile
Teile mit höherer Temperaturbelastung
Bauteile in geschlossenen oder wärmeren Umgebungen
ABS kann für Werkstattteile sehr sinnvoll sein, wenn du einen geeigneten Drucker hast. Das Problem: ABS ist deutlich anspruchsvoller im Druck. Es neigt zu Warping, kann sich vom Druckbett lösen und profitiert stark von einem geschlossenen Bauraum.
Vorteile von ABS
hohe Temperaturbeständigkeit
gute mechanische Belastbarkeit
weniger spröde als PLA
für technische Teile geeignet
nachbearbeitbar
Nachteile von ABS
deutlich schwieriger zu drucken
hohes Warping-Risiko
geschlossener Bauraum meist empfehlenswert
Geruch beim Drucken
für Einsteiger weniger geeignet
Für offene Einsteiger-Drucker ist ABS daher meist nicht die erste Wahl. Wenn du aber einen geschlossenen Drucker besitzt und gezielt robuste oder temperaturbeständige Teile drucken möchtest, kann ABS sehr sinnvoll sein.
Wenn du ohnehin über ABS nachdenkst, solltest du auch ASA kennen. ASA ist ABS in vielen Punkten ähnlich, bietet aber eine bessere UV- und Witterungsbeständigkeit. Dadurch eignet es sich besonders für Teile, die in Garage, Außenbereich, Gartenhaus oder Werkstatt mit Sonnenlicht eingesetzt werden.
ASA eignet sich zum Beispiel für:
Außenhalterungen
robuste Gehäuse
Abdeckungen
Teile für Garten, Garage oder Balkon
Bauteile mit UV-Belastung
Auch ASA ist jedoch anspruchsvoller als PLA oder PETG. Ein geschlossener Bauraum ist meist sehr hilfreich.
Nylon ist sehr zäh und mechanisch belastbar, aber deutlich anspruchsvoller. Es nimmt Feuchtigkeit stark auf und muss in der Regel sehr trocken verarbeitet werden.
Für Einsteiger ist Nylon nicht ideal. Für spezielle technische Anwendungen kann es aber sehr leistungsfähig sein.
Welche Werkstattteile mit welchem Filament drucken?
Eine reine Materialtabelle hilft oft nur begrenzt. Entscheidend ist der konkrete Einsatzzweck. Deshalb hier eine praxisnahe Übersicht:
Werkstattteil
Geeignetes Filament
Empfehlung
Kabelclip
PLA, PLA+, PETG
PLA reicht meist
Schrauben-Organizer
PLA, PLA+
PLA reicht
Werkzeughalter
PETG
PETG bevorzugen
Akkuschrauberhalter
PETG
PETG oder stärker
Wandhalterung
PETG
mit mehreren Wänden drucken
Adapterstück
PETG
auf Maßhaltigkeit achten
Ersatzclip
PETG, TPU je nach Funktion
PETG für starre Clips, TPU für flexible
Gehäuse
PLA+, PETG, ABS
PETG als Allrounder
Teil in warmer Garage
PETG, ABS, ASA
PETG meist ausreichend
Teil im Auto
ABS, ASA
PLA vermeiden
Teil im Außenbereich
ASA, PETG
ASA bei UV-Belastung
flexibler Fuß
TPU
TPU verwenden
Warum PETG für die meisten Werkstattteile die beste Wahl ist
PETG ist nicht in jeder einzelnen Eigenschaft das beste Material. ABS ist hitzebeständiger, PLA ist einfacher zu drucken und TPU ist flexibler. Trotzdem ist PETG für die meisten Werkstattteile der sinnvollste Kompromiss.
Der Grund ist die ausgewogene Kombination aus:
guter Stabilität
brauchbarer Temperaturbeständigkeit
einfacher Druckbarkeit
geringerem Warping-Risiko
guter Alltagstauglichkeit
fairen Materialkosten
Für typische Heimwerker-Anwendungen wie Werkzeughalter, Montagehilfen, Adapter, Halterungen und Organizer ist PETG daher meistens die beste Standardempfehlung.
Wenn du regelmäßig Werkstattteile druckst, würde ich mindestens eine Rolle gutes PETG dauerhaft vorrätig halten.
Worauf du beim Filamentkauf achten solltest
Nicht jedes Filament ist gleich gut. Gerade bei funktionalen Werkstattteilen lohnt es sich, nicht nur auf den günstigsten Preis zu achten.
Wichtige Kriterien sind:
1. Gleichmäßiger Filamentdurchmesser
Ein konstanter Durchmesser sorgt für gleichmäßige Extrusion. Schwankungen können zu Unterextrusion, Überextrusion oder Maßabweichungen führen.
2. Saubere Wicklung
Schlecht gewickelte Spulen können während langer Drucke Probleme verursachen. Gerade bei großen Werkstattteilen ist das ärgerlich, weil ein Druckabbruch viel Zeit und Material kostet.
3. Gute Layerhaftung
Werkstattteile brechen oft nicht im Material selbst, sondern entlang der Layer. Deshalb ist eine gute Verbindung zwischen den Schichten besonders wichtig.
4. Trockenes Filament
Feuchtes Filament kann Stringing, Blasenbildung, raue Oberflächen und ungleichmäßige Extrusion verursachen. Besonders PETG, TPU und Nylon sollten sauber gelagert werden.
Nicht jedes „High Speed“, „Plus“ oder „Pro“-Filament ist automatisch besser. Für Werkstattteile zählt vor allem, ob das Material zuverlässig druckt und zur Anwendung passt.
Empfohlene Filamente für Werkstattteile
An dieser Stelle kannst du eine Affiliate-Box einfügen. Wichtig wäre, dass du nicht zu viele Produkte empfiehlst, sondern eine klare Auswahl zeigst.
Empfehlung 1: PETG als beste Allround-Wahl
Geeignet für: Werkzeughalter, Adapter, Montagehilfen, Gehäuse, robuste Organizer Warum sinnvoll: gute Stabilität, weniger spröde als PLA, einfacher als ABS
Empfehlung 3: ABS oder ASA für hitzebelastete Teile
Geeignet für: warme Garagen, technische Teile, Bauteile mit höherer Temperaturbelastung Warum sinnvoll: deutlich temperaturbeständiger als PLA und PETG
Für die meisten funktionalen Werkstattteile ist PETG die beste Wahl. PLA+ eignet sich gut für einfache Helfer, während ABS und ASA bei höherer Temperaturbelastung oder Außeneinsatz sinnvoll sein können.
PETG – beste Allround-Wahl für Werkstattteile
Ideal für Werkzeughalter, Adapter, Montagehilfen, Gehäuse und robuste Organizer.
Das richtige Filament ist wichtig, aber nicht alles. Ein schlecht konstruiertes oder falsch gedrucktes PETG-Teil kann schwächer sein als ein gut gedrucktes PLA-Teil.
Für stabile Werkstattteile sind diese Punkte besonders wichtig:
Mehr Wände statt nur mehr Infill
Viele erhöhen reflexartig die Infill-Dichte. Oft bringen mehr Außenwände aber mehr Stabilität als extrem hohes Infill.
3D-Druckteile sind entlang der Layer oft schwächer als in der Fläche. Wenn ein Teil stark belastet wird, solltest du es so ausrichten, dass die Zugkraft nicht direkt zwischen den Schichten wirkt.
Das ist besonders wichtig bei:
Haken
Clips
Wandhaltern
Hebeln
Adapterlaschen
Schraubpunkten
Temperatur nicht zu niedrig wählen
Eine zu niedrige Drucktemperatur kann zwar Stringing reduzieren, aber auch die Layerhaftung verschlechtern. Bei Werkstattteilen ist Stabilität oft wichtiger als eine perfekt glänzende Oberfläche.
Filament trocken halten
Feuchtes Filament schwächt die Druckqualität. Gerade PETG kann dann stärker stringen und unruhiger extrudieren.
Häufige Fehler bei Werkstattteilen aus dem 3D-Drucker
Fehler 1: PLA für zu stark belastete Teile verwenden
PLA ist einfach und günstig, aber nicht ideal für dauerhafte Belastung oder Wärme. Für einen kleinen Kabelclip ist PLA okay. Für einen schweren Werkzeughalter ist PETG meist besser.
Fehler 2: Zu wenig Wandstärke
Ein Teil mit 15 % Infill und nur zwei Wandlinien kann schwächer sein als ein Teil mit moderatem Infill und vier Wandlinien.
Fehler 3: Falsche Druckrichtung
Wenn ein Haken genau entlang der Layer belastet wird, kann er leichter brechen. Die Bauteilausrichtung ist bei funktionalen Teilen entscheidend.
Fehler 4: Feuchtes PETG verwenden
Feuchtes PETG verursacht nicht nur Fäden, sondern kann auch die Oberfläche und Layerhaftung verschlechtern.
Fehler 5: ABS ohne geeignete Druckumgebung drucken
ABS braucht stabile Temperaturen. Ohne Gehäuse entstehen bei größeren Teilen schnell Warping und Verzug.
Fazit: Welches Filament für Werkstattteile ist am besten?
Für die meisten Werkstattteile ist PETG das beste Filament. Es ist stabiler und weniger spröde als PLA, temperaturbeständiger und trotzdem deutlich einfacher zu drucken als ABS.
PLA eignet sich gut für einfache Organizer, Kabelclips, Testteile und leichte Halterungen. PLA+ ist eine gute Zwischenlösung für einfache Funktionsteile. PETG ist die beste Allround-Wahl für robuste Werkstattteile. ABS ist sinnvoll, wenn höhere Temperaturen oder besondere Belastungen auftreten. ASA ist besonders interessant für UV- und wetterbelastete Teile. TPU eignet sich für flexible Füße, Dämpfer und Schutzkappen.
Wenn du nur ein Material für funktionale Werkstattteile kaufen möchtest, würde ich mit PETG starten. Für einfache Prototypen und optische Teile bleibt PLA praktisch. Für anspruchsvolle technische Anwendungen kannst du später ABS, ASA, TPU oder Nylon ergänzen.
Wenn du dir noch mehr zum Thema Filament anlesen möchtest, kannst du in den Filament-Guide für Anfänger aus dem Bambu Wiki schauen.
Häufige Fragen zum Filament für Werkstattteile
Welches Filament ist für Werkstattteile am besten?
Für die meisten Werkstattteile ist PETG die beste Wahl. Es ist stabiler und temperaturbeständiger als PLA, lässt sich aber einfacher drucken als ABS.
Reicht PLA für Werkstattteile aus?
PLA reicht für einfache und wenig belastete Werkstattteile aus. Dazu gehören Organizer, Kabelclips, leichte Halterungen oder Prototypen. Für stärkere Belastung oder Wärme ist PETG besser geeignet.
Ist PETG stabiler als PLA?
Ja, PETG ist in der Regel zäher, weniger spröde und schlagfester als PLA. Dadurch eignet es sich besser für funktionale Bauteile, Halterungen und Adapter.
Wann sollte man ABS statt PETG verwenden?
ABS ist sinnvoll, wenn ein Bauteil höheren Temperaturen ausgesetzt wird oder besonders technische Eigenschaften benötigt. Dafür ist ABS schwieriger zu drucken und benötigt meist einen geschlossenen Bauraum.
Ist ASA besser als ABS?
ASA ist ABS ähnlich, aber witterungs- und UV-beständiger. Für Außenbereiche, Garagen oder Teile mit Sonneneinstrahlung kann ASA deshalb sinnvoller sein als ABS.
Welches Filament eignet sich für eine warme Garage?
Für eine warme Garage ist PETG meist ausreichend. Bei sehr hohen Temperaturen, direkter Sonneneinstrahlung oder Bauteilen im Auto sind ABS oder ASA oft besser geeignet.
Welches Filament eignet sich für Werkzeughalter?
Für Werkzeughalter ist PETG meistens die beste Wahl. Es ist stabil, weniger spröde als PLA und einfacher zu drucken als ABS.