Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.
Der Einstieg in den 3D-Druck ist heute einfacher als je zuvor. Moderne Drucker sind zuverlässiger geworden und viele Filamente lassen sich relativ unkompliziert verarbeiten. Trotzdem treten beim Drucken immer wieder typische Fehler auf.
Schlechte Haftung auf dem Druckbett, unsaubere Oberflächen oder feine Kunststofffäden zwischen den Bauteilen gehören zu den häufigsten Problemen beim FDM-3D-Druck. Wenn du stattdessen mit einem Harzdrucker arbeitest, nutze die gesonderte Anleitung Resin-Druck-Probleme systematisch lösen.
Dieser Ratgeber hilft dir zuerst, die Druckursache zu beseitigen. Ist ein ansonsten brauchbares Teil nur optisch beeinträchtigt, kannst du es anschließend gezielt nachbearbeiten, glätten oder lackieren.
Die gute Nachricht: Die meisten Druckfehler lassen sich mit wenigen Anpassungen schnell beheben. In diesem Artikel findest du eine Übersicht der 20 häufigsten 3D-Druck Fehler und ihre Lösungen.
Schnelldiagnose: Welches Fehlerbild siehst du?
Ordne zuerst das sichtbare Fehlerbild ein und ändere anschließend immer nur eine Ursache pro Testdruck. So erkennst du, welche Maßnahme tatsächlich wirkt.
| Fehlerbild | Typische Ursache | Passender Ratgeber |
|---|---|---|
| ganze Schichten springen seitlich | Riemen, blockierte Achse, Kollision oder zu hohe Beschleunigung | Layer Shift beheben |
| Wellen wiederholen sich neben Kanten | Resonanz, hohe Beschleunigung oder mechanisches Spiel | Ghosting und Ringing vermeiden |
| unterste Schichten stehen seitlich über | Z-Offset, Betttemperatur oder First-Layer-Flow | Elefantenfuß beseitigen |
| Ecken heben sich vom Druckbett | Temperaturunterschiede oder zu geringe Haftung | Warping vermeiden |
| feine Fäden zwischen Bauteilen | Temperatur, Retraction oder feuchtes Filament | Retraction einstellen |
| Lücken oder zu viel Material in Wänden | Flow, Düse oder Filamentförderung | Flow kalibrieren |
| erste Schicht ungleichmäßig | Z-Offset, Bettzustand oder Nivellierung | Erste Schicht optimieren |
| Düse fördert kein Material | Verstopfung, Heat Creep oder Filamentabrieb | Nozzle reinigen |
Probleme mit der ersten Schicht
Die erste Schicht ist entscheidend für den gesamten Druck. Wenn sie nicht richtig haftet, kann der komplette Druck fehlschlagen.
1. Druck haftet nicht auf dem Druckbett
Ein sehr häufiges Problem ist eine schlechte Haftung der ersten Schicht.
Typische Ursachen sind:
- verschmutztes Druckbett
- falsche Bett-Temperatur
- zu großer Abstand zwischen Düse und Bett
Gerade beim Drucken mit PETG kann die Haftung manchmal schwierig sein. Wie du dieses Problem gezielt löst, erkläre ich im Artikel 👉PETG Haftung verbessern – 8 Lösungen für ein perfekt haftendes Druckbett
Wenn dein PLA nicht ordentlich haftet schau in diesen Guide 👉 PLA haftet nicht am Druckbett – Ursachen und 9 einfache Lösungen
🛒Geeignete PEI-Druckplatte von BIQU auf Amazon ansehen
🛒Klebestift von Creality auf Amazon ansehen
2. Ecken lösen sich vom Druckbett (Warping)
Warping entsteht, wenn sich Bauteile während des Drucks verziehen und die Ecken vom Druckbett abheben und ist je nach Material ein häufig auftretender 3D-Druck Fehler.
Häufige Ursachen sind:
- Temperaturschwankungen
- zu niedrige Bett-Temperatur
- ungeeignete Druckoberfläche
Wie du gegen Warping vorgehst kannst du hier nachlesen 👉 Warping vermeiden – 10 Lösungen für PLA, PETG, ABS und ASA
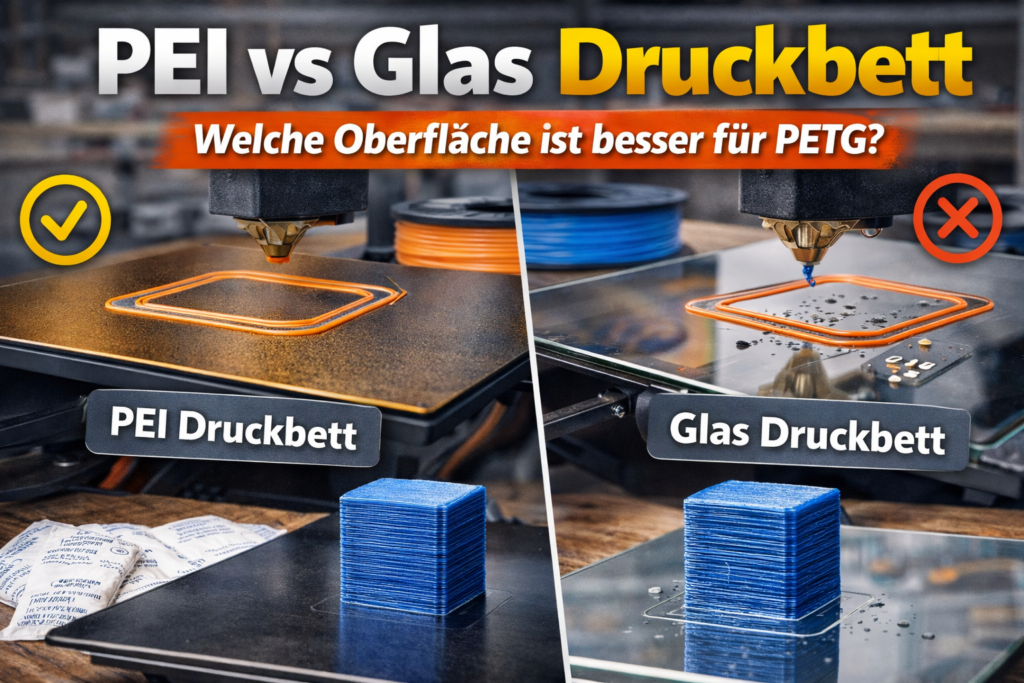
Auch die Wahl der Druckplatte kann einen Unterschied machen. Die Vor- und Nachteile verschiedener Oberflächen erkläre ich im Vergleich 👉 PEI vs Glas Druckbett.
3. Erste Schicht zu dünn oder zu dick
Wenn der Abstand zwischen Düse und Druckbett falsch eingestellt ist, kann die erste Schicht zu dünn oder zu dick werden.
Die erste Schicht sollte leicht „gedrückt“ aussehen und gleichmäßig verlaufen.
Wenn du wissen möchtest wie die erste Schicht perfekt wird, dann schau in diesen Artikel 👉 Erste Schicht perfekt drucken – die wichtigsten Einstellungen für den First Layer
Probleme während des Drucks
Viele 3D-Druck Fehler treten erst während des Druckprozesses auf.
4. Stringing (Fädenbildung)
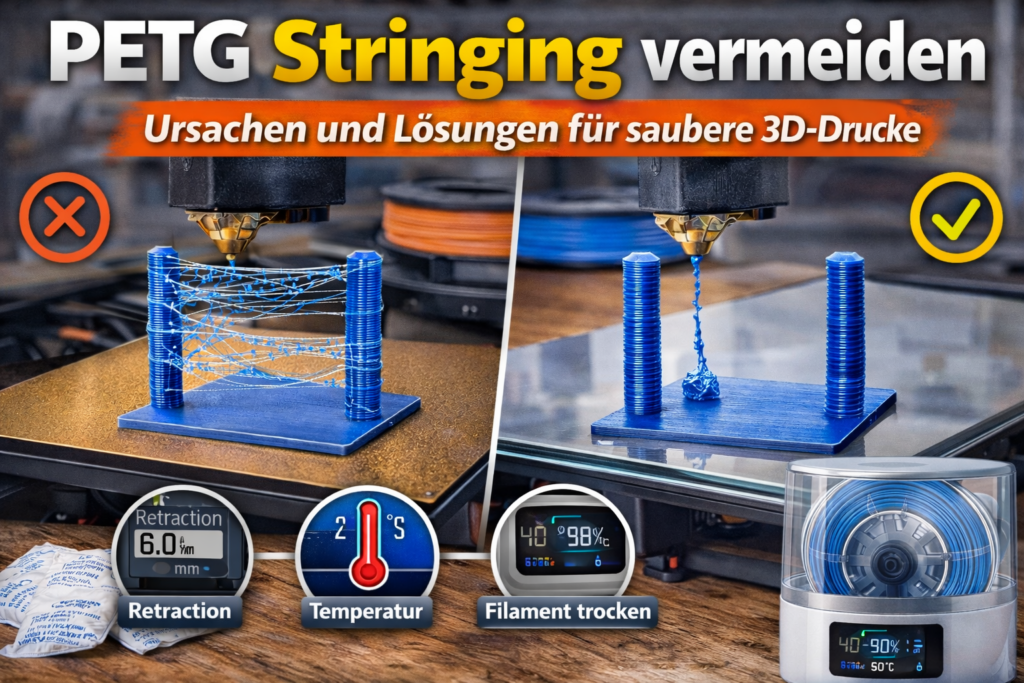
Beim Stringing entstehen feine Kunststofffäden zwischen verschiedenen Druckpunkten.
Dieses Problem tritt besonders häufig bei PETG auf.
Typische Ursachen sind:
- zu hohe Drucktemperatur
- falsche Retraction
- feuchtes Filament
Eine ausführliche Anleitung zur Lösung findest du im Artikel 👉PETG Stringing vermeiden.
Die häufigste Ursache ist eine falsche Retraction. Hier findest du einen ausführlichen Guide zum Thema Retraction 👉Retraction richtig einstellen – perfekte Werte für PLA, PETG und ABS
5. Unsaubere Oberflächen
Wenn Drucke unruhige oder raue Oberflächen besitzen, können mehrere Faktoren verantwortlich sein:
- zu hohe Druckgeschwindigkeit
- falsche Temperatur
- feuchtes Filament
Die wichtigsten Parameter für saubere PETG-Drucke erkläre ich im Leitfaden zu den 👉 optimalen PETG Einstellungen.
Je nach Material könnten dich auch die folgenden Artikel interessieren:
- PLA richtig einstellen – die wichtigsten 3D-Druck Einstellungen für perfekte Ergebnisse
- ABS richtig einstellen – Temperatur, Enclosure, Haftung und Retraction
- TPU richtig einstellen – Temperatur, Geschwindigkeit und Retraction
- ASA richtig einstellen – Temperatur, Haftung und Enclosure
- Nylon richtig einstellen: Temperatur, Trocknung und Haftung beim 3D-Druck
6. Schichten lösen sich voneinander
Wenn sich einzelne Schichten voneinander lösen, spricht man von Layer-Delamination.
Mögliche Ursachen sind:
- zu niedrige Drucktemperatur
- zu starke Bauteilkühlung
- schlechte Materialqualität
7. Unterextrusion
Unterextrusion bedeutet, dass der Drucker zu wenig Material extrudiert.
Typische Ursachen:
- verstopfte Düse
- falsche Extrusionsrate
- verschmutztes Filament
Falls deine Nozzle verstopft ist schau in diesen Artikel 👉 Nozzle verstopft? Ursachen und Lösungen beim 3D-Druck
🛒Düsenreinigungsset auf Amazon ansehen
8. Überextrusion
Bei Überextrusion wird zu viel Material extrudiert.
Typische Anzeichen:
- dicke Linien
- unsaubere Kanten
- Materialüberschuss
Wie du den Flow richtig einstellen kannst um Extrusionsprobleme in den Griff zu bekommen erfährst du hier 👉 Flow kalibrieren: Über- und Unterextrusion beim 3D-Druck vermeiden
Probleme durch feuchtes Filament
Viele Filamente nehmen Feuchtigkeit aus der Luft auf. Besonders PETG gehört zu den Materialien, die relativ schnell Wasser aufnehmen können.
9. Knistern beim Drucken
Ein knisterndes Geräusch während des Drucks ist oft ein Zeichen für feuchtes Filament.
10. Blasen im Material
Wenn Feuchtigkeit im Filament verdampft, können kleine Blasen entstehen.
11. Raue Oberflächen
Feuchtes Filament führt häufig zu unruhigen Oberflächen.
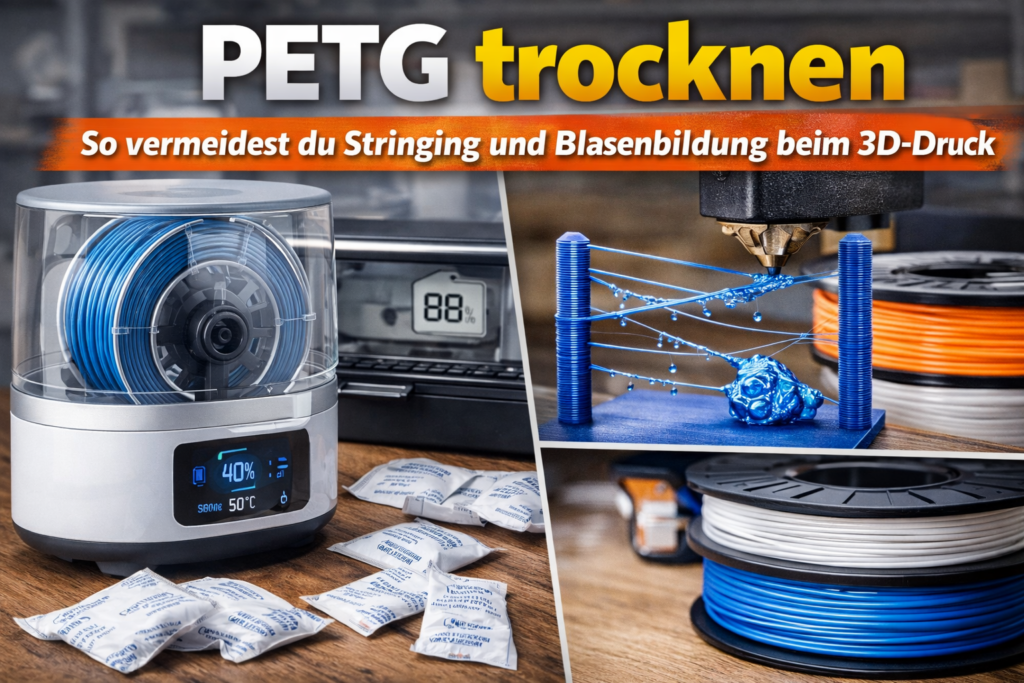
Wenn dein Filament bereits Feuchtigkeit aufgenommen hat, kann eine gezielte Trocknung helfen. Eine Anleitung dazu findest du im Artikel 👉 PETG trocknen.
Um solche Probleme dauerhaft zu vermeiden, sollte Filament möglichst trocken gelagert werden. Tipps dazu findest du im Beitrag 👉 Filament richtig lagern – So bleiben PLA, PETG und ABS trocken
Für die grundsätzlichen Einstellungen beim Trocknen von Filament schau in diesen Guide 👉Filament trocknen: Temperatur- und Zeit-Tabelle für PLA, PETG, TPU, ASA, ABS und Nylon und für Anregungen zu geeigneten Filamenttrocknern kannst du in diesen ausführlichen Vergleich schauen 👉 Filamenttrockner Vergleich 2026 – 10 Geräte für trockene Filamente und saubere Drucke
🛒Geeigneten Filamenttrockner von Sunlu auf Amazon ansehen
Probleme mit der Druckqualität
Neben Haftungsproblemen und Materialfehlern gibt es noch weitere typische Druckprobleme.
12. Schiefe Drucke
Wenn Bauteile schief gedruckt werden, liegt das häufig an:
- lockeren Riemen
- mechanischen Problemen
- falsch ausgerichteten Achsen
13. Versetzte Schichten (Layer Shift)
Layer Shift entsteht, wenn der Drucker während des Drucks seine tatsächliche Position verliert. Typische Auslöser sind lockere Riemen, blockierte Achsen, eine lose Riemenscheibe, zu hohe Beschleunigung oder eine Kollision der Düse mit dem Bauteil. Die vollständige Prüfreihenfolge findest du unter Layer Shift beim 3D-Druck beheben.
Mögliche Ursachen:
- lose Riemen
- blockierte Achsen
- zu hohe Druckgeschwindigkeit
14. Unsaubere Überhänge
Überhänge entstehen, wenn Material ohne ausreichende Unterstützung gedruckt wird.
Eine gute Bauteilkühlung kann hier helfen.
15. Schlechte Brücken (Bridging)
Beim Bridging wird Filament zwischen zwei Punkten „gespannt“. Wenn die Kühlung nicht ausreicht, können diese Brücken durchhängen.
Wie du das Bridging richtig einstellst erfährst du hier 👉 Bridging richtig einstellen – saubere Brücken ohne Durchhang
Probleme durch falsche Einstellungen
Viele 3D-Druck Fehler lassen sich auf falsche Slicer-Einstellungen zurückführen.
16. Zu hohe Druckgeschwindigkeit
Hohe Druckgeschwindigkeiten können zu schlechter Druckqualität führen.
👉Druckgeschwindigkeit richtig einstellen – Qualität, Haftung und Druckzeit optimieren
17. Falsche Retraction
Eine falsche Retraction führt häufig zu Stringing oder Materialproblemen.
Schau hier mit welchen Einstellungen man die Retraction optimieren kann 👉 Retraction richtig einstellen – perfekte Werte für PLA, PETG und ABS
18. Falsche Lüftereinstellungen
Zu starke oder zu schwache Kühlung kann die Druckqualität beeinflussen.
Falls du Bambu Studio nutzt, solltest du dir auch diesen Artikel anschauen 👉Bambu Studio Einstellungen erklärt – die wichtigsten Parameter für Einsteiger
Probleme mit dem Drucker
Nicht alle Druckprobleme sind auf Einstellungen zurückzuführen.
19. Verstopfte Düse
Eine teilweise verstopfte Düse kann zu ungleichmäßiger Extrusion führen.
👉 Nozzle verstopft? Ursachen und Lösungen beim 3D-Druck
🛒 Düsenreinigungsset auf Amazon anschauen 🛒 gehärtete Stahldüsen auf Amazon anschauen
20. Verschlissene Bauteile
Auch mechanische Komponenten wie Riemen oder Lager können mit der Zeit verschleißen.
Regelmäßige Wartung hilft, viele Probleme zu vermeiden.
👉 3D Drucker Wartung – 10 Dinge, die du regelmäßig prüfen solltest
21. Ghosting und Ringing an scharfen Kanten
Wiederholen sich Kanten als abklingende Wellen auf der Oberfläche, schwingt das Bewegungssystem nach. Prüfe Druckerstand, Rahmen, Riemen und Außenwand-Beschleunigung. Kalibriere danach Input Shaping beziehungsweise Resonanzkompensation neu. Die ausführliche Diagnose findest du unter Ghosting und Ringing vermeiden.
22. Elefantenfuß an den ersten Schichten
Stehen die untersten Schichten gleichmäßig über, ist die erste Schicht meist zu stark gequetscht oder bleibt auf einem zu heißen Druckbett lange weich. Prüfe Z-Offset, Betttemperatur und First-Layer-Flow, bevor du die Slicer-Kompensation einsetzt. Mehr dazu: Elefantenfuß beim 3D-Druck vermeiden.
23. Blobs und Pickel auf der Außenwand
Punkte in einer Linie deuten meist auf die Z-Naht hin; zufällige Pickel eher auf feuchtes Filament, Flow oder Düse. Zur Diagnose: Blobs und Pickel vermeiden.
24. Extruder klickt oder fördert nicht
Prüfe Spule, Filamentweg, Z-Offset, Temperatur, Düse und Heat Creep in dieser Reihenfolge. Der vollständige Ablauf steht unter Extruder klickt: Ursachen und Lösungen.
25. Bohrungen zu klein oder Maße falsch
Flow, Schrumpfung, Elefantenfuß und fehlende Konstruktionstoleranz müssen getrennt geprüft werden. Mehr dazu: Maßhaltigkeit beim 3D-Druck verbessern.
26. Druck löst sich und endet als Spaghetti
Spaghetti ist meist die Folge verlorener Haftung, Warping, einer Kollision oder instabilen Supports. Nutze die Prüfreihenfolge unter Spaghetti-Fehldruck vermeiden.
Fazit – Die meisten 3D-Druck Fehler lassen sich schnell beheben
Viele Druckprobleme wirken zunächst kompliziert, lassen sich jedoch meist auf wenige Ursachen zurückführen.
Besonders häufig spielen folgende Faktoren eine Rolle:
- falsche Druckparameter
- verschmutztes Druckbett
- feuchtes Filament
- mechanische Probleme am Drucker
Wer diese Punkte systematisch überprüft, kann die meisten Fehler schnell beheben und deutlich bessere Druckergebnisse erzielen.
Mit etwas Erfahrung lassen sich auch komplexere Druckprobleme zuverlässig lösen.
Viele Druckprobleme lassen sich bereits durch eine saubere Kalibrierung des Druckers vermeiden. Wie du das machst erfährst du hier: 👉 3D Drucker kalibrieren – die 8 wichtigsten Einstellungen für perfekte Drucke
Viele Druckprobleme entstehen auch durch mangelnde Wartung des Druckers. Eine Übersicht findest du hier: 👉 3D Drucker Wartung – die wichtigsten Wartungsschritte.
Viele dieser Probleme treten besonders bei älteren Druckern auf. Moderne 👉 3D-Drucker für Einsteiger vermeiden viele dieser Fehler bereits automatisch. Solltest du fortgeschrittene Modelle suchen schau dir den 👉 3D-Drucker Vergleich – die 10 besten 3D-Drucker unter 600,- € an. Wenn das Budget eine untergeordnete Rolle spielt und du dir direkt ein Flagschiffmodell zulegen möchtest schau in 👉 Premium 3D-Drucker für zuhause 2026 – die besten Modelle für anspruchsvolle Maker.
Solltest du dich Fragen, welches Zubehör du zusätzlich zu deinem 3D-Drucker benötigst schau in diesen umfangreichen Guide 👉3D-Druck Zubehör – der ultimative Guide mit über 50 Tools (2026)
Ein Gehäuse oder eine nachträglich angeschaffte Einhausung kann auch einigen Druckproblemen vorbeugen. Lies zu diesem Thema auch diesen Artikel: 👉 3D-Drucker Gehäuse – Braucht man ein Enclosure wirklich?
Wenn du dein Problem hier nicht gefunden hast, kannst du noch auf der Prusa Knowledge Base schauen. Dort ist eine empfehlenswerte Datenbasis zum Thema 3D-Druck.
Häufige Fragen zu 3D-Druck Fehlern
Warum haftet mein Druck nicht auf dem Druckbett?
Die häufigsten Ursachen sind eine verschmutzte Oberfläche, falsche Druckbett-Temperaturen oder ein zu großer Abstand zwischen Düse und Druckbett.
Warum entstehen Fäden beim 3D-Druck?
Fäden entstehen meist durch falsche Retraction-Einstellungen oder zu hohe Drucktemperaturen.
Warum knistert mein Filament beim Drucken?
Knistern ist oft ein Zeichen für feuchtes Filament.
Kann man die meisten Druckprobleme selbst lösen?
Ja. Die meisten Fehler lassen sich mit wenigen Anpassungen der Druckeinstellungen oder einer Reinigung des Druckers beheben.