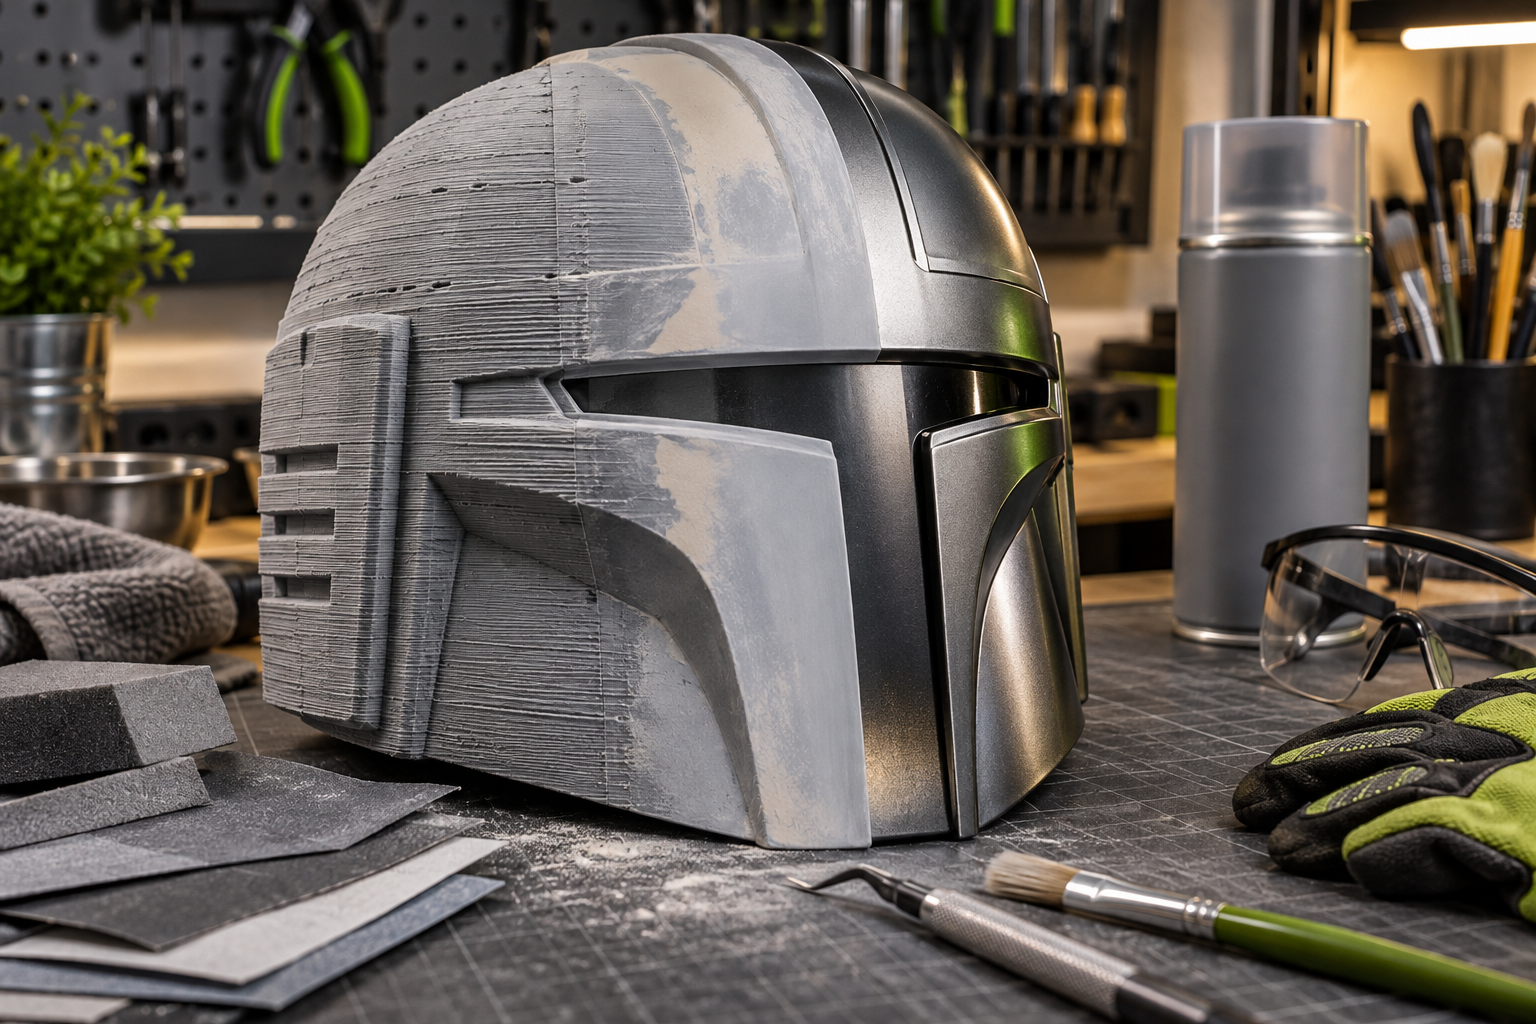
Mit der richtigen Nachbearbeitung werden aus sichtbar gedruckten Kunststoffteilen glatte Modelle, belastbare Werkstattteile oder hochwertig lackierte Oberflächen. Entscheidend ist nicht die eine perfekte Methode, sondern die passende Kombination aus Entgraten, Schleifen, Füllen, Grundieren und Finish.
* Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.
In diesem Grundlagenartikel erfährst du, wie du einen 3D-Druck nachbearbeiten kannst, welche Verfahren sich für PLA, PETG, ABS, ASA, TPU und Nylon eignen und wann Schleifen, Lackieren, chemisches Glätten oder eine Beschichtung sinnvoll ist.
Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.
3D-Druck nachbearbeiten – die Kurzantwort:
- Kleine Grate: mit Entgrater, Skalpell oder Feile entfernen.
- Sichtbare Layer Lines: stufenweise schleifen und bei Bedarf Füller verwenden.
- Lackierte Oberfläche: reinigen, grundieren, dünn lackieren und versiegeln.
- Hochglanz: fein nass schleifen, Klarlack verwenden und polieren.
- Metalloptik: dunkle Grundierung mit Metallic-Lack, Metallwachs oder Graphit kombinieren.
- Chemisches Glätten: nur mit materialgeeigneten Verfahren und konsequentem Arbeitsschutz.
Warum sollte man den 3D-Druck nachbearbeiten?
Nachbearbeitung ist nicht nur Kosmetik. Sie kann sichtbare Schichtlinien reduzieren, Stützspuren beseitigen, scharfe Kanten entfernen und ein Bauteil auf Lackierung, Montage oder Verkauf vorbereiten. Bei funktionalen Teilen lassen sich außerdem Bohrungen, Passungen und Gewinde korrigieren. Eine Beschichtung kann die Oberfläche leichter zu reinigen machen oder vor UV-Licht und Feuchtigkeit schützen.
Wichtig ist, das Ziel vorher festzulegen. Ein Werkstattwinkel benötigt keine hochglänzende Modellbauoberfläche. Eine Figur, ein Gehäuse oder ein Verkaufsprodukt darf dagegen mehr Zeit für Füller, Grundierung und Finish beanspruchen.
Die wichtigsten Methoden im Vergleich
| Methode | Geeignet für | Aufwand | Ergebnis |
|---|---|---|---|
| Entgraten und Feilen | Kanten, Supportreste, kleine Passungen | niedrig | saubere Funktionsflächen |
| Trocken- oder Nassschliff | fast alle starren FDM-Materialien | mittel | weniger Layer Lines und bessere Lackvorbereitung |
| Füller oder Spritzspachtel | PLA, PETG, ABS, ASA | mittel | gefüllte Riefen und gleichmäßige Grundfläche |
| Grundieren und Lackieren | Modelle, Gehäuse, Dekoration | mittel | gleichmäßige Farbe und professionelles Finish |
| Epoxidbeschichtung | starre Bauteile und große Flächen | mittel bis hoch | glatte, geschlossene Oberfläche |
| Chemisches Glätten | nur geeignete Materialien wie ABS, ASA oder PVB | hoch | glänzende Oberfläche mit weicheren Details |
| Polieren | fein geschliffene oder klar lackierte Flächen | hoch | seidenmatter bis hochglänzender Abschluss |
| Metallfinish | Figuren, Requisiten, Schilder, Dekoration | mittel bis hoch | Stahl-, Kupfer-, Bronze- oder Chromoptik |
1. Stützstrukturen, Grate und Fäden entfernen
Beginne immer mit der groben Reinigung. Entferne Stützstrukturen vorsichtig, damit dünne Wände und Details nicht abbrechen. Ein Seitenschneider eignet sich für größere Supportbereiche, während Feilen und ein Entgrater kontrollierter an Kanten und Öffnungen arbeiten.
Für sichtbare Außenkanten ist ein Entgrater praktisch. Kleine Aussparungen, Rundungen und Supportnarben lassen sich anschließend mit Modellbaufeilen nacharbeiten.
Bei Stringing sollten einzelne Fäden abgeschnitten oder sehr vorsichtig mit warmer Luft entfernt werden. Zu viel Hitze verformt besonders PLA schnell und kann glänzende Flecken erzeugen.
2. 3D-Druck schleifen: Von grob bis fein
Beim Schleifen wird die Oberfläche schrittweise eingeebnet. Starte nur so grob wie nötig. Für deutlich sichtbare Stützspuren kann eine Körnung um 120 bis 180 sinnvoll sein. Auf normalen Außenflächen ist häufig ein Start bei 220 oder 240 schonender. Danach folgen beispielsweise 320, 400 und für Lack- oder Glanzoberflächen 600 bis 1000 oder feiner.
Ein abgestuftes Schleifpapier-Set mit mehreren Körnungen ist dafür sinnvoller als eine einzelne sehr grobe Körnung.
- Schleife große Flächen möglichst mit einem Schleifklotz, damit keine Wellen entstehen.
- Arbeite an Kanten vorsichtig, weil diese schnell rundgeschliffen werden.
- Entferne Schleifstaub zwischen den Körnungen.
- Verwende bei feinen Körnungen Nassschliff, wenn Material und nachfolgende Beschichtung dazu passen.
- Trage beim Schleifen geeigneten Atemschutz und vermeide Kunststoffstaub in Wohnräumen.
3. Layer Lines mit Füller und Spachtel ausgleichen
Schleifen allein ist bei tiefen Schichtlinien oft ineffizient. Filler Primer oder Spritzspachtel legt eine füllende Schicht über feine Rillen. Nach dem Trocknen wird die Fläche erneut geschliffen. Tiefe Fehlstellen, Nähte zwischen verklebten Teilen oder ausgebrochene Supportstellen benötigen dagegen häufig Modellbauspachtel.
Ein sinnvoller Ablauf lautet: grob säubern, mit 220 bis 320 anschleifen, entstauben, dünn füllern, trocknen lassen und mit 400 bis 600 nachschleifen. Mehrere dünne Durchgänge erhalten Details besser als eine dicke Schicht.
Passende Empfehlung: Layer Lines füllen
Der Presto Spritzspachtel ist eine hochfüllende, anschließend schleifbare Grundierung. Er eignet sich besonders für größere PLA-, PETG-, ABS- oder ASA-Flächen mit sichtbaren Schichtlinien. Zuerst an einem Fehldruck testen und stets mehrere dünne Schichten auftragen.
4. Grundieren, bemalen und lackieren
Grundierung verbessert die Haftung der Farbe und macht verbliebene Unebenheiten sichtbar. Für stark strukturierte FDM-Oberflächen ist eine füllende Grundierung hilfreich. Bei feinen Modellen sollte die Schicht dünner sein, damit kleine Details nicht verschwinden.
Acrylfarben eignen sich gut für Pinsel und Airbrush. Sprühlack ist effizient für größere, gleichmäßige Flächen. Entscheidend sind dünne Schichten, ausreichende Ablüftzeit und ein kompatibles System aus Grundierung, Farbe und Klarlack. Teste unbekannte Kombinationen immer an einem Fehldruck.
Farben und Pinsel für den Einstieg
Für größere Dekoteile ist das Shuttle Art Acrylfarben-Starterset eine preiswerte Auswahl. Für Figuren und feine Modellbaudetails sind Vallejo Game Color beziehungsweise das Vallejo Essential Set die gezieltere Wahl. Dazu passt das Artecho Acrylpinsel-Set.
Pinsel, Spraydose oder Airbrush?
- Pinsel: günstig und gut für Details, Washes und Trockenbürsten.
- Spraydose: schnell auf großen Flächen, benötigt aber einen geeigneten, gut belüfteten Arbeitsbereich.
- Airbrush: kontrollierte dünne Schichten und Farbverläufe, dafür mehr Ausrüstung und Reinigung.
Airbrush-Komplettsets
Wer regelmäßig größere Modelle oder gleichmäßige Farbverläufe lackiert, kann direkt mit einem Komplettset beginnen. Das Fengda Airbrush-Komplettset mit Kompressor ist die umfangreichere Empfehlung; das Fengda Budget-Komplettset eignet sich für einen günstigeren Einstieg.
Für das Finish stehen je nach gewünschter Wirkung matter Klarlack und glänzender Klarlack zur Auswahl. Vorher immer die Verträglichkeit mit Farbe und Grundierung testen.
5. 3D-Druck metallisch aussehen lassen
Für eine überzeugende Metalloptik muss die Oberfläche zuerst besonders gleichmäßig sein. Layer Lines bleiben unter glänzenden Metallic-Lacken stärker sichtbar als unter matten Farben. Nach Füller und Feinschliff wird häufig dunkel oder schwarz grundiert. Darauf folgen Metallic-Lack, Metallwachs, Pigment oder ein spezieller Effektlack.
Produkte für Metalloptik
Das Abeier Metallic-Acrylfarbenset bietet verschiedene Metalltöne für Pinselarbeiten. Mit Royal Flash Metallwachs lassen sich Kanten, Reliefs und erhabene Details gezielt hervorheben. Für glänzende Flächen kann anschließend ein Polierpasten-Set sinnvoll sein – allerdings nur auf vollständig ausgehärteten und dafür geeigneten Oberflächen.
- Metallic-Lack: der einfachste Weg zu Aluminium-, Stahl-, Gold- oder Kupferoptik.
- Metallwachs: wird dünn aufgetragen und poliert; besonders gut für Reliefs und Kanten.
- Graphitfinish: erzeugt auf dunklem Untergrund eine realistische Stahl- oder Gusseisenwirkung.
- Metallpulver in einer Beschichtung: kann nach dem Aushärten geschliffen, poliert oder patiniert werden.
- Galvanisieren: erzeugt eine echte Metallschicht, benötigt aber leitfähigen Lack, Elektrolyt, geeignete Ausrüstung und deutlich mehr Prozesskontrolle.
Für realistische Requisiten wirken mehrere Farbtöne, leichtes Trockenbürsten und gezielte Patina meist überzeugender als eine einzige hochglänzende Silberschicht.
6. Epoxidharz und andere Beschichtungen
Eine dünne Epoxidbeschichtung kann Layer Lines füllen und eine geschlossene Oberfläche erzeugen. Sie eignet sich vor allem für größere, starre Teile mit wenigen sehr feinen Details. Zu dick aufgetragenes Harz bildet Nasen, sammelt sich in Vertiefungen und verändert Passungen.
Beschichtung für größere Modelle
Für erste Versuche oder einzelne kleinere Modelle ist das XTC-3D Set mit 181 g die passendere Größe. Für größere Requisiten oder mehrere Projekte gibt es XTC-3D mit 644 g. Epoxidharz verändert Maße und Details; Passflächen, Gewinde und feine Strukturen sollten ausgespart werden.
Beim Mischen müssen Verhältnis, Topfzeit, Raumtemperatur und Herstellerangaben eingehalten werden. Einige Systeme entwickeln beim Aushärten Wärme. Verwende geeignete Handschuhe, Schutzbrille und Lüftung und mische nur kleine, kontrollierbare Mengen.
Arbeitsschutz
Für Arbeiten mit Harzen, Lacken und geeigneten Lösungsmitteln sind chemikalienbeständige Pacific PPE-Handschuhe und eine Uvex-Schutzbrille sinnvolle Grundausstattung. Handschuhmaterial und weitere Schutzausrüstung müssen immer zum Sicherheitsdatenblatt des konkret verwendeten Produkts passen.
7. Chemisches Glätten nach Material
Chemisches Glätten löst die oberste Kunststoffschicht kontrolliert an. Dadurch können sich Rillen schließen und die Oberfläche glänzend werden. Gleichzeitig werden scharfe Details weicher, Maße können sich verändern und Beschriftungen verschwimmen.
| Material | Bewertung |
|---|---|
| PLA | Im Heimgebrauch besser schleifen, füllern oder beschichten; keine pauschale Lösungsmittel-Empfehlung. |
| PETG | Chemisch schwierig; mechanische Nachbearbeitung und Beschichtung sind meist sinnvoller. |
| ABS | Kann mit Aceton geglättet werden, erfordert aber einen kontrollierten Prozess und konsequenten Brand- und Gesundheitsschutz. |
| ASA | Ähnlich ABS; auch hier sind Entzündlichkeit, Dämpfe und Maßänderungen zu berücksichtigen. |
| PVB | Bestimmte PVB-Filamente lassen sich mit Isopropanol glätten; ausschließlich die Vorgaben des Filamentherstellers verwenden. |
| TPU und Nylon | Kein allgemeines Heimverfahren empfehlen; material- und produktspezifisch prüfen. |
Sicherheit: Erhitze Aceton oder andere brennbare Lösungsmittel niemals mit offenen Heizquellen und verwende keine improvisierten Verfahren in Wohnräumen. Beachte Sicherheitsdatenblatt, Lüftung, Zündquellen, persönliche Schutzausrüstung und die fachgerechte Lagerung und Entsorgung.
8. Funktionale Nachbearbeitung
Für Werkstattteile sind Maßhaltigkeit und Montage oft wichtiger als eine perfekte Lackoberfläche. Bohrungen können vorsichtig aufgerieben oder gebohrt, Kontaktflächen plan geschliffen und Gewinde geschnitten werden. Für häufig lösbare Verbindungen sind Heat-Set Inserts meist belastbarer als direkt in Kunststoff geschnittene Gewinde.
Wenn Bohrungen regelmäßig zu klein ausfallen oder Steckverbindungen nicht passen, sollte nicht nur nachbearbeitet, sondern auch die Ursache im Modell und im Druckprofil korrigiert werden. Der Ratgeber zur Maßhaltigkeit im 3D-Druck zeigt die wichtigsten Stellschrauben.
Welcher Arbeitsablauf ist für Einsteiger sinnvoll?
- Supportreste und Grate entfernen.
- Mit 220 bis 320 vorsichtig vorschleifen.
- Staub vollständig entfernen und Oberfläche entfetten.
- Bei sichtbaren Layer Lines Filler Primer dünn auftragen.
- Mit 400 bis 600 nachschleifen.
- Grundierung kontrollieren und Fehlstellen erneut bearbeiten.
- Farbe in mehreren dünnen Schichten auftragen.
- Nach vollständiger Trocknung bei Bedarf mit Klarlack schützen.
Typische Fehler bei der Nachbearbeitung
- Mit zu grobem Schleifpapier beginnen und tiefe Kratzer erzeugen.
- PLA beim maschinellen Schleifen zu stark erwärmen.
- Staub oder Fett unter der Grundierung einschließen.
- Füller, Farbe oder Klarlack zu dick auftragen.
- Unverträgliche Produkte verschiedener Lacksysteme kombinieren.
- Passungen, Bohrungen und Gewinde mit Beschichtung zusetzen.
- Trocken- und Aushärtezeiten verkürzen.
- Lösungsmittel ohne geeignete Lüftung und Schutzmaßnahmen verwenden.
Welche Grundausstattung lohnt sich?
- Seitenschneider und Entgrater
- kleines Modellbaufeilen-Set
- Schleifpapier von grob bis sehr fein
- Schleifklotz und Schleifschwämme
- Staubmaske beziehungsweise geeigneter Atemschutz
- Nitrilhandschuhe und Schutzbrille
- Füller oder Spritzspachtel
- materialgeeignete Grundierung
- Acrylfarbe, Spraylack oder Airbrush
- Klarlack passend zum verwendeten Farbsystem
Passende Ratgeber zur Nachbearbeitung
- 3D-Druck bemalen und lackieren
- Realistische Metalloptik erzeugen
- 3D-Druck chemisch glätten
- 3D-Druck beschichten und versiegeln
Fazit: Das Ziel bestimmt die richtige Nachbearbeitung
Für die meisten FDM-Drucke reicht ein sauberer mechanischer Ablauf aus Entgraten, abgestuftem Schleifen, Füller und Grundierung. Bemalung und Klarlack sorgen anschließend für Farbe und Schutz. Epoxidbeschichtung, chemisches Glätten, Metallfinish oder Galvanik sind Spezialverfahren, die sich nur für passende Materialien und konkrete Ziele lohnen.
Beginne mit einem Fehldruck oder Teststück. Sobald du Körnung, Grundierung und Farbe auf dein Material abgestimmt hast, lässt sich derselbe Ablauf zuverlässig auf größere oder wertvollere Modelle übertragen. Weitere Anleitungen werden auf der Themenseite 3D-Druck nachbearbeiten gebündelt.
Häufige Fragen
Kann man PLA glatt schleifen?
Ja. PLA lässt sich trocken und nass schleifen. Dabei sollte wenig Druck verwendet werden, weil Reibungswärme die Oberfläche weich machen und verschmieren kann.
Welche Körnung eignet sich für 3D-Drucke?
Für starke Supportspuren kann 120 bis 180 sinnvoll sein. Auf normalen Außenflächen beginnt man häufig mit 220 oder 240 und arbeitet über 320 und 400 bis mindestens 600 weiter. Für Hochglanz werden noch feinere Körnungen benötigt.
Muss ein 3D-Druck vor dem Bemalen grundiert werden?
Eine Grundierung ist fast immer empfehlenswert. Sie verbessert die Haftung, vereinheitlicht die Oberfläche und zeigt verbliebene Schleifspuren oder Fehlstellen.
Wie bekommt ein 3D-Druck Metalloptik?
Die einfachste Methode ist eine sehr glatte, dunkel grundierte Oberfläche mit Metallic-Lack oder Metallwachs. Realistischere Effekte entstehen durch mehrere Farbtöne, Polieren, Graphit, Patina oder eine metallgefüllte Beschichtung.
Vertiefende Ratgeber zur Nachbearbeitung
Diese Anleitungen vertiefen einzelne Arbeitsschritte von der mechanischen Vorbereitung bis zur echten Metallbeschichtung:
- PLA glätten: Methoden ohne aggressive Lösungsmittel
- 3D-Druck schleifen: Körnung und Nassschliff
- Airbrush für 3D-Druck: Ausrüstung und Anwendung
- 3D-Druck spachteln und reparieren
- Resin-Druck waschen, aushärten und nachbearbeiten
- 3D-Druckteile richtig kleben
- 3D-Druck auf Hochglanz polieren
- 3D-Druck galvanisieren und metallisieren