• Bambu Studio Einstellungen erklärt – die wichtigsten Parameter für Einsteiger

    Bambu Studio Oberfläche auf einem Monitor mit 3D-Modell, 3D-Drucker und gedruckten Objekten auf einem Werkstatttisch
    Bambu Studio im Überblick: Die wichtigsten Einstellungen für Einsteiger einfach erklärt.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Wer einen Bambu-Drucker nutzt, kommt an Bambu Studio kaum vorbei. Der Slicer ist leistungsstark, bietet viele automatische Hilfen und enthält zugleich eine große Zahl an Einstellungen, die gerade Einsteiger anfangs schnell überfordern können. Genau deshalb lohnt es sich, die wichtigsten Bambu Studio Einstellungen systematisch zu verstehen.

    In diesem Artikel erkläre ich dir die wichtigsten Parameter in Bambu Studio, wie sie sich auf Druckqualität, Druckzeit und Zuverlässigkeit auswirken und welche Einstellungen du als Einsteiger zuerst wirklich kennen solltest. Ziel ist nicht, jeden einzelnen Menüpunkt bis ins letzte Detail auszureizen, sondern die Bambu Studio Einstellungen so zu verstehen, dass du sicher bessere Drucke erzielst.

    Wenn du bereits an einzelnen Spezialthemen arbeitest, passen auch diese Artikel sehr gut dazu: Z-Offset richtig einstellen, Flow kalibrieren, Bridging richtig einstellen und Support richtig einstellen.

    Was ist Bambu Studio?

    Bambu Studio ist der offizielle Slicer von Bambu Lab. Er basiert technisch auf PrusaSlicer und enthält zahlreiche druckrelevante Bereiche wie Qualität, Stärke, Geschwindigkeit, Support und Spezialfunktionen. Laut Bambu Wiki gehören zu den zentralen Druckeinstellungen unter anderem Layer Height, Line Width, Seam, XY Hole/Contour Compensation, Elephant Foot Compensation, Ironing, Wall Generator, Bridge Settings und weitere erweiterte Parameter.

    Gerade für Einsteiger ist wichtig zu wissen: Du musst nicht jede Einstellung sofort anfassen. Viele gute Ergebnisse erreichst du bereits, wenn du einige Kernbereiche sauber verstehst.

    Zu einigen der einzelnen Einstellungen habe ich bereits ausführliche Guides geschrieben. Schau gerne in die folgenden Artikel um das jeweilige Thema zu vertiefen:

    Warum sind die richtigen Bambu Studio Einstellungen so wichtig?

    Die richtigen Bambu Studio Einstellungen entscheiden darüber, ob dein Druck:

    • sauber und maßhaltig wird
    • schnell oder eher langsam gedruckt wird
    • Support braucht oder nicht
    • an der ersten Schicht sauber haftet
    • saubere Wände, Top Layer und Brücken bekommt

    Viele typische Druckfehler entstehen nicht durch den Drucker selbst, sondern durch unpassende Slicer-Einstellungen. Das betrifft besonders:

    • erste Schicht
    • Materialfluss
    • Wandqualität
    • Bridging
    • Support
    • Infill
    • Geschwindigkeit

    Wenn du dazu einen allgemeinen Problemlöser suchst, lies auch 3D-Druck Fehler – die 20 häufigsten Probleme und Lösungen.

    Die wichtigsten Bambu Studio Einstellungen im Überblick

    Für Einsteiger sind vor allem diese Bereiche relevant:

    Bereich in Bambu StudioWarum wichtigFür Einsteiger besonders relevant
    Qualitätbeeinflusst Oberfläche und Detailssehr hoch
    Stärkebeeinflusst Stabilität und Wandaufbausehr hoch
    Geschwindigkeitbeeinflusst Druckzeit und Druckbildhoch
    Supportwichtig für Überhänge und schwierige Geometrienhoch
    Sonstiges / Spezialfunktionennützlich, aber nicht sofort alles nötigmittel
    Kalibrierungwichtig für saubere Ergebnissehoch

    1. Qualität: Layer Height, erste Schicht und Oberflächenbild

    Der Bereich Quality enthält einige der wichtigsten Grundlagen. Laut Bambu Wiki gehören hier zentrale Parameter wie Layer Height und weiterführende Qualitätsoptionen zu den relevanten Stellschrauben.

    Layer Height

    Die Layer Height bestimmt, wie hoch jede gedruckte Schicht ist.

    Typische Auswirkungen:

    • kleinere Layer Height = bessere Oberflächen, mehr Details, längere Druckzeit
    • größere Layer Height = schnellerer Druck, gröbere Oberfläche

    Für Einsteiger ist eine mittlere Schichthöhe meist ideal.

    SchichthöheWirkungTypischer Einsatz
    niedrigfeinere Oberfläche, mehr DetailsDeko, sichtbare Flächen
    mittelguter KompromissStandarddrucke
    höherschneller, gröbergroße Funktionsteile

    Erste Schicht

    Die erste Schicht ist entscheidend. Wenn sie nicht stimmt, helfen viele andere Optimierungen nur begrenzt. Passend dazu solltest du auch diese Artikel lesen:

    Das Bambu Wiki empfiehlt bei Problemen mit der ersten Lage unter anderem Auto Bed Leveling beziehungsweise die jeweiligen Kalibrierungsroutinen zu nutzen.

    2. Line Width: oft unterschätzt, aber sehr wichtig

    Die Line Width beeinflusst, wie breit einzelne Drucklinien abgelegt werden. Laut Bambu Wiki kann der Drucker dabei den Materialfluss anpassen, um die gewünschte Linienbreite zu erreichen.

    Warum ist das wichtig?

    • beeinflusst Wandstärke und Stabilität
    • wirkt sich auf Druckzeit und Oberflächen aus
    • spielt auch bei Details und Top/Bottom-Layern eine Rolle

    Als Einsteiger solltest du diesen Wert meist nicht wahllos verändern. Erst wenn du gezielt mehr Stabilität, andere Wandstärken oder spezielle Geometrien brauchst, wird Line Width spannender.

    3. Stärke: Wände, Top/Bottom Layer und Infill

    Im Bereich Strength entscheidest du, wie stabil ein Druckteil aufgebaut ist. Dazu gehören unter anderem Wandanzahl und Infill-Muster. Das Bambu Wiki erklärt verschiedene Sparse Infill Patterns sowie Top-/Bottom-geeignete Füllmuster.

    Wände / Wall Loops

    Bambu Studio Wandstärke erhöhen: Öffne den Bereich Stärke und erhöhe unter Wände die Anzahl der Wall Loops. Die tatsächliche Wandstärke ergibt sich aus der Zahl der Wandlinien und der eingestellten Linienbreite. Für belastbare Bauteile bringen zusätzliche Wände häufig mehr als eine sehr hohe Infill-Dichte.

    Mehr Wände bedeuten meist:

    • stabilere Teile
    • bessere Außenflächen
    • höheres Materialgewicht
    • längere Druckzeit

    Für viele Funktionsteile sind zusätzliche Wände oft sinnvoller als einfach nur mehr Infill.

    Top und Bottom Layer

    Diese bestimmen, wie viele geschlossene Schichten oben und unten gedruckt werden.

    Wichtig bei:

    • sauber geschlossenen Oberflächen
    • stabilen Deckschichten
    • Vermeidung sichtbarer Infill-Muster auf Top-Layern

    Infill

    Das Infill beeinflusst Stabilität, Gewicht und Druckzeit.

    Infill-AnteilWirkungTypische Nutzung
    niedrigspart Material und ZeitDeko, leichte Teile
    mittelguter Allround-Bereichviele Standardteile
    höhermehr Stabilitätbelastete Funktionsteile

    Zusätzlich spielt das Infill Pattern eine Rolle. Laut Bambu Wiki kannst du in Bambu Studio verschiedene Füllmuster unter Process > Strength > Sparse infill pattern wählen.

    Passend hierzu solltest du dir auch die folgenden Artikel anschauen:

    4. Geschwindigkeit: schneller ist nicht immer besser

    Viele Einsteiger freuen sich auf hohe Druckgeschwindigkeiten. Das ist verständlich, aber nicht jede Geometrie oder jedes Material profitiert davon.

    Zu hohe Geschwindigkeit kann führen zu:

    • schlechteren Außenwänden
    • unsauberen Ecken
    • schwächerer Layerhaftung
    • Problemen bei Bridging und kleinen Details

    Zu diesem Thema solltest du dir auch diesen Artikel anschauen:
    Druckgeschwindigkeit richtig einstellen – Qualität, Haftung und Druckzeit optimieren

    Praktische Grundregel

    SituationEher sinnvoll
    sichtbare Außenseitenlangsamer
    technische Standardteilemoderat
    schnelle Prototypeneher schneller
    schwierige Materialieneher vorsichtiger

    Schau dir dazu auch Druckgeschwindigkeit richtig einstellen – Qualität, Haftung und Druckzeit optimieren an.

    Kosten deines Drucks berechnen:

    Du möchtest wissen, was dein Modell wirklich kostet? Mit dem kostenlosen 3D-Druck Kostenrechner berechnest du Material, Strom, Arbeitszeit, Verschleiß und einen möglichen Verkaufspreis.

    Zum Kostenrechner

    5. Seam: Wo die sichtbare Naht entsteht

    Die Seam gehört laut Bambu Wiki zu den grundlegenden Parametern in Bambu Studio.

    Die Naht ist der Punkt, an dem eine äußere Wand beginnt oder endet. Je nach Modell kann diese Stelle sichtbar sein.

    Darauf solltest du achten:

    • Naht möglichst auf Rückseiten oder unauffällige Bereiche legen
    • bei runden Objekten wirkt eine sichtbare Naht oft störender
    • falsche Nahtplatzierung kann die Optik eines ansonsten guten Drucks verschlechtern

    Für Einsteiger ist wichtig: Nicht jede sichtbare Linie ist automatisch ein Druckfehler. Häufig ist es einfach die Naht.

    Zum Thema Nähte schau dir auch Naht / Seam richtig einstellen – sichtbare Linien und Z-Nähte vermeiden an.

    6. Wall Generator: Classic oder Arachne?

    Im Bambu-Ökosystem spielt auch der Wall Generator eine Rolle; Bambu verweist in seinen öffentlichen Links und Release-/Hilfeseiten auf die Frage, wann welcher Wandgenerator sinnvoll ist.

    Vereinfacht gesagt:

    • Classic arbeitet klassischer und oft gut vorhersagbar
    • Arachne kann variable Wandbreiten besser ausnutzen und dünne Bereiche oft intelligenter füllen

    Für Einsteiger gilt:
    Wenn dein Profil sauber funktioniert, musst du hier nicht ständig wechseln. Bei dünnwandigen oder schwierigeren Geometrien kann Arachne aber Vorteile haben.

    7. Bridge Settings: wichtig für Brücken ohne Durchhang

    Zu den offiziell aufgeführten Druckparametern in Bambu Studio gehören auch Bridge Settings.

    Beim Bridging sind vor allem diese Dinge wichtig:

    • Bridging-Geschwindigkeit
    • Bridge Flow
    • Kühlung
    • Temperatur

    Das Bambu Wiki nennt als typische Ursache für durchhängende Brücken unter anderem zu geringe Bridge Speed und zu hohen Bridge Flow. Dann soll man die Brückengeschwindigkeit passend erhöhen und/oder den Bridge Flow reduzieren.

    Zu diesem Thema kannst du dich hier im Detail einlesen:
    Bridging richtig einstellen – saubere Brücken ohne Durchhang

    8. Support: weniger Material, bessere Unterseiten

    Support gehört zu den wichtigsten Bereichen, sobald du Überhänge, schwierige Winkel oder komplexe Bauteile druckst. Laut Bambu Wiki besteht Support aus Base und Interface, wobei die Interface-Layer direkt an das Modell angrenzen. Zusätzlich dokumentiert Bambu Studio Parameter wie Abstand, Winkel und weitere Stützeinstellungen.

    Wichtige Grundfragen sind:

    • Brauche ich überhaupt Support?
    • Welche Winkel sollen unterstützt werden?
    • Wie dicht oder leicht lösbar soll der Support sein?
    • Wie sauber soll die Unterseite nach dem Entfernen aussehen?

    Auch zu diesem Thema kannst du dich in dem folgenden Artikel ausführlich einlesen:
    Support richtig einstellen – weniger Material, bessere Unterseiten

    9. Kalibrierung in Bambu Studio: extrem wichtig für saubere Drucke

    Viele Einsteiger übersehen, dass ein guter Slicer allein nicht reicht. Auch Kalibrierung ist wichtig.

    Laut Bambu Wiki gibt es in Bambu Studio unter anderem:

    Diese Kalibrierungen helfen dabei, den Materialfluss gleichmäßiger und das Druckbild sauberer zu bekommen.

    Flow Rate Calibration

    Die Flow Rate Calibration dient laut Bambu Wiki dazu, die Extrusionsmenge passend abzustimmen.

    Schau dazu auch in meinen ausführlichen Artikel zum Thema
    Flow kalibrieren / Über- und Unterextrusion vermeiden

    Flow Dynamics Calibration

    Die Flow Dynamics Calibration ist im Bambu-Wiki-Kontext die Funktion, die mit der dynamischen Anpassung des Materialflusses beziehungsweise dem Verhalten bei Bewegungsänderungen zusammenhängt. Bambu verweist dabei auch auf Ähnlichkeiten zu „pressure advance“.

    Für Einsteiger reicht oft diese Grundregel:
    Erst gutes Materialprofil, dann saubere erste Schicht, dann Kalibrierung.

    10. Diese Bambu Studio Einstellungen solltest du als Einsteiger zuerst verstehen

    Nicht alles ist sofort gleich wichtig. Diese Priorisierung hilft dir am Anfang am meisten:

    PrioritätEinstellungWarum zuerst wichtig
    1Layer Heightbeeinflusst Qualität und Druckzeit direkt
    2erste Schicht / Druckplatte / ProfilBasis für zuverlässige Drucke
    3Wände und Infillbestimmt Stabilität und Materialeinsatz
    4Geschwindigkeitbeeinflusst Qualität stark
    5Supportwichtig bei komplexen Modellen
    6Seamverbessert die Optik sichtbar
    7Bridging / spezielle Parameterfür Feintuning und schwierigere Modelle

    Hilfreiche Produkte für bessere Bambu Studio Einstellungen

    Diese Produkte helfen dir dabei, Drucke sauberer zu kalibrieren, typische Extrusionsprobleme zu vermeiden und deine Ergebnisse in Bambu Studio besser zu beurteilen.

    Digitaler Messschieber

    Sehr hilfreich, um Testdrucke exakt zu messen, Wandstärken zu prüfen und Kalibrierungen in Bambu Studio sauber zu bewerten.

    Düsenset / Ersatzdüsen

    Praktisch, wenn Druckprobleme nicht nur von den Einstellungen kommen, sondern auch von einer verschlissenen oder teilweise verstopften Düse.

    Düsenreinigungsnadeln

    Hilfreich, um Rückstände in der Düse zu entfernen und ungleichmäßige Extrusion als Ursache für schlechte Druckqualität auszuschließen.

    Reinigungsfilament

    Sinnvoll, um Materialreste aus Hotend und Düse zu entfernen, bevor du Flow, Bridging oder andere Bambu Studio Einstellungen optimierst.

    Filamenttrockner

    Feuchtes Filament verfälscht viele Druckergebnisse. Ein Filamenttrockner hilft dir dabei, Einstellungen in Bambu Studio sauberer zu beurteilen.

    PLA-Filament

    PLA ist meist das unkomplizierteste Einsteiger-Material und eignet sich sehr gut, um neue Bambu Studio Einstellungen zuverlässig zu testen.

    Typische Fehler von Einsteigern in Bambu Studio

    Zu viele Einstellungen gleichzeitig ändern

    Dann weißt du am Ende nicht, was wirklich geholfen hat.

    Zu früh an Spezialparametern drehen

    Viele Probleme lassen sich schon über Profil, Materialzustand, Geschwindigkeit und Kalibrierung lösen.

    Materialeigenschaften unterschätzen

    PETG, TPU, ABS, ASA und Nylon verhalten sich deutlich anders als PLA.

    Deshalb sind auch diese Artikel wichtig:

    Feuchtes Filament ignorieren

    Feuchtes Material verfälscht Druckergebnisse und macht die Fehlersuche unnötig schwer.

    Dazu passen:

    Visuelle Übersicht: So hängen die wichtigsten Bambu Studio Einstellungen zusammen

    EinstellungWirkt besonders aufHäufige Folge bei falscher Einstellung
    Layer HeightOberfläche, Druckzeitzu grob oder unnötig langsam
    GeschwindigkeitQualität, Druckzeitunsaubere Wände, Details leiden
    Wände / InfillStabilität, Materialeinsatzzu schwach oder unnötig schwer
    SeamOptiksichtbare Naht an ungünstiger Stelle
    Bridge SettingsBrückenqualitätDurchhang, unruhige Unterseiten
    SupportÜberhänge, Unterseitenunnötig viel Material oder schlechte Unterseiten
    Flow / KalibrierungMaterialflussÜber- oder Unterextrusion

    Fazit: Die wichtigsten Bambu Studio Einstellungen zuerst verstehen, dann gezielt optimieren

    Wenn du die wichtigsten Bambu Studio Einstellungen einmal sauber verstanden hast, wird der Slicer schnell deutlich übersichtlicher. Für Einsteiger sind vor allem Layer Height, erste Schicht, Wände, Infill, Geschwindigkeit, Support und Kalibrierung entscheidend.

    Du musst nicht sofort jeden Spezialparameter ausreizen. Viel wichtiger ist, dass du verstehst, welche Einstellung welchen Effekt hat. So kannst du Probleme gezielt lösen, statt wahllos Werte zu verändern.

    FAQ: Häufige Fragen zu Bambu Studio Einstellungen

    Welche Bambu Studio Einstellungen sind für Einsteiger am wichtigsten?

    Für Einsteiger sind vor allem Layer Height, erste Schicht, Wände, Infill, Geschwindigkeit, Support und Kalibrierung wichtig. Mit diesen Bambu Studio Einstellungen beeinflusst du Druckqualität, Stabilität und Druckzeit am stärksten.

    Muss man in Bambu Studio alle Einstellungen selbst anpassen?

    Nein, am Anfang nicht. Die Standardprofile in Bambu Studio funktionieren oft schon sehr gut. Es ist sinnvoller, zuerst die wichtigsten Einstellungen zu verstehen und nur gezielt einzelne Werte anzupassen, statt alles gleichzeitig zu verändern.

    Welche Bambu Studio Einstellung beeinflusst die Druckqualität am meisten?

    Besonders großen Einfluss haben Layer Height, Geschwindigkeit, Wände, Kühlung und Flow. Auch die erste Schicht spielt eine wichtige Rolle, weil sie die Grundlage für den gesamten Druck bildet.

    Wann sollte man in Bambu Studio den Flow kalibrieren?

    Eine Flow-Kalibrierung lohnt sich vor allem dann, wenn du Über- oder Unterextrusion bemerkst, das Filament wechselst oder sehr saubere und maßhaltige Drucke erreichen möchtest. Auch bei auffälligen Unterschieden zwischen Materialien kann eine neue Kalibrierung sinnvoll sein.

    Welche Bambu Studio Einstellungen sind wichtig für saubere Brücken und Supports?

    Für gutes Bridging und saubere Supports sind vor allem Geschwindigkeit, Flow, Kühlung, Support-Abstand und die allgemeine Drucktemperatur wichtig. Je nach Material können diese Bambu Studio Einstellungen entscheidend dafür sein, ob Brücken durchhängen oder Unterseiten sauber gedruckt werden.
  • Bridging richtig einstellen – saubere Brücken ohne Durchhang

    Featured Image zum Artikel Bridging richtig einstellen mit 3D-Druckdüse und gedruckter Brücke ohne Support
    Mit den richtigen Einstellungen für Temperatur, Kühlung und Flow gelingen saubere Brücken ohne Support deutlich besser.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Saubere Brücken gehören zu den typischen Qualitätsmerkmalen eines gut abgestimmten 3D-Druckers. Wenn Filament frei über eine Lücke gedruckt wird, ohne dass darunter Support liegt, spricht man von Bridging. Genau hier zeigen sich aber oft Probleme: hängende Linien, unsaubere Unterseiten oder sichtbarer Durchhang.

    Wer Bridging richtig einstellen möchte, verbessert nicht nur die Optik von Überbrückungen, sondern oft auch die allgemeine Druckqualität bei Überhängen, Aussparungen und technischen Bauteilen. In diesem Artikel zeige ich dir, was Bridging überhaupt ist, welche Einstellungen entscheidend sind und wie du saubere Brücken ohne Durchhang drucken kannst.

    Wenn du dich allgemein mit Druckqualität und Kalibrierung beschäftigst, sind auch diese Artikel hilfreich: Z-Offset richtig einstellen, Flow kalibrieren und 3D-Druck Fehler – die 20 häufigsten Probleme und Lösungen.

    Was ist Bridging beim 3D-Druck?

    Beim Bridging druckt dein 3D-Drucker Filament frei von einem Punkt zum anderen, ohne dass unter der Linie direkt Material oder Support vorhanden ist. Typische Beispiele sind:

    • rechteckige Öffnungen
    • Kabeldurchführungen
    • technische Aussparungen
    • Dachformen in Modellen
    • horizontale Überbrückungen in Funktionsbauteilen

    Dabei muss das Filament möglichst straff zwischen zwei Punkten abgelegt werden, ohne in der Mitte stark durchzuhängen. Genau deshalb ist Bridging eine Mischung aus Temperatur, Kühlung, Geschwindigkeit und Materialverhalten.

    Warum ist Bridging so wichtig?

    Wenn du Bridging richtig einstellen kannst, profitierst du mehrfach:

    • weniger Support-Material nötig
    • sauberere Unterseiten an Öffnungen und Überbrückungen
    • kürzere Druckzeiten
    • weniger Nacharbeit
    • bessere Druckqualität bei funktionalen Teilen

    Gerade bei praktischen Werkstattteilen oder technischen Bauteilen lohnt sich gutes Bridging besonders, weil viele Modelle Öffnungen, Haken, Halterungen oder Querstreben enthalten. Das passt auch gut zu deinen Artikeln über 10 praktische Werkstatt-Gadgets aus dem 3D-Drucker und 20 geniale Werkstatthelfer aus dem 3D-Drucker.

    Woran erkennt man schlechtes Bridging?

    Schlechtes Bridging zeigt sich oft sofort an der Unterseite einer Überbrückung. Statt sauber gespannter Linien entstehen durchhängende oder unruhige Bereiche.

    Typische Anzeichen:

    • sichtbarer Durchhang in der Mitte
    • einzelne Fäden oder Schlaufen
    • raue Unterseiten
    • offene Lücken zwischen den Linien
    • wellige oder ungleichmäßige Brücken
    • unsaubere Kanten am Beginn oder Ende der Brücke

    Je nach Material kann schlechtes Bridging auch mit Stringing, Überextrusion oder unzureichender Kühlung zusammenhängen. Dazu passen auch diese Beiträge:

    Welche Einstellungen sind für gutes Bridging entscheidend?

    Mehrere Einstellungen beeinflussen, ob Brücken sauber gelingen oder durchhängen. Die wichtigsten Faktoren sind in der folgenden Übersicht zusammengefasst.

    EinstellungEinfluss auf BridgingTypische Tendenz
    DrucktemperaturZu heißes Filament hängt schneller durcheher etwas niedriger
    BauteilkühlungKühlt die Brücke schneller auseher höher
    Bridging-GeschwindigkeitZu langsam kann Durchhang fördern, zu schnell kann unruhig werdenmittel bis leicht erhöht
    Flow bei BrückenZu viel Material fördert Durchhangoft leicht reduziert
    LüfterführungSchlechte Luftführung verschlechtert Bridgingmöglichst effizient
    MaterialPLA bridge-t meist leichter als PETG, ABS oder Nylonmaterialabhängig

    Diese Punkte greifen ineinander. Deshalb solltest du Bridging nie nur über eine einzige Einstellung optimieren.

    Bridging richtig einstellen: So gehst du Schritt für Schritt vor

    Wenn du Bridging richtig einstellen willst, solltest du systematisch vorgehen. Ideal ist ein einfacher Bridging-Test mit mehreren unterschiedlich langen Brücken.

    1. Mit einem passenden Testmodell starten

    Nutze ein Bridging-Testmodell mit verschiedenen Spannweiten. So erkennst du schnell, ab welcher Distanz dein Drucker Probleme bekommt und welche Einstellungen helfen.

    Achte darauf, dass du:

    • nur ein Material gleichzeitig testest
    • nicht zu viele Werte parallel änderst
    • den Test möglichst unter realistischen Druckbedingungen druckst

    2. Drucktemperatur leicht reduzieren

    Zu heißes Filament bleibt länger weich und hängt bei Brücken eher durch. Deshalb hilft es oft, die Temperatur für besseres Bridging leicht zu senken.

    Typische Tendenz:

    • PLA: oft etwas niedriger als Standarddruck
    • PETG: vorsichtig reduzieren, aber nicht zu stark
    • ABS/ASA: nur moderat anpassen
    • TPU/Nylon: schwieriger, stark materialabhängig

    Wenn du die allgemeine Temperatur für dein Material noch nicht sauber abgestimmt hast, helfen dir diese Artikel weiter:

    3. Bauteilkühlung optimieren

    Eine gute Kühlung ist für Bridging oft einer der wichtigsten Hebel. Das Filament soll möglichst schnell stabil werden, bevor es in der Mitte absackt.

    Bei PLA kannst du die Bauteilkühlung oft stark nutzen. Bei PETG musst du etwas vorsichtiger sein, weil zu viel Kühlung andere Probleme verursachen kann. ABS und ASA werden meist mit deutlich weniger Bauteilkühlung gedruckt, was Bridging schwieriger machen kann.

    4. Bridging-Geschwindigkeit testen

    Viele Slicer erlauben eigene Geschwindigkeiten für Brücken. Zu langsames Bridging kann dazu führen, dass das Filament zu lange weich bleibt und durchhängt. Zu schnelles Bridging kann dagegen zu schlechter Linienablage führen.

    Meist funktioniert ein mittlerer bis leicht erhöhter Wert gut. Hier hilft nur Testen.

    BereichHäufige Wirkung
    zu langsamFilament hängt leichter durch
    moderatoft beste Balance
    zu schnellLinien können unruhig oder unvollständig werden

    5. Flow für Brücken leicht reduzieren

    Wenn beim Bridging zu viel Material abgelegt wird, entstehen schneller durchhängende Linien. Deshalb kann ein leicht reduzierter Materialfluss für Brücken helfen.

    Das ist besonders relevant, wenn du ohnehin noch an deinem Materialfluss arbeitest. Passend dazu lies auch Flow kalibrieren.

    Wenn du mit einem Bambu-Drucker oder Bambu Studio arbeitest, findest du im offiziellen Bambu Wiki eine gute Ergänzung zum Thema Brückenqualität verbessern in Bambu Studio. Dort werden wichtige Bridge-Einstellungen und der Einfluss von Kühlung noch einmal praxisnah erklärt.

    6. Bridging-Richtung beachten

    Nicht jede Brücke druckt sich in jeder Richtung gleich gut. Die Orientierung des Bauteils kann einen großen Unterschied machen.

    Hilfreich ist:

    • Brücken möglichst kurz halten
    • Modelle so ausrichten, dass kritische Brücken günstiger liegen
    • bei Bedarf lieber das Modell drehen statt nur am Profil zu schrauben

    Gerade bei funktionalen Drucken bringt eine bessere Ausrichtung oft mehr als minimale Slicer-Änderungen.

    7. Support nur dort nutzen, wo Bridging nicht mehr sauber reicht

    Auch wenn gutes Bridging Support einsparen kann, gibt es Grenzen. Sehr lange Distanzen, schwierige Materialien oder ungünstige Geometrien brauchen manchmal trotzdem Support.

    Dazu passt dein Artikel Support richtig einstellen – weniger Material, bessere Unterseiten sehr gut.

    Typische Bridging-Einstellungen im Überblick

    Die genauen Werte hängen von Drucker, Düse, Material und Lüfter ab. Diese Tabelle zeigt sinnvolle Tendenzen:

    ParameterFür besseres Bridging oft sinnvoll
    Drucktemperaturleicht reduzieren
    Bauteilkühlungerhöhen, soweit materialverträglich
    Bridging-Geschwindigkeitmoderat bis leicht erhöht
    Bridging-Flowleicht reduzieren
    Schichthöheeher nicht unnötig hoch
    Modellorientierungkritische Brücken verkürzen

    Bridging bei PLA, PETG, ABS und ASA

    Je nach Material verhält sich Bridging deutlich unterschiedlich.

    MaterialBridging-EigenschaftenHinweise
    PLAmeist am einfachstengute Kühlung hilft stark
    PETGschwieriger als PLAneigt eher zu weichen, hängenden Brücken
    ABSanspruchsvollerwenig Bauteilkühlung erschwert Bridging
    ASAähnlich wie ABSgute Druckumgebung wichtig
    TPUdeutlich schwierigerweiches Material neigt zu Verzug
    Nylonmeist anspruchsvolltrockenes Filament besonders wichtig

    Bridging mit PLA

    PLA ist oft das dankbarste Material für Bridging. Es lässt sich gut kühlen und erstarrt relativ schnell. Deshalb gelingen mit PLA meist die saubersten Brücken.

    Bridging mit PETG

    PETG neigt eher dazu, weich und leicht schmierig zu wirken. Dadurch werden Brücken schneller unruhig oder hängen stärker durch. Hier helfen oft:

    • etwas niedrigere Temperatur
    • saubere Kühlung
    • reduzierter Flow bei Brücken
    • gut getrocknetes Filament

    Wenn du häufiger PETG druckst, sind auch diese Beiträge sinnvoll:

    Bridging mit ABS und ASA

    ABS und ASA sind beim Bridging meist anspruchsvoller, weil sie oft mit weniger Lüfterleistung gedruckt werden. Hier spielt die Druckumgebung eine größere Rolle.

    Dazu passend:

    Häufige Ursachen für schlechtes Bridging

    Wenn Brücken unsauber werden, liegt das meist an einer Kombination mehrerer Faktoren.

    Zu hohe Temperatur

    Das Filament bleibt zu lange weich und sackt stärker ab.

    Zu wenig Kühlung

    Die Brücke stabilisiert sich nicht schnell genug.

    Zu hoher Flow

    Zu viel Material fördert Durchhang und Wülste.

    Feuchtes Filament

    Ungleichmäßige Extrusion und Blasen verschlechtern Bridging deutlich. Dazu passen Filament trocknen und Filament richtig lagern.

    Teilweise verstopfte Düse

    Ungleichmäßiger Materialfluss kann Brücken lückenhaft oder rau machen. Mehr dazu in Nozzle verstopft.

    Ungünstige Bauteilorientierung

    Manche Brücken lassen sich durch eine einfache Drehung des Modells deutlich verbessern.

    Hilfreiche Produkte für besseres Bridging beim 3D-Druck

    Diese Produkte helfen dir dabei, Durchhang zu reduzieren, den Materialfluss zu verbessern und saubere Brücken ohne Support zu drucken.

    Filamenttrockner

    Feuchtes Filament verschlechtert Bridging oft deutlich. Ein Filamenttrockner hilft besonders bei PETG, Nylon und TPU.

    Düsenset für 3D-Drucker

    Eine verschlissene oder teilweise verstopfte Düse kann zu unsauberen Brücken und ungleichmäßiger Extrusion führen.

    Düsenreinigungsnadeln

    Hilfreich, um Rückstände in der Düse zu entfernen und schlechten Materialfluss als Ursache für schwaches Bridging auszuschließen.

    Reinigungsfilament

    Praktisch, um Materialreste aus Hotend und Düse zu entfernen, bevor du Bridging-Einstellungen testest oder neu kalibrierst.

    PLA-Filament

    PLA eignet sich meist am besten für saubere Brücken, weil es schnell erstarrt und sich gut kühlen lässt.

    Bridging oder Support: Wann ist was besser?

    Nicht jede Überbrückung muss perfekt ohne Support gedruckt werden. Gerade bei großen Öffnungen oder sichtbaren Funktionsflächen kann Support die bessere Wahl sein.

    SituationBridging sinnvollSupport sinnvoll
    kurze bis mittlere Spannweitenjameist nicht nötig
    sichtbare Funktionsflächenoft ja, wenn sauber testbarbei hohen Ansprüchen manchmal besser
    sehr lange Brückenoft grenzwertigmeist sinnvoller
    PETG / TPU / Nyloneingeschränktoft früher sinnvoll
    komplexe Geometrienbegrenzthäufig stabiler

    Ein guter Grundsatz ist: So wenig Support wie möglich, aber so viel wie nötig.

    So testest du Bridging sinnvoll

    Wenn du Bridging richtig einstellen möchtest, teste immer nachvollziehbar und in kleinen Schritten.

    Bewährte Reihenfolge:

    1. Baseline mit Standardprofil drucken
    2. Temperatur leicht senken
    3. Kühlung optimieren
    4. Bridging-Geschwindigkeit testen
    5. Bridging-Flow leicht anpassen
    6. Bauteil ggf. neu ausrichten

    So erkennst du sauber, welche Änderung wirklich geholfen hat.

    Fazit: Bridging richtig einstellen spart Support und verbessert die Druckqualität

    Wenn du Bridging richtig einstellen kannst, gelingen dir saubere Brücken, bessere Unterseiten und oft auch schnellere Drucke mit weniger Support. Gerade bei funktionalen Modellen, technischen Haltern oder Werkstattteilen ist das ein echter Vorteil.

    Wichtig ist vor allem das Zusammenspiel aus Temperatur, Kühlung, Geschwindigkeit, Flow und Modellorientierung. Statt wahllos viele Werte zu ändern, solltest du strukturiert testen und mit einem einfachen Bridging-Modell arbeiten.

    Besonders mit PLA sind sehr gute Ergebnisse oft schnell erreichbar. Bei PETG, ABS, ASA, TPU oder Nylon braucht es meist etwas mehr Feintuning. Dafür lohnt sich die Optimierung umso mehr.

    Häufige Fragen zum Bridging beim 3D-Druck

    Was ist Bridging beim 3D-Druck?

    Bridging bedeutet, dass dein 3D-Drucker Filament frei über eine Lücke druckt, ohne dass darunter Support liegt. Ziel ist es, eine saubere Brücke zwischen zwei Punkten zu erzeugen, ohne dass das Material in der Mitte durchhängt.

    Warum hängt Filament bei Brücken durch?

    Durchhang entsteht meist dann, wenn das Filament zu heiß ist, zu wenig gekühlt wird oder zu viel Material extrudiert wird. Auch ungünstige Druckgeschwindigkeit, feuchtes Filament oder eine ungeeignete Bauteilorientierung können schlechtes Bridging verursachen.

    Wie kann man Bridging richtig einstellen?

    Am besten testest du Bridging mit einem einfachen Testmodell und passt dann Temperatur, Bauteilkühlung, Bridging-Geschwindigkeit und Bridging-Flow Schritt für Schritt an. So findest du heraus, welche Einstellungen für dein Material und deinen Drucker am besten funktionieren.

    Welches Filament eignet sich am besten für gutes Bridging?

    PLA eignet sich in der Regel am besten für sauberes Bridging, weil es schnell erstarrt und sich gut kühlen lässt. PETG, ABS, ASA, TPU und Nylon sind meist anspruchsvoller und benötigen mehr Feintuning.

    Wann sollte man statt Bridging lieber Support verwenden?

    Support ist meist dann sinnvoller, wenn die Brücke sehr lang ist, die Unterseite besonders sauber werden soll oder das verwendete Material schwieriger zu drucken ist. Bei kurzen bis mittleren Spannweiten kann gutes Bridging dagegen oft Support einsparen.

  • Flow kalibrieren: Über- und Unterextrusion beim 3D-Druck vermeiden

    Featured Image zum Artikel Flow kalibrieren mit Schieblehre, 3D-Druckdüse und Kalibrierungsobjekt
    Wenn du den Flow richtig kalibrierst, vermeidest du Über- und Unterextrusion und verbesserst Maßhaltigkeit sowie Oberflächenqualität beim 3D-Druck.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Wenn dein 3D-Drucker unsaubere Oberflächen, instabile Wände oder sichtbare Lücken produziert, liegt die Ursache oft nicht an Temperatur oder Retraction, sondern am falschen Flow. Wer den Flow kalibrieren möchte, verbessert die Maßhaltigkeit, die Oberflächenqualität und die allgemeine Druckzuverlässigkeit oft deutlich.

    Ein falsch eingestellter Flow führt dazu, dass zu viel oder zu wenig Material extrudiert wird. Das Ergebnis sind typische Probleme wie Überextrusion oder Unterextrusion. In diesem Artikel zeige ich dir, was der Flow überhaupt ist, wie du den Flow kalibrieren kannst und wie du Über- und Unterextrusion zuverlässig vermeidest.

    Wenn du zusätzlich Probleme mit der ersten Schicht hast, lies auch meinen Artikel Z-Offset richtig einstellen. Allgemeine Fehlerbilder findest du außerdem im Beitrag 3D-Druck Fehler – die 20 häufigsten Probleme und Lösungen.

    Was bedeutet Flow beim 3D-Druck?

    Der Flow gibt an, wie viel Material dein Drucker tatsächlich fördert. In vielen Slicern wird er auch als Flow Rate, Extrusionsmultiplikator oder Extrusion Multiplier bezeichnet.

    Vereinfacht gesagt bestimmt der Flow, ob die berechnete Materialmenge exakt, zu gering oder zu hoch extrudiert wird.

    • Zu niedriger Flow führt zu Unterextrusion
    • Zu hoher Flow führt zu Überextrusion

    Schon kleine Abweichungen können sichtbare Auswirkungen auf das Druckbild haben. Deshalb lohnt es sich, den Flow zu kalibrieren, vor allem wenn du Wert auf saubere Oberflächen und stabile Bauteile legst.

    Warum sollte man den Flow kalibrieren?

    Nicht jedes Filament verhält sich identisch. Selbst bei gleichem Materialtyp können sich Hersteller, Toleranzen und Feuchtigkeitszustand auf das Extrusionsverhalten auswirken. Deshalb kann ein pauschaler Standardwert zwar funktionieren, aber nicht immer das beste Ergebnis liefern.

    Wenn du den Flow kalibrierst, profitierst du unter anderem von:

    • saubereren Außenwänden
    • besser geschlossenen Top-Layern
    • weniger sichtbaren Lücken
    • besserer Maßhaltigkeit
    • stabileren Bauteilen
    • weniger typischen Druckfehlern

    Gerade bei problematischen Drucken wird der Flow oft unterschätzt. Viele versuchen zuerst Temperatur, Geschwindigkeit oder Retraction anzupassen, obwohl der eigentliche Fehler in der Materialmenge liegt.

    Überextrusion und Unterextrusion: Was ist der Unterschied?

    Die beiden Begriffe beschreiben entgegengesetzte Probleme.

    ProblemUrsacheTypische Folgen
    ÜberextrusionZu viel Material wird gefördertWülste, unruhige Oberflächen, dicke Außenwände, Maßabweichungen
    UnterextrusionZu wenig Material wird gefördertLücken, schwache Schichten, schlechte Layerhaftung, instabile Bauteile

    Beides kann sich optisch ähneln, führt aber zu unterschiedlichen Korrekturen. Deshalb ist es wichtig, die typischen Symptome richtig zu erkennen.

    Woran erkennt man Überextrusion?

    Bei Überextrusion wird mehr Material extrudiert als eigentlich nötig. Das Druckteil wirkt oft leicht „aufgequollen“ oder unruhig.

    Typische Anzeichen für Überextrusion:

    • Außenwände wirken zu dick
    • feine Details verlieren an Schärfe
    • Oberflächen zeigen Wülste oder leichte Überstände
    • Top Layer wirkt unruhig oder zu stark verschmolzen
    • Maße fallen zu groß aus
    • an Ecken oder Übergängen sammelt sich Material

    Überextrusion kann auch dazu führen, dass sich die Düse durch bereits aufgetragenes Material arbeitet und dadurch unsaubere Flächen entstehen.

    Woran erkennt man Unterextrusion?

    Bei Unterextrusion fördert der Drucker zu wenig Material. Das ist meist schneller als Problem erkennbar, weil sichtbare Lücken oder instabile Druckbereiche entstehen.

    Typische Anzeichen für Unterextrusion:

    • Lücken zwischen Drucklinien
    • Außenwände sind nicht vollständig geschlossen
    • Top Layer zeigt offene Stellen
    • das Bauteil wirkt brüchig oder instabil
    • Layer haften schlechter aneinander
    • die Oberfläche wirkt rau und unvollständig

    Wenn Unterextrusion nicht nur punktuell, sondern dauerhaft auftritt, kann zusätzlich auch eine teilweise verstopfte Düse oder feuchtes Filament die Ursache sein. Dazu passen auch diese Artikel:

    Welche Ursachen haben Über- und Unterextrusion?

    Ein falsch eingestellter Flow ist häufig, aber nicht immer allein verantwortlich. Vor dem Kalibrieren solltest du die wichtigsten Ursachen kennen.

    UrsacheMögliche Folge
    Flow zu hoch eingestelltÜberextrusion
    Flow zu niedrig eingestelltUnterextrusion
    Teilweise verstopfte DüseUnterextrusion, ungleichmäßige Extrusion
    Falscher Filamentdurchmesser im SlicerÜber- oder Unterextrusion
    Feuchtes Filamentunruhige Extrusion, schwankender Materialfluss
    Zu niedrige Drucktemperaturschlechte Förderung, Unterextrusion
    Zu hohe DruckgeschwindigkeitMaterialfluss reicht nicht mehr aus
    Verschlissene Düseungenaue Extrusion, Qualitätsverlust

    Gerade bei PETG, TPU oder Nylon lohnt es sich, vor einer Flow-Kalibrierung auch den Filamentzustand kritisch zu prüfen. Ergänzend hilfreich sind:

    Hilfreiche Produkte zum Flow-Kalibrieren

    Diese Produkte helfen dir dabei, Über- und Unterextrusion besser zu erkennen, den Materialfluss zu prüfen und Druckfehler gezielt zu beheben.

    Digitale Schieblehre

    Unverzichtbar, wenn du beim Kalibrieren des Flows die Wandstärke von Testdrucken exakt messen möchtest.

    Düsenset für 3D-Drucker

    Eine verschlissene oder teilweise verstopfte Düse kann schnell wie ein Flow-Problem wirken. Ein Ersatzset ist daher sehr sinnvoll.

    Düsenreinigungsnadeln

    Hilfreich, um Rückstände in der Düse zu entfernen und ungleichmäßige Extrusion als Ursache für Unterextrusion auszuschließen.

    Reinigungsfilament

    Praktisch, wenn du Materialreste aus Hotend und Düse entfernen willst, bevor du den Flow neu kalibrierst.

    Filamenttrockner

    Feuchtes Filament kann den Materialfluss verfälschen. Ein Filamenttrockner hilft dabei, unruhige Extrusion zu vermeiden.

    Ersatz-Hotend oder Complete Hotend

    Sinnvoll, wenn die Extrusion trotz Reinigung ungleichmäßig bleibt und du Düse oder Hotend als Fehlerquelle ausschließen willst.

    Flow kalibrieren: So gehst du Schritt für Schritt vor

    Wenn du den Flow kalibrieren möchtest, solltest du systematisch vorgehen. Ändere nicht zu viele Dinge gleichzeitig, sonst ist am Ende unklar, welche Einstellung wirklich geholfen hat.

    1. Drucker und Material vorbereiten

    Bevor du den Flow kalibrierst, solltest du zuerst die Grundlagen prüfen:

    • passende Drucktemperatur wählen
    • korrektes Filamentprofil im Slicer nutzen
    • Düse auf Verstopfung prüfen
    • trockenes Filament verwenden
    • Z-Offset sauber einstellen

    Gerade die erste Schicht sollte bereits sauber funktionieren, bevor du dich an den Flow machst. Falls das noch nicht passt, lies zuerst Z-Offset richtig einstellen – so gelingt die erste Schicht.

    2. Einfache Testgeometrie drucken

    Um den Flow zu kalibrieren, eignet sich ein einfacher Würfel ohne Infill oder ein spezieller Thin-Wall-Test. Ziel ist, die Wandstärke mit der Sollstärke zu vergleichen.

    Typisch ist zum Beispiel:

    • ein einwandiger Kalibrierungswürfel
    • zwei bis vier Linien Breite je nach Testmethode
    • keine unnötig komplexe Geometrie

    So lässt sich gut erkennen, ob dein Drucker zu viel oder zu wenig Material fördert.

    3. Gedruckte Wandstärke messen

    Nach dem Druck misst du die tatsächliche Wandstärke mit einer Schieblehre. Anschließend vergleichst du den gemessenen Wert mit dem Sollwert aus dem Slicer.

    Beispiel:

    • Soll-Wandstärke: 0,40 mm
    • gemessene Wandstärke: 0,44 mm

    In diesem Fall wird etwas zu viel Material extrudiert, also liegt eine leichte Überextrusion vor.

    4. Flow-Wert anpassen

    Den neuen Flow-Wert kannst du anhand des Verhältnisses von Soll- zu Ist-Wert berechnen.

    Formel:
    Neuer Flow = alter Flow × Sollwert / Istwert

    Beispiel:

    • alter Flow: 100 %
    • Soll: 0,40 mm
    • Ist: 0,44 mm

    100 × 0,40 / 0,44 = 90,9 %

    Der neue Wert läge also ungefähr bei 91 %.

    Kleine Korrekturen reichen oft schon aus. In vielen Fällen bewegen sich sinnvolle Anpassungen nur im Bereich von wenigen Prozent.

    5. Test erneut drucken und prüfen

    Nach der Anpassung druckst du den Test erneut. Wiederhole den Vorgang so lange, bis Wandstärke, Oberflächenbild und Maßhaltigkeit sauber zusammenpassen.

    Wichtig ist, nicht zu früh mit anderen Parametern gegenzusteuern. Erst wenn der Flow plausibel passt, solltest du weitere Feinoptimierungen an Temperatur, Geschwindigkeit oder Retraction durchführen.

    Welche Flow-Werte sind typisch?

    Es gibt keinen perfekten Universalwert für jedes Filament. Viele Profile starten mit 100 %, aber in der Praxis können sinnvolle Werte je nach Material, Düse und Filamentcharge abweichen.

    Diese Übersicht zeigt typische Tendenzen:

    MaterialTypischer Flow-BereichHinweis
    PLAca. 95–100 %oft unkompliziert, gute Basis für Kalibrierung
    PETGca. 92–98 %neigt eher zu leichtem Überschuss und Schmieren
    ABSca. 95–100 %stark temperaturabhängig
    ASAca. 95–100 %ähnlich wie ABS, aber je nach Profil leicht abweichend
    TPUca. 95–105 %stark abhängig von Druckgeschwindigkeit und Extruder
    Nylonca. 95–102 %trockenes Material besonders wichtig

    Diese Werte sind nur Orientierungshilfen. Den tatsächlichen optimalen Wert solltest du immer selbst testen.

    Flow kalibrieren bei PLA, PETG und TPU: Unterschiede in der Praxis

    PLA

    PLA ist meist am einfachsten zu kalibrieren. Die Extrusion ist relativ gut kontrollierbar und Fehlerbilder lassen sich gut erkennen. Deshalb eignet sich PLA ideal, um die Flow-Kalibrierung grundsätzlich zu verstehen.

    Passend dazu:
    PLA richtig einstellen

    PETG

    PETG neigt eher dazu, etwas zu viel Material optisch „weich“ wirken zu lassen. Überextrusion zeigt sich hier oft durch verschmierte Oberflächen, stärkere Kanten und unsaubere obere Schichten.

    Dazu passen:

    TPU

    TPU reagiert empfindlicher auf Extruderverhalten, Förderweg und Geschwindigkeit. Hier kann eine scheinbare Unterextrusion auch durch zu hohe Druckgeschwindigkeit oder schwierige Filamentführung entstehen.

    Passend dazu:
    Bestes TPU Filament für den 3D-Druck

    Häufige Fehler beim Flow-Kalibrieren

    Viele Druckerbesitzer korrigieren den Flow, obwohl das eigentliche Problem an anderer Stelle liegt.

    Typische Fehler sind:

    Zu viele Änderungen gleichzeitig

    Wenn du gleichzeitig Temperatur, Druckgeschwindigkeit und Flow änderst, kannst du das Ergebnis kaum sauber bewerten.

    Feuchtes Filament ignorieren

    Vor allem PETG, TPU und Nylon können durch Feuchtigkeit ungleichmäßig extrudieren. Dann wirkt der Flow falsch, obwohl eigentlich das Material die Ursache ist.

    Teilweise verstopfte Düse übersehen

    Eine teilweise verstopfte Düse verursacht oft Unterextrusion oder schwankenden Materialfluss. Prüfe deshalb immer zuerst die Düse.

    Falschen Test drucken

    Ein einfacher, sauber messbarer Kalibrierungstest ist deutlich sinnvoller als ein komplexes Bauteil.

    Flow überbewerten

    Nicht jeder Druckfehler ist automatisch ein Flow-Problem. Auch Temperatur, Retraction, Kühlung oder Z-Offset können ähnliche Symptome verursachen.

    Wann sollte man den Flow neu kalibrieren?

    Du musst den Flow nicht vor jedem Druck neu einstellen. Es gibt aber Situationen, in denen eine neue Kalibrierung sinnvoll ist:

    • beim Wechsel auf einen neuen Filamenthersteller
    • bei deutlichen Qualitätsunterschieden zwischen Chargen
    • nach einem Düsenwechsel
    • bei einer anderen Düsenöffnung
    • wenn du sehr genaue Maßhaltigkeit brauchst
    • wenn Über- oder Unterextrusion sichtbar auftreten

    Für viele Alltagsdrucke reicht ein gut getesteter Wert pro Materialtyp und Hersteller bereits aus.

    Wenn du einen Bambu-Drucker nutzt oder in Bambu Studio arbeitest, findest du im offiziellen Bambu Wiki zusätzlich eine gute Anleitung zur Flow Rate Calibration. Dort wird gezeigt, wie du den Flow systematisch prüfst und anpasst.

    Fazit: Flow kalibrieren lohnt sich für saubere und stabile Drucke

    Wer den Flow kalibrieren möchte, verbessert oft nicht nur die Optik, sondern auch die Stabilität und Maßhaltigkeit seiner Drucke. Vor allem dann, wenn du wiederholt mit Überextrusion oder Unterextrusion kämpfst, ist der Flow ein entscheidender Stellhebel.

    Wichtig ist, strukturiert vorzugehen: Drucker vorbereiten, einfachen Test drucken, Wandstärke messen und den Flow nur in kleinen Schritten anpassen. So bekommst du ein zuverlässiges Ergebnis, ohne andere Probleme mit dem Flow zu verwechseln.

    Gerade in Kombination mit sauberem Filament, einer intakten Düse und passenden Materialprofilen ist eine Flow-Kalibrierung ein echter Qualitätshebel für bessere 3D-Drucke.

    Häufige Fragen zum Flow kalibrieren beim 3D-Druck

    Was bedeutet Flow beim 3D-Druck?

    Der Flow bestimmt, wie viel Filament dein 3D-Drucker tatsächlich extrudiert. Ist der Wert zu hoch, entsteht Überextrusion. Ist er zu niedrig, kommt es zu Unterextrusion.

    Woran erkennt man Überextrusion?

    Überextrusion zeigt sich oft durch zu dicke Außenwände, unsaubere Oberflächen, Materialwülste und leicht zu große Maße. Das Druckteil wirkt dann häufig unruhig oder aufgequollen.

    Woran erkennt man Unterextrusion?

    Unterextrusion erkennst du an sichtbaren Lücken, schlecht geschlossenen Flächen, schwachen Schichten und instabilen Bauteilen. Auch eine raue oder unvollständige Oberfläche kann darauf hindeuten.

    Wie kann man den Flow kalibrieren?

    Am besten kalibrierst du den Flow mit einem einfachen Testdruck, zum Beispiel einem dünnwandigen Kalibrierungswürfel. Danach misst du die Wandstärke mit einer Schieblehre und passt den Flow-Wert im Slicer in kleinen Schritten an.

    Muss ich den Flow für jedes Filament neu einstellen?

    Nicht immer, aber oft lohnt sich eine neue Prüfung. Unterschiede zwischen Herstellern, Materialchargen, Düsen und Filamentzustand können dazu führen, dass ein zuvor passender Flow-Wert nicht mehr optimal ist.

  • Z-Offset richtig einstellen – so gelingt die erste Schicht

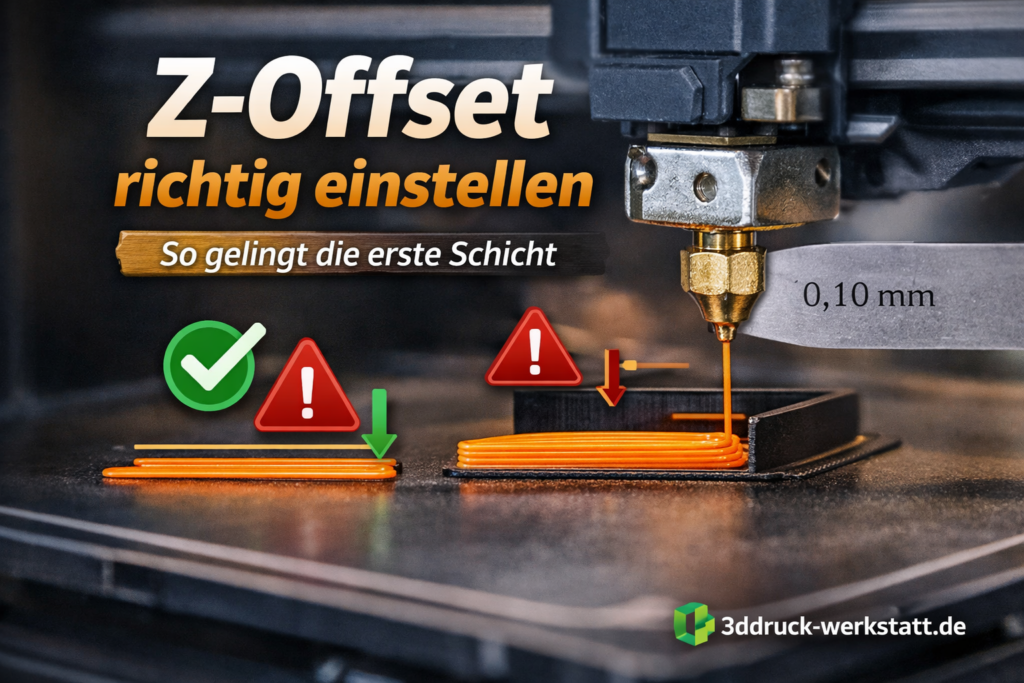
    Featured Image zum Artikel Z-Offset richtig einstellen mit 3D-Druckdüse, erster Schicht und Fühlerlehre
    Ein korrekt eingestellter Z-Offset sorgt für eine saubere erste Schicht und bessere Haftung beim 3D-Druck.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Die erste Schicht entscheidet beim 3D-Druck oft über Erfolg oder Fehlschlag. Haftet das Bauteil nicht richtig, entstehen schnell Probleme wie Warping, unsaubere Unterseiten oder komplette Druckabbrüche. Daher sollte man grundsätzlich den Z-Offset richtig einstellen.

    Wenn der Abstand zwischen Düse und Druckbett nicht stimmt, hilft oft weder ein neues Filament noch mehr Druckbetthaftung. In diesem Artikel zeige ich dir, was der Z-Offset überhaupt ist, woran du einen falsch eingestellten Wert erkennst und wie du den Z-Offset richtig einstellst.

    Wenn du allgemein Probleme mit der ersten Lage hast, lies auch meinen Artikel zur perfekten ersten Schicht. Treten zusätzlich Haftungsprobleme auf, ist auch PETG haftet nicht am Druckbett – Ursachen und Lösungen hilfreich.

    Was ist der Z-Offset?

    Der Z-Offset beschreibt den exakten Abstand zwischen Düse und Druckbett beim Start der ersten Schicht. Er bestimmt also, wie nah die Düse tatsächlich am Bett druckt.

    Auch wenn dein Drucker ein automatisches Bed Leveling besitzt, bedeutet das nicht automatisch, dass der Z-Offset perfekt passt. Das Bed Leveling gleicht Unebenheiten des Druckbetts aus. Der Z-Offset legt zusätzlich fest, wie stark das Filament auf der ersten Schicht auf das Druckbett „gedrückt“ wird.

    Ein zu hoher oder zu niedriger Z-Offset führt fast immer zu sichtbaren Problemen.

    Warum ist der Z-Offset so wichtig?

    Ein korrekt eingestellter Z-Offset sorgt dafür, dass das Filament sauber auf dem Druckbett haftet, ohne zu stark gequetscht oder zu lose abgelegt zu werden.

    Das bringt gleich mehrere Vorteile:

    • bessere Haftung der ersten Schicht
    • weniger Warping und weniger Druckabbrüche
    • sauberere Unterseite des Druckteils
    • stabilere Druckergebnisse bei PLA, PETG, ABS und ASA
    • weniger Frust bei größeren oder langen Drucken

    Gerade bei problematischen Materialien wie ABS, ASA oder auch PETG kann ein falscher Z-Offset schnell wie ein Materialproblem wirken, obwohl die Ursache eigentlich bei der ersten Schicht liegt. Passend dazu findest du auch meine Artikel zu Warping vermeiden, ABS richtig einstellen und ASA richtig einstellen.

    Woran erkennt man einen falsch eingestellten Z-Offset?

    Z-Offset zu hoch

    Ist der Z-Offset zu hoch eingestellt, liegt die Düse zu weit vom Druckbett entfernt. Das Filament wird dann eher „abgelegt“ als leicht angedrückt.

    Typische Anzeichen:

    • die Linien der ersten Schicht liegen nur locker nebeneinander
    • zwischen den Bahnen entstehen sichtbare Lücken
    • das Bauteil haftet schlecht oder löst sich früh
    • Ecken ziehen sich hoch
    • einzelne Bahnen werden von der Düse mitgeschoben

    Das Problem wird häufig mit einem verschmutzten Druckbett verwechselt. Natürlich solltest du die Druckplatte regelmäßig reinigen, aber wenn die Linien der ersten Schicht nicht sauber miteinander verschmelzen, ist sehr oft der Z-Offset die eigentliche Ursache.

    Z-Offset zu niedrig

    Ist der Z-Offset zu niedrig, sitzt die Düse zu nah am Druckbett. Das Filament wird zu stark gequetscht.

    Typische Anzeichen:

    • die erste Schicht wirkt extrem platt gedrückt
    • es entstehen raue oder verschmierte Bereiche
    • die Oberfläche der ersten Lage wirkt ungleichmäßig
    • das Material staut sich an der Düse
    • es kommt zu Elefantenfuß oder unruhigen Kanten
    • die Düse kratzt eventuell leicht über das Druckbett

    Ein zu niedriger Z-Offset kann außerdem dazu führen, dass der Extruder scheinbar schlecht fördert, obwohl die Düse in Wirklichkeit einfach zu wenig Platz hat. Wenn du vermutest, dass zusätzlich die Düse verschmutzt oder teilweise zugesetzt ist, schau dir auch Nozzle verstopft – Ursachen und Lösungen an.

    So sollte eine gute erste Schicht aussehen

    Eine gute erste Schicht erkennst du daran, dass die Linien sauber nebeneinanderliegen und sich leicht miteinander verbinden. Die Oberfläche wirkt geschlossen, gleichmäßig und nicht zu stark gequetscht.

    Achte auf diese Merkmale:

    • keine sichtbaren Lücken zwischen den Bahnen
    • keine hochstehenden Filamentlinien
    • keine extrem plattgedrückten Ränder
    • gleichmäßige Haftung über die gesamte Druckfläche
    • saubere, ruhige Oberfläche ohne Schlieren

    Genau dieses Ziel solltest du beim Einstellen des Z-Offsets anpeilen.

    Z-Offset richtig einstellen: Schritt für Schritt

    1. Druckbett gründlich reinigen

    Bevor du überhaupt am Z-Offset arbeitest, sollte das Druckbett sauber sein. Fett von den Fingern, Staub oder Reste von Haftmitteln verfälschen das Ergebnis.

    Reinige die Platte je nach Oberfläche mit warmem Wasser und etwas Spülmittel oder mit Isopropanol. Wenn du auf PEI druckst, ist das besonders wichtig. Mehr dazu findest du auch in meinem Artikel PEI vs. Glas Druckbett – Welche Oberfläche ist besser?.

    2. Das richtige Druckprofil verwenden

    Stelle sicher, dass im Slicer das passende Filamentprofil, die richtige Druckplatte und die korrekte Düse ausgewählt sind. Falsche Profile führen schnell dazu, dass du am Z-Offset suchst, obwohl eigentlich eine andere Einstellung nicht passt.

    Wenn du mit PLA arbeitest, helfen dir zusätzlich meine Artikel PLA richtig einstellen und Bestes PLA Filament für den 3D-Druck. Für PETG lohnt sich ergänzend PETG richtig einstellen.

    3. Bed Leveling durchführen

    Vor dem Feintuning des Z-Offsets solltest du immer zuerst das Bed Leveling ausführen. Bei modernen Druckern mit automatischer Kalibrierung ist das meist schnell erledigt.

    Gerade bei Bambu-Druckern lohnt sich ein Blick in das offizielle Wiki, wenn du Probleme mit der ersten Schicht, Auto Bed Leveling oder der Druckplatten-Erkennung hast. Eine gute externe Referenz ist der Bambu-Artikel zur Optimierung der ersten Schicht. Dort wird unter anderem empfohlen, das Auto Bed Leveling vor dem Druck aktiviert zu lassen.

    4. Einen First-Layer-Test drucken

    Am besten stellst du den Z-Offset nicht „nach Gefühl“, sondern mit einem einfachen Testdruck ein. Ideal ist ein flaches First-Layer-Testmuster oder ein großes, dünnes Quadrat.

    Wichtig dabei:

    • langsame erste Schicht
    • normale Materialtemperatur
    • keine hektischen Änderungen mehrerer Einstellungen gleichzeitig
    • Druckbild genau beobachten

    So siehst du sofort, ob die Linien zu rund, zu lose oder zu stark gequetscht sind.

    5. Z-Offset in kleinen Schritten anpassen

    Passe den Z-Offset nur in kleinen Schritten an. Schon minimale Änderungen können sichtbar sein.

    Bewährt haben sich kleine Korrekturen wie:

    • näher ans Bett, wenn die Linien nicht haften oder Lücken zeigen
    • weiter vom Bett weg, wenn die Schicht zu stark plattgedrückt wird

    Arbeite dich langsam heran und ändere nicht zu viel auf einmal. Nach jeder Korrektur solltest du den Test erneut betrachten.

    6. Ergebnis mit einem größeren Test absichern

    Wenn der Testdruck gut aussieht, solltest du das Ergebnis mit einem etwas größeren Bauteil gegenprüfen. Kleine Testflächen sehen oft schon gut aus, während größere Flächen dann noch Schwächen zeigen.

    Gerade bei größeren Modellen fallen Probleme wie ungleichmäßige Haftung oder beginnendes Warping deutlicher auf.

    Welche Z-Offset-Probleme bei verschiedenen Materialien typisch sind?

    PLA

    PLA ist meist recht gutmütig. Ein falscher Z-Offset zeigt sich hier oft früh durch schlechte Haftung oder sichtbare Lücken in der ersten Schicht. PLA verzeiht zwar viel, aber auch hier macht ein sauber eingestellter Z-Offset einen deutlichen Unterschied.

    PETG

    PETG ist etwas heikler. Es haftet einerseits gut, andererseits kann es bei zu niedrigem Z-Offset zu stark an der Oberfläche kleben oder unsauber verschmieren. Gerade PETG sollte auf der ersten Schicht nicht zu stark gequetscht werden.

    Wenn du häufiger PETG druckst, sind auch diese Artikel für dich wichtig:

    ABS und ASA

    ABS und ASA reagieren empfindlicher auf Haftungsprobleme, Temperaturschwankungen und Zugluft. Hier ist ein sauberer Z-Offset besonders wichtig, weil eine schlechte erste Schicht schnell in Warping endet.

    Dazu passen auch:

    Häufige Fehler beim Einstellen des Z-Offsets

    Viele Druckprobleme entstehen nicht, weil der Nutzer den Z-Offset gar nicht kennt, sondern weil er ihn unter falschen Bedingungen einstellt.

    Typische Fehler sind:

    Verschmutztes Druckbett

    Dann wirkt der Z-Offset falsch, obwohl eigentlich die Haftung durch Fett oder Staub gestört ist.

    Falsche Druckplattenerkennung

    Wenn im Slicer oder Drucker die falsche Druckplatte ausgewählt ist, kann die erste Schicht trotz Bed Leveling schlecht werden.

    Zu viele Änderungen gleichzeitig

    Wenn du gleichzeitig Temperatur, Flow, Geschwindigkeit und Z-Offset änderst, weißt du am Ende nicht mehr, welche Anpassung geholfen hat.

    Feuchtes Filament

    Gerade PETG, TPU oder Nylon können wegen Feuchtigkeit unruhig extrudieren. Dann sieht die erste Schicht schlecht aus, obwohl der Z-Offset korrekt ist. Dazu passen meine Artikel Filament richtig lagern, Filament trocknen und Filamenttrockner Vergleich 2026.

    Teilweise verstopfte Düse

    Wenn das Material nicht gleichmäßig gefördert wird, sieht die erste Schicht schnell nach Z-Offset-Problem aus.

    Hilfreiche Produkte zum Einstellen des Z-Offsets

    Diese Produkte helfen dir dabei, Druckbett, Haftung und Düsenabstand für eine saubere erste Schicht besser zu kontrollieren.

    Isopropanol / Druckbettreiniger

    Ideal zum gründlichen Reinigen der Druckplatte. Ein sauberes Druckbett ist die Grundlage für eine saubere erste Schicht und wird oft mit Z-Offset-Problemen verwechselt.

    Fühlerlehre

    Praktisch zur manuellen Kontrolle des Düsenabstands und besonders hilfreich, wenn du den Z-Offset oder das Leveling zusätzlich prüfen möchtest.

    PEI-Druckplatte

    Eine gute Druckoberfläche verbessert die Haftung der ersten Schicht deutlich und kann viele Probleme reduzieren, die zunächst wie ein falscher Z-Offset wirken.

    Haftmittel / Klebestift

    Hilfreich bei schwierigen Materialien oder großen Druckteilen, wenn du die Haftung der ersten Schicht zusätzlich verbessern möchtest.

    Braucht man den Z-Offset bei Auto-Leveling-Druckern überhaupt?

    Ja, in der Praxis schon. Automatisches Bed Leveling ist eine große Hilfe, ersetzt aber nicht immer jede Feinabstimmung. Je nach Druckplatte, Material, Düsenzustand und Drucker kann es sinnvoll sein, die erste Schicht zusätzlich kritisch zu prüfen.

    Vor allem dann, wenn:

    • du die Druckplatte gewechselt hast
    • du eine neue Düse eingebaut hast
    • du Material oder Profil gewechselt hast
    • die erste Schicht plötzlich schlechter aussieht als sonst
    • der Drucker transportiert oder bewegt wurde

    Fazit: Der Z-Offset ist eine der wichtigsten Grundlagen für saubere Drucke

    Wenn die erste Schicht nicht stimmt, bringen viele andere Optimierungen nur wenig. Ein korrekt eingestellter Z-Offset sorgt für bessere Haftung, weniger Warping und insgesamt deutlich zuverlässigere Druckergebnisse.

    Die gute Nachricht: Du brauchst dafür kein kompliziertes Spezialwissen. Mit einem sauberen Druckbett, einem einfachen Testdruck und kleinen Anpassungen kommst du meist schnell zum Ziel.

    Gerade wenn du immer wieder Probleme mit Haftung, unruhigen ersten Schichten oder hochziehenden Ecken hast, solltest du den Z-Offset als Erstes prüfen.

    Häufige Fragen zum Z-Offset beim 3D-Druck

    Was ist der Z-Offset beim 3D-Druck?

    Der Z-Offset beschreibt den Abstand zwischen Düse und Druckbett bei der ersten Schicht. Er entscheidet darüber, ob das Filament sauber haftet oder ob die erste Lage zu locker beziehungsweise zu stark gequetscht gedruckt wird.

    Woran erkennt man einen falsch eingestellten Z-Offset?

    Ein falsch eingestellter Z-Offset zeigt sich meist direkt in der ersten Schicht. Ist der Abstand zu groß, haften die Linien schlecht und es entstehen Lücken. Ist der Abstand zu klein, wird das Filament zu stark gequetscht und die Oberfläche wirkt verschmiert oder unruhig.

    Wie stelle ich den Z-Offset richtig ein?

    Am besten stellst du den Z-Offset mit einem First-Layer-Test ein. Dabei druckst du eine einfache Testfläche und passt den Abstand in kleinen Schritten an, bis die Linien sauber verbunden sind und gleichmäßig auf dem Druckbett haften.

    Muss ich den Z-Offset trotz Auto Bed Leveling prüfen?

    Ja, auch bei Druckern mit automatischem Bed Leveling lohnt sich eine Kontrolle. Das Leveling gleicht Unebenheiten des Druckbetts aus, ersetzt aber nicht immer die optimale Feinabstimmung für die erste Schicht.

    Ist der Z-Offset bei PETG anders als bei PLA?

    In der Praxis ja. PETG sollte auf der ersten Schicht meist etwas weniger stark gequetscht werden als PLA, da es sonst schneller schmiert oder zu stark an der Druckplatte haftet. Deshalb lohnt es sich, den Z-Offset je nach Material kritisch zu prüfen.

  • Warping vermeiden – 10 Lösungen für PLA, PETG, ABS und ASA

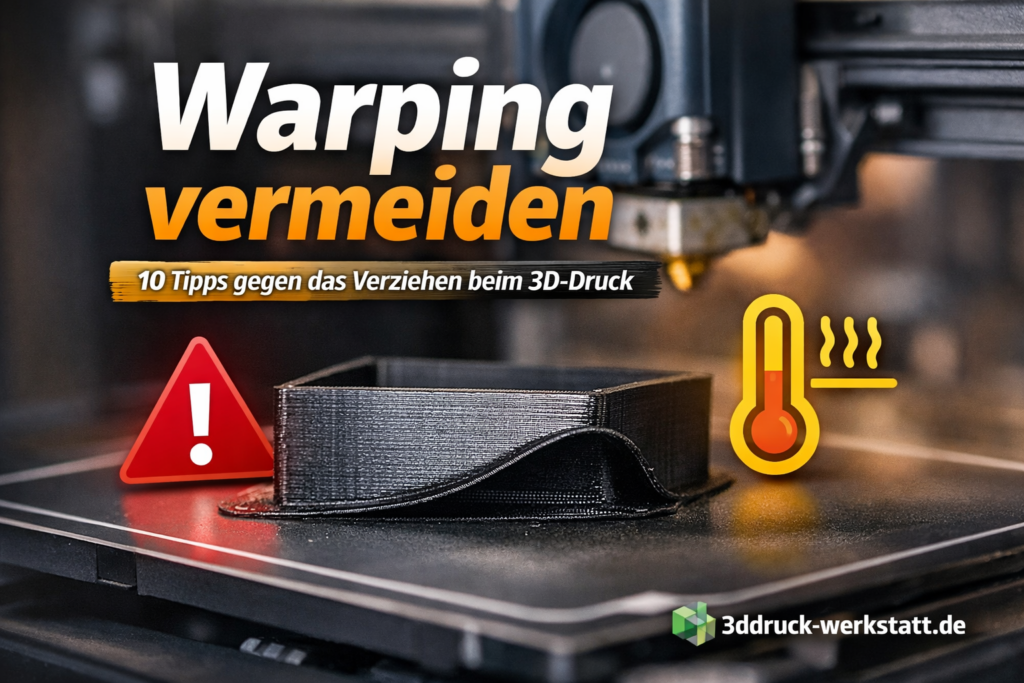
    Featured Image zum Artikel Warping vermeiden beim 3D-Druck mit verzogenem Bauteil auf dem Druckbett
    Warping beim 3D-Druck entsteht häufig durch Haftungsprobleme, Zugluft oder eine ungleichmäßige Temperaturverteilung.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Warping gehört zu den häufigsten Problemen im FDM-3D-Druck. Dabei lösen sich Ecken oder Kanten vom Druckbett, das Bauteil verzieht sich und im schlimmsten Fall ist der gesamte Druck unbrauchbar. Besonders ärgerlich ist das bei größeren Teilen, langen Druckzeiten oder funktionalen Werkstattteilen.

    Wer Warping vermeiden möchte, muss nicht sofort den ganzen Drucker umbauen. In vielen Fällen sind es einige wenige Ursachen, die immer wieder zu demselben Problem führen: eine unzureichende erste Schicht, zu wenig Haftung, Zugluft, eine falsche Betttemperatur oder ein ungeeignetes Material-Setup. Je nach Filament unterscheiden sich die Lösungen allerdings deutlich. PLA ist meist vergleichsweise gutmütig, während ABS und ASA deutlich empfindlicher auf Temperaturschwankungen reagieren.

    In diesem Artikel zeige ich dir 10 praxistaugliche Lösungen, mit denen du Warping vermeiden kannst – für PLA, PETG, ABS und ASA. Außerdem erfährst du, warum sich Bauteile überhaupt verziehen und bei welchen Materialien ein Enclosure oder zusätzliche Haftmittel besonders sinnvoll sind.

    Was ist Warping beim 3D-Druck überhaupt?

    Von Warping spricht man, wenn sich ein Druckteil während des Drucks an den Rändern oder Ecken vom Druckbett ablöst und nach oben zieht. Ursache ist fast immer ungleichmäßiges Schrumpfen beim Abkühlen. Die unteren Schichten haften noch auf dem Bett, während sich obere oder äußere Bereiche zusammenziehen. Dadurch entstehen Spannungen im Bauteil – und irgendwann verlieren einzelne Bereiche den Kontakt zum Druckbett.

    Typische Anzeichen für Warping sind:

    • hochgezogene Ecken
    • hörbares Knacken beim Lösen kleiner Bereiche vom Bett
    • ein sichtbarer Spalt unter dem Bauteil
    • verzogene Grundflächen
    • schlechtere Maßhaltigkeit
    • im späteren Druckverlauf sogar Kollisionen mit der Düse

    Gerade bei größeren Teilen oder Materialien wie ABS und ASA kann Warping schnell zum Hauptproblem werden.

    Warum entsteht Warping so häufig?

    Wenn man Warping vermeiden will, hilft es, die häufigsten Ursachen zu kennen. In der Praxis sind es meist diese Punkte:

    • erste Schicht haftet nicht sauber genug
    • Druckbett ist zu kalt oder ungleichmäßig vorbereitet
    • Zugluft kühlt das Bauteil zu schnell ab
    • Material schrumpft beim Abkühlen stärker
    • zu starke Bauteilkühlung
    • zu wenig Auflagefläche auf dem Bett
    • feuchtes Filament sorgt für instabilere Druckbedingungen

    Gerade technische Filamente reagieren sehr sensibel auf Temperaturunterschiede. Deshalb hängen Haftung, Bett-Temperatur, Umgebung und Materialzustand eng zusammen.

    Welche Materialien neigen besonders zu Warping?

    Nicht jedes Filament verhält sich gleich. Wenn du Warping vermeiden willst, lohnt sich deshalb ein kurzer Blick auf die Materialcharakteristik.

    PLA

    PLA ist am wenigsten problematisch. Warping tritt hier meist nur bei großen Druckteilen, schlechter Haftung oder ungeeigneter erster Schicht auf.

    PETG

    PETG haftet grundsätzlich oft gut, kann sich aber bei ungünstigen Einstellungen ebenfalls verziehen. Vor allem große flache Teile sind anfällig.

    ABS

    ABS gehört zu den klassischen Warping-Materialien. Ohne stabile Umgebung, gute Bett-Haftung und meist ein Gehäuse wird es schnell schwierig.

    ASA

    ASA verhält sich ähnlich wie ABS, ist im Außenbereich oft attraktiver, aber ebenfalls warping-anfällig.

    Gerade bei ABS und ASA helfen auch die Artikel ABS richtig einstellen und ASA richtig einstellen, wenn du dein Setup materialabhängig verbessern willst.

    Warping vermeiden: Die 10 besten Lösungen

    1. Die erste Schicht perfekt einstellen

    Die erste Schicht ist die wichtigste Grundlage gegen Warping. Wenn sie nicht sauber sitzt, helfen später oft weder mehr Temperatur noch Haftspray.

    Achte darauf, dass:

    • die Düse nicht zu hoch startet
    • die Bahnen der ersten Schicht sauber verbunden sind
    • die Schicht leicht angedrückt wird, aber nicht zu stark gequetscht ist
    • das Druckbett korrekt gelevelt ist

    Gerade bei Warping lohnt sich immer auch ein Blick auf Erste Schicht perfekt drucken, weil dort viele Grundprobleme schon entstehen.

    2. Das Druckbett gründlich reinigen

    Eine verschmutzte Druckplatte ist eine der am häufigsten unterschätzten Ursachen. Fingerfett, Staub oder Rückstände alter Drucke verschlechtern die Haftung oft deutlich.

    Für viele Druckplatten reicht:

    • Isopropanol
    • ein sauberes fusselfreies Tuch
    • regelmäßige Reinigung vor kritischen Drucken

    Wenn das Bett sauber ist, greifen die ersten Layer meist deutlich besser.

    3. Die richtige Betttemperatur wählen

    Ein zu kaltes Bett erhöht die Gefahr, dass sich die unteren Schichten zu schnell zusammenziehen und sich vom Bett lösen. Die passende Temperatur hängt vom Material ab.

    Als grobe Orientierung:

    • PLA meist ca. 50–60 °C
    • PETG meist ca. 70–85 °C
    • ABS oft ca. 90–110 °C
    • ASA oft ca. 90–110 °C

    Wichtig ist dabei nicht nur die Zahl, sondern auch die tatsächliche Haftung im Zusammenspiel mit Druckplatte und Umgebung.

    4. Einen Brim verwenden

    Ein Brim ist eine der einfachsten und wirksamsten Maßnahmen, um Warping vermeiden zu können. Durch die zusätzliche Auflagefläche hält das Bauteil besser auf dem Bett und Ecken lösen sich seltener.

    Ein Brim ist besonders sinnvoll bei:

    • großen rechteckigen Teilen
    • schmalen Kontaktflächen
    • ABS und ASA
    • hochgezogenen Ecken bei früheren Druckversuchen

    Für viele funktionale Teile ist ein Brim oft die schnellste Lösung ohne großen Zusatzaufwand.

    5. Zugluft konsequent vermeiden

    Zugluft ist einer der größten Feinde beim Thema Warping. Schon eine leicht geöffnete Tür, ein Fenster oder ein ungünstiger Standort kann dafür sorgen, dass einzelne Bauteilbereiche zu schnell abkühlen.

    Das gilt besonders für:

    • größere Drucke
    • lange Druckzeiten
    • ABS und ASA
    • Drucker in Werkstatt oder Keller

    Wenn dein Drucker offen steht, lohnt sich bei empfindlicheren Materialien oft auch der Artikel 3D-Drucker Gehäuse – braucht man ein Enclosure wirklich?

    6. Die Bauteilkühlung reduzieren

    Bei PLA ist Lüftung oft hilfreich. Bei ABS und ASA kann zu viel Kühlung dagegen Warping deutlich verstärken. Wenn Schichten zu schnell auskühlen, entstehen stärkere Spannungen im Bauteil.

    Für ABS und ASA gilt meist:

    • Lüfter stark reduzieren oder ganz deaktivieren
    • Umgebung möglichst warm halten
    • keine unnötige Luftbewegung am Bauteil

    Bei PLA und PETG sollte die Kühlung dagegen materialabhängig eingestellt werden und nicht pauschal zu hoch laufen.

    7. Geeignete Haftmittel nutzen

    Manchmal reicht selbst eine saubere PEI-Platte nicht aus. Gerade bei großen technischen Druckteilen kann ein zusätzlicher Haftvermittler sinnvoll sein.

    Typische Optionen sind:

    • Klebestift
    • spezielle Haftsprays
    • Magigoo oder ähnliche Produkte
    • materialabhängige Haftmittel für ABS/ASA/Nylon

    Wichtig ist, dass Haftmittel nicht planlos, sondern gezielt eingesetzt werden. Wenn dein Druck auf einer glatten Platte immer an denselben Stellen hochzieht, kann das ein sehr effektiver Hebel sein.

    8. Die Druckplatte passend zum Material wählen

    Nicht jede Oberfläche funktioniert mit jedem Material gleich gut. Manche Druckplatten sind ideal für PLA, aber weniger überzeugend bei ABS oder ASA. Andere haften extrem stark und verlangen dafür mehr Sorgfalt beim Entfernen des Bauteils.

    Für die Praxis ist wichtig:

    • PLA funktioniert oft gut auf PEI
    • PETG braucht eine kontrollierte Haftung, damit es nicht zu stark bindet
    • ABS und ASA profitieren oft von einer Kombination aus geeigneter Platte und Haftmittel

    Wenn du verschiedene Oberflächen testest, helfen dir auch materialbezogene Artikel wie PETG haftet nicht, PETG Haftung verbessern oder PEI vs Glas Druckbett.

    9. Filament trocken lagern und bei Bedarf trocknen

    Feuchtes Filament ist nicht die Hauptursache für klassisches Warping, kann Druckprobleme aber verstärken. Unruhige Extrusion, wechselnde Layerqualität und schlechtere Materialkonsistenz machen einen stabilen ersten Druckbereich oft schwieriger.

    Besonders bei PETG, ASA, Nylon oder anderen empfindlicheren Materialien ist deshalb auch der Materialzustand wichtig. Passend dazu kannst du dir auch diese Artikel anschauen:

    10. Für ABS und ASA möglichst ein Enclosure nutzen

    Wenn du regelmäßig mit ABS oder ASA druckst, ist ein Gehäuse oft keine Spielerei mehr, sondern eine der wirksamsten Maßnahmen gegen Warping. Ein Enclosure hält die Umgebungstemperatur stabiler und reduziert Zugluft deutlich.

    Das bringt vor allem Vorteile bei:

    • größeren Teilen
    • langen Druckzeiten
    • Werkstattumgebung
    • offenen Druckern
    • technischen Filamenten

    Gerade bei ABS und ASA ist das oft der Unterschied zwischen Frust und reproduzierbaren Ergebnissen.

    Hilfreiche Produkte gegen Warping beim 3D-Druck

    Beginne mit einem sauberen Druckbett. Reicht das nicht, sind eine passende Druckplatte oder ein Haftmittel die nächsten Schritte; bei ABS und ASA ist ein Enclosure meist der stärkste zusätzliche Hebel.

    Klebestift / Haftvermittler

    Sinnvoll für problematische erste Schichten und zusätzliche Haftung bei ABS, ASA oder größeren Druckteilen.

    PEI-Druckplatte

    Eine gute Druckoberfläche kann die Haftung deutlich verbessern und Warping-Probleme bei vielen Filamenten reduzieren.

    Isopropanol zur Druckbett-Reinigung

    Hilft dabei, Fett, Staub und Rückstände vom Druckbett zu entfernen, damit die erste Schicht besser haftet.

    Filamenttrockner / Drybox

    Gerade bei PETG, ASA oder anderen empfindlicheren Filamenten kann trockeneres Material Druckprobleme zusätzlich reduzieren.

    3D-Drucker-Enclosure

    Besonders bei ABS und ASA oft eine der wirksamsten Maßnahmen, um Zugluft zu vermeiden und die Temperatur stabiler zu halten.

    Übersicht: Welche Maßnahmen helfen bei welchem Material?

    MaßnahmePLAPETGABSASA
    Erste Schicht optimierensehr wichtigsehr wichtigsehr wichtigsehr wichtig
    Druckbett reinigenwichtigwichtigwichtigwichtig
    Höhere Betttemperaturmittelwichtigsehr wichtigsehr wichtig
    Brim verwendenbei Bedarfoft hilfreichsehr hilfreichsehr hilfreich
    Zugluft vermeidenhilfreichhilfreichsehr wichtigsehr wichtig
    Bauteilkühlung reduzierenmeist weniger relevantje nach Drucksehr wichtigsehr wichtig
    Haftmittel nutzenselten nötigteils sinnvolloft sinnvolloft sinnvoll
    Enclosure nutzenmeist nicht nötigselten nötigsehr sinnvollsehr sinnvoll

    Welche Lösung bringt in der Praxis am meisten?

    Wenn ich das Thema Warping vermeiden auf die wichtigsten Hebel herunterbreche, dann sind es in der Praxis meist diese vier Punkte:

    • perfekte erste Schicht
    • sauberes Druckbett
    • Brim bei kritischen Teilen
    • stabile Umgebung ohne Zugluft

    Bei PLA und PETG reicht das oft schon aus. Bei ABS und ASA kommen fast immer noch eine höhere Bett-Temperatur, weniger Kühlung und häufig ein Gehäuse dazu.

    Typische Fehler, wenn man Warping vermeiden will

    Viele versuchen zuerst:

    • mehr Düsentemperatur
    • mehr Flow
    • neue Slicer-Profile
    • andere Geschwindigkeiten

    Das kann im Einzelfall helfen, löst aber oft nicht die eigentliche Ursache. Wenn ein Druckteil an der Ecke hochzieht, liegt das Problem meist nicht im gesamten Profil, sondern in Haftung, Temperaturverteilung oder Umgebung.

    Gerade wenn zusätzlich noch andere Symptome auftreten, passt auch ein interner Link auf 3D-Druck Fehler – die 20 häufigsten Probleme und Lösungen sehr gut.

    Führt eine angehobene Ecke zur Düsenkollision oder löst sich das Bauteil vollständig, nutze anschließend den Guide Spaghetti-Fehldruck vermeiden.

    Fazit: Warping vermeiden ist meist einfacher als gedacht

    Wer Warping vermeiden möchte, braucht nicht immer sofort einen neuen Drucker oder komplizierte Speziallösungen. In vielen Fällen reichen schon ein sauber vorbereitetes Druckbett, eine bessere erste Schicht, ein Brim und eine ruhigere Druckumgebung. Genau dort liegen die größten Hebel.

    Bei PLA und PETG lassen sich Warping-Probleme oft schnell in den Griff bekommen. Bei ABS und ASA ist das Thema deutlich wichtiger, weil diese Materialien stärker schrumpfen und empfindlicher auf Zugluft reagieren. Hier lohnt es sich besonders, Bett-Temperatur, Bauteilkühlung und ein mögliches Enclosure sauber aufeinander abzustimmen.

    Entscheidend ist am Ende immer die Kombination aus Material, Druckplatte, Umgebung und Haftung. Wenn diese vier Punkte zusammenpassen, lassen sich viele Warping-Probleme schon deutlich reduzieren oder ganz vermeiden.

    Zum Thema Warping allgemein findest du auf der Prusa Knowledge Base einen interessanten Artikel.

    FAQ: Häufige Fragen zum Warping beim 3D-Druck

    Was ist Warping beim 3D-Druck?

    Warping bedeutet, dass sich Ecken oder Kanten eines Druckteils während des Drucks vom Druckbett lösen und nach oben ziehen. Ursache ist meist ungleichmäßiges Abkühlen und Schrumpfen des Materials, wodurch Spannungen im Bauteil entstehen.

    Welche Filamente neigen besonders zu Warping?

    Besonders anfällig für Warping sind ABS und ASA, weil diese Materialien beim Abkühlen stärker schrumpfen. PETG kann ebenfalls betroffen sein, vor allem bei größeren flachen Teilen. PLA ist meist deutlich unproblematischer, kann bei ungünstigen Bedingungen aber ebenfalls Warping zeigen.

    Hilft ein Brim gegen Warping?

    Ja, ein Brim ist oft eine der einfachsten und wirksamsten Maßnahmen gegen Warping. Durch die zusätzliche Auflagefläche haftet das Bauteil besser auf dem Druckbett, sodass sich Ecken und schmale Bereiche seltener anheben.

    Braucht man bei Warping immer ein Enclosure?

    Nein, nicht immer. Bei PLA und vielen PETG-Drucken reicht oft schon eine saubere erste Schicht, ein gereinigtes Druckbett und eine passende Betttemperatur. Bei ABS und ASA ist ein Enclosure dagegen häufig sehr hilfreich, weil es Zugluft reduziert und die Temperatur stabiler hält.

    Warum tritt Warping trotz guter Druckeinstellungen auf?

    Auch mit einem scheinbar passenden Slicer-Profil kann Warping auftreten, wenn andere Faktoren nicht stimmen. Häufige Ursachen sind ein verschmutztes Druckbett, Zugluft, feuchtes Filament, eine zu kalte Druckplatte oder eine unzureichende erste Schicht. Gerade deshalb sollte nicht nur das Profil, sondern immer das gesamte Setup geprüft werden.

  • 3D-Drucker Vergleich – die 10 besten 3D-Drucker unter 600,- €

    Featured Image zum Artikel 3D-Drucker Vergleich mit drei 3D-Druckern und dem Hinweis auf die 10 besten 3D-Drucker unter 600 Euro
    3D-Drucker Vergleich: Drei moderne 3D-Drucker im Überblick für den Artikel zu den 10 besten 3D-Druckern unter 600 Euro auf 3ddruck-werkstatt.de.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Wer 2026 einen guten FDM-Drucker sucht, bekommt unter 600 Euro deutlich mehr als noch vor wenigen Jahren: automatische Kalibrierung, hohe Druckgeschwindigkeiten, CoreXY-Systeme, geschlossene Geräte für ABS und ASA und teilweise sogar Multicolor-Druck. Genau deshalb ist ein aktueller 3D-Drucker Vergleich sinnvoller als je zuvor. Aktuelle Beispiele sind etwa der Bambu Lab P1S für 389 Euro, der Bambu Lab A1 Combo für 369 Euro, der Anycubic Kobra S1 Combo für 429 Euro, der QIDI Q2 für 499 Euro, der Elegoo Centauri Carbon für 309 Euro, der Creality K1C für 449 Euro, der Anycubic Kobra 3 Max Combo für 549 Euro und der Sovol SV08 für 469 Euro.

    Für diesen 3D-Drucker Vergleich habe ich die Auswahl auf FDM-Drucker begrenzt und das Ranking nach Preis-Leistung, Bedienkomfort, Materialtauglichkeit, Bauraum, Geschwindigkeit und Alltagstauglichkeit gewichtet.

    Wenn du noch ganz am Anfang stehst, dann schau dir auch diese Artikel zu für dich interessanten Themen an:

    Das Wichtigste in Kürze

    Wenn du möglichst wenig basteln und trotzdem schnell gute Ergebnisse willst, ist der Bambu Lab P1S für mich aktuell die stärkste Gesamtwahl unter 600 Euro. Wenn du Multicolor-Druck und maximale Einsteigerfreundlichkeit suchst, ist der Bambu Lab A1 Combo extrem stark. Für geschlossene Geräte mit gutem Preis-Leistungs-Verhältnis sind der Anycubic Kobra S1 Combo, der QIDI Q2 und der Creality K1C besonders interessant. Wer vor allem viel Bauraum will, sollte sich den Sovol SV08, den Creality Ender-3 V3 Plus und den Anycubic Kobra 3 Max Combo ansehen.

    Schnelle Kaufentscheidung

    Bambu Lab P1S: die stärkste Gesamtwahl für einen geschlossenen, unkomplizierten Allrounder. Bambu Lab A1 Combo: besonders attraktiv für Einsteiger und Multicolor. Elegoo Centauri Carbon: der Preis-Leistungs-Tipp, wenn ein geschlossenes CoreXY-Gerät möglichst günstig sein soll.

    Alle zehn Modelle mit Stärken, Schwächen und Einsatzfällen findest du im vollständigen Ranking darunter.

    Nach welchen Kriterien wurde bewertet?

    In diesem 3D-Drucker Vergleich zählen vor allem diese Punkte:

    • Druckqualität ohne langes Tuning
    • Bedienkomfort für Einsteiger und Fortgeschrittene
    • offener oder geschlossener Aufbau
    • Bauraum für Alltags- und Werkstattprojekte
    • Materialtauglichkeit für PLA, PETG, TPU sowie teils ABS, ASA oder Nylon
    • Preis-Leistung unter 600 Euro

    Gerade wenn du später mehr als nur PLA drucken möchtest solltest du dir diese Artikel auch anschauen:

    Vergleichstabelle: Die 10 besten 3D-Drucker unter 600 Euro

    Die Preisbereiche in der Tabelle orientieren sich an den aktuell sichtbaren Herstellerpreisen oder seriösen Preisvergleichsquellen vom 30.03.2026 und können sich jederzeit ändern.

    RangDruckerTypBauraumStärkenca. PreisAmazon3DJake
    1Bambu Lab P1SCoreXY, geschlossen256 × 256 × 256 mmsehr rundes Gesamtpaket, schnell, enclosure389 €nicht verfügbarPreis checken
    2Bambu Lab A1 ComboBedslinger + Multicolor256 × 256 × 256 mmextrem einsteigerfreundlich, AMS Lite369 €nicht verfügbarPreis checken
    3Anycubic Kobra S1 ComboCoreXY, geschlossen, Multicolor250 × 250 × 250 mmstarkes Preis-Leistungs-Verhältnis429 €Preis checkenPreis checken
    4QIDI Q2CoreXY, geschlossen270 x 270 x256 mmaktive Kammerheizung, 370-Grad Hotend499 €Preis checkenPreis checken
    5Elegoo Centauri CarbonCoreXY256 × 256 × 256 mmsehr viel Technik fürs Geld309 €Preis checkenPreis checken
    6Creality K1CCoreXY, geschlossen220 × 220 × 250 mmCarbon-faser-tauglich, schnell449 €Preis checkenPreis checken
    7Anycubic Kobra 3 Max ComboGroßformat + Multicolor420 × 420 × 500 mmriesiger Bauraum, 4 Farben599 € (je nach Aktion)Preis checkenPreis checken
    8Sovol SV08CoreXY350 × 350 × 345 mmviel Bauraum, offen, modifizierbar469 €Preis checkenPreis checken
    9Creality Ender-3 V3 PlusCoreXZ300 × 300 × 330 mmgroßer Bauraum, guter Preis399 €Preis checkenPreis checken
    10Bambu Lab A1 mini Combokompakt + MulticolorMini-Klassebester kompakter Einsteiger-Multicolor299 €nicht verfügbarPreis checken

    Ranking: Die 10 besten 3D-Drucker unter 600 Euro

    1. Bambu Lab P1S – der beste Allrounder unter 600 Euro

    Der Bambu Lab P1S ist für mich aktuell die beste Gesamtwahl in diesem 3D-Drucker Vergleich, wenn das Budget unter 600 Euro bleiben soll. Der Drucker ist geschlossen, kommt aus einem sehr ausgereiften Ökosystem und kostet im EU-Store derzeit 389 Euro, die Combo liegt bei 559 Euro. Gerade für Nutzer, die nicht nur PLA und PETG, sondern später auch ABS, ASA oder andere temperaturkritischere Materialien drucken möchten, ist ein geschlossenes Gerät in dieser Preisklasse extrem stark.

    Ein weiterer Pluspunkt ist, dass du mit dem P1S später noch viel Potenzial nach oben hast. Wenn du tiefer in technische Materialien einsteigen willst, schau dir meine Artikel zu Nylon, ASA und ABS an.

    Mittlerweile steht dem P1S mit dem P2S ein moderner Nachfolger gegenüber. Welche Verbesserungen er bietet und wann sich der Aufpreis lohnt, erfährst du im Vergleich Bambu Lab P1S vs P2S.

    2. Bambu Lab A1 Combo – der beste Einsteiger-Drucker mit Multicolor

    Der Bambu Lab A1 Combo kostet aktuell 369 Euro und kombiniert einen 256 × 256 × 256 mm Bauraum mit AMS Lite für Mehrfarbdruck. Offizielle Produktangaben und Händlerdaten heben vor allem die Vollautomatik, aktive Flow-Kompensation und den sehr einsteigerfreundlichen Workflow hervor. Genau deshalb ist der A1 Combo für viele Leser wahrscheinlich der unkomplizierteste Einstieg in den modernen 3D-Druck.

    Wenn du noch unsicher bist, ob eher ein offener Komfortdrucker oder ein geschlossenes Gerät besser zu dir passt lies zunächst diese Artikel:

    3. Anycubic Kobra S1 Combo – starkes Preis-Leistungs-Paket mit Gehäuse

    Der Anycubic Kobra S1 Combo ist aktuell einer der spannendsten Drucker in dieser Preisregion. Anycubic nennt für die S1-Serie einen geschlossenen Aufbau, bis zu 320 °C Hotend-Temperatur, 250 × 250 × 250 mm Bauraum und 600 mm/s Spitzengeschwindigkeit; der Combo-Preis liegt derzeit bei 429 Euro. Damit ist der Drucker besonders interessant, wenn du ein geschlossenes Gerät mit Multicolor-Option günstiger als einen P1S Combo suchst.

    Für Werkstattteile und funktionale Bauteile ist das ein sehr spannendes Paket.

    4. QIDI Q2 – moderner geschlossener CoreXY-Drucker mit mehr Temperaturreserve

    Der QIDI Q2 ist im aktuellen 3D-Drucker Vergleich die modernere QIDI-Alternative zum früheren Q1 Pro. Laut offizieller Produktseite bringt er einen Bauraum von 270 × 270 × 256 mm, ein 370-°C-Hotend, eine aktive Kammerheizung bis 65 °C, CoreXY-Bauweise und weitere Komfortfunktionen wie automatische Nivellierung sowie Überwachungsfunktionen mit. Damit ist der Q2 besonders interessant für Nutzer, die einen geschlossenen Drucker mit mehr Temperaturreserve und etwas mehr Bauraum suchen.

    Im Vergleich zum Q1 Pro bietet der Q2 vor allem mehr Bauraum, eine höhere maximale Hotend-Temperatur und eine stärkere aktive Kammerheizung. Gerade für Materialien wie ABS, ASA, PC oder Nylon ist das ein starkes Argument.

    5. Elegoo Centauri Carbon – der Preis-Leistungs-Tipp 2026

    Der Elegoo Centauri Carbon ist ein echter Preis-Leistungs-Kandidat. Elegoo nennt aktuell 309 Euro, Full-Auto Calibration, CoreXY, 500 mm/s, 20.000 mm/s² Beschleunigung, Kamera und einen Bauraum von 256 × 256 × 256 mm. Für dieses Geld ist das außergewöhnlich viel Technik.

    Wenn du einen modernen, schnellen Drucker suchst und beim Budget möglichst viel Luft für Zubehör, Filament und Werkzeuge lassen willst, ist der Centauri Carbon einer der spannendsten Kandidaten.

    Das passende Zubehör findest du hier: 3D-Druck Zubehör – der ultimative Guide mit über 50 Tools (2026)

    6. Creality K1C – sehr gute Wahl für Carbon- und Technik-Filamente

    Der Creality K1C ist weiterhin eine starke Option, wenn du ein geschlossenes, schnelles Gerät suchst und später auch härtere oder faserverstärkte Materialien ausprobieren willst. Creality bewirbt den K1C mit 600 mm/s, AI-Kamera und Carbon-Fiber-Ready-Ausrichtung; im EU-Store bzw. Preisvergleich liegt er aktuell bei rund 449 Euro.

    Für Leser, die gern an funktionalen Teilen, Halterungen oder Werkstattprojekten arbeiten, ist das spannender als ein reiner PLA-Einstiegsdrucker.

    7. Anycubic Kobra 3 Max Combo – riesiger Bauraum für erstaunlich wenig Geld

    Wenn dein Fokus auf großen Drucken liegt, ist der Anycubic Kobra 3 Max Combo fast schon ein Sonderfall in dieser Liste. Anycubic nennt aktuell 549 Euro, 420 × 420 × 500 mm Bauraum, 600 mm/s und Multicolor-Funktion. Das ist in dieser Preisklasse extrem auffällig, vor allem für große Werkstattteile, Gehäuse, Organizer oder Deko-Projekte.

    Die Schwäche ist weniger die reine Datenlage als die Tatsache, dass ein so großer Drucker mehr Platz, mehr Material und etwas mehr Ruhe beim Setup verlangt.

    8. Sovol SV08 – der Open-Source-Großraumdrucker

    Der Sovol SV08 kostet im EU-Shop aktuell 469 Euro und bringt 350 × 350 × 345 mm Bauraum, bis zu 700 mm/s, CoreXY, vier unabhängige Z-Motoren und eine stark modifizierbare Open-Source-Ausrichtung mit. Genau deshalb ist er nicht für jeden die beste Wahl, aber für fortgeschrittene Bastler und große funktionale Projekte extrem spannend.

    Wenn du gern an deinem Drucker schraubst, tunst und langfristig mehr Kontrolle willst, ist der SV08 oft interessanter als ein maximal komfortables Plug-and-Play-System.

    Sinnvolle Informationen findest du in den folgenden Artikeln:

    9. Creality Ender-3 V3 Plus – großer Bauraum ohne großes Budget

    Der Creality Ender-3 V3 Plus ist aktuell eine gute Wahl für alle, die möglichst viel Druckvolumen zu einem noch überschaubaren Preis wollen. Offiziell nennt Creality 300 × 300 × 330 mm und 600 mm/s, Preisvergleich und Store-Aktionen liegen aktuell rund um 399 Euro. Damit ist der Drucker besonders interessant für größere Alltags- und Werkstattteile.

    Wenn du häufiger größere Organizer, Halter oder funktionale Bauteile drucken willst, ist der V3 Plus oft sinnvoller als ein kleineres Komfortgerät.

    10. Bambu Lab A1 mini Combo – der beste kompakte Komfort-Einstieg

    Der Bambu Lab A1 mini Combo ist zwar kleiner als viele andere Geräte in diesem 3D-Drucker Vergleich, aber für absolute Einsteiger immer noch extrem attraktiv. Der EU-Preis liegt aktuell bei 299 Euro für die Combo, Händler heben Vollautomatik, niedrige Lautstärke und den schnellen Plug-and-Play-Einstieg hervor.

    Wer vor allem kleinere Alltagsdrucke, Zubehörteile, Mini-Halter oder erste Multicolor-Projekte drucken will, bekommt hier ein sehr zugängliches Paket.

    Welcher 3D-Drucker passt zu welcher Zielgruppe?

    Für Einsteiger

    Am einfachsten sind aktuell der Bambu Lab A1 Combo und der Bambu Lab A1 mini Combo. Beide setzen stark auf Komfort, automatische Kalibrierung und ein ausgereiftes Ökosystem.

    Für Werkstatt und funktionale Teile

    Hier sind Bambu Lab P1S, Creality K1C, QIDI Q2 und Anycubic Kobra S1 Combo besonders spannend, weil geschlossene Drucker bei anspruchsvolleren Materialien oft im Vorteil sind.

    Für möglichst viel Bauraum

    Die klaren Kandidaten sind Anycubic Kobra 3 Max Combo, Sovol SV08 und Creality Ender-3 V3 Plus.

    Für das beste Preis-Leistungs-Verhältnis

    Sehr stark sind aktuell Elegoo Centauri Carbon, QIDI Q2 und Anycubic Kobra S1 Combo.

    Fazit: Welcher 3D-Drucker unter 600 Euro ist aktuell der beste?

    Wenn ich diesen 3D-Drucker Vergleich auf eine klare Empfehlung herunterbreche, dann ist der Bambu Lab P1S aktuell der beste Allrounder unter 600 Euro. Er verbindet Geschwindigkeit, geschlossene Bauweise und ein ausgereiftes Ökosystem auf einem Niveau, das in dieser Preisklasse sehr schwer zu schlagen ist. Wer dagegen maximalen Komfort und Multicolor zum kleinen Preis will, fährt mit dem Bambu Lab A1 Combo besonders gut.

    Für Preis-Leistung sind der Elegoo Centauri Carbon, der QIDI Q2 und der Anycubic Kobra S1 Combo besonders spannend. Wenn du vor allem großen Bauraum brauchst, sind Sovol SV08, Creality Ender-3 V3 Plus und Anycubic Kobra 3 Max Combo die interessanteren Kandidaten. Entscheidend ist am Ende nicht nur der Preis, sondern welche Materialien, Projekte und Komfortansprüche du wirklich hast.

    Wer die wichtigsten Kaufkriterien noch einmal allgemein und herstellerübergreifend einordnen möchte, findet im Ratgeber Choosing a 3D printer: Which one should you get? von Prusa eine hilfreiche Ergänzung.

    FAQ: Häufige Fragen zum Thema 3D-Drucker unter 600 Euro

    Welcher 3D-Drucker unter 600 Euro ist für Einsteiger am besten?

    Für Einsteiger sind vor allem Drucker interessant, die möglichst wenig manuelle Kalibrierung und Nacharbeit erfordern. Besonders stark sind hier Modelle wie der Bambu Lab A1 Combo oder der Bambu Lab A1 mini Combo, weil sie einen sehr komfortablen Einstieg in den 3D-Druck ermöglichen.

    Lohnt sich unter 600 Euro eher ein offener oder ein geschlossener 3D-Drucker?

    Das hängt stark von den geplanten Materialien ab. Für PLA und viele PETG-Drucke reicht ein offener 3D-Drucker oft aus. Wer aber auch ABS, ASA oder andere anspruchsvollere Filamente drucken möchte, fährt mit einem geschlossenen Gerät meist besser.

    Welche 3D-Drucker unter 600 Euro eignen sich für Werkstattteile?

    Für funktionale Werkstattteile sind vor allem Drucker interessant, die zuverlässig PETG, ASA, ABS oder Nylon verarbeiten können. Besonders spannend sind hier geschlossene Modelle wie der Bambu Lab P1S, der Creality K1C, der QIDI Q2 oder der Anycubic Kobra S1 Combo.

    Ist Multicolor-Druck unter 600 Euro schon sinnvoll möglich?

    Ja, inzwischen gibt es auch unter 600 Euro interessante Geräte mit Multicolor-Funktion. Dazu gehören zum Beispiel der Bambu Lab A1 Combo, der Bambu Lab A1 mini Combo oder der Anycubic Kobra S1 Combo. Gerade für Einsteiger und kreative Projekte kann das ein echter Mehrwert sein.

    Worauf sollte man bei einem 3D-Drucker Vergleich unter 600 Euro am meisten achten?

    Wichtiger als die reine Maximalgeschwindigkeit sind im Alltag vor allem Druckqualität, Bedienkomfort, Materialtauglichkeit, Bauraum und die Frage, ob der Drucker offen oder geschlossen ist. Genau diese Punkte entscheiden später darüber, wie unkompliziert der Drucker im Alltag wirklich funktioniert.

  • Nylon richtig einstellen: Temperatur, Trocknung und Haftung beim 3D-Druck

    Featured Image zum Artikel Nylon richtig einstellen mit 3D-Drucker, Nylon-Filament und Hinweisen zu Temperatur, Druckgeschwindigkeit und trockener Lagerung
    Nylon richtig einstellen im 3D-Druck: Das Bild zeigt Nylon-Filament, einen laufenden Druck und wichtige Themen wie hohe Temperaturen, geringe Druckgeschwindigkeit, Feuchtigkeitskontrolle und trockene Lagerung.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Nylon gehört zu den spannendsten, aber auch anspruchsvollsten Materialien im FDM-3D-Druck. Wer Nylon richtig einstellen möchte, profitiert von einem Filament, das hohe Belastbarkeit, gute Zähigkeit und starke Temperaturbeständigkeit mitbringt. Gleichzeitig verzeiht Nylon typische Anfängerfehler deutlich weniger als PLA oder PETG: Feuchtigkeit, unzureichende Haftung und Warping führen schnell zu schwachen oder unbrauchbaren Druckteilen.

    Denn bei Nylon reicht es meist nicht, einfach nur die Düsentemperatur zu erhöhen. Entscheidend sind vor allem eine gute Trocknung vor dem Druck, ein passender Temperaturbereich, ein möglichst ruhiges Druckumfeld und eine Druckbett-Oberfläche mit zuverlässig kontrollierter Haftung.

    Prusa weist ausdrücklich darauf hin, dass feuchtes Polyamid zu Blasen und ungleichmäßigen Schichten führt, während Bambu bei PA-CF für das Trocknen auf dem Heizbett mindestens 10 Stunden bei 90 °C nennt.

    Warum ist Nylon beim 3D-Druck so anspruchsvoll?

    Nylon beziehungsweise Polyamid ist stark hygroskopisch. Das bedeutet: Das Material zieht relativ schnell Feuchtigkeit aus der Luft. Schon nach kurzer offener Lagerung kann sich das deutlich im Druckbild zeigen. Typische Folgen sind Knacken an der Düse, eine unruhige Extrusion, matte Oberflächen und schwächere Layerhaftung. Genau deshalb ist bei Nylon nicht nur das Druckprofil wichtig, sondern vor allem der Zustand des Filaments selbst. Dazu kommt, dass Nylon beim Abkühlen stärker zum Verziehen neigt als einfache Standardfilamente. Ohne stabile Umgebungstemperatur, ausreichend Haftung und möglichst wenig Zugluft steigen die Chancen auf Warping deutlich. Wer Nylon richtig einstellen will, sollte das Material deshalb eher wie ein technisches Filament behandeln als wie ein unkompliziertes Alltagsfilament.

    Nylon richtig einstellen: Die wichtigsten Werte auf einen Blick

    Die genauen Einstellungen hängen immer vom Nylon-Typ ab, also zum Beispiel PA, PA-CF, PA6, PA12 oder glasfaserverstärkten Varianten. Als praxistauglicher Ausgangspunkt funktioniert diese Übersicht aber sehr gut:

    EinstellungEmpfehlung für den Start
    Düsentemperatur250–280 °C
    Druckbett70–100 °C
    Druckgeschwindigkeiteher moderat, ca. 30–60 mm/s
    Bauteilkühlungwenig bis keine Kühlung
    Trocknung vor dem Druck70–90 °C für 6–12 Stunden
    Druckumgebungmöglichst geschlossen, warm und zugfrei
    Haftunggeeignete Platte plus Haftvermittler / Brim bei Bedarf

    Prusa empfiehlt für Polyamid grundsätzlich das Trocknen vor dem Druck bei unter 90 °C für mindestens 4 Stunden. Für PA11CF nennt Prusa in der Trocknungstabelle sogar 90 °C für 6 Stunden. Bambu nennt für PA-CF beim Trocknen auf dem Heizbett mindestens 10 Stunden bei 90 °C. Diese Spannbreite zeigt gut: Nylon braucht oft mehr Trocknung und mehr Temperaturreserve als PETG oder TPU.

    Die richtige Düsentemperatur für Nylon

    Bei der Düsentemperatur liegt Nylon meist deutlich über PLA, PETG oder TPU. Viele Nylons starten sinnvoll im Bereich von etwa 250 bis 270 °C, manche Varianten und faserverstärkte Materialien auch darüber. Hier lohnt sich ein Blick auf die Herstellerangaben des jeweiligen Filaments, denn PA6, PA12 oder Carbon-Nylon verhalten sich nicht identisch. Prusa und Bambu ordnen Polyamid klar als hochtemperaturigeres Material ein, das trocken und in stabiler Umgebung gedruckt werden sollte.

    Eine zu niedrige Temperatur zeigt sich häufig durch schlechte Layerhaftung oder eine raue, unruhige Oberfläche. Eine zu hohe Temperatur kann dagegen zu stärkerem Stringing, Schmieren oder unsauberen Überhängen führen. Deshalb ist es sinnvoll, sich von einem mittleren Herstellerwert aus in kleinen Schritten heranzutasten.

    Das Druckbett bei Nylon richtig einstellen

    Für das Druckbett ist bei Nylon meist ein deutlich höherer Bereich sinnvoll als bei PLA oder PETG. Ein praxisnaher Startpunkt liegt oft zwischen 70 und 100 °C. Bei größeren Teilen, technischerem Nylon oder stark warping-anfälligen Modellen kann das obere Ende sinnvoller sein.

    Wichtiger als die nackte Temperatur ist aber die Kombination aus:

    • passender Oberfläche
    • sauberem ersten Layer
    • möglichst ruhiger Druckumgebung
    • zusätzlichem Brim bei problematischen Geometrien

    Wenn Nylon an den Ecken hochzieht, ist nicht immer sofort das Profil schuld. Sehr oft liegt die Ursache in zu feuchtem Material, zu viel Zugluft oder mangelnder Bettanhaftung.

    Nylon trocknen: Ohne trockene Spule wird es selten gut

    Wenn es einen Punkt gibt, der bei Nylon besonders wichtig ist, dann ist es die Trocknung. Feuchtes Nylon druckt fast immer sichtbar schlechter als trockenes Nylon. Genau deshalb sollte eine offene oder ältere Rolle vor dem Druck in den meisten Fällen aktiv getrocknet werden.

    Als praxisnahe Richtwerte funktionieren:

    • 70–80 °C für 8–12 Stunden bei vielen Standard-Nylons
    • bis 90 °C bei bestimmten technischen oder faserverstärkten Varianten, sofern der Hersteller das erlaubt

    Prusa empfiehlt für Polyamid mindestens 4 Stunden unter 90 °C, während Bambu für PA-CF auf dem Heizbett mindestens 10 Stunden bei 90 °C nennt. Das zeigt sehr deutlich, wie stark das Thema Feuchtigkeit bei Nylon ins Gewicht fällt.

    Wer regelmäßig mit Nylon druckt, sollte deshalb nicht nur den Drucker, sondern auch das Material ernst nehmen. Sehr sinnvoll ist außerdem die Kaufberatung Filamenttrockner für Nylon und PA-CF. Ergänzend helfen dir die ArtikelFilament trocknen, Filament richtig lagern und ein passender Filamenttrockner Vergleich 2026 als direkte Ergänzung.

    Aus persönlicher Erfahrung kann ich den S4 von Sunlu und, falls du einen AMS 1 von Bambulab nutzt, den AMS Heater von Sunlu empfehlen. Beides läuft in meinem Setup tadellos.

    Haftung bei Nylon verbessern

    Die Haftung ist beim Nylon-Druck oft der zweite große Knackpunkt nach der Feuchtigkeit. Selbst mit trockener Spule kann sich Nylon bei ungünstiger Geometrie oder schlechter Oberflächenwahl vom Bett lösen.

    In der Praxis helfen vor allem diese Punkte:

    1. Erste Schicht sauber einstellen

    Ein sauberer First Layer ist Pflicht. Die Düse darf weder zu hoch noch zu stark gequetscht starten. Gerade bei Nylon fällt ein schlechter erster Layer schnell in Form von hochgezogenen Ecken auf.

    Lies hierzu auch den Artikel Erste Schicht perfekt drucken – die wichtigsten Einstellungen für den First Layer.

    2. Brim nutzen

    Ein Brim ist bei Nylon oft sinnvoller als bei PLA. Gerade größere technische Teile profitieren von zusätzlicher Auflagefläche.

    3. Geeigneten Haftvermittler nutzen

    Je nach Druckplatte kann ein passender Haftvermittler helfen, die Haftung kontrollierter aufzubauen. Das ist besonders bei technischen Materialien sinnvoll.

    Schau dir hier einen geeigneten Haftvermittler auf Amazon an.

    4. Zugluft vermeiden

    Schon kleine Temperaturschwankungen können Warping fördern. Eine ruhige, möglichst geschlossene Umgebung ist bei Nylon oft entscheidend.

    5. Material trocken halten

    Viele Haftungsprobleme sind in Wahrheit Feuchtigkeitsprobleme. Genau deshalb greifen Trocknung und Druckbett-Setup bei Nylon direkt ineinander.

    Passende Produkte für den Nylon-Druck

    Hier findest du sinnvolle Produkte für Trocknung, Haftung und Material – passend zum Nylon-Setup im 3D-Druck.

    SUNLU FilaDryer S2

    Kompakter Filamenttrockner für 1 Spule. Gut geeignet, wenn Nylon vor dem Druck zuverlässig getrocknet werden soll.

    SUNLU FilaDryer S4

    Praktische Multi-Spulen-Lösung für mehrere Rollen. Besonders sinnvoll für alle, die öfter technische Filamente trocknen.

    Klebestift als Haftvermittler

    Kann bei Nylon helfen, die Haftung kontrollierter aufzubauen und problematische erste Schichten besser in den Griff zu bekommen.

    BIQU PEI-Platte

    PEI-Druckplatte mit sehr guter Haftung für viele Filamente. Eine interessante Option für saubere erste Schichten und mehr Prozesssicherheit.

    Overture Nylon Filament

    Nylon-Filament für belastbare Druckteile. Besonders interessant für funktionale Anwendungen, bei denen PLA oder PETG an Grenzen kommen.

    Braucht Nylon ein Enclosure?

    In vielen Fällen: ja, zumindest ein ruhiges und warmes Druckumfeld ist sehr hilfreich. Nylon reagiert empfindlich auf Temperaturschwankungen und Zugluft. Ein Enclosure reduziert diese Schwankungen und hilft dabei, Warping und Spannungen im Bauteil zu verringern.

    Prusa empfiehlt für Polyamid eine hohe Umgebungstemperatur, und auch bei anderen warping-anfälligen Kunststoffen zeigt sich derselbe Grundsatz: Je stabiler die Umgebung, desto besser die Chancen auf saubere Drucke.

    Typische Fehler beim Nylon-Druck

    Nylon zieht Fäden

    Dann ist sehr häufig Feuchtigkeit im Spiel. Bevor Retraction oder Düsentemperatur endlos verändert werden, sollte die Rolle zuerst getrocknet werden. Trocknung ist bei Nylon oft wirksamer als Feintuning am Profil.

    Nylon haftet nicht

    Hier lohnt sich der Blick auf:

    • Bett-Temperatur
    • ersten Layer
    • Brim
    • Haftvermittler
    • Zugluft
    • Materialfeuchte

    Oberfläche wirkt rau oder unruhig

    Auch das ist oft ein Hinweis auf feuchtes Material. Prusa beschreibt bei feuchtem Polyamid ausdrücklich Blasen und ungleichmäßige Schichten. (Quelle: Prusa Knowledge Base)

    Bauteil verzieht sich

    Dann ist meist das Zusammenspiel aus Bett, Umgebung und Geometrie entscheidend. Größere Nylon-Teile profitieren fast immer von mehr Temperaturstabilität und guter Haftung.

    Für wen lohnt sich Nylon überhaupt?

    Nylon lohnt sich vor allem für funktionale Teile, bei denen PLA oder Standard-PETG an Grenzen kommen. Das Material ist interessant für belastbare Halterungen, Clips, technische Bauteile oder Werkstattanwendungen mit höherer mechanischer Beanspruchung. Wer vor allem optische Deko oder einfache Alltagsdrucke macht, ist mit PLA oder PETG oft unkomplizierter unterwegs.

    Genau deshalb ist Nylon richtig einstellen zwar etwas aufwendiger, kann sich für funktionale Anwendungen aber sehr lohnen.

    Für carbonfaserverstärktes Nylon findest du im ergänzenden Ratgeber PA-CF trocknen und richtig lagern konkrete Hinweise zu Herstellerangaben, Trockenzeit und trockener Zuführung während des Drucks.

    Fazit: Nylon richtig einstellen beginnt nicht erst im Slicer

    Wer Nylon richtig einstellen will, sollte das Material nicht wie PLA behandeln. Die größten Hebel liegen meist nicht nur in der Düsentemperatur, sondern in drei anderen Punkten: trockene Spule, saubere Haftung und möglichst stabile Druckumgebung. Genau hier entscheidet sich, ob Nylon frustrierend oder richtig stark wird. Wenn du noch das passende Material suchst, findest du im Vergleich fünf empfehlenswerte Nylon-Filamente für unterschiedliche Einsatzzwecke. Als Startpunkt funktionieren bei vielen Nylon-Filamenten moderate Geschwindigkeiten, wenig Kühlung, ein warmes Druckbett und konsequente Trocknung sehr gut. Wer danach noch feinjustiert, kann Nylon zu einem der nützlichsten Materialien im gesamten FDM-Bereich machen.

    FAQ: Häufige Fragen zu Nylon beim 3D-Druck

    Welche Temperatur braucht Nylon beim 3D-Druck?

    Nylon wird in der Regel mit deutlich höheren Temperaturen gedruckt als PLA oder PETG. Je nach Materialvariante liegt die Düsentemperatur oft im Bereich von etwa 250 bis 280 °C, während das Druckbett meist zwischen 70 und 100 °C eingestellt wird. Die genauen Werte hängen jedoch immer vom jeweiligen Nylon-Filament und den Herstellerangaben ab.

    Muss man Nylon vor dem Drucken trocknen?

    Ja, in den meisten Fällen ist das sehr empfehlenswert. Nylon nimmt schnell Feuchtigkeit aus der Luft auf und reagiert darauf oft mit Stringing, Blasen, unruhiger Extrusion und schwächerer Layerhaftung. Genau deshalb gehört das Trocknen bei Nylon meist zu den wichtigsten Vorbereitungen vor dem Druck.

    Warum haftet Nylon oft schlecht auf dem Druckbett?

    Nylon neigt stärker zu Warping als viele Standardfilamente. Ursachen sind häufig zu wenig Haftung, ein schlechter erster Layer, Zugluft oder feuchtes Material. Oft hilft eine Kombination aus sauber eingestelltem Druckbett, Brim, geeignetem Haftvermittler und möglichst ruhiger Druckumgebung.

    Braucht man für Nylon ein Enclosure?

    Ein Enclosure ist nicht immer zwingend, aber sehr oft hilfreich. Nylon reagiert empfindlich auf Temperaturschwankungen und Zugluft, wodurch sich Bauteile leichter verziehen können. Eine geschlossene Druckumgebung verbessert deshalb bei vielen Nylon-Drucken die Erfolgschancen deutlich.

    Für welche Druckteile lohnt sich Nylon besonders?

    Nylon eignet sich vor allem für funktionale und belastbare Bauteile. Dazu gehören zum Beispiel Halterungen, Clips, technische Werkstattteile oder andere Drucke, bei denen Zähigkeit, Belastbarkeit und Temperaturbeständigkeit wichtiger sind als eine besonders einfache Verarbeitung.

  • Filament trocknen: Temperatur- und Zeit-Tabelle für PLA, PETG, TPU, ASA, ABS und Nylon

    Featured Image zum Artikel Filament trocknen mit Drybox, Filamentrollen, Trocknungsgerät und Hinweisen zu Temperatur, Trocknungstipps und Druckqualität
    Filament trocknen im 3D-Druck: Das Bild zeigt Drybox, Trocknungsgerät und wichtige Themen wie optimale Temperaturen, Trocknungstipps sowie bessere Druckqualität für PETG, Nylon und andere Filamente.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Feuchtes Filament ist eine der häufigsten Ursachen für Stringing, Blasen, matte Oberflächen, schlechte Layerhaftung und unruhige Extrusion. Gerade bei PETG, TPU, ASA, ABS und Nylon kann korrektes Filament trocknen einen deutlich größeren Unterschied machen als viele kleine Tuning-Maßnahmen am Drucker.

    Wer Filament trocknen möchte, braucht dafür keine komplizierte Wissenschaft. Entscheidend sind vor allem drei Dinge: das richtige Material, die passende Temperatur und genügend Zeit. Wird zu kalt getrocknet, bleibt Feuchtigkeit im Material. Wird zu heiß getrocknet, kann sich das Filament verformen oder auf der Spule verkleben.

    In diesem Ratgeber findest du eine praxistaugliche Temperatur- und Zeit-Tabelle für die wichtigsten Filamente im FDM-3D-Druck. Außerdem erfährst du, woran feuchtes Filament zu erkennen ist, wann sich ein Filamenttrockner lohnt und welche Fehler beim Trocknen besonders häufig gemacht werden.

    Filament trocknen – die Kurzantwort:

    • PLA: 45–55 °C für 4–6 Stunden
    • PETG: 60–65 °C für 4–6 Stunden
    • TPU: 50–55 °C für 4–6 Stunden
    • ABS und ASA: 70–80 °C für 4–6 Stunden
    • Nylon/PA: 70–80 °C für 8–12 Stunden

    Die Herstellerangaben des konkreten Filaments und die Temperaturbeständigkeit der Spule haben Vorrang. Die vollständige Tabelle und wichtige Sicherheitshinweise findest du direkt darunter.

    Du möchtest direkt einen passenden Trockner auswählen?

    Für gelegentliches PLA oder PETG genügt häufig ein günstiges Ein-Spulen-Gerät. Für technische Filamente, häufiges Drucken oder mehrere Rollen lohnt sich ein leistungsfähigeres Modell. Der Marktvergleich zeigt geeignete Geräte, Temperaturen und Einsatzfälle.

  • Warum ist Filament trocknen überhaupt wichtig?
  • Filament trocknen: Temperatur- und Zeit-Tabelle
  • PLA trocknen
  • PETG trocknen
  • TPU trocknen
  • ABS und ASA trocknen
  • Nylon trocknen
  • Woran erkennt man, dass Filament getrocknet werden sollte?
  • Filament trocknen im Trockner, im Backofen oder auf dem Druckbett?
  • Welche Filamenttrockner sind für welche Materialien sinnvoll?
  • Häufige Fehler beim Filament trocknen
  • Fazit: Filament trocknen lohnt sich oft mehr als langes Profil-Tuning
  • FAQ: Häufige Fragen zum Filament trocknen

Warum ist Filament trocknen überhaupt wichtig?

Viele 3D-Druck-Filamente nehmen mit der Zeit Feuchtigkeit aus der Luft auf. Manche Materialien sind nur leicht betroffen, andere reagieren sehr empfindlich. Je hygroskopischer ein Filament ist, desto wichtiger wird das Trocknen vor dem Druck.

Typische Anzeichen für feuchtes Filament sind:

Besonders bei PETG, TPU und Nylon wird Feuchtigkeit schnell zum echten Qualitätsproblem. PLA ist deutlich unkritischer, kann aber nach langer offener Lagerung ebenfalls von einer Trocknung profitieren.

Filament trocknen: Temperatur- und Zeit-Tabelle

Die folgende Übersicht ist eine praxistaugliche Orientierung für gängige Filamente. Die Werte wurden zuletzt im September 2026 geprüft. Je nach Hersteller, Spulengröße, Feuchtigkeitsgrad, Spulenmaterial und Luftzirkulation des Trockners können Temperatur und Dauer leicht abweichen. Die Angabe des Filamentherstellers hat deshalb immer Vorrang.

FilamentTemperaturDauerEinschätzung
PLA45–55 °C4–6 Stundenmeist nur bei längerer offener Lagerung nötig
PETG60–65 °C4–6 Stundensehr häufig sinnvoll, besonders bei Stringing
TPU50–55 °C4–6 Stundenstark feuchtigkeitsempfindlich
ABS70–80 °C4–6 Stundensinnvoll bei älteren oder offen gelagerten Rollen
ASA70–80 °C4–6 Stundenähnlich wie ABS, profitiert klar vom Trocknen
Nylon / PA70–80 °C8–12 Stundensehr hygroskopisch, Trocknen fast immer empfehlenswert

Diese Werte passen gut als alltagstauglicher Ausgangspunkt. Bei stark feuchtem Filament, großen Spulen oder einem Trockner mit schwacher Luftzirkulation kann eine längere Trocknungszeit nötig sein.

Direkt zum passenden Material-Ratgeber

Faustregel: PLA und ABS können nach dem Trocknen meist aus einer gut verschlossenen Trockenbox verwendet werden. PETG, TPU, Nylon und PA-CF profitieren besonders davon, direkt aus dem Filamenttrockner oder einer abgedichteten Drybox gedruckt zu werden.

PLA trocknen

PLA ist unter den Standardfilamenten vergleichsweise unkompliziert. Wenn eine Rolle frisch geöffnet ist und sauber gelagert wurde, ist Trocknen oft nicht zwingend nötig. Wurde PLA aber über längere Zeit offen gelagert oder zeigt erste Qualitätsprobleme, kann eine Trocknung bei 45 bis 55 °C für 4 bis 6 Stunden sinnvoll sein.

Wichtig ist dabei, PLA nicht unnötig heiß zu trocknen. Zu hohe Temperaturen können die Spule verformen oder das Filament aufweichen. Welche Herstellerwerte gelten, wann Trocknen überhaupt notwendig ist und welche Methode sich eignet, erklärt der Spezialratgeber PLA trocknen: Temperatur, Dauer und richtige Methode.

Wenn du noch Fragen zu den Druckeinstellungen beim Drucken mit PLA hast schau gerne auch in PLA richtig einstellen – die wichtigsten 3D-Druck Einstellungen für perfekte Ergebnisse

PETG trocknen

PETG gehört zu den Materialien, bei denen Filament trocknen besonders oft einen sichtbaren Unterschied macht. Wenn PETG Feuchtigkeit gezogen hat, zeigt sich das oft sehr schnell durch Stringing, raue Oberflächen oder kleine Bläschen im Druckbild.

In der Praxis funktioniert für PETG meist ein Bereich von 60 bis 65 °C für 4 bis 6 Stunden sehr gut. Gerade wenn PETG offen gelagert wurde oder beim Druck stark zu Fäden neigt, lohnt sich dieser Schritt oft sofort.

Eine ausführliche Anleitung zu Methoden, typischen Fehlern und der Frage, ob neues Material ebenfalls getrocknet werden sollte, findest du im Spezialratgeber PETG trocknen: Temperatur, Dauer und Methoden.

Falls du noch optimale Einstellungen für den Druck mit PETG suchst schau auch in PETG richtig einstellen – Temperatur, Retraction und Druckgeschwindigkeit im Überblick

TPU trocknen

TPU ist sehr feuchtigkeitsempfindlich und profitiert stark davon, wenn es vor dem Druck korrekt getrocknet wird. Schon leicht feuchtes TPU kann zu unruhiger Extrusion, Fäden und schwankender Oberflächenqualität führen.

Ein praxisnaher Bereich liegt meist bei 50 bis 55 °C für 4 bis 6 Stunden. Gerade bei flexiblen Materialien lohnt es sich, konsequent zu trocknen und danach direkt aus einer geschlossenen Drybox oder einem Filamenttrockner zu drucken. Die vollständige Anleitung zu Dauer, Methoden und Lagerung findest du unter TPU trocknen: Temperatur, Dauer und richtige Methode. Wer anschließend das Druckprofil optimieren möchte, findet weitere Werte unter TPU richtig einstellen.

ABS und ASA trocknen

Für ASA findest du die ausführlichen Werte, Methoden und Geräteempfehlungen im eigenen Ratgeber ASA trocknen: Temperatur, Dauer und richtige Methode.

ABS und ASA liegen beim Trocknen temperaturseitig höher als PLA oder TPU. Beide Materialien profitieren vor allem dann vom Trocknen, wenn sie länger offen gelagert wurden oder in einer feuchten Umgebung standen. Der Spezialratgeber ABS trocknen: Temperatur, Dauer und richtige Methode erklärt die Herstellerunterschiede und sicheren Methoden im Detail.

Hier ist meist ein Bereich von 70 bis 80 °C für 4 bis 6 Stunden sinnvoll. Das zeigt gut, dass einfache Dryboxen mit niedriger Maximaltemperatur für diese Materialien nicht immer ideal sind.

Zu den Druckeinstellungen bei ASA und ABS findest du in den folgenden Artikeln einen ausführlichen Guide:

Nylon trocknen

Nylon beziehungsweise PA ist eines der feuchtigkeitsempfindlichsten Materialien im FDM-Bereich. Schon nach relativ kurzer Zeit an normaler Raumluft kann das Material deutlich Wasser aufnehmen. Genau deshalb ist Filament trocknen bei Nylon in vielen Fällen keine optionale Maßnahme, sondern praktisch Pflicht.

Ein sinnvoller Richtwert liegt bei 70 bis 80 °C für 8 bis 12 Stunden. Wer regelmäßig Nylon oder PA-CF druckt, sollte deshalb möglichst mit einem Trockner arbeiten, der höhere Temperaturen zuverlässig erreicht.

Welche PA-Variante zu deinem Bauteil passt, zeigt der Vergleich Bestes Nylon Filament 2026 – vom ungefüllten Nylon bis zu PA6-CF, PAHT-CF und PA12-CF.

Für verstärkte Materialien erklärt PA-CF trocknen und richtig lagern, warum die konkrete Herstellerangabe wichtiger ist als ein pauschaler Temperaturwert.

Woran erkennt man, dass Filament getrocknet werden sollte?

Nicht jede Rolle muss vorsorglich getrocknet werden. In vielen Fällen zeigt das Druckbild ziemlich deutlich, ob Feuchtigkeit ein Problem ist.

Typische Warnzeichen sind:

Gerade wenn diese Probleme plötzlich auftreten, obwohl Drucker und Profil vorher gut funktioniert haben, ist feuchtes Filament ein sehr wahrscheinlicher Auslöser. Wenn zusätzlich Förderprobleme oder unregelmäßige Materialausgabe auftreten, passt auch der Artikel Nozzle verstopft? Ursachen und Lösungen beim 3D-Druck sehr gut dazu.

Filament trocknen im Trockner, im Backofen oder auf dem Druckbett?

Am sichersten ist in der Regel ein guter Filamenttrockner oder eine Drybox mit kontrollierbarer Temperatur. Der große Vorteil: Die Temperatur lässt sich gezielter einstellen und das Risiko einer Überhitzung ist geringer als in vielen Haushaltsöfen.

Ein Backofen kann zwar grundsätzlich funktionieren, ist aber riskanter. Viele Öfen regeln bei niedrigen Temperaturen ungenau. Dadurch steigt die Gefahr, dass Filament oder sogar die Kunststoffspule beschädigt werden.

Manche Nutzer trocknen Filament auch auf dem beheizten Druckbett unter einer Abdeckung. Das kann als Notlösung funktionieren, ist aber weniger komfortabel und meist weniger präzise als ein echter Filamenttrockner. Wer passende Geräte sucht, findet im Filamenttrockner Vergleich 2026 einen guten Überblick. Für kompakte Ein-Spulen-Geräte hilft zusätzlich die Entscheidungshilfe SUNLU S2 vs. Creality Space Pi.

Welche Filamenttrockner sind für welche Materialien sinnvoll?

Nicht jeder Filamenttrockner passt zu jedem Material. Für PLA und leicht feuchtes PETG reichen oft schon einfache Geräte mit moderater Temperatur. Wer aber regelmäßig ASA, ABS, Nylon oder andere technische Filamente druckt, sollte auf genügend Temperaturreserve achten.

Wichtig sind vor allem diese Punkte:

Gerade bei Filamenten oberhalb von 65 °C zeigt sich schnell, dass günstige Dryboxen nicht immer ausreichen. Auch die Lagerung spielt dabei eine wichtige Rolle, denn selbst frisch getrocknetes Material zieht später wieder Feuchtigkeit. Deshalb lohnt sich ergänzend auch der Artikel Filament richtig lagern.

Solltest du bereits ein AMS 1 auf deinem Bambudrucker besitzen solltest du dir bezüglich Trocknung auch diesen Artikel anschauen –> Filament im Bambu AMS trocknen: AMS 2 Pro, AMS HT oder SUNLU AMS Heater – welche Lösung lohnt sich?

Passende Filamenttrockner & AMS-Upgrade

Hier findest du passende Geräte für verschiedene Anforderungen – von der kompakten 1-Spulen-Lösung bis zum Upgrade für das Bambu AMS 1.

SUNLU FilaDryer S2

Kompakte 1-Spulen-Lösung für PLA, PETG und TPU. Ideal für Einsteiger und kleinere Setups.

SUNLU FilaDryer S4

Praktische Multi-Spulen-Lösung für bis zu 4 Rollen. Sehr gut für Vielnutzer und Multi-Color-Setups geeignet.

Creality Space Pi

Moderner 1-Spulen-Filamenttrockner mit guter Temperaturreserve. Eine starke Alternative zum SUNLU S2.

Creality Space Pi Plus

2-Spulen-Variante mit moderner Ausstattung. Interessant für alle, die mehr Kapazität als bei einer klassischen Single-Drybox suchen.

SUNLU AMS Heater

Spannende Upgrade-Lösung für das Bambu AMS 1. Ermöglicht das Trocknen direkt im AMS und ist besonders für bestehende Bambu-Setups interessant.

Häufige Fehler beim Filament trocknen

Zu hohe Temperatur

Das ist einer der häufigsten Fehler. Wer Filament zu heiß trocknet, riskiert verformte Spulen, verklebte Wicklungen oder beschädigtes Material.

Zu kurze Trocknungszeit

Oberflächlich warm heißt noch nicht trocken. Gerade PETG, TPU und Nylon brauchen oft mehrere Stunden, bis die Feuchtigkeit wirklich aus dem Material heraus ist.

Falsche Lagerung nach dem Trocknen

Frisch getrocknetes Filament bringt wenig, wenn es danach wieder tagelang offen herumliegt. Trockenmittel, geschlossene Boxen und saubere Lagerung bleiben wichtig.

Der falsche Trockner für technische Filamente

Ein Gerät mit geringer Maximaltemperatur kann für PLA okay sein, für ASA, ABS oder Nylon aber schnell an Grenzen stoßen.

Fazit: Filament trocknen lohnt sich oft mehr als langes Profil-Tuning

Wer bei Stringing, Blasen, matter Oberfläche oder unruhiger Extrusion ständig an Retraction, Temperatur oder Geschwindigkeit schraubt, übersieht oft die eigentliche Ursache: feuchtes Material. Genau deshalb ist Filament trocknen in vielen Fällen der schnellste Weg zu saubereren Druckergebnissen.

Für PLA reicht meist ein moderater Temperaturbereich, während PETG und TPU deutlich häufiger von einer Trocknung profitieren. Bei ABS, ASA und besonders Nylon ist korrektes Filament trocknen oft noch wichtiger, weil diese Materialien feuchtigkeitsbedingt schnell an Druckqualität verlieren.

Entscheidend ist dabei immer die Kombination aus passender Temperatur, ausreichender Trocknungsdauer und sinnvoller Lagerung danach. Wer regelmäßig verschiedene Materialien druckt, spart mit einem guten Filamenttrockner oft mehr Frust als mit dem nächsten kleinen Drucker-Upgrade.

Wer typische Feuchtigkeitsprobleme noch genauer eingrenzen möchte, sollte außerdem Retraction richtig einstellen – perfekte Werte für PLA, PETG und ABS, TPU richtig einstellen, Filament richtig lagern und Nozzle verstopft? Ursachen und Lösungen beim 3D-Druck lesen.

Wer die Empfehlungen je nach Material noch mit einer offiziellen Herstellerquelle abgleichen möchte, findet in den Filament-Drying-Empfehlungen von Bambu Lab eine hilfreiche Ergänzung.

Passenden Filamenttrockner auswählen

FAQ: Häufige Fragen zum Filament trocknen

Wie lange sollte man Filament trocknen?

Das hängt stark vom Material und vom Feuchtigkeitsgrad ab. PLA kommt oft mit 4 bis 6 Stunden aus, während PETG und TPU ebenfalls meist 4 bis 6 Stunden brauchen. Bei Nylon können 8 bis 12 Stunden sinnvoll sein, weil das Material besonders viel Feuchtigkeit aufnimmt.

Bei welcher Temperatur sollte man Filament trocknen?

Die richtige Temperatur hängt vom Filament ab. PLA wird meist bei 45 bis 55 °C getrocknet, PETG bei 60 bis 65 °C, TPU bei 50 bis 55 °C und ABS, ASA oder Nylon häufig bei 70 bis 80 °C. Wichtig ist, das Material nicht zu heiß zu trocknen, damit sich Spule und Filament nicht verformen.

Woran erkennt man feuchtes Filament?

Typische Anzeichen sind Stringing, Knacken an der Düse, matte Oberflächen, kleine Blasen im Druckbild, schwankende Extrusion und schlechtere Layerhaftung. Wenn solche Probleme plötzlich auftreten, obwohl die Druckeinstellungen vorher funktioniert haben, ist feuchtes Filament oft eine sehr wahrscheinliche Ursache.

Reicht eine günstige Drybox zum Filament trocknen aus?

Für PLA, leicht feuchtes PETG oder gelegentliche Anwendungen kann eine einfache Drybox oft schon genügen. Wer jedoch regelmäßig ASA, ABS, Nylon oder andere technische Filamente druckt, sollte auf einen Filamenttrockner mit höherer Maximaltemperatur und gleichmäßiger Heizleistung achten.

Kann man Filament auch während des Druckens trocknen?

Ja, viele moderne Filamenttrockner sind genau dafür ausgelegt. Das ist besonders praktisch bei PETG, TPU oder längeren Druckjobs, weil das Material direkt aus der Box trocken weitergeführt wird. Entscheidend ist dabei, dass das jeweilige Gerät diese Funktion auch wirklich sauber unterstützt.

  • Filamenttrockner Vergleich 2026 – 10 Geräte für trockene Filamente und saubere Drucke

    Filamenttrockner Vergleich 2026 mit mehreren Dryboxen und Filamenttrocknern für den 3D-Druck
    Filamenttrockner Vergleich 2026: Mehrere Dryboxen und Filamenttrockner für PLA, PETG, TPU und technische Filamente im Überblick.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Feuchtes Filament ist eine der häufigsten Ursachen für Stringing, Blasen, matte Oberflächen, schlechte Layerhaftung und unruhige Extrusion. Gerade bei PETG, TPU, Nylon, ASA und anderen hygroskopischen Materialien lohnt sich deshalb ein guter Filamenttrockner oft mehr als das nächste Drucker-Upgrade. Bambu Lab empfiehlt für viele Filamente ausdrücklich ein aktives Trocknen vor dem Druck und weist darauf hin, dass einige Materialien mehr als 65 °C benötigen.

    In diesem Filamenttrockner Vergleich 2026 vergleiche ich 10 Produkte nach genau den Kriterien, die für eine Kaufentscheidung wirklich wichtig sind: Temperaturbereich, Kapazität, Drucken während des Trocknens, Eignung für Bambu-/AMS-Setups, Platzbedarf und Preisniveau. Dabei sind bewusst nicht nur SUNLU und Bambu dabei, sondern auch budgetfreundliche Alternativen von eSUN, Sovol, Creality und EIBOS.

    Mit welchen Einstellungen du welches Filament trocknen kannst, erfährst du in Filament trocknen: Temperatur- und Zeit-Tabelle für PLA, PETG, TPU, ASA, ABS und Nylon. Die Spezialratgeber ABS trocknen,PLA trocknen und TPU trocknen und ASA trocknen erklären zusätzlich die materialspezifischen Risiken und passenden Methoden.

    Wer Filament nicht nur trocknen, sondern auch dauerhaft richtig aufbewahren möchte, findet im Artikel Filament richtig lagern weitere praktische Tipps.

    Welche Kriterien sind bei einem Filamenttrockner wirklich wichtig?

    Für Leser mit Kaufintention zählen aus meiner Sicht vor allem diese Punkte:

    • Maximale Temperatur: entscheidend für Nylon, PC und andere technische Filamente
    • Kapazität: 1, 2 oder 4 Spulen machen im Alltag einen großen Unterschied
    • Drucken während des Trocknens: praktisch bei PETG, TPU und längeren Druckjobs
    • AMS-/Bambu-Tauglichkeit: wichtig für Nutzer mit AMS 1 oder AMS 2 Pro
    • Preis-Leistung: ein teures Gerät ist nicht automatisch die beste Wahl
    • Platzbedarf: kleine Drybox oder großes Multi-Spulen-System?

    Das Wichtigste in Kürze

    Wenn du direkt eine schnelle Empfehlung willst, würde ich 2026 so einordnen:

    • Bester Allrounder für viele Nutzer: SUNLU FilaDryer S4
    • Beste Budget-Wahl: Sovol SH01
    • Beste kompakte 1-Spulen-Lösung: SUNLU FilaDryer S2
    • Beste Ergänzung für ein bestehendes Bambu AMS 1: SUNLU AMS Heater
    • Beste Lösung für neue Bambu-Nutzer: AMS 2 Pro
    • Beste Alternative zu SUNLU im 2-Spulen-Bereich: Creality Space Pi Plus

    Gerade für Bambu-Nutzer ist die Einordnung wichtig: Laut Bambu kann das AMS 2 Pro inzwischen auch während des Drucks trocknen, allerdings wird die Trocknungstemperatur dabei abgesenkt. Gleichzeitig weist Bambu darauf hin, dass einige Filamente oberhalb von 65 °C getrocknet werden sollten und das AMS 2 Pro dafür nicht immer ausreicht.

    Ob sich die Anschaffung eines AMS 2 Pro lohnt oder du besser dein AMS 1 mit dem AMS Heater upgradest kannst du in meinem Vergleich –> Filament im Bambu AMS trocknen: AMS 2 Pro, AMS HT oder SUNLU AMS Heater – welche Lösung lohnt sich? herausfinden.

    Einen guten Überblick über materialabhängige Trockenempfehlungen bietet auch die Filament-Drying-Empfehlung von Bambu Lab.


    Vergleichstabelle: Filamenttrockner Vergleich 2026

    Die Daten in der Tabelle basieren auf Herstellerangaben und offiziellen Produktseiten.

    ProduktTypKapazitätMax. TemperaturDrucken während TrocknungIdeal fürPreisniveau
    SUNLU FilaDryer S2Drybox1 Spule70 °CJaEinsteiger, TPU/PETG€
    eSUN eBOX LiteDrybox1 SpuleHersteller fokussiert auf konstante Temperatur/LuftfeuchteJagünstiger Einstieg€
    Sovol SH01Drybox2 Spulen40–50 °CJaBudget, 2 Rollen€
    Creality Space PiDrybox1 Spule45–70 °CJakompakter Allrounder€€
    Creality Space Pi PlusDrybox2 Spulen45–70 °CJa2-Spulen-Setup€€
    SUNLU FilaDryer S4Multi-Spulen-Trockner4 Spulen70 °CJaVielnutzer, Multi-Color€€
    Creality SpacePi X4Multi-Spulen-Trockner4 Spulen85 °CJa4 Spulen, höhere Temp.€€€
    SUNLU AMS HeaterAMS-Upgrade4 Spulen im AMSbis 70 °CJaAMS 1 nachrüsten€€
    Bambu AMS 2 ProMulti-Material-System4 Spulenbis 65 °CJa, mit abgesenkter Temperaturneues Bambu-Setup€€€
    EIBOS PolyphemusExterner Filamenttrockner2 normale (1kg) Spulen oder eine breitere Spule30 – 70 °CJaanspruchsvollere Materialien, Alternative abseits der Mainstream-Marken€€

    Die 10 besten Geräte im Detail

    1. SUNLU FilaDryer S2 – der starke Einstieg

    Der SUNLU FilaDryer S2 ist für viele Leser wahrscheinlich der naheliegendste Einstieg. Laut SUNLU und 3DJake liegt der Temperaturbereich bei 35 bis 70 °C, dazu kommen 360°-Heizung, Touchscreen und die Möglichkeit, das Filament direkt aus der Box heraus zu drucken. Genau deshalb ist der S2 für PLA, PETG, TPU und viele Alltagsmaterialien ein sehr runder Einstieg.

    Stärken: kompakt, einfach, bis 70 °C, gutes Preis-Leistungs-Verhältnis.
    Schwächen: nur 1 Spule, für größere Setups schnell zu klein.

    Wenn du zwischen diesem Modell und dem ähnlich positionierten Creality-Gerät schwankst, findest du im Detailvergleich SUNLU S2 vs. Creality Space Pi die Unterschiede bei Heizleistung, Bedienung und Platzbedarf.

    2. eSUN eBOX Lite – die einfache Budget-Drybox

    Die eSUN eBOX Lite positioniert eSUN selbst als kostengünstige Drybox mit Heizfunktion sowie konstanter Temperatur und Luftfeuchtigkeit. Sie ist weniger ein Hochtemperaturgerät als vielmehr eine günstige Box für trockene Lagerung und leichtes Nachtrocknen während des Drucks. Gerade für Nutzer mit wenig Platz kann das trotzdem sinnvoll sein.

    Stärken: günstig, kompakt, einfach zu bedienen.
    Schwächen: weniger klar auf hohe Temperaturen und technische Filamente ausgelegt.

    3. Sovol SH01 – die beste Budget-Wahl für 2 Rollen

    Wenn du möglichst günstig zwei Rollen trocknen willst, ist die Sovol SH01 2026 immer noch interessant. Sovol nennt eine Kapazität für zwei Spulen und einen Temperaturbereich von 40 bis 50 °C. Das ist nicht extrem hoch, reicht aber für viele typische Anwendungen mit PLA, PETG oder leicht feuchten Rollen oft aus.

    Stärken: günstig, 2 Rollen, Drucken aus der Box.
    Schwächen: mit 40–50 °C eher begrenzt für anspruchsvollere Filamente.

    Preise vergleichen:

    4. Creality Space Pi – guter 1-Spulen-Allrounder

    Die Creality Space Pi ist die stärkere Alternative zur ganz einfachen Budget-Box. Creality nennt 45 bis 70 °C, 360°-PTC-Heißluft, 0–48 Stunden Timer und Echtzeit-Überwachung von Temperatur und Luftfeuchtigkeit. Das macht die Space Pi zu einer modernen 1-Spulen-Drybox mit etwas mehr Komfort.

    Stärken: moderner als einfache Budget-Boxen, bis 70 °C, guter Allrounder.
    Schwächen: nur 1 Spule, preislich über eBOX Lite und Sovol SH01.

    5. Creality Space Pi Plus – starke 2-Spulen-Alternative

    Die Space Pi Plus ist für viele Leser wahrscheinlich die spannendere Creality-Variante. Creality nennt 2 Rollen Kapazität, 45–70 °C und doppelte PTC-Heizung. Damit ist sie eine direkte Alternative zu Geräten wie dem SUNLU S4, wenn du keine vier Rollen brauchst, aber mehr als nur eine.

    Stärken: 2 Rollen, solide Temperatur, moderner Aufbau.
    Schwächen: kein echtes 4-Spulen-System.

    6. SUNLU FilaDryer S4 – der beste Allrounder für mehrere Rollen

    Im Filamenttrockner Vergleich 2026 ist der SUNLU FilaDryer S4 für viele Nutzer der interessanteste Mittelweg. SUNLU und 3DJake nennen 4 × 1 kg Kapazität, 70 °C, 3 Lüfter, 8 Filamentausgänge und die Möglichkeit, Filament während des Trocknens direkt zu nutzen. Das ist besonders stark für alle, die mehrere offene Rollen haben oder häufig zwischen Materialien wechseln.

    Stärken: 4 Rollen, drucken während Trocknung, sehr praxisnah.
    Schwächen: größer und sperriger als S2 oder Space Pi.

    Preise vergleichen:

    7. Creality SpacePi X4 – 4 Rollen und mehr Temperaturreserve

    Die Creality SpacePi X4 ist eine sehr spannende Neuerscheinung in diesem Segment. Creality nennt 4 Spulen gleichzeitig, zwei unabhängige Heizkammern und bis zu 85 °C. Damit positioniert sich das Gerät zwischen klassischem Multi-Spulen-Trockner und stärkerem Trockner für anspruchsvollere Materialien.

    SUNLU S4 oder SpacePi X4? Wer vier Rollen desselben Materials gemeinsam trocknen möchte, fährt mit dem SUNLU S4 häufig einfacher und günstiger. Für unterschiedliche Materialien, zwei getrennte Temperaturzonen und bis zu 85 °C bietet der SpacePi X4 mehr Flexibilität. Alle Unterschiede und konkreten Einsatzfälle findest du im ausführlichen Vergleich SUNLU S4 vs. Creality SpacePi X4.

    Stärken: 4 Rollen, bis 85 °C, flexibler als viele Standard-Dryboxen.
    Schwächen: höheres Preisniveau, noch nicht so verbreitet wie S2/S4.

    Preise vergleichen:

    8. SUNLU AMS Heater – die beste Nachrüstung für dein AMS 1

    Für Bambu-Nutzer mit AMS 1 ist der SUNLU AMS Heater eines der spannendsten Produkte im gesamten Vergleich. SUNLU bewirbt ihn ausdrücklich als Upgrade für das Bambu AMS, das Trocknen während des Drucks ermöglichen soll und laut Produktseite 70 °C in 20 Minuten erreichen kann.

    Ich nutze selbst ein Bambu AMS 1 und habe es mit dem SUNLU AMS Heater ergänzt. In meinem Setup funktioniert das auch während des Drucks wunderbar.

    Stärken: perfekt für bestehende AMS-1-Setups, keine separate Drybox nötig, Drucken während des Trocknens.
    Schwächen: stark auf das Bambu-Ökosystem zugeschnitten.

    Preise vergleichen:

    9. Bambu AMS 2 Pro – sinnvoll für neue Bambu-Setups

    Das AMS 2 Pro ist keine klassische Drybox, sondern ein Multi-Material-System mit Trocknungsfunktion. Bambu dokumentiert inzwischen, dass Trocknen während des Drucks möglich ist, allerdings mit reduzierter Temperatur während des Druckens und abhängig von kompatibler Firmware. Gleichzeitig bleibt der Hinweis wichtig, dass manche Filamente mehr als 65 °C brauchen und das AMS 2 Pro dafür nicht immer optimal ist.

    Stärken: elegant für neue Bambu-Nutzer, integrierter Workflow.
    Schwächen: 65 °C Limit, nicht für jedes technische Filament ideal.

    Preise vergleichen:

    10. EIBOS Polyphemus – die leistungsstärkere Alternative abseits der Mainstream-Marken

    Der EIBOS Polyphemus ist ein externer Filamenttrockner, der sich vor allem für Anwender mit etwas höheren Ansprüchen an Temperatur, Leistung und Materialvielfalt eignet. Im Gegensatz zu einfachen Budget-Dryboxen ist das Gerät stärker auf eine aktive und zuverlässige Trocknung ausgelegt. Mit einem Temperaturbereich von 30 bis 70 °C und einer Leistung von 130 Watt ist der Polyphemus auch für Filamente interessant, die empfindlicher auf Feuchtigkeit reagieren oder eine gründlichere Trocknung benötigen.

    Hinzu kommen mehrere Filamentausgänge, zwei Trockenmittelkammern und eine Power-Loss-Memory-Funktion, wodurch das Gerät insgesamt etwas technischer und praxisorientierter aufgestellt ist als viele klassische Einsteigerlösungen. Damit ist der EIBOS Polyphemus vor allem für Nutzer interessant, die neben PLA und PETG auch Materialien wie ASA, Nylon oder PC im Blick haben und dafür einen leistungsstärkeren Filamenttrockner suchen.

    Stärken: höhere Leistung, 30–70 °C, mehrere Filamentausgänge, interessant für anspruchsvollere Materialien.
    Schwächen: größer und spezieller als einfache 1-Spulen- oder Budget-Lösungen, weniger verbreitet als SUNLU oder Creality.

    Preise vergleichen:

    Auswahlhilfe nach Anzahl der gleichzeitig genutzten Rollen

    Diese Einordnung ergänzt den bestehenden Gerätevergleich. Sie basiert auf Kapazität, Temperaturbereich, Herstellerangaben, Bedienkonzept und der Möglichkeit, direkt aus dem Trockner zu drucken. Eigene vergleichende Trocknungs-, Lautstärke- oder Verbrauchsmessungen liegen nicht für alle Geräte vor und werden deshalb nicht als Bewertungskriterium ausgegeben.

    EinsatzWann ausreichend?Passender Einstieg
    1 RolleDu druckst meist mit einem Material und wechselst Rollen einzeln.SUNLU S2 oder Creality Space Pi
    2 RollenDu wechselst häufig zwischen zwei Materialien oder druckst parallel.Sovol SH01 oder Space Pi Plus
    4 RollenDu nutzt Multicolor, mehrere Materialien oder willst aus dem Trockner zuführen.SUNLU S4 oder SpacePi X4
    Bambu AMSDu möchtest Trocknung und Materialwechsel in dein bestehendes System integrieren.AMS Heater, AMS 2 Pro oder AMS HT

    Wenn du ausschließlich zwischen den beiden großen Vier-Rollen-Systemen schwankst, findest du im direkten Vergleich SUNLU S4 vs. Creality SpacePi X4 die ausführlichere Entscheidung nach Materialmix, Platzbedarf, Bedienung und Druck aus dem Trockner. Für Bambu-Systeme hilft der Ratgeber Filament im Bambu AMS trocknen weiter.

    Welche Geräte sind für welche Zielgruppe am sinnvollsten?

    ZielgruppeBeste Wahl
    Einsteiger mit wenig BudgetSovol SH01 oder eSUN eBOX Lite
    Nutzer mit 1 Spule und guter TemperaturreserveSUNLU S2 oder Creality Space Pi
    Nutzer mit 2 RollenCreality Space Pi Plus
    Vielnutzer mit mehreren offenen RollenSUNLU S4
    Nutzer mit 4 Rollen und höherem TemperaturbedarfCreality SpacePi X4
    Bambu AMS 1 BesitzerSUNLU AMS Heater
    neue Bambu-NutzerAMS 2 Pro
    Leser, die etwas abseits des Mainstreams suchen und einen leistungsstärkeren externen Trockner wollen → EIBOS PolyphemusEIBOS Polyphemus

    Wer noch unsicher ist, welches Material überhaupt am empfindlichsten auf Feuchtigkeit reagiert, sollte auch einen Blick auf PETG Stringing vermeiden und TPU richtig einstellen werfen.

    Neu im Vierrollen-Segment ist der S4 Pro mit zwei unabhängig steuerbaren Zonen und bis zu 85 °C. Ob sich der Aufpreis für deinen Materialmix lohnt, zeigt der Vergleich SUNLU S4 Pro vs. SUNLU S4.

    Fazit: Welcher Filamenttrockner lohnt sich 2026?

    Wenn ich den Filamenttrockner Vergleich 2026 auf klare Empfehlungen herunterbreche, dann so:

    Der SUNLU FilaDryer S2 ist ein starker Einstieg für einzelne Rollen. Die Sovol SH01 ist die beste Budget-Wahl, wenn du zwei Rollen gleichzeitig trocknen willst. Die Creality Space Pi Plus ist eine runde 2-Spulen-Alternative mit moderner Ausstattung. Für viele ambitionierte Nutzer ist der SUNLU S4 der beste Allrounder, weil er vier Rollen aufnimmt und gleichzeitig drucknah funktioniert. Wer mehr Temperaturreserve möchte, schaut sich die Creality SpacePi X4 an.

    Neue Vertiefungen: SUNLU S4 vs. EIBOS Polyphemus, Filamenttrockner für Nylon und PA-CF und der ELEGOO H1 HT Check.

    Neuere Alternative: SUNLU S4 Pro

    Wenn du statt des bewährten S4 gezielt die neuere Pro-Variante suchst, vergleiche den aktuellen Mehrpreis. Ohne eigene direkte Vergleichsmessung ordne ich den S4 Pro nicht automatisch vor dem S4 ein.

    Für Bambu-Nutzer ist die Entscheidung besonders spannend: Wer schon ein AMS 1 hat, findet im SUNLU AMS Heater eine sehr praktische Nachrüstung. Wer neu ins Bambu-System einsteigt, kann das AMS 2 Pro ernsthaft in Betracht ziehen, sollte aber das 65-°C-Limit im Hinterkopf behalten.

    Wer Probleme mit feuchtem Material bereits im Druckbild erkennt, sollte zusätzlich die Artikel PETG Stringing vermeiden, TPU richtig einstellen und Nozzle verstopft? Ursachen und Lösungen beim 3D-Druck lesen. Für die richtige Aufbewahrung offener Rollen lohnt sich außerdem Filament richtig lagern.

    FAQ: Häufige Fragen zum Filamenttrockner Vergleich 2026

    Braucht man wirklich einen Filamenttrockner?

    Ein Filamenttrockner ist nicht in jedem Fall Pflicht, kann aber viele typische Druckprobleme deutlich reduzieren. Gerade bei PETG, TPU, Nylon, ASA oder anderen hygroskopischen Materialien hilft ein Filamenttrockner dabei, Stringing, Blasen, schlechte Oberflächen und unruhige Extrusion zu vermeiden.

    Welcher Filamenttrockner ist für PETG am sinnvollsten?

    Für PETG sind vor allem Geräte interessant, die eine zuverlässige Trocknung bei ausreichend hoher Temperatur ermöglichen und gleichzeitig das Drucken aus der Box erlauben. Besonders praxisnah sind hier Modelle wie der SUNLU FilaDryer S2, der SUNLU FilaDryer S4 oder die Creality Space Pi Geräte.

    Reicht eine günstige Drybox für PLA und PETG aus?

    Für PLA und leicht feuchtes PETG kann eine günstige Drybox oft bereits ausreichen. Wer jedoch regelmäßig mit stärker feuchtigkeitsanfälligen Materialien arbeitet oder mehrere Rollen gleichzeitig trocknen möchte, profitiert meist von einem leistungsstärkeren Filamenttrockner mit höherem Temperaturbereich.

    Kann man Filament auch während des Trocknens drucken?

    Ja, viele moderne Filamenttrockner sind genau dafür ausgelegt. Gerade bei längeren Druckjobs mit PETG oder TPU ist das praktisch, weil das Material während des Drucks trocken bleibt. Ob das funktioniert, hängt aber immer vom jeweiligen Gerät und dessen Aufbau ab.

    Was ist besser: AMS 2 Pro oder externer Filamenttrockner?

    Das AMS 2 Pro ist vor allem für Nutzer interessant, die ein integriertes Bambu-Setup mit Multi-Material-Funktion wollen. Ein externer Filamenttrockner ist oft flexibler und kann je nach Modell höhere Temperaturen erreichen, was vor allem bei Nylon, ASA, PC oder anderen anspruchsvolleren Filamenten ein Vorteil sein kann.

  • Nozzle verstopft? Ursachen und Lösungen beim 3D-Druck

    Nozzle verstopft? mit Reinigungsnadeln, Ersatzdüsen und Werkzeug auf einer Werkbank
    Verstopfte Nozzle beim 3D-Druck: typische Werkzeuge und Ersatzdüsen zur Reinigung und Wartung im Überblick.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Dass die Nozzle verstopft ist gehört zu den häufigsten Problemen im 3D-Druck. Plötzlich kommt kaum noch Material aus der Düse, der Druck wird lückenhaft oder der Extruder klickt nur noch. Besonders ärgerlich ist das dann, wenn ein Druck mitten im Projekt abbricht oder die Fehlerursache auf den ersten Blick nicht eindeutig ist.

    Die gute Nachricht: In vielen Fällen lässt sich eine verstopfte Nozzle relativ einfach reinigen oder das Problem mit ein paar gezielten Maßnahmen dauerhaft vermeiden.

    In diesem Artikel zeige ich dir, woran eine verstopfte Nozzle liegt, wie du die Ursache erkennst und welche Lösungen in der Praxis wirklich helfen.

    Wenn du generell öfter Probleme mit der Druckqualität hast, lies auch unseren Artikel 3D-Druck Fehler – die 20 häufigsten Probleme und Lösungen. Für feucht gewordenes Material ist außerdem Filament richtig lagern wichtig.

    Woran erkennt man eine verstopfte Nozzle?

    Eine verstopfte oder teilweise verstopfte Düse macht sich meist durch typische Symptome bemerkbar:

    • Es kommt zu wenig Filament aus der Nozzle
    • Der Druck zeigt Lücken, Fehlstellen oder dünne Linien
    • Der Extruder klickt oder überspringt Schritte
    • Das Filament wird nicht mehr sauber gefördert
    • Die erste Schicht haftet plötzlich schlecht, obwohl die Einstellungen vorher gepasst haben
    • Der Druck bricht mitten im Druckvorgang ab

    Oft steckt dahinter nicht direkt eine komplett blockierte Düse, sondern eine teilweise Verstopfung. Diese führt dazu, dass zwar noch Material austritt, aber nicht mehr gleichmäßig.

    Die häufigsten Ursachen für eine verstopfte Nozzle

    Eine verstopfte Nozzle hat meist nicht nur einen einzigen Grund. In der Praxis kommen mehrere Ursachen infrage.

    1. Verbrannte Filamentreste in der Düse

    Wenn Filament zu lange bei hoher Temperatur in der Hotend-Zone bleibt, können Rückstände entstehen. Diese setzen sich mit der Zeit in der Düse fest und behindern den Materialfluss.

    Das passiert zum Beispiel:

    • bei langen Druckpausen mit aufgeheizter Nozzle
    • nach abgebrochenen Drucken
    • bei zu hoher Drucktemperatur
    • beim häufigen Materialwechsel

    Gerade bei empfindlicheren Materialien oder wenn du zwischen PLA, PETG, ABS oder TPU wechselst, können alte Reste in der Düse zurückbleiben. Passend dazu findest du hier weitere Grundlagen:

    Mit der Düsenreinigung beschäftigt sich auch dieser Artikel der Prusa Knowledge Academy.

    2. Feuchtes oder verschmutztes Filament

    Feuchtes Filament kann die Druckqualität massiv verschlechtern. Es führt zwar nicht immer direkt zu einer kompletten Verstopfung, aber häufig zu ungleichmäßigem Materialfluss, Ablagerungen und schlechter Extrusion.

    Auch Staub oder kleine Schmutzpartikel auf dem Filament können mit der Zeit in der Nozzle landen.

    Deshalb lohnt sich trockene Lagerung fast immer. Mehr dazu in:
    Filament richtig lagern – PLA, PETG und ABS trocken halten

    3. Falsche Drucktemperatur

    Ist die Temperatur zu niedrig, schmilzt das Filament nicht sauber genug. Dann muss der Extruder mehr Druck aufbauen, um das Material durch die Düse zu pressen. Das kann zu Teilverstopfungen führen.

    Ist die Temperatur dagegen zu hoch, können sich Materialreste stärker zersetzen oder verkohlen.

    Gerade bei PETG, ABS und TPU ist eine sauber abgestimmte Temperatur besonders wichtig.

    4. Abrieb oder Partikel im Hotend

    Manchmal gelangen kleine Partikel in die Düse, etwa:

    • Staub vom Filament
    • Rückstände von Additiven
    • Materialreste nach einem Filamentwechsel
    • Abrieb im Filamentpfad

    Je kleiner die Nozzle, desto empfindlicher reagiert das System darauf. Bei 0,2-mm- oder 0,4-mm-Düsen fällt das schneller auf als bei größeren Durchmessern.

    5. Zu starke Retraction oder problematische Druckeinstellungen

    Aggressive Retraction kann dazu führen, dass weiches oder halb geschmolzenes Material in ungünstige Zonen des Hotends gezogen wird. Dort kühlt es ab und verursacht später Probleme beim Materialfluss.

    Das sieht man besonders häufig bei:

    • TPU
    • PETG
    • hohen Retract-Werten
    • schnellen Druckprofilen

    Wenn du mit Fäden kämpfst, lies ergänzend:

    6. Verschlissene oder beschädigte Nozzle

    Mit der Zeit nutzt sich eine Düse ab. Das betrifft besonders abrasive Materialien, aber auch Standardfilamente können langfristig Spuren hinterlassen. Innen können sich Unebenheiten bilden, an denen Material hängen bleibt.

    Dann hilft oft keine Reinigung mehr dauerhaft, sondern nur noch der Austausch.

    Übersicht: Ursachen und passende Lösungen

    UrsacheTypische SymptomePassende Lösung
    Verbrannte Filamentresteungleichmäßige Extrusion, KlickgeräuscheCold Pull, Reinigung, Nozzle tauschen
    Feuchtes FilamentBlasen, Knacken, schlechte ExtrusionFilament trocknen, trocken lagern
    Zu niedrige TemperaturExtruder klickt, zu wenig MaterialflussTemperatur leicht erhöhen
    Schmutzpartikel im Hotendplötzliche TeilverstopfungNozzle reinigen, Filament prüfen
    Zu hohe RetractionAussetzer nach RetractsRetraction reduzieren
    Verschlissene Düsedauerhaft schlechte ExtrusionNozzle ersetzen

    Was tun, wenn die Nozzle verstopft ist?

    Jetzt zur Praxis: So gehst du am besten vor.

    1. Druck sofort stoppen und Ursache eingrenzen

    Wenn du merkst, dass kaum noch Material gefördert wird, solltest du den Druck abbrechen und zuerst prüfen:

    • Wird das Filament überhaupt noch eingezogen?
    • Klickt der Extruder?
    • Ist das Filament an der Düse sichtbar?
    • Tritt noch etwas Material aus oder gar nichts mehr?

    Wichtig: Nicht einfach mit Gewalt weiterdrucken. Das verschlimmert das Problem oft.

    2. Nozzle auf Drucktemperatur aufheizen

    Heize die Nozzle auf die normale Drucktemperatur des zuletzt verwendeten Materials auf. Danach kannst du prüfen, ob sich Filament manuell noch durchschieben lässt.

    Lässt es sich kaum oder gar nicht fördern, spricht vieles für eine Verstopfung im Hotend oder in der Düse.

    3. Reinigung mit Reinigungsnadel

    Bei leichten Verstopfungen kann eine feine Reinigungsnadel helfen. Diese wird vorsichtig bei aufgeheizter Nozzle von unten eingeführt, um Rückstände zu lösen.

    Dabei gilt:

    • vorsichtig arbeiten
    • Hotend nicht beschädigen
    • nur passende Nadeln verwenden
    • nicht mit Gewalt drücken

    Schau dir hier ein paar empfohlene Produkte an, die für die Arbeit an 3D Druckern unerlässlich sind:


    👉 Reinigungsnadeln auf Amazon ansehen
    👉 Reinigungskit auf Amazon ansehen
    👉 Werkzeugset für 3D-Drucker

    4. Cold Pull durchführen

    Der Cold Pull ist eine der effektivsten Methoden bei Teilverstopfungen. Dabei wird Filament im Hotend erhitzt, leicht abgekühlt und dann samt Rückständen herausgezogen.

    Der Vorteil: Ablagerungen können mit aus der Düse gezogen werden, ohne das Hotend direkt zu zerlegen.

    Diese Methode funktioniert oft besonders gut bei hartnäckigen Resten nach Materialwechseln.

    5. Nozzle ausbauen und reinigen

    Wenn einfache Methoden nicht helfen, bleibt oft nur der Ausbau der Düse. Dann kannst du sie gezielt reinigen oder direkt ersetzen.

    Dabei solltest du:

    • das Hotend passend erhitzen
    • geeignetes Werkzeug verwenden
    • vorsichtig arbeiten, um Gewinde und Heatblock nicht zu beschädigen

    Wenn die Düse innen stark zugesetzt oder beschädigt ist, lohnt sich meist eher der Tausch als eine aufwendige Reinigung.

    6. Filament prüfen

    Kontrolliere nach der Reinigung unbedingt auch das Filament:

    • Ist es feucht?
    • Hat es Staub angesetzt?
    • Gibt es sichtbare Unregelmäßigkeiten?
    • Ist das Material für die Einstellungen geeignet?

    Vor allem bei TPU, PETG und älter gelagertem Filament liegt die Ursache nicht selten am Material selbst.

    Eine Übersicht über geeignete Geräte zur Filamenttrocknung findest du hier 👉Filamenttrockner Vergleich 2026 – 10 Geräte für trockene Filamente und saubere Drucke

    Wann sollte man die Nozzle lieber austauschen?

    Nicht jede Düse muss gerettet werden. Ein Austausch ist oft die bessere Lösung, wenn:

    • die Nozzle mehrfach verstopft war
    • die Reinigung nur kurzfristig hilft
    • die Düse sichtbar beschädigt ist
    • abrasive Materialien gedruckt wurden
    • die Druckqualität dauerhaft nachlässt

    Da Standarddüsen nicht teuer sind, spart ein schneller Wechsel oft Zeit und Nerven.

    Hier kannst du dir Nozzle-Sets anschauen:


    👉 Messing-Nozzle-Set von creality auf Amazon ansehen
    👉 gehärtete Nozzles auf Amazon ansehen

    So vermeidest du verstopfte Nozzles dauerhaft

    Mit ein paar einfachen Gewohnheiten kannst du das Risiko deutlich senken.

    1. Filament trocken lagern

    Gerade hygroskopische Materialien wie TPU oder PETG sollten trocken gelagert werden. Feuchtigkeit verschlechtert den Materialfluss und kann Rückstände fördern.

    Passend dazu:
    Filament richtig lagern

    2. Passende Temperatur wählen

    Drucke nicht zu kalt und nicht deutlich heißer als nötig. Nutze die empfohlenen Temperaturbereiche als Startpunkt und optimiere dann in kleinen Schritten.

    3. Nozzle regelmäßig kontrollieren

    Wenn du viele Druckstunden sammelst, lohnt sich ein kurzer Blick auf:

    • Düsenverschleiß
    • Rückstände
    • unsaubere Extrusion
    • erste Anzeichen von Unterextrusion

    4. Filament sauber führen

    Staub am Filament landet früher oder später im System. Eine saubere Lagerung und ein sauberer Filamentpfad helfen enorm.

    5. Materialwechsel sauber durchführen

    Wechsle Filamente nicht hektisch und achte darauf, dass das vorherige Material möglichst vollständig herausgedrückt wird. Gerade beim Wechsel zwischen unterschiedlichen Temperaturbereichen entstehen sonst schnell Rückstände.

    Welche Rolle spielt die erste Schicht?

    Manchmal wirkt es so, als sei die Nozzle verstopft, obwohl das eigentliche Problem woanders liegt. Wenn zum Beispiel der Z-Offset nicht passt oder die erste Schicht zu stark aufs Bett gedrückt wird, kann der Materialfluss ebenfalls gestört wirken.

    Lies dazu auch:
    Erste Schicht perfekt drucken – die wichtigsten Einstellungen

    https://3ddruck-werkstatt.de/recommends/trockner-sunlu-s4-amazon/ https://3ddruck-werkstatt.de/recommends/vakuumbeutel-amazonbasics-amazon/

    Empfohlenes Zubehör für Reinigung und Wartung

    Diese Produkte helfen dir dabei, verstopfte Nozzles zu reinigen, Düsen schnell zu ersetzen und Filament trocken zu lagern:

    🔹 Nozzle-Set 🔹 Reinigungsnadeln
    🔹 Nachbearbeitungs-Werkzeuge
    🔹 Filament-Trockenbox / Drybox 🔹 Vakuumbeutel zur trockenen Lagerung

    Klickt der Extruder oder stoppt die Förderung vollständig, nutze zusätzlich die Prüfreihenfolge Extruder klickt oder fördert kein Filament.

    Fazit: Nozzle verstopft? Meist ist die Lösung einfacher als gedacht

    Eine verstopfte Nozzle ist nervig, aber in den meisten Fällen gut beherrschbar. Wichtig ist, die Ursache nicht nur kurzfristig zu beseitigen, sondern auch den Auslöser zu finden.

    Am häufigsten stecken dahinter:

    • Filamentreste in der Düse
    • feuchtes Material
    • unpassende Temperatur
    • zu aggressive Retraction
    • verschlissene Düsen

    Wenn du systematisch vorgehst, bekommst du das Problem meist schnell in den Griff. Und mit trockener Lagerung, sauberen Materialwechseln und regelmäßiger Kontrolle kannst du viele Verstopfungen von Anfang an vermeiden.

    FAQ: Häufige Fragen zu verstopften Nozzles beim 3D-Druck

    Woran erkenne ich, dass meine Nozzle verstopft ist?

    Typische Anzeichen sind zu wenig Materialfluss, Lücken im Druck, klickende Extrudergeräusche oder ein Druck, der plötzlich unvollständig wird. Oft liegt keine komplette, sondern nur eine teilweise Verstopfung vor.

    Was ist die häufigste Ursache für eine verstopfte Nozzle?

    Sehr häufig sind Filamentreste in der Düse, feuchtes Filament oder eine zu niedrig eingestellte Drucktemperatur die Ursache. Auch Staub, Materialwechsel und verschlissene Düsen können eine Rolle spielen.

    Kann ich eine verstopfte Nozzle reinigen, ohne sie auszubauen?

    Ja, bei leichten Verstopfungen klappt das oft mit einer Reinigungsnadel oder einem Cold Pull. Erst wenn diese Methoden nicht helfen, lohnt sich der Ausbau der Düse.

    Wann sollte ich die Nozzle lieber austauschen statt reinigen?

    Ein Austausch ist meist sinnvoll, wenn die Düse mehrfach verstopft, die Reinigung nur kurz hilft oder die Druckqualität dauerhaft schlecht bleibt. Auch bei sichtbarem Verschleiß ist eine neue Nozzle oft die bessere Lösung.

    Kann feuchtes Filament eine Nozzle verstopfen?

    Direkt nicht immer, aber feuchtes Filament kann den Materialfluss verschlechtern, Rückstände begünstigen und dadurch Teilverstopfungen fördern. Deshalb ist trockene Lagerung besonders bei TPU und PETG wichtig.

    Wie kann ich verhindern, dass die Nozzle immer wieder verstopft?

    Wichtig sind trocken gelagertes Filament, eine passende Drucktemperatur, saubere Materialwechsel und die regelmäßige Kontrolle der Düse. Auch zu aggressive Retraction-Werte solltest du vermeiden.