• Snapmaker U1 im Check: Lohnt sich der Toolchanger mit vier Druckköpfen?

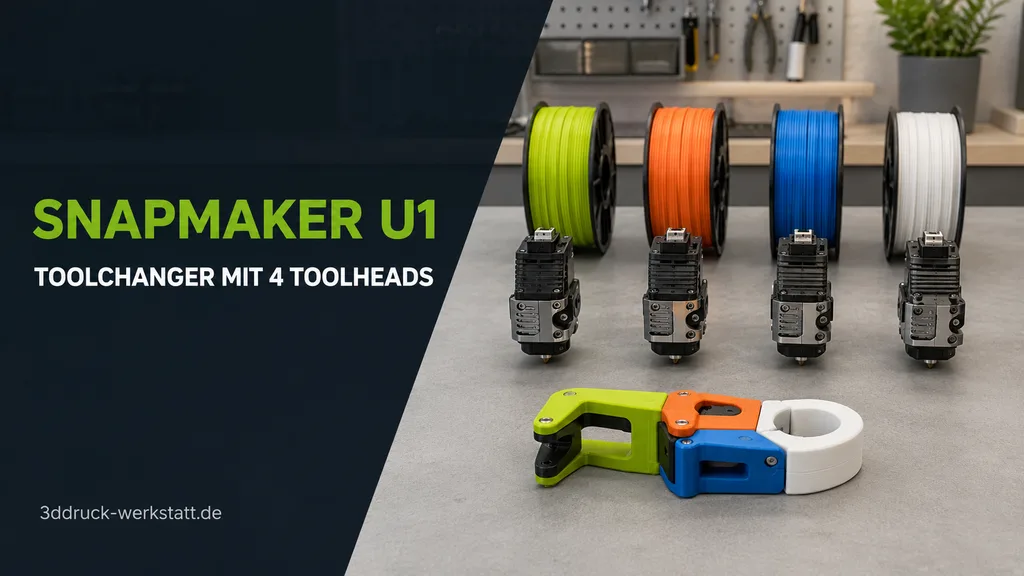
    Snapmaker U1 Toolchanger mit vier Toolheads und vier Filamentfarben
    Vier separate Werkzeugköpfe ermöglichen schnellen Mehrfarben- und Multimaterialdruck.

    Der Snapmaker U1 bringt eine Technik in den Hobbybereich, die bisher vor allem wesentlich teureren 3D-Druckern vorbehalten war: einen automatischen Werkzeugwechsler mit vier vollständigen Druckköpfen. Dadurch soll der U1 mehrfarbige und multimaterielle Modelle erheblich schneller und mit deutlich weniger Filamentabfall drucken als klassische Mehrfarbsysteme mit nur einer Düse.

    Mit einem aktuellen Preis von ungefähr 850 bis 900 Euro ist der Snapmaker U1 dennoch kein günstiger Einsteigerdrucker. Dafür verspricht er einen schnellen CoreXY-Aufbau, einen Bauraum von 270 × 270 × 270 Millimetern, automatische Kalibrierung und die Möglichkeit, unterschiedliche Materialien innerhalb eines Modells miteinander zu verbinden.

    Doch wie gut funktioniert das Konzept? Wie viel Filament spart der Toolchanger tatsächlich? Und für wen lohnt sich der Snapmaker U1 gegenüber einem Bambu-Lab-Drucker mit AMS?

    In diesem Artikel erfährst du, welche Stärken und Schwächen der Snapmaker U1 besitzt, welche Materialien sich kombinieren lassen und ob sich der Kauf für Hobby, Werkstatt oder gewerbliche Produktion rechnet.

    Das Wichtigste in Kürze:

    • Der Snapmaker U1 besitzt vier separate Druckköpfe und wechselt diese automatisch.
    • Ein Werkzeugwechsel soll nach Herstellerangabe ungefähr fünf Sekunden dauern.
    • Jeder Druckkopf kann dauerhaft mit einem eigenen Filament bestückt bleiben.
    • Dadurch fallen wesentlich weniger Spülvorgänge als bei klassischen Ein-Düsen-Systemen an.
    • Der Bauraum beträgt 270 × 270 × 270 Millimeter.
    • Die maximale Druckgeschwindigkeit liegt laut Datenblatt bei 500 mm/s.
    • PLA, PETG, TPU, PVA und PCTG werden ohne zusätzliche Abdeckung unterstützt.
    • Für ABS, ASA, PA und PC wird die optionale obere Abdeckung benötigt.
    • Für faserverstärkte Filamente sind zusätzlich verschleißfeste Düsen erforderlich.
    • Besonders interessant ist der U1 für häufige Mehrfarbdrucke, Supportmaterialien und gewerbliche Kleinserien.
    • Für überwiegend einfarbige Drucke ist ein günstigerer 3D-Drucker meist wirtschaftlicher.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über einen der verlinkten Produktshops etwas kaufst, erhalte ich eine kleine Provision. Für dich entstehen dadurch keine zusätzlichen Kosten.

    Snapmaker U1: Technische Daten im Überblick

    EigenschaftSnapmaker U1
    DruckverfahrenFDM/FFF
    BewegungssystemCoreXY
    Werkzeugköpfe4
    Bauraum270 × 270 × 270 mm
    Maximale Druckgeschwindigkeit500 mm/s
    Maximale Beschleunigung20.000 mm/s²
    Maximaler Volumenstrom32 mm³/s
    Düsendurchmesser ab Werk0,4 mm
    StandarddüseEdelstahl
    Maximale Düsentemperatur300 °C
    Maximale Druckbetttemperatur100 °C
    Druckplatteflexible Federstahlplatte mit PEI-Oberfläche
    Filamentdurchmesser1,75 mm
    Display3,5-Zoll-Touchscreen
    Kameraintegriert
    SlicerSnapmaker Orca, teilweise OrcaSlicer
    Abmessungen584 × 499 × 730 mm
    Gewichtungefähr 18,2 kg
    Preisungefähr 850 bis 900 Euro

    Der reguläre Verkauf des Snapmaker U1 ist im April 2026 gestartet. Der Drucker ist mittlerweile bei verschiedenen deutschen und europäischen Händlern erhältlich.

    Snapmaker U1 kaufen

    Der U1 eignet sich vor allem für Anwender, die regelmäßig mehrfarbig drucken oder verschiedene Materialien in einem Bauteil kombinieren möchten. Für reine Einfarbdrucke gibt es günstigere Alternativen.

    Snapmaker U1 bei 3DJake ansehen →

    Affiliate-Link: Bei einem Kauf erhalte ich möglicherweise eine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Wie funktioniert der Toolchanger des Snapmaker U1?

    Gewöhnliche Mehrfarbsysteme wie Bambu AMS, Creality CFS, Elegoo CANVAS oder Anycubic ACE führen mehrere Filamente nacheinander zu einer gemeinsamen Düse. Bei einem Farbwechsel wird das bisherige Filament zurückgezogen und das nächste Filament bis zur Düse transportiert.

    Das noch im Hotend vorhandene Material muss anschließend ausgespült werden. Dabei entstehen die bekannten Filamenthaufen, die häufig als „Purge Waste“ oder umgangssprachlich als „Filament-Poop“ bezeichnet werden.

    Der Snapmaker U1 geht einen anderen Weg. Er besitzt vier eigenständige Werkzeugköpfe, die jeweils umfassen:

    • ein eigenes Hotend,
    • eine eigene Düse,
    • einen eigenen Extrusionsweg,
    • das bereits geladene Filament.

    Benötigt der Drucker eine andere Farbe oder ein anderes Material, fährt der aktive Druckkopf zu seiner Parkposition. Dort wird er mechanisch abgelegt. Anschließend nimmt der Drucker den nächsten Werkzeugkopf auf und setzt den Druck fort.

    Snapmaker bezeichnet dieses System als SnapSwap.

    Da das nächste Filament bereits im zugehörigen Druckkopf geladen und vorgewärmt ist, entfällt der lange Rückzug durch das komplette Zuführungssystem. Außerdem muss wesentlich weniger Material aus einer gemeinsam genutzten Düse gespült werden.

    Ein kleiner Prime- beziehungsweise Wipe-Tower kann trotzdem notwendig sein. Vollständig abfallfrei arbeitet daher auch der Snapmaker U1 nicht.

    Vier Druckköpfe statt vier Filamente in einer Düse

    Der Unterschied klingt zunächst klein, hat in der Praxis aber große Auswirkungen.

    Bei einem klassischen Ein-Düsen-System kann jeder einzelne Farbwechsel mehrere Schritte erfordern:

    1. Druck pausieren
    2. vorhandenes Filament abschneiden
    3. Filament zurückziehen
    4. neue Rolle zuführen
    5. Düse durchspülen
    6. Düsendruck stabilisieren
    7. Druck fortsetzen

    Der Snapmaker U1 muss dagegen hauptsächlich:

    1. den bisherigen Werkzeugkopf abstellen,
    2. den nächsten Werkzeugkopf aufnehmen,
    3. die Düse kurz vorbereiten,
    4. den Druck fortsetzen.

    Snapmaker nennt für den eigentlichen Werkzeugwechsel ungefähr fünf Sekunden. Der vollständige Wechselvorgang kann abhängig von Druckdatei, Reinigung und Vorbereitung etwas länger dauern.

    Je häufiger ein Modell die Farbe wechselt, desto größer wird der Zeitvorteil gegenüber einem herkömmlichen Mehrfarbsystem.

    Wie viel Filament spart der Snapmaker U1?

    Snapmaker wirbt mit bis zu 85 Prozent weniger Abfall gegenüber Mehrfarbdruckern, die verschiedene Filamente durch eine gemeinsame Düse führen.

    Dabei handelt es sich um einen maximalen Wert aus herstellereigenen Vergleichsdrucken. Die tatsächliche Ersparnis hängt unter anderem ab von:

    • Anzahl der Farben,
    • Häufigkeit der Farbwechsel,
    • Größe des Modells,
    • Länge der farbigen Abschnitte,
    • eingestelltem Spülvolumen,
    • Größe des Prime Towers,
    • verwendeten Materialien,
    • Kalibrierungs- und Reinigungsabläufen.

    In den von Snapmaker veröffentlichten Beispielen lag die Abfallreduzierung je nach Modell ungefähr zwischen 74 und 85 Prozent. Gleichzeitig wurden deutlich kürzere Druckzeiten als mit einem Ein-Düsen-Wechselsystem angegeben.

    Unabhängige Tests bestätigen grundsätzlich den Vorteil des Konzepts: Der U1 benötigt bei häufigen Werkzeugwechseln wesentlich weniger Zeit und Material als klassische Mehrfarbsysteme. Die konkreten Herstellerwerte lassen sich jedoch nicht pauschal auf jedes Modell übertragen.

    Beispielrechnung zum eingesparten Filament

    Angenommen, ein vierfarbiges Modell benötigt:

    • 200 Gramm Material für das eigentliche Bauteil,
    • 250 Gramm Spülmaterial bei einem klassischen AMS-System,
    • 50 Gramm Prime- und Reinigungsmaterial beim U1.

    Bei einem Filamentpreis von 22 Euro pro Kilogramm ergeben sich folgende Materialkosten:

    SystemGesamtverbrauchMaterialkosten
    Ein-Düsen-Wechselsystem450 g9,90 €
    Snapmaker U1250 g5,50 €
    Ersparnis200 g4,40 €

    Bei einem einzelnen Modell wirken 4,40 Euro möglicherweise überschaubar. Bei 100 verkauften Modellen wären es bereits 440 Euro weniger Materialkosten.

    Hinzu kommt die gewonnene Druckzeit. Gerade beim gewerblichen Verkauf kann diese wirtschaftlich wertvoller sein als das eingesparte Filament.

    Die tatsächlichen Kosten deines Modells kannst du mit meinem kostenlosen 3D-Druck-Kostenrechner berechnen. Neben Material und Strom lassen sich dort auch Druckzeit, Verschleiß, Fehldruckrisiko und gewünschte Marge berücksichtigen.

    Ist der Snapmaker U1 wirklich bis zu fünfmal schneller?

    Snapmaker bewirbt den U1 bei geeigneten Mehrfarbdrucken mit einer bis zu fünfmal höheren Geschwindigkeit. Gemeint ist damit nicht, dass der Druckkopf grundsätzlich fünfmal schneller arbeitet als bei anderen modernen CoreXY-Druckern.

    Der Vorteil entsteht vor allem durch die erheblich kürzeren Farb- und Materialwechsel.

    Bei einem einfarbigen Modell ohne Werkzeugwechsel kann der U1 seine besondere Technik kaum ausspielen. Ein Bambu P1S, P2S oder anderer schneller CoreXY-Drucker kann einen solchen Druck ähnlich schnell oder abhängig vom verwendeten Profil sogar schneller erledigen.

    Anders sieht es bei Modellen mit Hunderten oder Tausenden Farbwechseln aus. Dort können sich die eingesparten Minuten zu vielen Stunden summieren.

    Der Geschwindigkeitsvorteil ist deshalb besonders groß bei:

    • mehrfarbigen Figuren,
    • Schildern mit vielen Farbebenen,
    • Logos und Schriftzügen,
    • Brettspielfiguren,
    • personalisierten Produkten,
    • Serien mit wiederkehrenden Farbwechseln,
    • Drucken mit separatem Supportmaterial.

    Die Herstellerangabe „bis zu fünfmal schneller“ beschreibt somit einen möglichen Bestfall und keine allgemeine Druckgeschwindigkeit.

    Welche Materialien kann der Snapmaker U1 drucken?

    Snapmaker nennt ohne zusätzliche obere Abdeckung folgende grundlegende Materialkompatibilität:

    • PLA
    • PETG
    • TPU
    • PVA
    • PCTG

    Mit der optionalen oberen Abdeckung erweitert sich die Herstellerfreigabe unter anderem auf:

    • ABS
    • ASA
    • PA beziehungsweise Nylon
    • PC
    • PET

    Mit Abdeckung und verschleißfester Düse sollen zusätzlich kohle- und glasfaserverstärkte Filamente verwendet werden können.

    Eine wichtige Einschränkung bleibt: Der U1 besitzt keine aktiv beheizte Druckkammer. Die Abdeckung kann die Wärme im Bauraum halten und Luftzüge reduzieren, ist aber nicht mit einer geregelten 60- oder 65-°C-Kammer hochwertiger Industriedrucker gleichzusetzen.

    Für sehr anspruchsvolle technische Filamente ist daher ein Drucker mit aktiv beheiztem Bauraum möglicherweise die zuverlässigere Wahl.

    Mehrere Materialien in einem Modell kombinieren

    Die eigentliche Stärke des U1 besteht nicht nur aus vier verschiedenen Farben. Jeder Werkzeugkopf kann mit einem anderen Material bestückt werden.

    Interessante Kombinationen sind beispielsweise:

    • PLA mit PVA-Support,
    • PETG mit einem geeigneten Supportmaterial,
    • PETG mit TPU,
    • hartes TPU mit weicherem TPU,
    • verschiedene Farben mit unterschiedlichen Düsentemperaturen,
    • Hauptmaterial mit leicht lösbarer Support-Grenzschicht.

    Da jedes Material sein eigenes Hotend besitzt, müssen sich stark unterschiedliche Filamente nicht denselben Düsenweg teilen. Dadurch sinkt das Risiko, dass Reste eines Materials im nächsten Filament verbleiben.

    PETG und TPU kombinieren

    Ein mögliches Projekt wäre ein festes PETG-Gehäuse mit:

    • flexiblen TPU-Füßen,
    • integrierten Dichtungen,
    • stoßdämpfenden Bereichen,
    • weichen Griffstücken,
    • rutschfesten Auflagen.

    Mit einem normalen Ein-Düsen-System können große Temperaturunterschiede, lange Filamentwege und weiches TPU den automatischen Materialwechsel erschweren. Die getrennten Direct-Drive-Werkzeugköpfe des U1 schaffen dafür grundsätzlich bessere Voraussetzungen.

    Ob sich zwei Materialien dauerhaft miteinander verbinden, hängt allerdings weiterhin von deren chemischer und mechanischer Verträglichkeit ab. Ein Toolchanger löst nicht automatisch das Problem einer schlechten Materialhaftung.

    PVA als wasserlösliches Supportmaterial

    Komplexe Modelle mit schwer erreichbaren Stützstrukturen können von einem eigenen Werkzeugkopf für PVA profitieren.

    Dabei muss nicht das komplette Supportgerüst aus teurem PVA bestehen. Häufig reicht es, nur die Kontaktfläche zwischen Support und Modell mit dem löslichen Material zu drucken.

    PVA nimmt sehr schnell Feuchtigkeit auf. Es sollte daher trocken gelagert und möglichst direkt aus einer Drybox zugeführt werden. Wie schnell verschiedene Filamente nach dem Trocknen wieder Feuchtigkeit aufnehmen, erfährst du im Ratgeber Filament trocken lagern.

    Wie genau arbeitet der Werkzeugwechsler?

    Damit vier verschiedene Düsen ohne sichtbare Versätze am selben Modell arbeiten können, müssen ihre Positionen exakt aufeinander abgestimmt sein.

    Der Snapmaker U1 kalibriert die XYZ-Abstände der Werkzeugköpfe automatisch. Laut Hersteller soll die relative Ausrichtung innerhalb von 0,04 Millimetern liegen.

    Das SnapSwap-System verwendet eine kinematische Kopplung mit Stahlkugeln und eine mechanische Verriegelung. Der jeweilige Werkzeugkopf soll dadurch bei jedem Wechsel reproduzierbar dieselbe Position einnehmen.

    Snapmaker gibt an, den Mechanismus mit mehr als einer Million aufeinanderfolgenden Wechseln ohne mechanischen Ausfall getestet zu haben. Auch hierbei handelt es sich um einen herstellereigenen Labortest und nicht um eine Garantie für jeden einzelnen Drucker.

    In unabhängigen Berichten wird der Werkzeugwechsel überwiegend als zuverlässig beschrieben. Einzelne Nutzer berichten allerdings auch von:

    • nicht korrekt aufgenommenen Werkzeugköpfen,
    • Kalibrierungsabweichungen,
    • Filamentzuführungsproblemen,
    • Abbrüchen bei langen Mehrfarbdrucken,
    • noch nicht vollständig ausgereifter Software.

    Bei einer jungen Plattform ist deshalb mit mehr Firmware- und Slicer-Anpassungen zu rechnen als bei einem bereits lange etablierten System.

    Druckqualität und Geschwindigkeit

    Der Snapmaker U1 erreicht laut Datenblatt:

    • bis zu 500 mm/s Druckkopfgeschwindigkeit,
    • bis zu 20.000 mm/s² Beschleunigung,
    • bis zu 32 mm³/s Volumenstrom.

    Diese Maximalwerte sagen allein wenig über die tatsächlich erreichbare Druckqualität aus. Detailreiche Außenflächen, kleine Schrift und saubere Überhänge werden normalerweise deutlich langsamer gedruckt.

    Für stabile Ergebnisse setzt der U1 unter anderem auf:

    • CoreXY-Bewegungssystem,
    • Input Shaping,
    • Pressure Advance,
    • automatische Druckbettvermessung,
    • automatische Werkzeugkopfkalibrierung,
    • zusätzliche Bauteilkühlung.

    In unabhängigen Tests wird die Druckqualität insgesamt positiv bewertet. Der große Mehrwert bleibt jedoch der schnelle Werkzeugwechsel. Wer fast ausschließlich einfarbig druckt, erhält für weniger Geld ebenfalls sehr gute Druckqualität.

    Snapmaker Orca und das offene Ökosystem

    Der U1 wird hauptsächlich mit Snapmaker Orca verwendet. Die Software basiert auf OrcaSlicer und enthält angepasste Profile sowie spezielle Abläufe für die vier Werkzeugköpfe.

    Darüber hinaus können Druckdateien auch mit OrcaSlicer vorbereitet und anschließend als G-Code übertragen werden. Einige U1-spezifische Komfortfunktionen sind jedoch stärker auf Snapmaker Orca ausgerichtet.

    Der Drucker verwendet angepasste Komponenten aus dem Klipper-Ökosystem, darunter Klipper, Moonraker und Fluidd. Snapmaker positioniert den U1 als vergleichsweise offene und erweiterbare Plattform.

    Zu den Vorteilen gehören:

    • bekannte OrcaSlicer-Oberfläche,
    • Profile für mehrere Materialien,
    • drahtlose Druckübertragung,
    • Fernüberwachung per App,
    • Weiterentwicklung durch Firmware-Updates,
    • wachsendes Angebot an Community-Modifikationen.

    Als Nachteil zeigen Erfahrungsberichte, dass Snapmaker Orca noch nicht in allen Bereichen so ausgereift wirkt wie Bambu Studio. Vereinzelt werden Synchronisationsprobleme, fehlende Komfortfunktionen oder fehlerhafte Importe bestimmter 3MF-Dateien genannt.

    Kamera und Drucküberwachung

    Der Snapmaker U1 besitzt eine integrierte Kamera zur Überwachung und für Zeitrafferaufnahmen.

    Zusätzlich bewirbt Snapmaker eine KI-gestützte Fehlererkennung. Sie soll unter anderem folgende Probleme erkennen:

    • Spaghetti-Fehler,
    • Hindernisse auf der Druckplatte,
    • Fehler beim Werkzeugwechsel,
    • fehlendes Filament,
    • Drucken ohne Materialfluss,
    • fehlende oder falsch eingesetzte Druckplatte,
    • Stromausfall.

    Solche Systeme können Fehldrucke reduzieren, bieten aber keine vollständige Sicherheit. Besonders bei langen Mehrmaterialdrucken sollte der Druckbeginn weiterhin kontrolliert werden.

    Wie groß ist der Snapmaker U1 wirklich?

    Der Bauraum von 270 × 270 × 270 Millimetern ist größer als bei vielen typischen Consumer-Druckern mit 256 × 256 × 256 Millimetern.

    Die vollständigen Geräteabmessungen betragen laut Datenblatt ungefähr:

    • 584 mm Breite,
    • 499 mm Tiefe,
    • 730 mm Höhe.

    Zusätzlich muss Platz für vier Filamentspulen, PTFE-Schläuche und die Bewegung der Werkzeugköpfe eingeplant werden. Mit einer hohen Abdeckung wächst der Platzbedarf weiter.

    Der U1 ist deshalb kein kompakter Schreibtischdrucker. Vor dem Kauf sollte die vorgesehene Stellfläche genau ausgemessen werden.

    Ist der Snapmaker U1 ein geschlossener 3D-Drucker?

    Der U1 besitzt Seitenwände und eine Fronttür, ist nach oben aber nicht vollständig geschlossen. Für PLA und PETG kann die offene Oberseite sogar hilfreich sein, da sich weniger Wärme im Bauraum staut.

    Für ABS, ASA, Nylon und PC empfiehlt Snapmaker eine optionale obere Abdeckung. Diese soll:

    • Zugluft reduzieren,
    • die Temperatur im Bauraum stabilisieren,
    • Warping verringern,
    • die Geräuschabgabe reduzieren.

    Eine obere Abdeckung macht aus dem U1 allerdings noch keinen vollständig aktiv beheizten Hochtemperaturdrucker. Außerdem ersetzt sie keine geeignete Raumlüftung oder Filterung.

    Passendes Zubehör für den Snapmaker U1

    Der U1 wird grundsätzlich druckbereit ausgeliefert. Bestimmtes Zubehör kann den Einsatzbereich erweitern oder die laufende Wartung erleichtern.

    Die folgenden Produkte stammen von Drittanbietern und wurden nicht selbst getestet. Angaben zu Kompatibilität, Geräuschreduzierung und Druckeigenschaften beruhen auf den jeweiligen Angeboten. Vor der Bestellung solltest du deshalb die aktuelle Produktbeschreibung, Lieferzeit und Kundenbewertungen bei Amazon kontrollieren.

    1. Ersatz-Hotends mit gehärteter 0,4-mm-Düse

    Das angebotene Set enthält zwei 0,4-mm-Hotends für den Snapmaker U1. Laut Anbieter gehören unter anderem folgende Teile zum Lieferumfang:

    • zwei Hotend-Einheiten,
    • Düsen aus gehärtetem Stahl,
    • keramische Schnellheizung,
    • Silikonabdeckungen,
    • Reinigungsnadel,
    • Düsenbürste.

    Ersatz-Hotends sind beim U1 besonders interessant, weil vier Werkzeugköpfe verwendet werden. Eine verschlissene oder verstopfte Düse kann sonst einen Teil der Multimaterialfunktion vorübergehend blockieren.

    Gehärteter Stahl ist zudem sinnvoll, wenn abrasive Filamente wie PLA-CF, PETG-CF, PA-CF oder glasfaserverstärkte Materialien eingesetzt werden sollen. Vor der Verwendung sollte geprüft werden, ob Temperaturfühler, Heizleistung, Steckverbindungen und Firmware-Erkennung vollständig dem Original entsprechen.

    2. BIQU PopCap Klarsichtdeckel

    Der BIQU PopCap ist eine transparente obere Abdeckung, die speziell für den Snapmaker U1 angeboten wird. Sie besteht laut Produktbeschreibung aus hitzebeständigem Polycarbonat und wird magnetisch befestigt.

    Der Deckel soll:

    • die Wärme im Druckraum besser halten,
    • Luftzüge reduzieren,
    • Warping bei technischen Filamenten verringern,
    • die Beobachtung des Drucks ermöglichen,
    • eine integrierte Werkzeugablage bereitstellen,
    • die Geräuschabgabe um bis zu 15 dB reduzieren.

    Die Angabe zur Geräuschreduzierung stammt vom Anbieter und sollte nicht als unabhängig bestätigter Messwert verstanden werden.

    Die Abdeckung ist vor allem interessant, wenn ABS, ASA, Nylon oder PC verarbeitet werden sollen. Bei PLA sollte dagegen auf ausreichende Belüftung geachtet werden. Ein zu warmer Bauraum kann bei PLA zu Problemen im Extruder beziehungsweise zu sogenanntem Heat Creep beitragen.

    3. Verlängerungskabel für die Filamentzuführung

    Das BCZAMD-Erweiterungsset enthält laut Angebot zwei Verlängerungskabel mit 15-poligen GH-1.25-Steckverbindungen. Es wird für die Filamentzuführung des Snapmaker U1 angeboten.

    Mit einem solchen Kabel kann sich der mögliche Montagebereich der Zuführungsmodule erweitern. Das ist beispielsweise interessant, wenn:

    • Filamentspulen anders positioniert werden sollen,
    • eine individuelle Einhausung verwendet wird,
    • die Zuführer weiter vom Drucker entfernt montiert werden,
    • Dryboxen in die Filamentführung integriert werden,
    • der verfügbare Platz eine andere Anordnung erforderlich macht.

    Vor dem Einbau müssen Pinbelegung, Kabellänge, Steckerorientierung und sichere Kabelführung geprüft werden. Verlängerungen dürfen nicht in den Bewegungsbereich des Druckers gelangen oder unter mechanischer Spannung stehen.

    4. BIQU CryoGrip Pro Frostbite Druckplatte

    Die BIQU CryoGrip Pro Frostbite ist eine doppelseitige Federstahlplatte für den Snapmaker U1. Das angebotene Modell misst 276 × 301 Millimeter.

    Die spezielle Beschichtung ist für eine starke Haftung bei vergleichsweise niedrigen Druckbetttemperaturen ausgelegt. BIQU nennt für die Frostbite-Oberfläche unter anderem folgende Einsatzbereiche:

    • PLA ungefähr bei 30 bis 50 °C,
    • PETG ungefähr bei 50 bis 70 °C,
    • Druck ohne zusätzlichen Klebestift,
    • geringerer Energiebedarf des Heizbetts,
    • reduzierte Wartezeit beim Aufheizen.

    Die optimalen Temperaturen hängen vom Filament, der ersten Schicht und dem verwendeten Profil ab. Besonders bei PETG sollte zunächst mit einem kleinen Testobjekt geprüft werden, ob die Haftung eventuell zu stark ausfällt.

    Eine Cold Plate ist vor allem bei vielen PLA-Drucken interessant. Da das Bett weniger stark aufgeheizt werden muss, können Energieverbrauch und Aufwärmzeit sinken.

    Welches Zubehör ist zuerst sinnvoll?

    Nicht jeder U1-Besitzer benötigt alle vier Produkte.

    ZubehörPrioritätBesonders sinnvoll für
    Ersatz-Hotendshochabrasive Filamente, produktiver Einsatz
    PopCap-Abdeckunghoch bei technischen FilamentenABS, ASA, PA, PC
    Feeder-Verlängerungabhängig vom AufbauDryboxen, individuelle Filamentanordnung
    CryoGrip Frostbitemittel bis hochviele PLA-/PETG-Drucke

    Für normale PLA-Mehrfarbdrucke ist die CryoGrip-Platte wahrscheinlich die unmittelbarste Komforterweiterung. Wer den U1 mit ABS oder ASA nutzen möchte, profitiert stärker von einer oberen Abdeckung. Ersatz-Hotends sind vor allem für intensive Nutzung und faserverstärkte Filamente sinnvoll.

    Weitere Werkzeuge und Verbrauchsmaterialien findest du in meinem Ratgeber 3D-Druck-Zubehör: über 50 sinnvolle Tools und Upgrades.

    Die größten Vorteile des Snapmaker U1

    Sehr wenig Abfall beim Mehrfarbdruck

    Der Werkzeugwechsel vermeidet einen Großteil des Materials, das bei einer gemeinsam genutzten Düse zum Spülen benötigt wird. Das ist der wichtigste Vorteil des U1.

    Schnelle Farbwechsel

    Die Werkzeugköpfe bleiben geladen und vorgeheizt. Dadurch können häufige Wechsel wesentlich schneller ablaufen als bei einem klassischen automatischen Filamentsystem.

    Echte Multimaterialfähigkeit

    Vier vollständige Hotends ermöglichen Materialkombinationen, die in einem gemeinsamen Düsenweg schwierig oder unzuverlässig wären.

    Vier unterschiedliche Düsen möglich

    Die Werkzeugköpfe können perspektivisch nicht nur mit verschiedenen Materialien, sondern auch mit unterschiedlichen Düsendurchmessern bestückt werden. Voraussetzung sind passende Profile und eine korrekte Kalibrierung.

    Ordentlicher Bauraum

    270 Millimeter in jeder Achse bieten mehr Platz als die bei vielen Consumer-Geräten üblichen 256 Millimeter.

    Interessant für kleine Serien

    Weniger Wechselzeit und Materialabfall können die Stückkosten mehrfarbiger Produkte deutlich senken.

    Vergleichsweise offenes System

    OrcaSlicer-Basis, Klipper-Komponenten und Community-Modifikationen machen den U1 für Nutzer interessant, die sich nicht vollständig an ein geschlossenes Herstellerökosystem binden möchten.

    Die Nachteile des Snapmaker U1

    Hoher Preis für Einfarbdrucke

    Wer überwiegend nur eine Farbe verwendet, bezahlt für vier Werkzeugköpfe, ohne deren größten Vorteil regelmäßig zu nutzen.

    Noch junges Software-Ökosystem

    Snapmaker Orca und die U1-Firmware werden laufend weiterentwickelt. Gegenüber dem Bambu-Ökosystem können einzelne Abläufe weniger ausgereift wirken.

    Großer Platzbedarf

    Drucker, vier Spulen, Filamentzuführungen und optionale Abdeckung benötigen deutlich mehr Platz als ein gewöhnlicher Einfarbdrucker.

    Keine aktive Kammerheizung

    Die obere Abdeckung verbessert das Temperaturverhalten, ersetzt aber keine aktiv geregelte Heizkammer.

    Vier Hotends bedeuten zusätzlichen Wartungsbedarf

    Vier Düsen können verschleißen, verstopfen oder unterschiedlich kalibriert sein. Gleichzeitig lassen sich einzelne Werkzeugköpfe zur Wartung bequem entnehmen.

    Maximal vier direkt verfügbare Werkzeuge

    Klassische Filamentwechsler können mit Erweiterungen teilweise 8, 16 oder noch mehr Farben bereitstellen. Der U1 ist auf vier gleichzeitig eingerichtete Werkzeugköpfe ausgelegt.

    Weiterhin etwas Druckabfall

    Düsenreinigung, Kalibrierung und Prime Tower erzeugen auch beim U1 eine gewisse Menge Abfall.

    Snapmaker U1 oder Bambu Lab mit AMS?

    Die richtige Entscheidung hängt stark davon ab, wie häufig tatsächlich mehrfarbig gedruckt wird.

    KriteriumSnapmaker U1Bambu P1S/P2S mit AMS
    Farbsystemvier Werkzeugköpfemehrere Filamente, gemeinsame Düse
    Wechselzeitsehr kurzdeutlich länger
    Spülabfallgeringabhängig vom Modell teilweise hoch
    Multimaterialsehr flexibeldurch gemeinsame Düse eingeschränkt
    Softwarekomfortgut, aber jüngerbesonders ausgereift
    Gehäuseoben optional geschlossenP-Serie vollständig geschlossen
    Erweiterbare Farbanzahlvier Werkzeugemehrere AMS-Einheiten möglich
    Wartungsaufwandvier Hotendskomplexerer Filamentweg
    Preisungefähr 850–900 €abhängig von Drucker und AMS
    EinsteigerfreundlichkeitgutBambu meist noch komfortabler

    Der Snapmaker U1 ist die bessere Wahl, wenn:

    • häufig vierfarbig gedruckt wird,
    • viele Farbwechsel pro Schicht entstehen,
    • Materialabfall möglichst gering bleiben soll,
    • TPU, PVA oder verschiedene Materialarten kombiniert werden,
    • eine offenere Plattform bevorzugt wird.

    Ein Bambu-System ist häufig passender, wenn:

    • ein möglichst einfacher Gesamtworkflow gesucht wird,
    • überwiegend einfarbig gedruckt wird,
    • gelegentliche Mehrfarbdrucke ausreichen,
    • mehr als vier Filamente automatisch verfügbar sein sollen,
    • das MakerWorld- und Bambu-Studio-Ökosystem wichtig ist.

    Eine ausführliche Erklärung zu Kosten und Abfall klassischer AMS-Drucke findest du im Artikel Multicolor-3D-Druck mit Bambu AMS.

    Lohnt sich der Snapmaker U1 für Einsteiger?

    Grundsätzlich kann auch ein Einsteiger mit dem Snapmaker U1 arbeiten. Automatische Druckbettvermessung, vorbereitete Profile, Filamenterkennung und Werkzeugkalibrierung nehmen viele typische Einstellarbeiten ab.

    Trotzdem ist der U1 nicht meine erste Empfehlung für jemanden, der zunächst nur einfache PLA-Modelle drucken möchte. Vier Werkzeugköpfe und ein noch wachsendes Softwaresystem bringen zusätzliche Komplexität mit.

    Für Einsteiger lohnt sich der U1 vor allem dann, wenn bereits vor dem Kauf feststeht, dass regelmäßig folgende Projekte geplant sind:

    • mehrfarbige Figuren,
    • personalisierte Schilder,
    • Modelle mit löslichem Support,
    • Kombinationen aus festen und flexiblen Materialien,
    • kleine Serien mehrfarbiger Produkte.

    Wer zunächst nur in den 3D-Druck einsteigen möchte, findet in meinem 3D-Drucker-Vergleich unter 600 Euro günstigere Alternativen.

    Lohnt sich der Snapmaker U1 für den gewerblichen 3D-Druck?

    Für ein kleines 3D-Druck-Gewerbe kann der U1 besonders interessant sein. Entscheidend ist allerdings nicht die Anzahl der Farben, sondern der konkrete Produkttyp.

    Geeignete Produkte sind beispielsweise:

    • personalisierte Namensschilder,
    • mehrfarbige Logos,
    • Firmenschilder,
    • Brettspielzubehör,
    • Figuren und Dekorationen,
    • beschriftete Organizer,
    • Werkzeughalter mit farbigen Markierungen,
    • Gehäuse mit flexiblen Dichtungen,
    • Funktionsbauteile mit löslichem Support.

    Bei solchen Modellen verbessert der U1 gleich mehrere wirtschaftliche Faktoren:

    • geringerer Materialverbrauch,
    • kürzere Maschinenlaufzeit,
    • höhere mögliche Stückzahl,
    • weniger manuelle Nacharbeit,
    • sauberere Materialtrennung,
    • geringeres Risiko langer Filamentwechsel.

    Bei einfarbigen Haltern, Clips oder einfachen Werkstattteilen bietet der U1 dagegen kaum einen wirtschaftlichen Vorteil gegenüber einem deutlich günstigeren Drucker.

    Welche Produkte sich grundsätzlich für den Verkauf eignen, zeige ich im Ratgeber 3D-Drucke verkaufen: 25 Produkte, die sich wirklich lohnen.

    Wann rechnet sich der Aufpreis?

    Der U1 muss sich nicht allein durch eingespartes Filament amortisieren. Entscheidend sind vier Größen:

    1. Materialersparnis
    2. eingesparte Druckzeit
    3. zusätzliche Produktionskapazität
    4. geringerer Arbeits- und Nachbearbeitungsaufwand

    Angenommen, der U1 spart bei einem mehrfarbigen Verkaufsprodukt:

    • 2 Euro Filament,
    • 3 Stunden Maschinenzeit,
    • 10 Minuten manuelle Arbeit.

    Bei 200 produzierten Exemplaren ergeben sich bereits:

    • 400 Euro weniger Materialkosten,
    • 600 Stunden freie Druckkapazität,
    • mehr als 33 Stunden weniger Arbeitsaufwand.

    Ob diese Rechnung realistisch ist, hängt vollständig vom jeweiligen Modell ab. Vor dem Kauf sollte deshalb mindestens eine typische Druckdatei mit den Profilen verschiedener Drucker gesliced und verglichen werden.

    Für wen lohnt sich der Snapmaker U1?

    Klare Empfehlung

    Der Snapmaker U1 lohnt sich besonders für:

    • regelmäßige Mehrfarbdrucke,
    • Modelle mit sehr vielen Farbwechseln,
    • Multimaterialbauteile,
    • TPU-Kombinationen,
    • PVA- und Supportanwendungen,
    • personalisierte Verkaufsprodukte,
    • kleine gewerbliche Serien,
    • Nutzer, die OrcaSlicer und ein offeneres System bevorzugen.

    Nur bedingt geeignet

    Der U1 ist nur bedingt sinnvoll für:

    • gelegentlichen Mehrfarbdruck,
    • überwiegend einfarbige Modelle,
    • sehr kleine Stellflächen,
    • Nutzer, die keinerlei Wartung durchführen möchten,
    • ausschließlich hochtemperaturbeständige technische Filamente.

    Eher nicht sinnvoll

    Der Kauf lohnt sich wahrscheinlich nicht, wenn:

    • fast nur einfarbiges PLA verwendet wird,
    • ein Druckraum von 180 oder 256 Millimetern ausreicht,
    • der günstigste Einstieg gesucht wird,
    • ein vollständig ausgereiftes Plug-and-play-Ökosystem oberste Priorität hat.

    Fazit: Lohnt sich der Snapmaker U1?

    Der Snapmaker U1 ist einer der interessantesten Consumer-3D-Drucker des Jahres 2026. Sein Alleinstellungsmerkmal ist nicht einfach der Druck mit vier Farben, sondern die Art, wie diese Farben und Materialien gewechselt werden.

    Vier vollständige Werkzeugköpfe reduzieren die langen Lade- und Spülvorgänge klassischer Ein-Düsen-Systeme. Bei Modellen mit zahlreichen Wechseln können dadurch sowohl Druckzeit als auch Filamentverbrauch deutlich sinken.

    Besonders stark ist der U1 bei:

    • häufigen Mehrfarbdrucken,
    • Materialkombinationen,
    • löslichen Stützstrukturen,
    • personalisierten Produkten,
    • gewerblichen Kleinserien.

    Für gewöhnliche Einfarbdrucke ist der Preis von ungefähr 850 bis 900 Euro dagegen schwerer zu rechtfertigen. Auch das noch junge Software-Ökosystem, der große Platzbedarf und die fehlende aktive Kammerheizung sollten berücksichtigt werden.

    Wer den Toolchanger tatsächlich nutzt, bekommt mit dem Snapmaker U1 jedoch eine Technik, die bisher meist wesentlich teureren Geräten vorbehalten war. Für farbige und multimaterielle Drucke ist er deshalb eine der spannendsten Alternativen zu Bambu AMS, Creality CFS und anderen Filamentwechselsystemen.

    FAQ zum Snapmaker U1

    Wie viele Farben kann der Snapmaker U1 drucken?

    Der Snapmaker U1 besitzt vier Werkzeugköpfe und kann dadurch vier Filamente direkt innerhalb eines Druckauftrags verwenden. Dabei kann es sich um unterschiedliche Farben oder verschiedene Materialien handeln.

    Wie schnell wechselt der Snapmaker U1 den Druckkopf?

    Snapmaker nennt für den direkten Werkzeugwechsel ungefähr fünf Sekunden. Zusätzliche Bewegungen zur Reinigung und Vorbereitung können den vollständigen Wechselvorgang verlängern.

    Produziert der Snapmaker U1 keinen Filamentabfall?

    Auch der Snapmaker U1 arbeitet nicht vollständig abfallfrei. Vor dem Druck, bei der Düsenreinigung, Kalibrierung und durch einen Prime Tower kann Material verbraucht werden. Im Vergleich zu einem Ein-Düsen-Filamentwechsler fällt normalerweise wesentlich weniger Spülmaterial an.

    Kann der Snapmaker U1 TPU drucken?

    Ja, TPU gehört zu den offiziell unterstützten Grundmaterialien. Durch die getrennten Werkzeugköpfe sind auch Kombinationen aus TPU und einem starren Material möglich. Die Haftung beider Materialien muss dennoch für das jeweilige Projekt geprüft werden.

    Kann der Snapmaker U1 PVA-Support drucken?

    Ja, PVA wird offiziell unterstützt. Da PVA stark hygroskopisch ist, sollte es trocken gelagert und möglichst direkt aus einer Drybox gedruckt werden.

    Kann der Snapmaker U1 ABS und ASA drucken?

    ABS und ASA werden von Snapmaker in Verbindung mit einer optionalen oberen Abdeckung aufgeführt. Der U1 besitzt jedoch keine aktiv beheizte Druckkammer. Große oder besonders anspruchsvolle Bauteile können daher weiterhin zu Warping neigen.

    Kann der Snapmaker U1 Carbonfilament drucken?

    Mit einer geeigneten verschleißfesten Düse und der oberen Abdeckung nennt Snapmaker auch kohle- und glasfaserverstärkte Filamente als kompatibel. Die serienmäßige Edelstahldüse sollte vor längerer Nutzung abrasiver Materialien auf ihre Eignung geprüft werden.

    Besitzt der Snapmaker U1 eine Kamera?

    Ja, eine Kamera ist integriert. Sie ermöglicht Fernüberwachung und Zeitrafferaufnahmen. Zusätzlich bewirbt Snapmaker verschiedene Funktionen zur automatischen Fehlererkennung.

    Welche Software verwendet der Snapmaker U1?

    Empfohlen wird Snapmaker Orca, eine für den U1 angepasste Variante von OrcaSlicer. Auch mit dem normalen OrcaSlicer können Druckdateien vorbereitet und als G-Code übertragen werden, wobei nicht alle U1-spezifischen Komfortfunktionen verfügbar sein müssen.

    Ist der Snapmaker U1 besser als ein Bambu P1S mit AMS?

    Für häufige Farbwechsel und verschiedene Materialien besitzt der U1 klare Vorteile bei Wechselzeit und Filamentabfall. Der P1S bietet dagegen ein besonders ausgereiftes Ökosystem und ein vollständig geschlossenes Gehäuse. Welcher Drucker besser ist, hängt deshalb vom Einsatzzweck ab.

    Lohnt sich der Snapmaker U1 für ein 3D-Druck-Gewerbe?

    Für mehrfarbige, personalisierte oder multimaterielle Verkaufsprodukte kann sich der U1 durch geringeren Materialverbrauch und kürzere Produktionszeiten lohnen. Für überwiegend einfarbige Serien ist ein günstigerer Drucker häufig wirtschaftlicher.
  • Filament trocken lagern: Wie lange bleibt es nach dem Trocknen trocken?

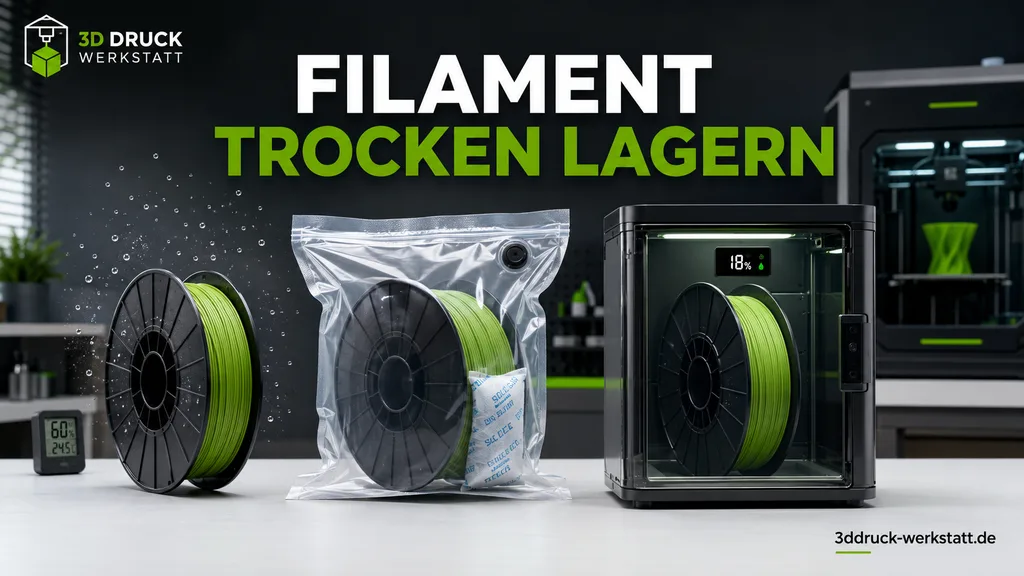
    Filament trocken lagern mit Vakuumbeutel, Silicagel und Drybox
    Offene Lagerung, Vakuumbeutel und Drybox im Vergleich

    Wer Filament trocken lagern möchte, sollte eine frisch getrocknete Spule nicht einfach offen neben dem 3D-Drucker stehen lassen. Sobald das Material wieder mit der Umgebungsluft in Kontakt kommt, nimmt es erneut Feuchtigkeit auf. Wie schnell das geschieht, hängt vor allem von der Filamentart, der Luftfeuchtigkeit und der verwendeten Aufbewahrung ab.

    PLA kann in einem trockenen Wohnraum häufig mehrere Tage oder Wochen problemlos verwendet werden. PETG, TPU, Nylon, PC und wasserlösliche Supportmaterialien reagieren wesentlich empfindlicher. Einige dieser Filamente können bereits innerhalb weniger Stunden wieder so viel Feuchtigkeit aufnehmen, dass sich die Druckqualität verschlechtert.

    In diesem Ratgeber erfährst du, wie lange unterschiedliche Filamente nach dem Trocknen trocken bleiben und wie du dein Filament trocken lagern kannst.

    Das Wichtigste in Kürze:

    • In normaler Raumluft bleibt Filament je nach Material nur wenige Stunden bis mehrere Tage zuverlässig trocken.
    • In einer trockenen Umgebung mit ungefähr 20 % relativer Luftfeuchtigkeit nennt Bambu Lab je nach Material etwa zwei bis sieben Tage.
    • Nylon, PVA, BVOH, TPU und PC sollten möglichst direkt aus einer Drybox oder einem Filamenttrockner gedruckt werden.
    • PLA ist vergleichsweise unempfindlich und muss bei richtiger Lagerung seltener erneut getrocknet werden.
    • Ein luftdichter Behälter mit trockenem Silicagel kann eine Spule über Wochen oder Monate druckbereit halten.
    • Eine Drybox hält trockenes Filament trocken, entfernt aber normalerweise keine bereits aufgenommene Feuchtigkeit.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über einen solchen Link etwas kaufst, erhalte ich eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Filament trocken lagern: Orientierungswerte für PLA, PETG, TPU und Nylon

    Eine pauschale Zeitangabe ist nicht möglich. Die folgenden Werte sind deshalb keine festen Haltbarkeitsgarantien, sondern praxisnahe Orientierungsbereiche für frisch getrocknetes Filament.

    FilamentOffen bei ungefähr 50–60 % LuftfeuchtigkeitIn trockener Box bei etwa 20 %Empfehlung
    PLAmehrere Tage bis Wochenmehrere Wochen bis Monatenach Gebrauch verschlossen lagern
    PETGeinige Stunden bis wenige Tagemehrere Tage bis Wochenbei längeren Drucken aus einer Drybox drucken
    TPUwenige Stunden bis etwa 1–2 Tagemehrere Tage bis Wochenmöglichst direkt aus der Trockenbox drucken
    ABSmehrere Tagemehrere Wochentrocken und luftdicht lagern
    ASAmehrere Tagemehrere Wochennach dem Druck wieder verschließen
    Nylon/PAwenige Stunden bis etwa 1 Tagwenige Tagewährend des Druckens trocken halten
    PCwenige Stunden bis wenige Tagewenige Tage bis Wochendirekt aus einer Drybox drucken
    PVA/BVOHwenige Stundenungefähr 1–3 Tagedurchgehend trocken lagern und drucken
    faserverstärkte Filamentestark vom Grundmaterial abhängigmeist wenige Tage bis WochenHerstellerangaben des Grundmaterials beachten

    Die Zeitspanne kann stark schwanken. Bei 35 % relativer Luftfeuchtigkeit bleibt dasselbe Filament deutlich länger trocken als in einem feuchten Kellerraum mit 65 oder 70 %. Auch Materialmischung, Hersteller, Spulengröße und Verpackung beeinflussen die Feuchtigkeitsaufnahme.

    Bambu Lab gibt als allgemeine Orientierung an, dass Filamente in einer trockenen Umgebung mit ungefähr 20 % relativer Luftfeuchtigkeit abhängig von ihrer Feuchtigkeitsempfindlichkeit etwa zwei bis sieben Tage trocken bleiben können. Eine wirklich luftdichte Lagerung mit aktivem Trockenmittel kann diesen Zeitraum deutlich verlängern.

    Warum wird Filament nach dem Trocknen wieder feucht?

    Viele 3D-Druck-Filamente sind hygroskopisch. Das bedeutet, dass sie Wassermoleküle aus der Umgebungsluft aufnehmen. Die Feuchtigkeit sitzt dabei nicht nur außen auf der Spule, sondern gelangt mit der Zeit in das Material.

    Beim Erhitzen im Hotend verdampft das eingelagerte Wasser. Der entstehende Wasserdampf kann den gleichmäßigen Materialfluss stören. Typische Folgen sind:

    • Knacken oder Zischen an der Düse
    • Blasen im extrudierten Material
    • starkes Stringing
    • raue oder matte Oberflächen
    • schwankende Extrusion
    • schlechtere Layerhaftung
    • instabile oder spröde Bauteile
    • verstopfte Düsen
    • unzuverlässige Druckergebnisse

    Das Trocknen entfernt einen großen Teil dieser Feuchtigkeit. Sobald die Spule danach wieder offen im Raum liegt, stellt sich jedoch nach und nach ein neues Gleichgewicht zwischen dem Material und der Luftfeuchtigkeit ein.

    Wie du die passenden Temperaturen und Zeiten für verschiedene Materialien auswählst, erfährst du in meinem Ratgeber Filament trocknen: Temperatur- und Zeit-Tabelle.

    Welche Faktoren bestimmen, wie lange Filament trocken bleibt?

    Filamentart

    Der größte Unterschied entsteht durch das verwendete Material. PLA nimmt vergleichsweise langsam Feuchtigkeit auf. Nylon, TPU, PVA und BVOH reagieren wesentlich schneller.

    Dabei können sich auch Filamente derselben Materialgruppe unterscheiden. Ein modifiziertes PETG oder Nylon eines Herstellers kann weniger feuchtigkeitsempfindlich sein als ein anderes Produkt mit derselben grundlegenden Materialbezeichnung.

    Relative Luftfeuchtigkeit

    Je feuchter die Umgebungsluft ist, desto schneller nimmt das Filament Wasser auf.

    Ein beheizter Raum mit 35 bis 40 % relativer Luftfeuchtigkeit ist wesentlich weniger problematisch als eine Werkstatt oder ein Keller mit dauerhaft mehr als 60 %. Auch im Sommer kann die Luftfeuchtigkeit deutlich höher sein als während der Heizperiode.

    Ein gewöhnliches Raumhygrometer hilft dir dabei, die Bedingungen besser einzuschätzen.

    Dauer der offenen Lagerung

    Filament wird nicht schlagartig nass. Die Feuchtigkeit sammelt sich schrittweise im Material. Eine für zehn Minuten geöffnete Box ist deshalb meist kein Problem. Eine über mehrere Tage offen gelagerte Spule kann dagegen bereits deutlich schlechter drucken.

    Temperatur

    Warme Luft kann mehr Feuchtigkeit aufnehmen als kalte Luft. Gleichzeitig beschleunigt eine höhere Temperatur verschiedene Austauschprozesse. Entscheidend ist deshalb nicht nur die Raumtemperatur, sondern die Kombination aus Temperatur und relativer Luftfeuchtigkeit.

    Qualität der Aufbewahrung

    Eine lose verschlossene Kunststofftüte schützt deutlich schlechter als:

    Selbst eine hochwertige Box schützt nur dann zuverlässig, wenn Deckel, Dichtungen und Filamentdurchführungen möglichst wenig feuchte Außenluft hineinlassen.

    Zustand des Trockenmittels

    Silicagel kann nur eine begrenzte Menge Feuchtigkeit aufnehmen. Ist es gesättigt, sinkt die Luftfeuchtigkeit in der Box nicht mehr zuverlässig.

    Silicagel mit Farbindikator ist praktisch, weil sich der Zustand leichter kontrollieren lässt. Es muss abhängig vom Produkt regeneriert oder ausgetauscht werden.

    Wie lange bleibt PLA nach dem Trocknen trocken?

    PLA gehört zu den weniger feuchtigkeitsempfindlichen Filamenten. Bambu Lab beschreibt PLA als Material mit vergleichsweise geringer Hygroskopie, das bei normalen Umgebungsbedingungen meist seltener getrocknet werden muss.

    In einem trockenen Wohnraum kann frisch getrocknetes PLA häufig mehrere Tage bis Wochen verwendet werden, ohne dass sofort deutliche Feuchtigkeitsprobleme auftreten. Das bedeutet jedoch nicht, dass PLA überhaupt keine Feuchtigkeit aufnimmt.

    Bei langer offener Lagerung können unter anderem folgende Probleme entstehen:

    • zunehmendes Stringing
    • schlechtere Oberflächen
    • sprödes Filament
    • ungleichmäßiger Materialfluss
    • brechendes Filament im Zuführungsweg

    PLA muss normalerweise nicht während jedes Drucks aktiv getrocknet werden. Nach dem Gebrauch sollte die Spule trotzdem in einem verschlossenen Beutel oder einer Box mit Silicagel gelagert werden.

    Wie lange bleibt PETG trocken?

    PETG reagiert spürbar empfindlicher auf Feuchtigkeit als PLA. Wie schnell Probleme auftreten, hängt stark von der Rezeptur und der Raumluft ab.

    Unter ungünstigen Bedingungen kann PETG bereits innerhalb weniger Stunden genug Feuchtigkeit aufnehmen, um mehr Fäden zu ziehen oder eine unruhigere Oberfläche zu erzeugen. In einem trockenen Raum kann dieselbe Spule dagegen mehrere Tage problemlos druckbar bleiben.

    Typische Hinweise auf feuchtes PETG sind:

    • stärkeres Stringing trotz sinnvoller Retraction
    • kleine Bläschen
    • knisternde Geräusche
    • matte oder raue Oberflächen
    • Materialreste an der Düse
    • schwankender Materialfluss

    Für kurze Drucke reicht es oft, PETG unmittelbar nach dem Trocknen einzusetzen. Bei langen Druckaufträgen ist eine geschlossene Drybox oder ein Filamenttrockner sinnvoll, aus dem direkt gedruckt werden kann.

    Weitere Informationen findest du unter PETG trocknen: Temperatur, Dauer und Methoden.

    Wie lange bleibt TPU trocken?

    TPU kann Feuchtigkeit relativ schnell aufnehmen. Eine frisch getrocknete Rolle kann in feuchter Raumluft bereits innerhalb weniger Stunden bis Tage wieder auffälliger drucken.

    Das ist besonders ärgerlich, weil TPU ohnehin langsam und mit einer möglichst reibungsarmen Filamentführung gedruckt werden sollte. Feuchtigkeit kann zusätzlich für Blasen, Stringing und eine ungleichmäßige Oberfläche sorgen.

    Bei längeren TPU-Drucken empfehle ich deshalb:

    • Filament vor dem Druck bei Bedarf trocknen,
    • direkt aus einer geschlossenen Drybox drucken,
    • den Filamentweg möglichst kurz halten,
    • die Box mit trockenem Silicagel ausstatten,
    • die Spule nach dem Druck sofort wieder verschließen.

    Ich drucke TPU selbst aus einer Trockenbox, weil sich damit die Materialzuführung über einen längeren Druck stabiler halten lässt.

    Passende Druckeinstellungen findest du unter TPU richtig einstellen: Temperatur, Geschwindigkeit und Retraction.

    Wie lange bleiben ABS und ASA trocken?

    ABS und ASA sind weniger empfindlich als Nylon oder PVA, profitieren aber ebenfalls von trockener Lagerung. Nach dem Trocknen können beide Materialien in normaler Raumluft häufig mehrere Tage verwendet werden.

    Bei längerer offener Lagerung können sich trotzdem Probleme zeigen:

    • unruhige Oberfläche
    • schwankender Materialfluss
    • Blasenbildung
    • schlechtere Layerhaftung
    • zusätzliche Druckprobleme neben Warping und Haftung

    Da ABS und ASA ohnehin anspruchsvoller zu drucken sind, sollte Feuchtigkeit als zusätzliche Fehlerquelle vermieden werden. Nach dem Druck gehört die Spule wieder in eine geschlossene Box oder einen luftdichten Beutel.

    Anleitungen zu den übrigen Materialeinstellungen findest du unter ABS richtig einstellen und ASA richtig einstellen.

    Für carbonfaserverstärkte Polyamide kombiniert der Ratgeber PA-CF trocknen und richtig lagern aktive Trocknung, Druck aus der Trockenbox und luftdichte Aufbewahrung.

    Wie lange bleibt Nylon trocken?

    Nylon beziehungsweise Polyamid gehört zu den feuchtigkeitsempfindlichsten häufig verwendeten Filamenten. In normaler oder feuchter Raumluft kann frisch getrocknetes Nylon bereits innerhalb weniger Stunden wieder messbare Feuchtigkeit aufnehmen.

    Bei langen Druckaufträgen kann sich die Druckqualität deshalb sogar während des Druckens verschlechtern. Eine zu Beginn trockene Spule ist dann gegen Ende des Drucks möglicherweise nicht mehr im gleichen Zustand.

    Nylon sollte deshalb:

    • unmittelbar vor dem Druck ausreichend getrocknet werden,
    • nur kurz offen liegen,
    • während des Druckens in einer Drybox verbleiben,
    • über einen möglichst geschlossenen Filamentweg geführt werden,
    • nach dem Druck sofort luftdicht verschlossen werden.

    Bei Nylon reicht es nicht immer, die Spule nur trocken zu lagern. Wenn bereits Feuchtigkeit eingelagert ist, muss das Material aktiv getrocknet werden.

    Mehr dazu erfährst du unter Nylon richtig einstellen: Temperatur, Trocknung und Haftung.

    Wie lange bleiben PVA und BVOH trocken?

    Wasserlösliche Supportmaterialien wie PVA und BVOH reagieren ausgesprochen empfindlich auf Luftfeuchtigkeit. Bei normaler Raumluft kann sich die Druckbarkeit bereits innerhalb weniger Stunden verschlechtern.

    Bambu Lab nennt für PVA in einer trockenen Umgebung mit ungefähr 20 % relativer Luftfeuchtigkeit eine Zeitspanne von etwa ein bis drei Tagen. Bei typischer Raumluft kann dieser Zeitraum deutlich kürzer ausfallen.

    PVA und BVOH sollten deshalb möglichst:

    • durchgehend in einer geschlossenen Drybox lagern,
    • nur für kurze Zeit offen gehandhabt werden,
    • während des Druckens trocken gehalten werden,
    • nach Gebrauch sofort wieder verschlossen werden,
    • mit regelmäßig kontrolliertem Trockenmittel gelagert werden.

    Gerade bei mehrfarbigen oder mehrtägigen Drucken mit Supportmaterial kann ein trockenes Materialsystem entscheidend sein.

    Bleibt Filament im Vakuumbeutel dauerhaft trocken?

    Ein guter Vakuumbeutel schützt Filament wesentlich besser als eine offene Lagerung. Dauerhaft trocken bleibt die Spule aber nur, wenn:

    • der Beutel wirklich dicht ist,
    • die Schweißnaht beziehungsweise das Ventil nicht undicht wird,
    • ausreichend trockenes Silicagel enthalten ist,
    • das Filament vor dem Verpacken bereits trocken war,
    • der Beutel nicht ständig geöffnet wird.

    Ein Vakuumbeutel entzieht dem Filament keine bereits aufgenommene Feuchtigkeit. Er verlangsamt lediglich die erneute Aufnahme.

    Bei guter Abdichtung kann Filament darin über viele Wochen oder Monate druckbereit bleiben. Kontrolliere den Beutel trotzdem regelmäßig. Zieht er wieder Luft, ist die Schutzwirkung deutlich reduziert.

    Wie lange bleibt Filament in einer luftdichten Box trocken?

    Eine gut abgedichtete Kunststoffbox mit Silicagel kann Filament ebenfalls über Wochen oder Monate trocken halten.

    Entscheidend sind:

    • eine umlaufende Dichtung,
    • möglichst wenige Öffnungen,
    • ausreichendes Trockenmittel,
    • ein funktionierendes Hygrometer,
    • seltenes Öffnen,
    • bereits trocken eingelegte Spulen.

    Bei großen Sammelboxen gelangt bei jedem Öffnen relativ viel Raumluft hinein. Einzelboxen oder kleinere Behälter schützen deshalb häufig zuverlässiger, wenn nur eine bestimmte Spule benötigt wird.

    Eine ausführliche Übersicht geeigneter Aufbewahrungsmethoden findest du unter Filament richtig lagern: So bleiben PLA, PETG und ABS trocken.

    Wie lange bleibt Filament in einer Drybox trocken?

    Eine passive Drybox arbeitet normalerweise mit Dichtungen und Trockenmittel. Sie hält trockenes Filament trocken, kann eine stark durchfeuchtete Spule aber nicht zuverlässig trocknen.

    Mit trockenem Silicagel und einer guten Abdichtung kann das Filament über längere Zeit druckbereit bleiben. Besonders praktisch sind Modelle, aus denen direkt gedruckt werden kann.

    Eine aktive Drybox beziehungsweise ein Filamenttrockner besitzt zusätzlich eine Heizung und meist einen Lüfter. Dadurch kann das Gerät:

    • bereits aufgenommene Feuchtigkeit entfernen,
    • das Filament während des Druckens warm und trocken halten,
    • die erneute Feuchtigkeitsaufnahme verlangsamen,
    • lange Druckaufträge mit empfindlichen Materialien absichern.

    Welche Geräte sich dafür eignen, erfährst du im Filamenttrockner Vergleich 2026.

    Wie lange bleibt Filament im Bambu AMS trocken?

    Das ursprüngliche Bambu AMS ist geschlossen und besitzt Fächer für Trockenmittel. Es kann bereits trockenes Filament deshalb wesentlich länger trocken halten als eine offene Spulenhalterung.

    Das AMS der ersten Generation trocknet feuchtes Filament allerdings nicht aktiv. Ist eine Rolle bereits nass, muss sie zunächst in einem geeigneten Filamenttrockner behandelt werden. Alternativ kann das AMS 1 mit einer passenden Heizlösung nachgerüstet werden.

    Das AMS 2 Pro und das AMS HT verfügen über aktive Trocknungsfunktionen. Dadurch können sie Feuchtigkeit entfernen und das Material anschließend in einer kontrollierten Umgebung lagern.

    Trotzdem solltest du:

    • die Feuchtigkeitsanzeige beobachten,
    • das Trockenmittel regelmäßig kontrollieren,
    • den Deckel nicht unnötig lange öffnen,
    • die Dichtungen sauber halten,
    • empfindliche Filamente nicht ohne Kontrolle über Monate im System vergessen.

    Einen ausführlichen Vergleich findest du unter Filament im Bambu AMS trocknen: AMS 2 Pro, AMS HT oder SUNLU AMS Heater.

    Muss Filament nach jedem Druck erneut getrocknet werden?

    Nein. Filament muss nicht automatisch nach jedem Druck erneut getrocknet werden.

    Erneutes Trocknen ist vor allem sinnvoll, wenn:

    • die Spule mehrere Tage offen lag,
    • das Material stark hygroskopisch ist,
    • Stringing plötzlich deutlich zunimmt,
    • Knacken oder Zischen an der Düse zu hören ist,
    • Blasen im extrudierten Material sichtbar sind,
    • sich die Oberfläche ohne andere Erklärung verschlechtert,
    • ein besonders langer oder wichtiger Druck geplant ist,
    • der Filamenthersteller eine Trocknung vor jedem Druck empfiehlt.

    PLA und trocken gelagertes PETG müssen häufig nicht vor jedem Einsatz erneut getrocknet werden. Nylon, PVA und manche technischen Filamente profitieren dagegen davon, vor wichtigen Drucken vorsorglich getrocknet und während des Druckens in einer trockenen Umgebung gehalten zu werden.

    Woran erkennst du, dass Filament wieder getrocknet werden sollte?

    Typische Anzeichen sind:

    • Knacken oder leichtes Zischen beim Extrudieren
    • kleine Blasen im Material
    • auffällig starkes Stringing
    • raue, matte oder schaumige Oberflächen
    • schwankende Linienbreite
    • schlechtere Layerhaftung
    • Blobs und ungleichmäßige Extrusion
    • plötzlich schlechtere Druckqualität mit einem zuvor funktionierenden Profil

    Diese Symptome können allerdings auch andere Ursachen haben. Stringing kann beispielsweise durch Temperatur oder Retraction entstehen, während eine schwankende Extrusion auch auf eine teilweise verstopfte Düse hindeuten kann.

    Wenn mehrere typische Anzeichen gleichzeitig auftreten und die Spule längere Zeit offen lag, ist ein Trocknungsdurchgang ein sinnvoller erster Test.

    Eine übergreifende Fehleranalyse findest du unter 3D-Druck-Fehler: Die 20 häufigsten Probleme und Lösungen.

    Welche Luftfeuchtigkeit ist für Filament sinnvoll?

    Für empfindliche Filamente sollte die Luftfeuchtigkeit in der Aufbewahrungsbox möglichst niedrig bleiben. Ein Bereich um oder unter 20 % relativer Luftfeuchtigkeit ist für viele Materialien ein guter praktischer Zielwert.

    Dabei muss zwischen Raumluft und Box unterschieden werden:

    • 40 bis 50 % im Wohnraum können für PLA noch unproblematisch sein.
    • Für Nylon, TPU, PVA und PC ist eine trockene Box deutlich sinnvoller.
    • Ein Hygrometer in der Box zeigt nur die Luftfeuchtigkeit an, nicht direkt den Wassergehalt im Filament.
    • Nach dem Öffnen steigt die Anzeige vorübergehend an.
    • Fällt sie anschließend nicht wieder, kann das Trockenmittel gesättigt oder die Box undicht sein.

    Sehr günstige Hygrometer können ungenau sein. Nutze die Anzeige deshalb eher zur Beobachtung eines Trends als als exakten Laborwert.

    Trocknen, trocken halten und lagern: der wichtige Unterschied

    Diese drei Vorgänge werden häufig miteinander verwechselt.

    Filament trocknen

    Beim aktiven Trocknen wird bereits eingelagerte Feuchtigkeit durch Wärme und Luftaustausch aus dem Material entfernt. Dafür brauchst du einen geeigneten Filamenttrockner oder eine andere kontrollierte Trocknungslösung.

    Filament trocken halten

    Eine Drybox, ein AMS oder eine luftdichte Box mit Silicagel verlangsamt die erneute Aufnahme von Feuchtigkeit. Das funktioniert am besten, wenn die Spule bereits trocken eingelegt wird.

    Filament lagern

    Bei längerer Lagerung zählen neben Feuchtigkeit auch Temperatur, Staub, UV-Licht und mechanische Belastung. Die Spule sollte deshalb kühl, dunkel, sauber und möglichst luftdicht aufbewahrt werden.

    Eine passive Box mit Silicagel ersetzt keinen aktiven Trockner. Umgekehrt bringt das beste Trocknungsprogramm wenig, wenn die Spule danach wieder tagelang offen herumliegt.

    Der beste Ablauf nach dem Filamenttrocknen

    Nach dem Trocknen empfehle ich folgenden Ablauf:

    1. Filament vollständig nach Herstellerangabe trocknen.
    2. Die Spule nicht unnötig lange offen abkühlen lassen.
    3. Direkt in eine trockene, geschlossene Box oder ein AMS legen.
    4. Frisches beziehungsweise regeneriertes Silicagel hinzufügen.
    5. Luftfeuchtigkeit in der Box beobachten.
    6. Empfindliche Materialien direkt aus der Box drucken.
    7. Nach dem Druck alle Öffnungen wieder verschließen.
    8. Trockenmittel regelmäßig prüfen und regenerieren.
    9. Bei ersten Feuchtigkeitssymptomen erneut trocknen.

    So vermeidest du, dass eine frisch getrocknete Spule bereits vor dem nächsten Druck wieder einen großen Teil der entfernten Feuchtigkeit aufnimmt.

    Fazit: So kannst du Filament trocken lagern

    Wie lange Filament trocken bleibt, hängt stärker von Material und Lagerung ab als von der Trocknung selbst.

    PLA kann in trockener Raumluft häufig mehrere Tage oder Wochen ohne auffällige Probleme verwendet werden. PETG, TPU, Nylon, PC, PVA und BVOH reagieren deutlich schneller. Besonders empfindliche Materialien können in feuchter Raumluft bereits innerhalb weniger Stunden wieder Druckprobleme verursachen.

    Für zuverlässige Ergebnisse gilt deshalb:

    • PLA nach Gebrauch verschlossen lagern.
    • PETG und TPU bei längeren Drucken aus einer Drybox zuführen.
    • Nylon, PC, PVA und BVOH möglichst durchgehend trocken halten.
    • Frisch getrocknete Spulen nicht offen herumliegen lassen.
    • Eine luftdichte Box mit Silicagel zur Lagerung verwenden.
    • Feuchtes Filament aktiv trocknen, statt es nur in eine passive Box zu legen.

    Bei ungefähr 20 % relativer Luftfeuchtigkeit kann Filament je nach Material einige Tage trocken bleiben. Eine wirklich dichte Lagerung mit trockenem Silicagel verlängert diesen Zeitraum auf Wochen oder möglicherweise Monate.

    Entscheidend ist nicht, wie viele Tage seit dem letzten Trocknen vergangen sind. Entscheidend ist, welchem Klima die Spule in dieser Zeit ausgesetzt war.

    FAQ: Häufige Fragen zur Trockenlagerung von Filament

    Wie lange bleibt PLA nach dem Trocknen trocken?

    PLA bleibt in trockener Raumluft häufig mehrere Tage bis Wochen druckbar. Bei luftdichter Lagerung mit Silicagel kann es über Monate trocken bleiben. Die tatsächliche Dauer hängt von Luftfeuchtigkeit und Filamentmischung ab.

    Wie lange bleibt PETG trocken?

    PETG kann in feuchter Raumluft bereits innerhalb weniger Stunden erste Qualitätsveränderungen zeigen. In einer gut abgedichteten Drybox bleibt es häufig mehrere Tage oder Wochen druckbereit.

    Wie schnell wird Nylon wieder feucht?

    Nylon kann in normaler Raumluft bereits innerhalb weniger Stunden Feuchtigkeit aufnehmen. Für zuverlässige Ergebnisse sollte es unmittelbar nach dem Trocknen aus einer Drybox gedruckt werden.

    Bleibt Filament in einem Vakuumbeutel trocken?

    Ein dichter Vakuumbeutel mit Silicagel kann trockenes Filament über Wochen oder Monate schützen. Er trocknet eine bereits feuchte Spule jedoch nicht.

    Hält Silicagel Filament dauerhaft trocken?

    Silicagel verlangsamt die Feuchtigkeitsaufnahme, besitzt aber nur eine begrenzte Kapazität. Es muss regelmäßig geprüft, regeneriert oder ausgetauscht werden.

    Muss PLA nach jedem Druck getrocknet werden?

    Nein. PLA muss bei trockener Lagerung normalerweise nicht nach jedem Druck getrocknet werden. Eine erneute Trocknung ist erst bei längerer offener Lagerung oder typischen Feuchtigkeitssymptomen sinnvoll.

    Muss TPU während des Druckens trocken gehalten werden?

    Bei kurzen Drucken ist das nicht immer notwendig. Bei langen Druckaufträgen kann TPU jedoch erneut Feuchtigkeit aufnehmen. Deshalb ist die Zuführung direkt aus einer Drybox empfehlenswert.

    Kann eine Drybox feuchtes Filament trocknen?

    Eine passive Drybox mit Silicagel hält trockenes Filament trocken, entfernt aber normalerweise keine größere Menge bereits eingelagerter Feuchtigkeit. Dafür ist eine aktive Trocknung erforderlich.

    Wie trocken sollte eine Filamentbox sein?

    Für empfindliche Filamente ist ein Wert um oder unter 20 % relativer Luftfeuchtigkeit ein sinnvoller Zielbereich. Das Hygrometer zeigt jedoch nur die Luftfeuchtigkeit in der Box und nicht den exakten Feuchtigkeitsgehalt des Filaments.

    Kann Filament zu oft getrocknet werden?

    Unnötig hohe Temperaturen oder übermäßig lange Trocknungszyklen können Filament, Spule oder Materialeigenschaften beeinträchtigen. Halte dich deshalb an die Empfehlungen des Filamentherstellers.

  • Bambu Lab P1S vs P2S 2026: Lohnt sich der Aufpreis zum Nachfolger?

    Symbolischer Vergleich zweier Generationen geschlossener FDM-3D-Drucker

    Der Bambu Lab P1S gehört seit Jahren zu den beliebtesten geschlossenen 3D-Druckern. Mit dem P2S hat Bambu Lab inzwischen einen moderneren Nachfolger vorgestellt, der unter anderem einen stärkeren Extruder, einen großen Touchscreen, eine bessere Kamera, eine automatische Flow-Kalibrierung und eine komfortablere Hotend-Lösung bietet.

    Trotzdem bleibt der P1S weiterhin erhältlich – und ist mittlerweile teilweise deutlich günstiger. Damit stellt sich 2026 eine besonders interessante Kaufentscheidung: P1S oder P2S – lohnt sich der Aufpreis zum neuen Modell wirklich?

    Die kurze Antwort lautet: Der P2S ist technisch der klar bessere und komfortablere Drucker. Der P1S bietet jedoch weiterhin eine sehr gute Druckqualität und kann bei einem entsprechend großen Preisunterschied das bessere Preis-Leistungs-Verhältnis haben. Besonders spannend sind günstige P1S-Pakete mit AMS oder AMS 2 Pro.

    In diesem Vergleich erfährst du, worin sich Bambu Lab P1S und P2S unterscheiden, welches Modell für Einsteiger und Werkstattteile besser geeignet ist und ob sich ein Upgrade für vorhandene P1S-Besitzer lohnt.

    Kurzempfehlung:

    • Du möchtest möglichst günstig einen zuverlässigen, geschlossenen Bambu-Drucker kaufen? Dann ist der P1S weiterhin eine starke Wahl.
    • Du möchtest den moderneren Drucker mit Touchscreen, besserer Kamera, stärkerem Extruder und automatischer Flow-Kalibrierung? Dann lohnt sich der P2S.
    • Du willst direkt mit Multicolor und Filamenttrocknung starten? Dann solltest du P1S AMS 2 Pro Combo und P2S Combo direkt preislich vergleichen.
    • Du besitzt bereits einen funktionierenden P1S? Dann lohnt sich ein Wechsel auf den P2S für die meisten Nutzer nicht allein wegen der Druckqualität.

    P1S oder P2S direkt auswählen

    Der P1S genügt, wenn du möglichst günstig einen bewährten geschlossenen Drucker suchst. Der P2S lohnt sich, wenn dir Touchscreen, automatische Flow-Kalibrierung, bessere Kamera und der komfortablere Düsenwechsel wichtig sind.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über einen solchen Link etwas kaufst, erhalte ich eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

  • Bambu Lab P1S vs P2S: Technische Daten im Vergleich
  • Ist der Bambu Lab P1S 2026 noch aktuell?
  • Was macht der Bambu Lab P2S besser?
  • Druckqualität: Druckt der P2S sichtbar besser als der P1S?
  • Bedienung: Der Touchscreen ist einer der größten Unterschiede
  • Extruder und Flow-Kalibrierung
  • Kühlsystem und geschlossener Bauraum
  • P1S oder P2S für ABS, ASA und technische Filamente?
  • Kamera und Fehlererkennung
  • Hotend und Düsenwechsel
  • P1S Combo vs P2S Combo: Welches AMS ist dabei?
  • P1S oder P2S für Einsteiger?
  • P1S oder P2S für die Werkstatt und gewerbliche Nutzung?
  • Lohnt sich das Upgrade vom P1S auf den P2S?
  • Was spricht 2026 noch für den P1S?
  • Was spricht für den P2S?
  • P1S vs P2S: Kaufempfehlung nach Nutzertyp
  • Wie groß darf der Preisunterschied sein?
  • Fazit: Bambu Lab P1S oder P2S?
  • FAQ: Häufige Fragen zu Bambu Lab P1S und P2S

Bambu Lab P1S vs P2S: Technische Daten im Vergleich

EigenschaftBambu Lab P1SBambu Lab P2S
BauweiseCoreXY, geschlossenCoreXY, geschlossen
Bauraum256 × 256 × 256 mm256 × 256 × 256 mm
Maximale Düsentemperatur300 °C300 °C
Maximale Betttemperatur100 °C110 °C
Standarddüse0,4 mm Edelstahl0,4 mm gehärteter Stahl
Extruderklassischer Direct-Drive-ExtruderPMSM-Servoextruder
Maximale Extrusionskraftgeringer als beim P2Sbis zu 8,5 kg
Flow-KalibrierungPressure Advance, manuell beziehungsweise profilabhängigautomatische Flow-Dynamics-Kalibrierung
Bedienung am Druckerkleines LC-Display mit Tasten5-Zoll-Touchscreen
Kameraeinfache Kammerkamera1080p-Kamera mit höherer Bildrate
FehlererkennungeingeschränktKI-gestützte Fehlererkennung
Hotend-Wechselklassische Hotend-Montage mit SteckverbindungenQuick-Swap-Hotend mit Clipmechanismus
Kühlsystemklassische Kammer- und BauteilkühlungAdaptive Airflow System
MehrfarbdruckAMS und AMS 2 Pro kompatibelAMS 2 Pro und weitere AMS-Systeme kompatibel
Combo-Systemje nach Angebot AMS oder AMS 2 Proserienmäßig AMS 2 Pro
Typische StärkePreis-Leistung und bewährte ZuverlässigkeitKomfort, Überwachung und modernere Technik

Der wichtigste Punkt in der Tabelle ist nicht die Geschwindigkeit. Beide Drucker sind schnelle CoreXY-Geräte und bieten denselben Bauraum. Die Unterschiede liegen vor allem bei Bedienkomfort, Extrusionskontrolle, Überwachung, Materialtauglichkeit und Wartung.

VarianteEmpfohlener Shop
P1S3D-Jake
P1S Combo3D-Jake
P2S3D-Jake
P2S Combo3D-Jake

Ist der Bambu Lab P1S 2026 noch aktuell?

Ja. Bambu Lab hat bei der Einführung des P2S ausdrücklich erklärt, dass der P1S weiterhin angeboten und unterstützt werden soll. Der P1S ist also nicht automatisch ein eingestelltes Auslaufmodell ohne Zukunft.

Das ist nachvollziehbar: Der P1S hat sich als zuverlässiger und produktiver Drucker etabliert. Er bietet einen geschlossenen Bauraum, CoreXY-Kinematik, automatische Druckbettnivellierung, Vibrationskompensation und ein All-Metal-Hotend mit bis zu 300 °C.

Der Drucker verarbeitet typische Materialien wie:

Ich nutze selbst einen Bambu Lab P1S mit AMS. Für typische Alltagsdrucke, Werkstattteile und längere Druckaufträge ist der Drucker weiterhin schnell, zuverlässig und unkompliziert. Die größten Schwächen betreffen weniger die eigentliche Druckqualität als die mittlerweile veraltete Bedienung, die einfache Kamera und einige fehlende Komfortfunktionen.

Wenn du nicht ausschließlich zwischen diesen beiden Modellen schwankst, findest du weitere Alternativen in meinem 3D-Drucker-Vergleich mit den besten Modellen unter 600 Euro.

Was macht der Bambu Lab P2S besser?

Der P2S übernimmt das grundsätzliche Erfolgsrezept des P1S, wurde technisch aber an vielen Stellen modernisiert. Dabei handelt es sich nicht einfach nur um einen P1S mit neuem Bildschirm.

Zu den wichtigsten Verbesserungen gehören:

Der P2S ist damit vor allem komfortabler und besser überwacht. Er versucht, typische Fehler früher zu erkennen und dem Nutzer weniger manuelle Kontrolle abzuverlangen.

Druckqualität: Druckt der P2S sichtbar besser als der P1S?

Bei sauber eingestellten Standardmaterialien wie PLA und PETG kann der Unterschied geringer ausfallen, als die lange Liste neuer Funktionen vermuten lässt.

Der P1S liefert bereits eine sehr gute und reproduzierbare Druckqualität. Wer passende Filamentprofile verwendet, sein Filament trocken hält und den Drucker regelmäßig wartet, erhält auch 2026 sehr saubere Ergebnisse.

Der P2S hat dennoch technische Vorteile. Seine automatische Flow-Dynamics-Kalibrierung kann den Materialfluss genauer an das verwendete Filament anpassen. Der Servoextruder überwacht Widerstand und Position und soll Probleme wie Filamentabrieb oder Verstopfungen frühzeitig erkennen.

Die Verbesserungen zeigen sich deshalb weniger darin, dass jeder einzelne P2S-Druck dramatisch besser aussieht. Der größere Vorteil liegt in:

Wenn du hauptsächlich PLA und PETG mit bewährten Profilen druckst, ist die Druckqualität allein kein zwingender Grund, den P2S zu wählen. Bei häufig wechselnden oder technischen Filamenten werden die Verbesserungen interessanter.

Wie du die wichtigsten Parameter in Bambu Studio richtig einstellst, erfährst du unter Bambu Studio Einstellungen erklärt.

Bedienung: Der Touchscreen ist einer der größten Unterschiede

Der P1S besitzt ein kleines LC-Display mit Richtungstasten. Die wichtigsten Funktionen lassen sich darüber bedienen, komfortabel ist das System aber nicht. Viele Einstellungen werden deshalb über Bambu Studio oder die Bambu Handy App vorgenommen.

Der P2S besitzt einen 5 Zoll großen Touchscreen mit einer überarbeiteten Benutzeroberfläche. Einstellungen, Statusanzeigen und Anleitungen werden deutlich übersichtlicher dargestellt.

Gerade für Einsteiger ist das ein spürbarer Vorteil. Auch beim Filamentwechsel, bei Fehlermeldungen und bei Wartungsschritten ist eine moderne grafische Oberfläche angenehmer.

Wer seinen Drucker ohnehin fast ausschließlich über den PC oder das Smartphone steuert, kann mit dem einfachen Display des P1S gut leben. Wer häufiger direkt am Gerät arbeitet, wird den P2S deutlich komfortabler finden.

Extruder und Flow-Kalibrierung

Der P2S verwendet einen PMSM-Servoextruder, der laut Bambu Lab bis zu 8,5 kg Extrusionskraft erreicht. Das sind nach Herstellerangaben rund 70 Prozent mehr als beim Vorgänger.

Der Extruder misst Widerstand und Position mit hoher Frequenz. Dadurch kann der Drucker erkennen, wenn Filament durchrutscht, sich abschleift oder eine Verstopfung entsteht.

Zusätzlich führt der P2S eine automatische Flow-Dynamics-Kalibrierung durch. Ein Sensor erfasst den Druck an der Düse, woraufhin der Materialfluss angepasst wird.

Der P1S besitzt ebenfalls Pressure Advance und Vibrationskompensation, bietet aber nicht die gleiche automatische Überwachung und Flow-Erfassung.

In der Praxis bedeutet das:

Wenn Drucke Lücken, ungleichmäßige Wände oder eine Überextrusion zeigen, hilft dir mein Ratgeber Flow kalibrieren und Über- oder Unterextrusion vermeiden.

Kühlsystem und geschlossener Bauraum

Sowohl P1S als auch P2S sind vollständig geschlossen. Das ist besonders bei ABS, ASA und anderen Materialien hilfreich, die empfindlich auf Zugluft und Temperaturschwankungen reagieren.

Der P2S ergänzt den geschlossenen Aufbau durch ein Adaptive Airflow System. Dabei kann der Drucker für niedrig temperierte Filamente wie PLA kühlere Außenluft zuführen. Dadurch soll auch bei geschlossener Tür ausreichend Kühlung möglich sein.

Bei technischen Filamenten kann das System die Wärme dagegen besser im Bauraum halten und die Luft über den Filter führen.

Der P1S besitzt ebenfalls mehrere Lüfter und einen Aktivkohlefilter. Beim Drucken von PLA wird jedoch häufig empfohlen, Tür oder Deckel zu öffnen, damit sich im Innenraum nicht zu viel Wärme staut.

Das Kühlsystem des P2S ist damit flexibler:

Wichtig: Auch der P2S besitzt keine aktiv beheizte Druckkammer. Das System kann vorhandene Wärme besser halten und steuern, ersetzt aber keinen Drucker mit echter Kammerheizung.

Mehr zur Bedeutung geschlossener Druckräume findest du im Artikel 3D-Drucker-Gehäuse: Braucht man ein Enclosure wirklich?.

P1S oder P2S für ABS, ASA und technische Filamente?

Für ABS und ASA sind grundsätzlich beide Drucker geeignet. Beide verfügen über einen geschlossenen Bauraum und ein Hotend mit bis zu 300 °C.

Der P2S bietet allerdings einige Vorteile:

Wer häufig faserverstärkte Filamente drucken möchte, ist mit dem P2S ab Werk besser aufgestellt. Beim P1S müssen abhängig vom Material eine gehärtete Düse und gehärtete Extruderzahnräder nachgerüstet werden.

Für gelegentliche ABS- und ASA-Drucke reicht der P1S weiterhin aus. Wenn technische Filamente einen großen Teil deiner Projekte ausmachen, ist der P2S die zukunftssicherere Wahl.

Hilfreiche Einstellungen findest du in meinen Anleitungen zu ABS richtig einstellen und ASA richtig einstellen.

Kamera und Fehlererkennung

Die Kamera ist eine der deutlichsten Schwächen des P1S. Sie reicht aus, um aus der Ferne zu prüfen, ob der Druck grundsätzlich noch läuft. Für eine flüssige Überwachung oder hochwertige Zeitraffer ist sie aber nur eingeschränkt geeignet.

Der P2S verfügt über eine 1080p-Kamera mit höherer Bildrate und verbesserter Beleuchtung. Dadurch wird die Fernüberwachung wesentlich brauchbarer.

Zusätzlich verwendet der P2S eine KI-gestützte Bilderkennung. Sie soll unter anderem folgende Probleme erkennen:

Eine automatische Fehlererkennung bietet keine vollständige Sicherheit. Sie kann bei langen oder unbeaufsichtigten Druckaufträgen aber Material, Zeit und im schlimmsten Fall Schäden am Hotend sparen.

Eine Übersicht typischer Fehlerbilder und Lösungen findest du unter 3D-Druck-Fehler: Die 20 häufigsten Probleme.

Hotend und Düsenwechsel

Beim P1S ist ein Hotend-Wechsel grundsätzlich unkompliziert, erfordert aber das Lösen von Steckverbindungen und Befestigungsschrauben. Wer regelmäßig zwischen 0,2-, 0,4- und 0,6-mm-Düsen wechselt, empfindet das auf Dauer möglicherweise als umständlich.

Der P2S besitzt ein Quick-Swap-System. Das Hotend kann über einen Clipmechanismus gelöst werden, ohne jedes Mal elektrische Steckverbindungen trennen zu müssen.

Das ist besonders interessant, wenn du:

Wenn du dauerhaft bei der üblichen 0,4-mm-Düse bleibst, ist dieser Vorteil weniger entscheidend.

Welche Düse zu welchem Projekt passt, erfährst du unter Nozzle-Größe richtig wählen: 0,2, 0,4 und 0,6 mm im Vergleich.

P1S Combo vs P2S Combo: Welches AMS ist dabei?

Beim Kauf einer Combo muss genau auf das jeweilige Angebot geachtet werden.

Ältere P1S-Combo-Pakete enthalten häufig das AMS der ersten Generation. Mittlerweile werden aber auch P1S-Pakete mit dem neueren AMS 2 Pro angeboten. Diese können preislich besonders attraktiv sein.

Der P2S Combo wird standardmäßig mit dem AMS 2 Pro angeboten.

Das AMS 2 Pro bietet gegenüber dem ursprünglichen AMS unter anderem:

Wenn du einen P1S Combo kaufst, solltest du deshalb nicht nur den Preis betrachten. Prüfe immer, ob das alte AMS oder das AMS 2 Pro enthalten ist.

Den ausführlichen Vergleich der Trocknungslösungen findest du unter Filament im Bambu AMS trocknen: AMS 2 Pro, AMS HT oder SUNLU AMS Heater.

Welche Kosten und welcher Materialverbrauch beim Mehrfarbdruck entstehen, erkläre ich unter Multicolor-3D-Druck mit Bambu AMS.

P1S oder P2S für Einsteiger?

Beide Drucker sind grundsätzlich einsteigerfreundlich. Automatische Druckbettnivellierung, fertige Filamentprofile und die gute Integration von Bambu Studio sorgen dafür, dass erste Drucke schnell gelingen können.

Der P2S ist dennoch das rundere Einsteigergerät:

Der P1S ist dagegen für Einsteiger interessant, die möglichst günstig in die geschlossene CoreXY-Klasse einsteigen möchten und kein Problem damit haben, den Drucker überwiegend über App und PC zu bedienen.

Weitere geeignete Modelle findest du im Vergleich 3D-Drucker für Einsteiger 2026.

P1S oder P2S für die Werkstatt und gewerbliche Nutzung?

Für Werkstattteile und kleine Serien bleibt der P1S sehr interessant. Seine Technik ist erprobt, Ersatzteile sind gut verfügbar und der niedrigere Anschaffungspreis kann beim Aufbau einer kleinen Druckerflotte entscheidend sein.

Der P2S bietet dagegen Vorteile, wenn Ausfallzeiten und Überwachung besonders wichtig sind:

Für einen einzelnen Drucker oder eine kleine gewerbliche Produktion würde ich heute eher zum P2S tendieren, sofern der Aufpreis überschaubar bleibt. Beim Aufbau einer größeren Druckerfarm kann der günstigere P1S weiterhin wirtschaftlicher sein.

Welcher Drucker für funktionale Bauteile geeignet ist, erfährst du auch im Ratgeber 3D-Drucker für die Werkstatt.

Lohnt sich das Upgrade vom P1S auf den P2S?

Wenn du bereits einen zuverlässig funktionierenden P1S besitzt, lohnt sich der Wechsel für die meisten Anwender nicht allein wegen der Druckqualität.

Der P2S ist komfortabler und moderner, aber:

Ein Upgrade kann sich lohnen, wenn du:

Wenn du dagegen mit deinem P1S zufrieden bist, ist es meist wirtschaftlicher, ihn weiterzuverwenden und gezielt aufzurüsten. Sinnvolle Verbesserungen können eine gehärtete Düse, gehärtete Extruderzahnräder, eine zusätzliche Druckplatte oder eine bessere Filamenttrocknung sein.

Eine umfassende Übersicht findest du in meinem 3D-Druck-Zubehör-Guide mit über 50 Tools und Upgrades. Wenn du dich für den neueren Drucker entscheidest, zeigt dir der Ratgeber Bambu Lab P2S Zubehör: 12 sinnvolle Upgrades, welche Ergänzungen speziell beim P2S wirklich einen Mehrwert bieten.

Was spricht 2026 noch für den P1S?

Der P1S bleibt interessant, weil er:

Besonders bei einem Preis um 380 Euro ist der P1S weiterhin ein sehr starkes Angebot. Käufer sollten aber auf Aktionspreise und die jeweilige Combo-Ausstattung achten.

➡️ Aktuellen Preis des Bambu Lab P1S prüfen

Was spricht für den P2S?

Der P2S ist die bessere Wahl, wenn du:

Der P2S ist nicht zwingend notwendig, um gute Drucke zu erhalten. Er reduziert aber manuelle Arbeit und bietet mehr Sicherheit und Komfort.

➡️ Aktuellen Preis des Bambu Lab P2S prüfen

P1S vs P2S: Kaufempfehlung nach Nutzertyp

NutzertypEmpfehlungBegründung
Preisbewusster EinsteigerP1Ssehr gute Druckqualität zum niedrigeren Preis
Einsteiger mit KomfortanspruchP2STouchscreen, Automatik und bessere Fehlererkennung
PLA- und PETG-NutzerP1SP2S-Vorteile sind weniger entscheidend
ABS- und ASA-NutzerP2S bei kleinem Preisabstandbessere Luftführung und höhere Betttemperatur
Technische und abrasive FilamenteP2Sgehärtete Komponenten und stärkerer Extruder
Multicolor-Einstieggünstigstes Paket mit AMS 2 Prokonkreten Combo-Inhalt prüfen
Bestehender P1S-BesitzerP1S behaltenWechsel bringt meist zu wenig Mehrwert
Druckfarm oder Kleinserieabhängig vom PreisP1S günstiger, P2S besser überwacht
Häufiger DüsenwechselP2Skomfortables Quick-Swap-Hotend
Fernüberwachung wichtigP2Sdeutlich bessere Kamera und Fehlererkennung

Wie groß darf der Preisunterschied sein?

Der Preis entscheidet bei diesem Vergleich besonders stark.

Als grobe Orientierung würde ich die Modelle so einordnen:

Diese Grenzen sind keine festen Regeln. Wer ausschließlich PLA druckt, kann auch bei einem kleinen Preisunterschied mit dem P1S zufrieden sein. Wer technische Filamente verarbeitet oder eine zuverlässige Überwachung braucht, profitiert stärker vom P2S.

Fazit: Bambu Lab P1S oder P2S?

Im Vergleich Bambu Lab P1S vs P2S ist der P2S technisch der bessere Drucker. Der Touchscreen, der Servoextruder, die automatische Flow-Kalibrierung, die bessere Kamera, die KI-Fehlererkennung und das Quick-Swap-Hotend machen ihn komfortabler und vielseitiger.

Das bedeutet aber nicht, dass der P1S 2026 keine gute Wahl mehr ist. Seine Druckqualität ist weiterhin sehr gut, der geschlossene Bauraum eignet sich für viele Materialien und die inzwischen niedrigeren Preise machen ihn zu einem starken Preis-Leistungs-Angebot.

Meine Empfehlung:

Der P2S lohnt sich vor allem bei einer Neuanschaffung und einem überschaubaren Preisunterschied. Wer bereits einen P1S besitzt oder ein stark reduziertes P1S-Angebot findet, bekommt weiterhin einen sehr leistungsfähigen 3D-Drucker.

Wenn du auch andere aktuelle Bambu-Modelle einbeziehen möchtest, findest du unter Bambu Lab X2D vs P2S vs H2D den Vergleich mit den höher positionierten Modellen.

FAQ: Häufige Fragen zu Bambu Lab P1S und P2S

Ist der Bambu Lab P2S der Nachfolger des P1S?

Ja, der P2S ist die modernisierte Weiterentwicklung der P-Serie. Der P1S bleibt laut Bambu Lab trotzdem weiterhin erhältlich und soll vollständig unterstützt werden.

Kann man den Bambu Lab P1S 2026 noch kaufen?

Ja, der P1S wird weiterhin im offiziellen Bambu-Lab-Sortiment und bei verschiedenen Händlern angeboten. Er ist nicht nur gebraucht oder als einzelner Restbestand erhältlich.

Druckt der P2S besser als der P1S?

Der P2S bietet eine automatische Flow-Kalibrierung, einen stärkeren Extruder und eine bessere Überwachung. Bei gut eingestellten PLA- und PETG-Profilen kann der sichtbare Unterschied zum P1S trotzdem relativ klein sein.

Haben P1S und P2S denselben Bauraum?

Ja, beide Drucker besitzen einen Bauraum von 256 × 256 × 256 mm.

Hat der P2S eine beheizte Druckkammer?

Nein. Der P2S kann die Wärme durch sein Adaptive Airflow System besser im Bauraum halten, besitzt aber keine aktiv beheizte Kammer.

Welcher Drucker ist besser für ABS und ASA?

Beide Drucker eignen sich grundsätzlich für ABS und ASA. Der P2S bietet mit bis zu 110 °C Betttemperatur, besserer Luftsteuerung und automatischer Flow-Kalibrierung etwas mehr Komfort und Reserve.

Welcher Drucker ist besser für Carbonfilamente?

Der P2S ist ab Werk besser für abrasive und faserverstärkte Materialien ausgestattet. Beim P1S können eine gehärtete Düse und gehärtete Extruderzahnräder nachgerüstet werden.

Ist der P2S mit dem AMS kompatibel?

Ja. Der P2S unterstützt das AMS 2 Pro und weitere kompatible AMS-Systeme. Der P2S Combo wird standardmäßig mit einem AMS 2 Pro angeboten.

Kann der P1S mit dem AMS 2 Pro verwendet werden?

Ja, das AMS 2 Pro kann auch mit dem P1S verwendet werden. Für die Trocknungsfunktion kann abhängig vom Anschluss und Lieferumfang ein zusätzlicher Netzadapter erforderlich sein.

Lohnt sich der Wechsel vom P1S zum P2S?

Für die meisten P1S-Besitzer lohnt sich ein Wechsel nicht allein wegen der Druckqualität. Interessant wird er bei häufigem Düsenwechsel, technischen Filamenten, besserer Fernüberwachung oder dem Wunsch nach automatischer Fehlererkennung.

P1S Combo oder P2S Combo – welche Variante ist besser?

Bei einem ähnlichen Preis ist der P2S Combo die bessere Wahl. Ist ein P1S-Paket mit AMS 2 Pro deutlich günstiger, kann dieses das bessere Preis-Leistungs-Verhältnis bieten.

  • Filament im Bambu AMS trocknen: AMS 2 Pro, AMS HT oder SUNLU AMS Heater – welche Lösung lohnt sich?

    Feuchtes Filament kann auch bei einem modernen Bambu-Lab-Drucker zu Stringing, Blasen, rauen Oberflächen und einer ungleichmäßigen Extrusion führen. Wer sein Filament im Bambu AMS trocknen möchte, hat inzwischen mehrere Möglichkeiten: das Bambu Lab AMS 2 Pro, das auf technische Filamente ausgelegte AMS HT oder den SUNLU AMS Heater als Nachrüstung für das AMS der ersten Generation.

    Doch welche Lösung ist wirklich sinnvoll? Das AMS 2 Pro bietet vier Filamentplätze und eine vollständig in das Bambu-System integrierte Trocknungsfunktion. Das AMS HT erreicht höhere Temperaturen, nimmt allerdings nur eine Spule auf. Der SUNLU AMS Heater wiederum verwandelt ein vorhandenes AMS 1 vergleichsweise günstig in einen Filamenttrockner.

    In diesem Vergleich erfährst du, welche Lösung zu deinem Bambu-Drucker, deinen Filamenten und deinem Budget passt.

    Kurzempfehlung:

    • Du möchtest vier Filamente automatisch verwalten, trocknen und lagern? Dann ist das Bambu Lab AMS 2 Pro die vielseitigste Gesamtlösung.
    • Du druckst häufig Nylon, PC oder andere anspruchsvolle technische Filamente? Dann bietet das Bambu Lab AMS HT die größte Temperaturreserve.
    • Du besitzt bereits ein AMS der ersten Generation und möchtest es möglichst günstig nachrüsten? Dann ist der SUNLU AMS Heater besonders interessant.
    • Du möchtest während eines laufenden Drucks aktiv trocknen? Das unterstützt von diesen drei Lösungen derzeit vor allem der SUNLU AMS Heater.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über einen solchen Link etwas kaufst, erhalte ich eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Warum sollte man Filament im Bambu AMS trocknen?

    Viele Filamente nehmen Feuchtigkeit aus der Umgebungsluft auf. Wie schnell das geschieht, hängt vom Material, der Luftfeuchtigkeit und der Lagerung ab. Besonders empfindlich sind unter anderem TPU, Nylon beziehungsweise PA, PC, PVA und verschiedene faserverstärkte technische Filamente. Aber auch PETG kann nach längerer offener Lagerung deutlich schlechter drucken.

    Typische Anzeichen für feuchtes Filament sind:

    • hörbares Knacken oder Zischen an der Düse
    • kleine Blasen im extrudierten Kunststoff
    • ungewöhnlich starkes Stringing
    • raue oder matte Oberflächen
    • schwankender Materialfluss
    • schlechte Layerhaftung
    • sprödes oder leicht brechendes Filament
    • ungleichmäßige Druckergebnisse trotz passender Einstellungen

    Bevor du lange an Retraction, Flow oder Drucktemperatur arbeitest, solltest du deshalb prüfen, ob dein Filament möglicherweise zu feucht ist.

    Welche Temperaturen und Trocknungszeiten für PLA, PETG, TPU, ASA, ABS und Nylon geeignet sind, findest du in meinem ausführlichen Ratgeber: Filament trocknen: Temperatur- und Zeit-Tabelle.

    Einen Vergleich klassischer Geräte findest du außerdem unter Filamenttrockner Vergleich 2026.

    AMS 2 Pro, AMS HT und SUNLU AMS Heater im direkten Vergleich

    EigenschaftBambu Lab AMS 2 ProBambu Lab AMS HTSUNLU AMS Heater
    Maximale Trocknungstemperatur65 °C85 °C70 °C
    Kapazität4 Spulen1 Spule4 Spulen im vorhandenen AMS 1
    Automatischer FilamentwechselJaJa, eine Spule pro EinheitÜber das vorhandene AMS 1
    Aktive FeuchtigkeitsabfuhrJaJaAktive Luftzirkulation und Feuchtigkeitssteuerung
    Automatische Spulendrehung beim TrocknenJaJaFilament bleibt im AMS eingelegt
    Luftdichte LagerungJaJaAbhängig von AMS und Einbau
    Trocknen während desselben DruckjobsDerzeit nicht mit der verwendeten EinheitDerzeit nicht mit der verwendeten EinheitLaut SUNLU möglich
    Geeignet für technische Hochtemperatur-FilamenteEingeschränktSehr gutEingeschränkt bis gut
    Beste ZielgruppeMulticolor- und AlltagsnutzerNutzer technischer FilamenteBesitzer eines AMS 1
    Wichtigste EinschränkungMaximal 65 °CNur eine SpuleNur für AMS der ersten Generation

    Die Temperatur allein entscheidet nicht über die Qualität der Trocknung. Ebenso wichtig sind Luftzirkulation, aktive Abfuhr der feuchten Luft, Trocknungsdauer und eine möglichst gleichmäßige Erwärmung der Spule.

    Bambu Lab AMS 2 Pro: Die vielseitigste Gesamtlösung

    Das Bambu Lab AMS 2 Pro ist die Weiterentwicklung des ursprünglichen Automatic Material System. Es verbindet automatischen Filamentwechsel, geschützte Lagerung und aktive Trocknung in einem Gerät.

    Bis zu vier Spulen können gleichzeitig eingelegt werden. Dadurch eignet sich das AMS 2 Pro besonders für Multicolor-Drucke, unterschiedliche Supportmaterialien und den automatischen Wechsel zwischen mehreren Filamentrollen.

    So trocknet das AMS 2 Pro Filament

    Das AMS 2 Pro erreicht laut Bambu Lab eine maximale Trocknungstemperatur von 65 °C. Während des Trocknungsvorgangs werden die Spulen automatisch gedreht. Dadurch soll das Filament gleichmäßiger erwärmt werden.

    Zusätzlich besitzt das System eine aktive Luftöffnung. Während des Trocknens kann feuchte Luft entweichen. Nach Abschluss des Vorgangs wird das System wieder geschlossen, damit das Filament möglichst lange trocken bleibt.

    Bei originalen Bambu-Filamenten kann das RFID-System Materialinformationen erkennen und passende Einstellungen automatisch übernehmen. Temperatur und Luftfeuchtigkeit lassen sich über die Bambu-Software beziehungsweise die Benutzeroberfläche überwachen.

    Für welche Filamente reicht das AMS 2 Pro?

    Die maximale Temperatur von 65 °C ist für viele typische Materialien ausreichend. Dazu gehören insbesondere:

    • PLA
    • PETG
    • viele TPU-Filamente
    • Supportmaterialien
    • teilweise ABS und ASA
    • einige weniger anspruchsvolle technische Filamente

    Bei Nylon, PC und bestimmten faserverstärkten Filamenten kann die Temperaturgrenze allerdings zu niedrig sein. Bambu Lab weist selbst darauf hin, dass Materialien mit einer empfohlenen Trocknungstemperatur oberhalb von 65 °C im AMS 2 Pro möglicherweise nicht vollständig getrocknet werden.

    Wer regelmäßig Hochtemperatur-Filamente verarbeitet, sollte deshalb das AMS HT oder einen entsprechend leistungsfähigen externen Filamenttrockner berücksichtigen.

    Kann das AMS 2 Pro während des Druckens trocknen?

    Hier ist eine wichtige Einschränkung zu beachten: Ein AMS 2 Pro, das Filament für einen laufenden Druck bereitstellt oder als automatische Ersatzrolle eingeplant ist, kann derzeit nicht gleichzeitig aktiv trocknen.

    Es ist jedoch möglich, mit einer anderen angeschlossenen AMS-Einheit oder einer externen Spule zu drucken, während ein nicht am Druckjob beteiligtes AMS 2 Pro trocknet.

    Bei bestimmten Druckern und Anschlussvarianten wird für die vollständige Trocknungsleistung außerdem ein externer Bambu-Netzadapter benötigt. Das sollte vor dem Kauf geprüft und in die Gesamtkosten einbezogen werden.

    Vorteile des AMS 2 Pro

    • Platz für vier Filamentrollen
    • vollständig in das Bambu-Ökosystem integriert
    • automatischer Filamentwechsel
    • aktive Trocknung und Feuchtigkeitsabfuhr
    • automatische Spulendrehung
    • Temperatur- und Feuchtigkeitsüberwachung
    • RFID-Erkennung bei Bambu-Filamenten
    • geschützte Lagerung nach dem Trocknen
    • sehr komfortabel für Multicolor-Drucke

    Nachteile des AMS 2 Pro

    • höhere Anschaffungskosten
    • maximal 65 °C
    • für einige technische Filamente nicht heiß genug
    • kein aktives Trocknen mit der gerade druckenden AMS-Einheit
    • je nach Drucker kann zusätzliches Zubehör notwendig sein

    Das AMS 2 Pro lohnt sich besonders für: Anwender, die regelmäßig mehrere Filamente verwenden, Multicolor drucken und eine komfortable Komplettlösung aus Zuführung, Lagerung und Trocknung suchen.

    ➡️ Aktuellen Preis des Bambu Lab AMS 2 Pro prüfen

    Bambu Lab AMS HT: Die beste Lösung für technische Filamente

    Das Bambu Lab AMS HT verfolgt ein anderes Konzept. Statt vier Spulen gleichzeitig aufzunehmen, konzentriert es sich auf eine einzelne Filamentrolle und erreicht dafür eine deutlich höhere Trocknungstemperatur.

    Laut Bambu Lab sind bis zu 85 °C möglich. Damit eignet sich das AMS HT besser für anspruchsvolle und stark feuchtigkeitsempfindliche Materialien.

    Welche Filamente profitieren vom AMS HT?

    Das AMS HT ist besonders interessant für:

    • Nylon beziehungsweise PA
    • Polycarbonat
    • PET und PET-CF
    • PA-CF und andere faserverstärkte Filamente
    • PVA und BVOH
    • technische Supportmaterialien
    • ausgewählte flexible Filamente
    • weitere Materialien mit höherer Trocknungstemperatur

    Ob 85 °C ausreichen, hängt immer von der konkreten Herstellerempfehlung ab. Einige Hochleistungsfilamente benötigen noch höhere Temperaturen oder besondere Trocknungsbedingungen. Deshalb sollte vor der Trocknung immer das Datenblatt des jeweiligen Filaments geprüft werden.

    Besonderheiten des AMS HT

    Auch beim AMS HT wird die Spule während des Trocknens automatisch bewegt. Eine elektromagnetisch gesteuerte Luftöffnung unterstützt die aktive Abfuhr von Feuchtigkeit. Nach dem Trocknen kann die Einheit wieder geschlossen bleiben und als geschützte Aufbewahrung dienen.

    Das AMS HT besitzt außerdem einen separaten Filamentausgang für Materialien, die sich nicht zuverlässig über den normalen automatischen Einzug transportieren lassen. Das betrifft beispielsweise weiche oder besonders spröde Filamente.

    Bei TPU muss allerdings genau unterschieden werden: Nicht jedes TPU eignet sich für den automatischen Einzug. Über den separaten Ausgang kann das AMS HT zwar als Trockenbox dienen, die automatische Be- und Entladung steht dabei aber unter Umständen nicht zur Verfügung.

    Kann das AMS HT während des Druckens trocknen?

    Auch beim AMS HT kann die Einheit derzeit nicht gleichzeitig aktiv trocknen und das Filament für denselben laufenden Druckjob zuführen. Eine andere, nicht am Druck beteiligte AMS-HT-Einheit kann dagegen während des Druckens trocknen.

    Das AMS HT ist außerdem keine vollständig unabhängige Stand-alone-Trockenbox. Für die Nutzung der Trocknungsfunktion muss es mit einem kompatiblen Bambu-Drucker verbunden und mit Strom versorgt werden.

    Vorteile des AMS HT

    • bis zu 85 °C Trocknungstemperatur
    • sehr gut für Nylon, PC und technische Filamente
    • aktive Feuchtigkeitsabfuhr
    • automatische Spulendrehung
    • Temperatur- und Feuchtigkeitsüberwachung
    • geschützte Lagerung
    • separater Ausgang für problematische Filamente
    • vollständige Integration in das Bambu-System

    Nachteile des AMS HT

    • nur eine Filamentrolle pro Einheit
    • kein Ersatz für ein Vier-Spulen-AMS bei Multicolor-Drucken
    • kein Trocknen und Drucken aus derselben Einheit zur gleichen Zeit
    • zum Trocknen nicht unabhängig vom Drucker verwendbar
    • nicht jedes flexible oder faserverstärkte Filament funktioniert mit dem automatischen Einzug

    Das AMS HT lohnt sich besonders für: Anwender, die regelmäßig Nylon, PC oder andere stark hygroskopische technische Filamente drucken und dafür mehr als 65 oder 70 °C benötigen.

    ➡️ Aktuellen Preis des Bambu Lab AMS HT prüfen

    SUNLU AMS Heater: Günstige Nachrüstung für das AMS 1

    Der SUNLU AMS Heater ist keine vollständige AMS-Einheit. Es handelt sich um eine beheizte Abdeckung, mit der ein vorhandenes Bambu Lab AMS der ersten Generation nachgerüstet wird.

    Das ursprüngliche AMS kann Filament lagern und automatisch zuführen, besitzt aber keine aktive Trocknungsfunktion. Der SUNLU AMS Heater ergänzt diese Funktion, ohne dass das komplette AMS ersetzt werden muss.

    Wichtig: Der SUNLU AMS Heater ist ausschließlich für das große AMS der ersten Generation vorgesehen. Er ist nicht für das AMS Lite und nicht als Aufrüstung des AMS 2 Pro gedacht.

    Wie funktioniert der SUNLU AMS Heater?

    Für die Montage wird die ursprüngliche Abdeckung des AMS entfernt und durch den SUNLU AMS Heater ersetzt. Die vier vorhandenen Spulenplätze und der automatische Filamentwechsel des AMS bleiben erhalten.

    SUNLU nennt eine maximale Temperatur von 70 °C. Ein System mit zwei Luftströmen soll die warme Luft innerhalb des AMS verteilen und lokale Überhitzung vermeiden. Temperatur, Laufzeit und Feuchtigkeit können am Gerät kontrolliert werden.

    Zusätzlich besitzt der Heater eine Feuchtigkeitssteuerung. Abhängig von den gewählten Grenzwerten kann die Heizung automatisch aktiviert oder deaktiviert werden.

    Kann der SUNLU AMS Heater während des Druckens trocknen?

    Der SUNLU AMS Heater wird gerade damit beworben, dass Filament während des Druckens getrocknet werden kann. Das ist ein wesentlicher Unterschied zu den derzeitigen Einschränkungen von AMS 2 Pro und AMS HT.

    Dadurch ist der Heater besonders für lange Drucke mit PETG, TPU oder anderen feuchtigkeitsempfindlichen Materialien interessant. Das Filament bleibt während des gesamten Druckvorgangs in einer beheizten und kontrollierten Umgebung.

    Dabei sollte die Temperatur immer zum empfindlichsten eingelegten Filament passen. Liegen beispielsweise PLA und ein Material mit höherem Temperaturbedarf gleichzeitig im AMS, darf die Temperatur nicht so hoch gewählt werden, dass PLA oder die Spule Schaden nehmen.

    Für welche Materialien eignet sich der SUNLU AMS Heater?

    Mit bis zu 70 °C deckt der SUNLU AMS Heater viele verbreitete Filamente ab:

    • PLA
    • PETG
    • TPU
    • ABS
    • ASA
    • einige Nylon-Filamente

    Für technische Materialien, die dauerhaft 80 °C oder mehr benötigen, ist das AMS HT besser geeignet. Außerdem bedeutet eine höhere Maximaltemperatur nicht automatisch, dass jedes eingelegte Material mit dieser Temperatur behandelt werden darf. Maßgeblich bleibt immer die Empfehlung des Filamentherstellers.

    Vorteile des SUNLU AMS Heaters

    • vergleichsweise günstige Aufrüstung eines vorhandenen AMS 1
    • Platz für vier Filamentrollen
    • bis zu 70 °C
    • Trocknen während des Druckens möglich
    • Temperatur- und Feuchtigkeitskontrolle
    • keine komplette Neuanschaffung eines AMS notwendig
    • interessant für P1S- und X1C-Besitzer mit vorhandenem AMS

    Nachteile des SUNLU AMS Heaters

    • AMS der ersten Generation muss bereits vorhanden sein
    • nicht mit AMS Lite oder AMS 2 Pro kompatibel
    • keine native Bambu-Trocknungssteuerung
    • keine unabhängigen Temperaturen für die vier Spulen
    • maximal 70 °C
    • Drittanbieter-Lösung statt vollständig integriertem Bambu-System

    Der SUNLU AMS Heater lohnt sich besonders für: Besitzer eines funktionierenden AMS 1, die eine aktive Trocknung nachrüsten möchten, ohne ein neues AMS 2 Pro zu kaufen.

    ➡️ Aktuellen Preis des SUNLU AMS Heaters prüfen

    Welches System trocknet Filament am besten?

    Eine pauschale Antwort gibt es nicht. Die beste Lösung hängt vor allem von den verwendeten Materialien und dem vorhandenen Bambu-Setup ab.

    Für PLA und PETG

    Für PLA und PETG reichen normalerweise moderate Trocknungstemperaturen. Alle drei Systeme können diese Materialien grundsätzlich trocknen.

    Wenn du bereits ein AMS 1 besitzt, bietet der SUNLU AMS Heater wahrscheinlich das beste Verhältnis aus Kosten und Nutzen. Bei einer kompletten Neuanschaffung ist das AMS 2 Pro komfortabler und stärker in das Bambu-System integriert.

    Weitere Informationen speziell zu PETG findest du unter PETG trocknen: Temperatur, Dauer und Methoden.

    Für TPU

    TPU nimmt vergleichsweise schnell Feuchtigkeit auf und profitiert davon, direkt aus einer Trockenbox gedruckt zu werden. Hier kann der SUNLU AMS Heater durch das Trocknen während des Druckens einen praktischen Vorteil bieten.

    Allerdings eignet sich nicht jedes TPU für den automatischen Einzug eines AMS. Informationen zu Geschwindigkeit, Retraction und Filamentführung findest du in meinem Ratgeber TPU richtig einstellen.

    Für ABS und ASA

    ABS und ASA benötigen häufig höhere Temperaturen als PLA oder PETG. Das AMS 2 Pro kann mit seiner Grenze von 65 °C ausreichen, erreicht bei stark feuchtem Material aber möglicherweise nicht immer die optimale Herstellerempfehlung.

    Der SUNLU AMS Heater bietet mit bis zu 70 °C etwas mehr Reserve. Das AMS HT ist mit bis zu 85 °C am flexibelsten.

    Passende Grundeinstellungen findest du in den Artikeln ABS richtig einstellen und ASA richtig einstellen.

    Für Nylon, PC und technische Filamente

    Für Nylon, PC und weitere technische Materialien ist das AMS HT die stärkste der drei Lösungen. Die maximale Temperatur von 85 °C ist deutlich besser auf stark hygroskopische Filamente abgestimmt.

    Das AMS 2 Pro und der SUNLU AMS Heater können solche Materialien abhängig von der konkreten Filamentsorte zwar teilweise trocknen oder trocken halten, erreichen aber nicht immer die erforderliche Temperatur für eine vollständige Trocknung.

    Mehr zur Verarbeitung von Nylon findest du unter Nylon richtig einstellen: Temperatur, Trocknung und Haftung.

    Welche Lösung passt zu deinem Bambu-Setup?

    Du besitzt bereits ein AMS 1

    Dann ist der SUNLU AMS Heater die naheliegendste Lösung. Du nutzt dein bestehendes System weiter, behältst vier Spulenplätze und ergänzt eine aktive Trocknung.

    Ein Wechsel auf das AMS 2 Pro lohnt sich eher, wenn du zusätzlich die modernere Zuführung, die integrierte Steuerung, automatische Spulendrehung und die übrigen Komfortverbesserungen möchtest.

    Du kaufst ein komplett neues Multicolor-System

    Für ein neues System ist das AMS 2 Pro die vielseitigste Lösung. Es bietet vier Spulenplätze, automatischen Filamentwechsel, Trocknung und geschützte Lagerung in einem Gerät.

    Für typische PLA-, PETG- und Multicolor-Projekte ist das AMS 2 Pro meist sinnvoller als ein einzelnes AMS HT.

    Du druckst überwiegend technische Filamente

    Dann ist das AMS HT die bessere Wahl. Es nimmt zwar nur eine Rolle auf, erreicht aber bis zu 85 °C und ist gezielt für anspruchsvolle Materialien ausgelegt.

    Wer sowohl Multicolor als auch technische Filamente druckt, kann ein AMS 2 Pro mit einem AMS HT kombinieren.

    Du möchtest während des Druckens trocknen

    Dann besitzt der SUNLU AMS Heater aktuell einen entscheidenden Vorteil. AMS 2 Pro und AMS HT können derzeit nicht gleichzeitig trocknen und Filament für denselben Druckjob zuführen.

    AMS-Trocknung oder externer Filamenttrockner?

    Nicht jeder benötigt eine vollständig integrierte AMS-Lösung. Ein klassischer Filamenttrockner kann sinnvoller sein, wenn du:

    • Filament unabhängig vom Drucker trocknen möchtest
    • unterschiedliche Druckermarken verwendest
    • nur eine oder zwei Spulen gleichzeitig trocknest
    • eine flexible und transportable Lösung suchst
    • höhere Temperaturen zu einem niedrigeren Preis benötigst
    • dein AMS ausschließlich zur Zuführung verwenden möchtest

    AMS 2 Pro und AMS HT spielen ihre Stärken dagegen bei Bedienkomfort, automatischer Materialverwaltung und der Integration in das Bambu-Ökosystem aus.

    Aktuelle Alternativen findest du in meinem Filamenttrockner Vergleich mit zehn Geräten.

    Neben einem Filamenttrockner können auch Silicagel, luftdichte Aufbewahrungsboxen, Hygrometer, PTFE-Schläuche und passende Spulenadapter den Umgang mit feuchtigkeitsempfindlichem Filament erleichtern. Eine vollständige Übersicht sinnvoller Werkzeuge und Ergänzungen findest du in meinem Ratgeber 3D-Druck Zubehör – über 50 sinnvolle Tools und Upgrades

    Häufige Fehler beim Trocknen im AMS

    Zu hohe Temperatur einstellen

    Eine zu hohe Temperatur kann Filament, Spule oder AMS-Komponenten beschädigen. Besonders PLA kann bei unnötig hohen Temperaturen weich werden. Verwende deshalb immer die Herstellerempfehlung des jeweiligen Filaments.

    Unterschiedliche Materialien gemeinsam trocknen

    Wer vier verschiedene Materialien gleichzeitig im AMS trocknet, muss die Temperatur am empfindlichsten Material ausrichten. PLA, PETG, TPU und Nylon sollten nicht automatisch mit derselben Temperatur behandelt werden.

    Trocknung mit trockener Lagerung verwechseln

    Silicagel und ein geschlossenes AMS können trockenes Filament trocken halten. Bereits stark feuchtes Filament wird dadurch aber nicht zuverlässig getrocknet. Dafür ist eine aktive Trocknung notwendig.

    Wie du Filament nach der Trocknung aufbewahrst, erfährst du unter Filament richtig lagern.

    Filament nach dem Trocknen offen liegen lassen

    Nach dem Trocknen sollte das Filament möglichst in einem geschlossenen System verbleiben. Besonders Nylon und TPU können andernfalls schnell wieder Feuchtigkeit aufnehmen.

    Nur die Luftfeuchtigkeit im AMS betrachten

    Ein niedriger angezeigter Luftfeuchtigkeitswert bedeutet nicht automatisch, dass tief im Filament keine Feuchtigkeit mehr vorhanden ist. Stark durchfeuchtete Spulen benötigen ausreichend Zeit und eine zum Material passende Temperatur.

    Fazit: AMS 2 Pro, AMS HT oder SUNLU AMS Heater?

    Wenn du Filament im Bambu AMS trocknen möchtest, hängt die beste Lösung vor allem von deinem vorhandenen System und den verwendeten Materialien ab.

    Das Bambu Lab AMS 2 Pro ist die beste Gesamtlösung für Nutzer, die vier Spulen, Multicolor-Druck, automatische Filamentzuführung, Trocknung und geschützte Lagerung miteinander verbinden möchten. Für PLA, PETG und viele Alltagsmaterialien bietet es den größten Komfort.

    Das Bambu Lab AMS HT ist die beste Wahl für technische Filamente. Mit bis zu 85 °C bietet es deutlich mehr Temperaturreserve und eignet sich besonders für Nylon, PC und andere stark hygroskopische Materialien. Dafür nimmt es nur eine Spule auf.

    Der SUNLU AMS Heater ist die sinnvollste Nachrüstung für ein vorhandenes AMS 1. Er ist deutlich günstiger als der komplette Wechsel auf ein AMS 2 Pro, erreicht bis zu 70 °C und kann laut Hersteller auch während des Druckens trocknen.

    Meine Empfehlung lautet deshalb:

    • Bestes Komplettsystem: Bambu Lab AMS 2 Pro
    • Beste Lösung für technische Filamente: Bambu Lab AMS HT
    • Bestes Upgrade für ein vorhandenes AMS 1: SUNLU AMS Heater
    • Beste Lösung zum Trocknen während des Druckens: SUNLU AMS Heater

    FAQ: Häufige Fragen zum Filamenttrocknen im Bambu AMS

    Kann man Filament im normalen Bambu AMS trocknen?

    Das Bambu AMS der ersten Generation besitzt keine aktive Heizung und kann feuchtes Filament daher nicht selbst trocknen. Mit Silicagel hält es bereits trockenes Filament länger trocken. Für eine aktive Trocknung kann es beispielsweise mit dem SUNLU AMS Heater nachgerüstet werden.

    Wie heiß wird das Bambu Lab AMS 2 Pro?

    Das AMS 2 Pro erreicht laut Bambu Lab eine maximale Trocknungstemperatur von 65 °C. Das reicht für viele Alltagsfilamente, kann für bestimmte Nylon-, PC- oder faserverstärkte Filamente aber zu wenig sein.

    Wie heiß wird das Bambu Lab AMS HT?

    Das Bambu Lab AMS HT erreicht eine maximale Trocknungstemperatur von 85 °C. Dadurch eignet es sich besser für technische und stark feuchtigkeitsempfindliche Filamente.

    Wie heiß wird der SUNLU AMS Heater?

    SUNLU gibt für den AMS Heater eine maximale Temperatur von 70 °C an. Das Gerät ist als Nachrüstung für das Bambu AMS der ersten Generation vorgesehen.

    Kann das AMS 2 Pro beim Drucken gleichzeitig trocknen?

    Das AMS 2 Pro kann derzeit nicht gleichzeitig aktiv trocknen und Filament für denselben laufenden Druckjob zuführen. Eine nicht am Druck beteiligte AMS-Einheit kann jedoch während des Druckens trocknen.

    Kann das AMS HT beim Drucken gleichzeitig trocknen?

    Auch das AMS HT kann nicht aktiv trocknen, während es Filament für denselben laufenden Druck bereitstellt. Eine weitere, nicht am Druckjob beteiligte Einheit kann unabhängig davon trocknen.

    Kann der SUNLU AMS Heater während des Druckens trocknen?

    Ja, laut SUNLU ist der AMS Heater dafür ausgelegt, Filament im AMS der ersten Generation während des Druckens aktiv zu trocknen.

    Was ist besser: AMS 2 Pro oder AMS HT?

    Das AMS 2 Pro ist mit vier Spulenplätzen besser für Multicolor- und Alltagsdrucke geeignet. Das AMS HT nimmt nur eine Spule auf, erreicht dafür aber 85 °C und ist für technische Hochtemperatur-Filamente die bessere Wahl.

    Lohnt sich der SUNLU AMS Heater?

    Der SUNLU AMS Heater lohnt sich besonders, wenn bereits ein Bambu AMS der ersten Generation vorhanden ist. Dann lässt sich die aktive Trocknung nachrüsten, ohne ein komplettes AMS 2 Pro kaufen zu müssen.

    Brauche ich trotz AMS einen Filamenttrockner?

    Ein klassischer Filamenttrockner kann weiterhin sinnvoll sein, wenn Filament unabhängig vom Drucker getrocknet werden soll, besonders hohe Temperaturen erforderlich sind oder mehrere Druckersysteme genutzt werden. Das AMS ist vor allem wegen der integrierten Lagerung und automatischen Filamentzuführung komfortabler.

  • 3D-Drucke verkaufen: 25 Produkte, die sich wirklich lohnen

    3D-Drucke verkaufen: Hier 3D-gedruckte Produkte auf einer Werkbank mit Werkzeughaltern, Kabelclips, Organizern, Pflanzenstecker, Smartphone-Ständer und 3D-Druck-Werkstatt-Logo
    Praktische 3D-Druck-Produkte wie Werkzeughalter, Kabelclips, Organizer und personalisierte Alltagshelfer können sich besonders gut für erste Verkaufstests eignen.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Mit dem eigenen 3D-Drucker Geld verdienen klingt im ersten Moment sehr verlockend: Modell herunterladen, drucken, verkaufen, Gewinn machen. In der Praxis ist es aber nicht ganz so einfach. Nicht jedes 3D-gedruckte Teil eignet sich wirklich für den Verkauf. Manche Produkte dauern zu lange, verbrauchen zu viel Material, lassen sich schlecht reproduzieren oder haben ein rechtliches Problem, weil die STL-Datei nicht kommerziell genutzt werden darf.

    Trotzdem gibt es viele 3D-Drucke, die sich tatsächlich lohnen können – vor allem dann, wenn sie praktisch sind, ein konkretes Problem lösen, personalisiert werden können oder in einer kleinen Nische verkauft werden. Besonders interessant sind Produkte für Werkstatt, Haushalt, Hobby, Organisation, Ersatzteile, Haustiere, Gaming, Modellbau und kleine personalisierte Geschenke.

    In diesem Artikel zeige ich dir 25 3D-Druck-Produkte, die sich grundsätzlich für den Verkauf eignen können. Außerdem erfährst du, worauf du bei Material, Druckzeit, Preisgestaltung, Nachbearbeitung und Lizenz achten solltest.

    Wenn du noch ganz am Anfang stehst, lohnt sich vorher auch ein Blick in den Grundlagenartikel 3D-Drucke verkaufen: Was lohnt sich wirklich?. Deinen möglichen Verkaufspreis kannst du anschließend mit dem 3D-Druck Kostenrechner kalkulieren.

    Grundausstattung für den Verkauf

    Diese Tools helfen dir bei verkaufbaren 3D-Drucken

    Wenn du 3D-Drucke verkaufen möchtest, brauchst du nicht nur Filament und einen Drucker. Für saubere Maße, bessere Nachbearbeitung, ordentliche Verpackung und eine realistische Kalkulation lohnt sich eine kleine Grundausstattung besonders.

    📏

    Digitaler Messschieber

    Wichtig für Ersatzteile, Adapter, Halterungen und passgenaue Funktionsteile. Gerade beim Verkaufen reduzieren exakte Maße spätere Rückfragen und Reklamationen.

    Messschieber ansehen
    🔧

    Entgrater-Set

    Ideal, um Kanten, Brim-Reste und kleine Druckspuren sauber zu entfernen. Dadurch wirken deine 3D-Drucke deutlich hochwertiger und verkaufsfertiger.

    Entgrater ansehen
    ✂️

    Seitenschneider

    Praktisch zum Entfernen von Support, Filamentresten und kleinen Überständen. Ein sauberer Seitenschneider gehört zur Grundausstattung an jedem Druckplatz.

    Seitenschneider ansehen
    🔩

    Kleines Schraubensortiment

    Besonders nützlich für Werkzeughalter, Adapter, Wandhalterungen, Gehäuse und technische Teile. Mit passenden Schrauben lassen sich viele Drucke direkt als Set anbieten.

    Schraubenset ansehen
    🏷️

    Etikettiergerät

    Hilfreich für Lager, Filamentrollen, Produktvarianten und Versandvorbereitung. Gerade bei mehreren Verkaufsprodukten sorgt Beschriftung für Ordnung.

    Etikettierer ansehen
    ⚖️

    Versandwaage

    Wichtig, um Versandkosten, Produktgewicht und Verpackung realistisch einzuschätzen. Das hilft dir bei Angeboten, Kleinanzeigen, Etsy oder eigenem Shop.

    Versandwaage ansehen

    Alle Schritte im Überblick: Dieser Beitrag liefert konkrete Produktideen. Die übergeordnete Planung findest du unter 3D-Druck Gewerbe starten. Wenn deine Auswahl steht, zeigt dir der Vergleich Wo 3D-Drucke verkaufen? den passenden Vertriebskanal.

    Wann lohnt sich ein 3D-Druck-Produkt überhaupt?

    Ein 3D-Druck-Produkt lohnt sich nicht automatisch nur deshalb, weil die Materialkosten niedrig sind. Entscheidend ist nicht nur, wie viel Filament verbraucht wird, sondern auch, wie lange der Drucker belegt ist, wie oft Fehldrucke entstehen, wie viel Nacharbeit nötig ist und welchen Preis Kunden tatsächlich akzeptieren.

    Ein gutes Verkaufsprodukt erfüllt möglichst viele dieser Punkte:

    • Es löst ein konkretes Problem.
    • Es ist schnell und zuverlässig druckbar.
    • Es benötigt wenig Nachbearbeitung.
    • Es lässt sich gut fotografieren.
    • Es kann personalisiert oder in Varianten angeboten werden.
    • Es passt in einen Brief- oder kleinen Paketversand.
    • Es hat einen klaren Nutzen für eine bestimmte Zielgruppe.
    • Es verursacht möglichst wenig Reklamationen.
    • Die STL-Datei darf kommerziell genutzt werden oder stammt von dir selbst.

    Gerade einfache, funktionale und alltagstaugliche Produkte sind oft interessanter als reine Deko-Objekte. Deko kann funktionieren, ist aber stärker geschmacksabhängig. Praktische Helfer dagegen lösen ein konkretes Problem – und genau dafür geben Menschen eher Geld aus.

    Wichtiger Hinweis zu STL-Lizenzen und Verkauf

    Bevor du ein 3D-Modell verkaufst, solltest du immer prüfen, ob du das Modell kommerziell nutzen darfst. Viele kostenlose STL-Dateien dürfen nur privat verwendet werden. Das bedeutet: Du darfst sie für dich selbst drucken, aber nicht als fertiges Produkt verkaufen.

    Achte deshalb bei jeder Datei auf die Lizenzbedingungen. Besonders wichtig sind Hinweise wie „commercial use allowed“, „non-commercial“, „Creative Commons“ oder spezielle Plattformlizenzen. Wenn du auf Nummer sicher gehen möchtest, erstellst du eigene Modelle oder nutzt ausdrücklich kommerziell freigegebene Dateien.

    Eine kommerzielle Lizenz ist allerdings nur ein Teil der Prüfung. Im Beitrag Gewerblich 3D-Drucke verkaufen: Was ist erlaubt? findest du die zusätzlichen Anforderungen an Produktsicherheit, Kennzeichnung, Verpackung und Onlineverkauf.

    Eine gute Übersicht zu passenden Plattformen findest du im Artikel Die besten Webseiten für kostenlose STL-Dateien. Für konkrete Projektideen lohnt sich außerdem die Seite STL-Dateien & 3D-Druck Projekte.

    1. Kabelclips und Kabelhalter

    Kabelclips gehören zu den einfachsten, aber gleichzeitig sinnvollsten Produkten aus dem 3D-Drucker. Sie sind klein, leicht, schnell gedruckt und lösen ein alltägliches Problem: Kabelchaos am Schreibtisch, hinter dem Fernseher, in der Werkstatt oder im Auto.

    Besonders gut verkaufen lassen sich Sets, zum Beispiel 10er- oder 20er-Packs in verschiedenen Größen. Auch Varianten mit Klebefläche, Schraubloch oder Magnetaufnahme sind interessant.

    Geeignete Materialien sind PLA für den Innenbereich und PETG, wenn die Clips robuster oder etwas flexibler sein sollen. Für Werkstatt oder Garage ist PETG oft die bessere Wahl. Mehr dazu findest du im Artikel PETG richtig einstellen und im Vergleich Filament für Werkstattteile.

    Warum es sich lohnen kann: geringer Materialverbrauch, kurze Druckzeit, einfache Serienproduktion, gute Set-Angebote möglich.

    2. Werkzeughalter für die Werkstatt

    Werkzeughalter sind eine der besten Kategorien für verkaufbare 3D-Drucke. Viele Heimwerker suchen einfache Lösungen, um Schraubendreher, Zangen, Bits, Bohrer oder Akkus übersichtlich aufzubewahren.

    Besonders interessant sind Halterungen für bestimmte Marken oder Systeme, zum Beispiel Akkuhalter für Makita, Bosch, Einhell, Milwaukee oder Parkside. Hier solltest du aber auf Markenrechte achten und keine geschützten Logos oder irreführenden Produktnamen auf dem Druck verwenden.

    Werkzeughalter lassen sich gut mit PETG drucken. Für einfache, unbelastete Halter reicht oft auch PLA. Wenn die Teile in einer warmen Garage, im Auto oder in der Nähe von Maschinen genutzt werden, ist PETG oder ASA sinnvoller.

    Passende Projektideen findest du auch in 20 geniale Werkstatt-Helfer aus dem 3D-Drucker und 10 praktische Werkstatt-Gadgets aus dem 3D-Drucker.

    Warum es sich lohnen kann: klare Zielgruppe, praktischer Nutzen, gute Kombi-Sets, starkes Fotopotenzial.

    3. Akkuhalter für Werkzeugakkus

    Akkuhalter sind eine besonders interessante Unterkategorie der Werkzeughalter. Viele Nutzer besitzen mehrere Akkus und möchten diese sauber an Wand, Regal oder Werkbank befestigen.

    Solche Halter sind funktional, verständlich und lassen sich gut in Sets verkaufen. Ein 4er- oder 6er-Set für Werkzeugakkus wirkt hochwertiger als ein einzelner kleiner Druck. Außerdem lassen sich Varianten für unterschiedliche Montagesituationen anbieten: Wandhalter, Regalhalter, Untertischhalter oder Schubladeneinsatz.

    PETG ist hier meistens sinnvoller als PLA, weil Akkuhalter stabil sein müssen und teilweise etwas belastet werden. Für sehr robuste Varianten können mehr Wandlinien, höheres Infill und eine sinnvolle Druckrichtung entscheidend sein. Dazu passen die Artikel Infill richtig einstellen, Nozzle-Größe richtig wählen und Filament für Werkstattteile.

    Warum es sich lohnen kann: hohe Nachfrage bei Heimwerkern, gute Set-Preise, nützlicher Alltagswert.

    4. Bit-Organizer und Steckschlüsselhalter

    Bits, Nüsse und kleine Werkzeuge verschwinden in vielen Werkstätten ständig. Ein sauber gedruckter Bit-Organizer oder Steckschlüsselhalter wirkt ordentlich, praktisch und lässt sich gut fotografieren.

    Besonders gut funktionieren modulare Systeme: kleine Halter für einzelne Bitreihen, magnetische Varianten oder beschriftete Einsätze für Schubladen. Auch farbige Varianten können sinnvoll sein, zum Beispiel unterschiedliche Farben für Torx, Kreuz, Schlitz oder Inbus.

    PLA reicht für viele Organizer völlig aus. PETG ist sinnvoll, wenn die Teile häufiger beansprucht werden oder in einer robusteren Werkstattumgebung landen.

    Warum es sich lohnen kann: klein, nützlich, leicht skalierbar, viele Varianten möglich.

    5. Schrauben- und Kleinteileboxen

    Schrauben, Muttern, Unterlegscheiben, Dübel und Kleinteile sammeln sich in fast jeder Werkstatt. Gedruckte Sortierboxen, Einsatzschalen oder modulare Schubladenboxen können deshalb sehr interessant sein.

    Der Nachteil: Große Boxen brauchen schnell viel Druckzeit und Material. Deshalb lohnen sich eher kleine Einsätze, modulare Sortiersysteme oder Spezialboxen für bestimmte Anwendungen. Besonders gut funktionieren Boxen, die ein konkretes Problem lösen, zum Beispiel Sortiereinsätze für Schubladen, Stapelboxen für Schrauben oder kleine Sortierschalen für Reparaturen.

    Für einfache Sortierboxen reicht PLA. Wenn die Boxen häufiger herunterfallen oder stärker belastet werden, ist PETG sinnvoller.

    Warum es sich lohnen kann: hoher praktischer Nutzen, gute Set-Angebote, viele Varianten möglich.

    Filamente für Verkaufsprodukte

    Diese Filamente eignen sich für verkaufbare Funktionsteile

    Nicht jedes Filament passt zu jedem Verkaufsprodukt. Für Deko, Organizer, Werkstattteile, flexible Füße oder Outdoor-Anwendungen lohnt es sich, das Material bewusst nach Einsatzzweck auszuwählen.

    🎨

    PLA für Deko & Organizer

    PLA ist ideal für einfache Organizer, Namensschilder, Deko-Teile, Schreibtischzubehör und viele Produkte für den Innenbereich. Es lässt sich leicht drucken und ist in vielen Farben erhältlich.

    PLA ansehen
    🛠️

    PETG für Werkstattteile

    PETG eignet sich gut für Halterungen, Adapter, Kabelclips, Werkzeughalter und robuste Alltagsteile. Es ist zäher als PLA und für viele funktionale Verkaufsprodukte die bessere Wahl.

    PETG ansehen
    🧩

    TPU für Füße & Gleiter

    TPU ist flexibel und eignet sich für Gerätefüße, Gleiter, Puffer, Schutzkappen und rutschhemmende Teile. Damit lassen sich kleine, praktische Spezialprodukte mit gutem Nutzen herstellen.

    TPU ansehen
    ☀️

    ASA für Outdoor-Teile

    ASA ist interessant für Gartenhelfer, Autozubehör, Außenhalterungen und Teile mit UV- oder Temperaturbelastung. Der Druck ist anspruchsvoller, dafür sind die Einsatzmöglichkeiten deutlich robuster.

    ASA ansehen

    6. Wandhaken und Kleiderhaken

    Wandhaken sind einfache Produkte mit großem Nutzen. Sie können für Schlüssel, Kabel, Taschen, Kopfhörer, leichte Werkzeuge, Hundeleinen oder Küchenutensilien verwendet werden.

    Wichtig ist hier die Stabilität. Ein schlecht gedruckter Haken kann brechen und zu Reklamationen führen. Deshalb solltest du bei Haken nicht zu knapp kalkulieren: ausreichend Wandlinien, passende Druckrichtung und ein geeignetes Material sind wichtiger als maximale Materialersparnis.

    PLA kann für leichte Haken funktionieren. Für belastbarere Haken sind PETG oder ASA oft besser geeignet.

    Warum es sich lohnen kann: einfach verständlich, viele Designs möglich, gute Kombi-Sets.

    7. Kopfhörerhalter

    Kopfhörerhalter sind ein Klassiker für Schreibtisch, Gaming-Setup, Musikstudio oder Homeoffice. Sie lassen sich als Wandhalter, Tischhalter, Monitorhalter oder Untertischhalter gestalten.

    Besonders interessant sind schlichte, moderne Designs. Viele Kunden möchten keine verspielten Formen, sondern eine saubere Lösung, die gut zum Setup passt. Hier können matte Filamente, neutrale Farben oder personalisierte Varianten den wahrgenommenen Wert erhöhen.

    PLA reicht meistens aus, solange der Halter nicht stark belastet wird. Für eine robustere Ausführung kann PETG sinnvoll sein.

    Warum es sich lohnen kann: gute Zielgruppe, einfache Funktion, schöne Produktfotos möglich.

    8. Handyhalter und Tablet-Ständer

    Handyhalter und Tablet-Ständer sind stark umkämpft, aber trotzdem interessant, wenn sie einen besonderen Nutzen haben. Ein einfacher Standard-Handyhalter ist schwer zu verkaufen, weil es sehr viele günstige Alternativen gibt. Besser sind spezielle Varianten.

    Interessant sind zum Beispiel Handyhalter für die Werkbank, Ladestationen, Halter mit Kabelmanagement, Tablet-Ständer für die Küche, robuste Handyhalter für den Schreibtisch oder personalisierte Varianten mit Namen.

    PLA ist für solche Produkte meistens ausreichend. Wenn der Halter im Auto, in der Sonne oder in einer warmen Umgebung genutzt wird, sollte PLA vermieden werden. Dann sind PETG, ASA oder ABS sinnvoller.

    Warum es sich lohnen kann: große Zielgruppe, gute Personalisierung, einfache Versandfähigkeit.

    9. Schlüsselhalter und Schlüsselboards

    Schlüsselhalter sind als 3D-Druck-Produkt interessant, wenn sie nicht zu generisch sind. Ein einzelner einfacher Haken ist oft zu wenig. Besser sind kleine Systeme: Schlüsselboard mit Ablage, magnetischer Schlüsselhalter, Schlüsselhalter mit Namensfeldern oder Varianten für Familien.

    Auch personalisierte Schlüsselhalter können gut funktionieren. Namen, Hausnummern, Symbole oder einfache Schriftzüge erhöhen den wahrgenommenen Wert. Dabei solltest du darauf achten, dass die Personalisierung nicht zu viel Arbeitszeit frisst.

    PLA reicht in vielen Fällen aus. Für Wandhalter mit stärkerer Belastung ist PETG sinnvoll.

    Warum es sich lohnen kann: personalisierbar, gute Geschenkidee, leicht zu fotografieren.

    10. Pflanzenstecker und Kräuterschilder

    Pflanzenstecker und Kräuterschilder sind sehr einfache Produkte, die sich besonders gut in Sets verkaufen lassen. Ein einzelnes Schild lohnt sich kaum, aber ein Set für Basilikum, Petersilie, Minze, Schnittlauch, Rosmarin und Thymian kann attraktiv sein.

    Hier ist der Materialeinsatz niedrig, die Druckzeit überschaubar und der Versand einfach. Besonders im Frühjahr und Sommer kann die Nachfrage steigen.

    Für den Innenbereich reicht PLA. Für Balkon, Garten oder Gewächshaus ist PETG oder ASA besser geeignet, weil diese Materialien robuster gegenüber Feuchtigkeit und Temperatur sind. Passend dazu sind die Artikel ASA richtig einstellen und Bestes ASA Filament.

    Warum es sich lohnen kann: einfache Sets, saisonaler Bedarf, gute Personalisierung.

    11. Blumentopf-Untersetzer und kleine Pflanzgefäße

    Kleine Pflanzgefäße, Untersetzer oder dekorative Übertöpfe können sich lohnen, wenn sie optisch besonders sind oder eine bestimmte Nische bedienen. Reine Standardformen sind schwer zu verkaufen, weil günstige Massenware sehr stark ist.

    Besser funktionieren Designs mit besonderer Struktur, geometrische Formen, kleine Sukkulenten-Töpfe, Mini-Pflanzsysteme oder personalisierte Varianten. Wichtig ist, dass die Druckqualität sauber ist. Sichtbare Layerlinien können je nach Design gewollt sein, sollten aber nicht nach schlechtem Druck aussehen.

    Für wassernahe Anwendungen ist PETG oft sinnvoller als PLA. Je nach Design kann eine zusätzliche Innenbeschichtung nötig sein, wenn der Topf direkt mit Erde und Wasser genutzt wird.

    Warum es sich lohnen kann: dekorativ, gut fotografierbar, Geschenkpotenzial.

    12. Ersatzteile für Haushalt und Möbel

    Ersatzteile können extrem interessant sein, weil Kunden hier oft ein konkretes Problem haben: ein Clip ist gebrochen, ein Deckel fehlt, ein Möbelgleiter passt nicht mehr oder ein kleines Kunststoffteil ist nicht mehr erhältlich.

    Der große Vorteil: Wer ein bestimmtes Ersatzteil braucht, vergleicht oft weniger stark mit Massenware. Der Nachteil: Ersatzteile müssen sehr genau passen. Schon kleine Maßabweichungen können zu Reklamationen führen.

    Interessant sind zum Beispiel Möbelgleiter, Abdeckkappen, Abstandshalter, Clips, kleine Halterungen, Stopfen, Griffverlängerungen oder spezielle Adapter. Für solche Teile sind Messschieber und sauberes Messen besonders wichtig. Dazu passt der Artikel 3D-Druck Zubehör.

    Warum es sich lohnen kann: konkrete Problemlösung, weniger Preisdruck, hohe Nischenrelevanz.

    13. Staubsaugeradapter und Schlauchadapter

    Staubsaugeradapter sind eine der besten Kategorien für funktionale 3D-Drucke. Viele Werkzeuge, Absaugungen und Schläuche passen nicht direkt zusammen. Ein gedruckter Adapter kann genau dieses Problem lösen.

    Besonders interessant sind Adapter für Werkstatt, Schleifgeräte, Absaugschläuche, Zyklonabscheider, Haushaltsstaubsauger oder Maschinenanschlüsse. Wichtig ist, dass du die Maße sauber angibst und möglichst klar beschreibst, für welche Durchmesser der Adapter gedacht ist.

    PETG ist für solche Teile meistens besser als PLA, weil Adapter mechanisch belastet werden und teilweise etwas flexibel sein müssen. Für einfache Innenanwendungen kann PLA funktionieren.

    Warum es sich lohnen kann: hoher praktischer Nutzen, klare Zielgruppe, gute Nischenprodukte.

    14. Bohrschablonen und Montagehilfen

    Bohrschablonen, Abstandshalter und Montagehilfen sind sehr interessante 3D-Druck-Produkte für Heimwerker. Sie helfen dabei, Löcher sauber zu setzen, Möbelgriffe zu montieren oder wiederkehrende Abstände einzuhalten.

    Hier zählt weniger die Optik, sondern die Funktion. Wenn eine Bohrschablone Zeit spart und Fehler verhindert, kann sie für Kunden sehr wertvoll sein. Wichtig ist, dass die Maße exakt stimmen und das Produkt gut erklärt wird.

    PETG ist oft sinnvoll, weil Bohrschablonen mechanisch belastet werden. Für einfache Hilfen kann PLA reichen. Bei sehr präzisen Teilen solltest du deinen Drucker gut kalibrieren. Dazu passt 3D-Drucker kalibrieren.

    Warum es sich lohnen kann: hoher Problemlösewert, gute Zielgruppe, wenig Konkurrenz in speziellen Nischen.

    15. Schablonen für Basteln, Nähen und DIY

    Neben Werkstatt-Schablonen gibt es auch viele kreative Anwendungen: Schablonen für Bastelarbeiten, Stoffzuschnitte, Lederarbeiten, Bullet Journal, Malerei, Airbrush, Modellbau oder Kinderprojekte.

    Diese Produkte sind oft flach, leicht und schnell zu drucken. Sie lassen sich gut in Sets verkaufen und verursachen wenig Versandaufwand. Wichtig ist ein sauberer erster Layer, damit die Unterseite ordentlich aussieht. Hilfreich sind die Artikel Erste Schicht perfekt drucken und PLA haftet nicht am Druckbett.

    PLA ist für die meisten Schablonen ausreichend. Für flexible Schablonen könnte TPU interessant sein, ist aber schwieriger zu drucken. Dazu passt TPU richtig einstellen.

    Warum es sich lohnen kann: geringer Materialverbrauch, gute Sets, einfache Varianten.

    16. Personalisierte Namensschilder

    Personalisierte Namensschilder sind ein Klassiker, weil sie mit wenig Material einen hohen wahrgenommenen Wert haben können. Sie eignen sich für Kinderzimmer, Türen, Schreibtische, Hundeleinen, Geschenkboxen, Pflanzen, Werkstattbereiche oder Lagerkisten.

    Der Vorteil liegt in der Individualisierung. Ein gedruckter Name ist nicht einfach nur ein Stück Kunststoff, sondern ein persönliches Produkt. Dadurch sind höhere Preise möglich als bei einem Standardteil.

    Der Nachteil ist die zusätzliche Arbeitszeit. Du musst jede Bestellung anpassen, slicen und prüfen. Deshalb solltest du klare Varianten anbieten und nicht jede Sonderform unbegrenzt zulassen.

    PLA reicht für Innenräume aus. Für Außenbereiche sind PETG oder ASA besser.

    Warum es sich lohnen kann: hoher wahrgenommener Wert, Geschenkpotenzial, gute Marge bei kleinen Teilen.

    17. Cake Topper und Deko für Feiern

    Cake Topper, Tischdeko, Namensschilder und kleine personalisierte Elemente für Geburtstage, Hochzeiten, Taufen oder Einschulungen können sich lohnen. Besonders stark ist hier die Personalisierung.

    Wichtig ist aber: Teile mit direktem Lebensmittelkontakt sind sensibel. Wenn ein Cake Topper nur dekorativ in einer Schutzhülle steckt oder nicht direkt mit Lebensmitteln in Kontakt kommt, ist das einfacher. Trotzdem solltest du beim Verkauf vorsichtig formulieren und keine falschen Versprechen machen.

    PLA wird häufig für solche Deko verwendet, sollte aber nicht automatisch als lebensmittelecht beworben werden. Für Deko ohne direkten Lebensmittelkontakt ist es meist praktikabel.

    Warum es sich lohnen kann: hoher Geschenk- und Eventbezug, Personalisierung, saisonale Nachfrage.

    18. Schlüsselanhänger

    Schlüsselanhänger sind leicht zu drucken, einfach zu versenden und gut personalisierbar. Gleichzeitig ist die Konkurrenz sehr hoch. Ein einfacher Schlüsselanhänger ohne Besonderheit lohnt sich selten.

    Interessant werden Schlüsselanhänger, wenn sie eine Nische bedienen: Vereinslogo mit Erlaubnis, Haustiername, Gamer-Tag, Werkstattmarke, Nummernschild-Optik, QR-Code, Notfallanhänger oder kleine funktionale Anhänger wie Einkaufschip-Halter.

    PLA reicht für viele Schlüsselanhänger aus. PETG kann sinnvoll sein, wenn die Teile robuster sein sollen. Flexible Varianten aus TPU können ebenfalls interessant sein.

    Warum es sich lohnen kann: sehr geringer Materialverbrauch, gute Personalisierung, einfacher Versand.

    19. Einkaufschip-Halter und kleine Alltagshelfer

    Einkaufschip-Halter, Einkaufswagenlöser, kleine Clips, Taschenhaken oder Mini-Organizer sind typische Impulskauf-Produkte. Sie sind klein, günstig und praktisch.

    Der Nachteil: Der Einzelpreis ist oft niedrig. Deshalb lohnen sie sich eher als Set, Beileger, Bundle oder personalisierte Variante. Du könntest zum Beispiel ein „Alltagshelfer-Set“ anbieten, bestehend aus Einkaufschip-Halter, Kabelclip, Schlüsselanhänger und kleinem Taschenhaken.

    PLA reicht hier meistens aus. Für flexible oder stärker belastete Varianten kann PETG oder TPU sinnvoll sein.

    Warum es sich lohnen kann: sehr schnell druckbar, ideal für Sets, einfache Geschenkartikel.

    20. Gaming-Zubehör

    Gaming-Zubehör ist eine spannende Nische, weil viele Produkte klein, individuell und gut fotografierbar sind. Beispiele sind Controller-Ständer, Kopfhörerhalter, Kartenhalter, Würfelboxen, Token-Organizer, Miniaturen-Zubehör, Brettspiel-Einsätze oder Halter für Handheld-Konsolen.

    Besonders gut funktionieren Produkte, die Ordnung schaffen oder ein bestehendes Spielzubehör verbessern. Bei Marken, Spielen und Logos musst du aber auf Rechte achten. Verwende keine geschützten Logos oder Designs ohne Erlaubnis.

    PLA ist für die meisten Gaming-Produkte ausreichend. Für stark belastete Halter kann PETG sinnvoll sein. Für Figuren und Miniaturen ist FDM zwar möglich, Resin wäre aber oft detailreicher.

    Warum es sich lohnen kann: leidenschaftliche Zielgruppen, gute Nischen, viele Set-Möglichkeiten.

    21. Tabletop- und Brettspiel-Organizer

    Brettspiel-Organizer können sich lohnen, wenn sie genau zu einem Spiel passen. Sie helfen dabei, Karten, Tokens, Würfel und Figuren übersichtlich in der Box zu sortieren.

    Der Vorteil: Der Nutzen ist sofort verständlich. Der Nachteil: Spielbezogene Organizer können rechtlich und praktisch heikel sein. Du solltest keine geschützten Namen, Logos oder Designs ohne Erlaubnis nutzen und genau prüfen, was du anbietest.

    Eine Alternative sind universelle Organizer: Kartenhalter, Token-Schalen, Würfeltürme, Würfelboxen oder modulare Sortierschalen. Diese sind rechtlich oft einfacher und breiter einsetzbar.

    PLA reicht meistens aus. Für hochwertige Oberflächen können saubere Einstellungen bei Schichthöhe, Seam und Ironing hilfreich sein.

    Warum es sich lohnen kann: gute Zielgruppe, Set-Angebote, hoher Nutzen für Hobbyspieler.

    22. Haustier-Zubehör

    Haustier-Zubehör kann gut funktionieren, wenn es praktisch und sicher ist. Beispiele sind Leinenhalter, Futterdosen-Clips, Namensschilder, Kotbeutelhalter, kleine Organizer oder Halterungen für Bürsten und Zubehör.

    Bei Haustierprodukten solltest du sehr vorsichtig mit Teilen sein, die gekaut, verschluckt oder direkt am Tier belastet werden. Besser sind Produkte, die im Umfeld des Haustiers genutzt werden: Wandhalter, Dosenclips, Organisationshilfen oder Namensschilder.

    PETG ist oft sinnvoller als PLA, wenn das Produkt regelmäßig genutzt wird oder etwas robuster sein soll. Für einfache Namensschilder kann PLA reichen.

    Warum es sich lohnen kann: emotionale Zielgruppe, Personalisierung, Geschenkpotenzial.

    23. Auto- und Camping-Zubehör

    Auto- und Camping-Zubehör kann sehr interessant sein, weil hier oft individuelle Lösungen gesucht werden. Beispiele sind Halterungen, Clips, Haken, Adapter, Kabelhalter, kleine Organizer, Dosenhalter-Einsätze oder Halter für Campingboxen.

    Der wichtigste Punkt ist das Material. PLA ist für Autos meist ungeeignet, weil es bei Hitze weich werden kann. Für Auto, Wohnmobil, Garage oder Outdoor sind PETG, ASA oder ABS deutlich sinnvoller. Gerade ASA ist für Außenbereiche interessant, wenn du es zuverlässig drucken kannst.

    Passend dazu sind die Artikel ASA richtig einstellen, ABS richtig einstellen und Bestes ASA Filament.

    Warum es sich lohnen kann: viele Nischen, hoher praktischer Nutzen, gute Speziallösungen.

    24. Ersatzfüße, Gleiter und Abstandshalter

    Kleine Ersatzfüße, Gerätefüße, Möbelgleiter, Abstandshalter und Unterlagen sind unscheinbar, können aber sehr nützlich sein. Viele Menschen suchen genau solche kleinen Teile, weil ein Originalteil fehlt oder eine individuelle Höhe benötigt wird.

    TPU ist für rutschhemmende oder flexible Füße besonders interessant. PETG eignet sich für stabilere Abstandshalter. PLA kann für einfache, trockene Innenanwendungen reichen.

    Hier ist es wichtig, genaue Maße anzugeben und Varianten anzubieten. Besonders gut funktionieren Sets mit verschiedenen Höhen oder Durchmessern.

    Warum es sich lohnen kann: geringer Materialverbrauch, konkretes Ersatzteilproblem, gute Set-Angebote.

    25. Individuelle Organizer für Schubladen, Bad, Küche und Büro

    Organizer sind eine der vielseitigsten Produktgruppen im 3D-Druck. Sie können für Schubladen, Schmuck, Kosmetik, Bad, Küche, Büro, Werkzeug, Bastelmaterial oder Elektronikzubehör genutzt werden.

    Der entscheidende Punkt ist die Spezialisierung. Ein allgemeiner Organizer konkurriert mit günstiger Massenware. Ein passgenauer Organizer für ein konkretes Problem ist deutlich interessanter. Beispiele sind Schubladeneinsätze für bestimmte Kleinteile, Halter für Rasierer, Einsatzboxen für Büroklammern, Organizer für USB-Sticks oder Halter für Ladegeräte.

    PLA reicht für viele Organizer aus. Für Küche, Bad oder feuchtere Bereiche ist PETG oft besser.

    Warum es sich lohnen kann: große Zielgruppe, viele Varianten, einfache Sets, gute Fotos möglich.

    Welche 3D-Druck-Produkte lohnen sich am meisten?

    Die besten Verkaufsprodukte sind meistens nicht die größten oder spektakulärsten Modelle. Oft lohnen sich kleine, praktische und gut wiederholbare Teile mehr als große Dekoobjekte.

    Besonders interessant sind:

    • Kabelclips und Kabelhalter
    • Werkzeughalter
    • Akkuhalter
    • Bit-Organizer
    • Staubsaugeradapter
    • Bohrschablonen
    • personalisierte Namensschilder
    • Pflanzenstecker
    • TPU-Füße und Gleiter
    • kleine Organizer
    • Ersatzteile und Adapter

    Diese Produkte haben einen klaren Nutzen, sind gut erklärbar und lassen sich in Varianten oder Sets anbieten. Genau das macht sie für einen kleinen 3D-Druck-Verkauf interessant.

    Welche Produkte sind eher schwierig?

    Nicht alle 3D-Drucke eignen sich gut für den Verkauf. Schwierig sind vor allem Produkte, die sehr lange drucken, viel Nachbearbeitung brauchen oder schnell zu Reklamationen führen.

    Eher kritisch sind:

    • sehr große Dekoobjekte
    • dünne, empfindliche Figuren
    • Produkte mit unklarer Lizenz
    • sicherheitsrelevante Bauteile
    • Teile mit direktem Lebensmittelkontakt
    • stark belastete technische Bauteile ohne ausreichende Prüfung
    • Kopien geschützter Markenprodukte
    • Modelle mit Logos, Figuren oder Designs ohne Nutzungsrechte

    Das bedeutet nicht, dass solche Produkte nie funktionieren. Aber sie sind für den Einstieg oft riskanter als einfache, praktische Helfer.

    So kalkulierst du den Verkaufspreis richtig

    Für die vollständige Rechnung mit Material, Strom, Maschinenzeit, Arbeitszeit, Ausschuss, Gebühren und Gewinn findest du hier die passende Schritt-für-Schritt-Anleitung: 3D-Drucke verkaufen: Preise richtig kalkulieren.

    Viele Anfänger rechnen nur mit dem Filamentpreis. Das reicht aber nicht. Ein gedrucktes Produkt verursacht mehr Kosten als nur ein paar Gramm Kunststoff.

    In die Kalkulation gehören mindestens:

    • Materialverbrauch
    • Stromkosten
    • Druckzeit
    • Arbeitszeit
    • Verschleiß am Drucker
    • Fehldruckrisiko
    • Verpackung
    • Versandmaterial
    • Plattformgebühren
    • Zahlungsgebühren
    • gewünschte Marge

    Ein kleiner Kabelclip kann zwar nur wenige Cent Material kosten, aber wenn du jedes Teil einzeln entfernen, kontrollieren, verpacken und verschicken musst, entsteht trotzdem Arbeitsaufwand. Deshalb sind Sets oft sinnvoller als Einzelteile.

    Für die Kalkulation kannst du den 3D-Druck Kostenrechner nutzen. Dort kannst du Material, Strom, Druckzeit, Arbeitszeit, Verschleiß, Fehldruckrisiko und Marge berücksichtigen.

    Jetzt Verkaufspreis berechnen

    Welches Filament eignet sich für verkaufbare 3D-Drucke?

    Das passende Material hängt stark vom Produkt ab.

    PLA eignet sich gut für Deko, Namensschilder, einfache Organizer, Schreibtischzubehör und viele Produkte für den Innenbereich. Es ist leicht zu drucken, günstig und in vielen Farben verfügbar.

    PETG eignet sich besser für funktionale Teile, Werkstatthelfer, Adapter, Halterungen und Produkte, die etwas robuster sein sollen. Es ist zäher als PLA und für viele Alltagshelfer eine gute Wahl.

    TPU eignet sich für flexible Teile wie Füße, Gleiter, Schutzkappen, Puffer oder flexible Halterungen. Es ist aber schwieriger zu drucken und langsamer in der Verarbeitung.

    ASA eignet sich für Outdoor-Teile, Autozubehör, Gartenhelfer und Produkte, die Temperatur, UV-Strahlung oder Wetter besser aushalten sollen. Dafür ist der Druck anspruchsvoller und ein geschlossener Druckraum ist oft sinnvoll.

    Wenn du unsicher bist, welches Material für deine Produkte passt, helfen die Artikel Bestes PLA Filament, Bestes PETG Filament, Bestes TPU Filament, Bestes ASA Filament, Bestes ABS Filament, Nylon richtig einstellen und Filament für Werkstattteile.

    Tipps für bessere Verkaufschancen

    Ein gutes Produkt allein reicht nicht aus. Die Präsentation entscheidet oft darüber, ob jemand kauft oder weiterscrollt.

    Achte besonders auf:

    • saubere Produktfotos
    • klare Maßangaben
    • mehrere Varianten
    • verständliche Beschreibung
    • konkrete Anwendungssituationen
    • gute Farbauswahl
    • Sets statt Einzelteile
    • kurze Lieferzeiten
    • stabile Verpackung
    • realistische Angaben zur Belastbarkeit

    Gerade bei funktionalen Teilen solltest du ehrlich beschreiben, wofür das Produkt geeignet ist und wofür nicht. Das reduziert Rückfragen und Reklamationen.

    Ist ein Produkt nach mehreren Verkäufen dauerhaft ausgelastet, findest du im Leitfaden 3D-Druck-Farm starten den nächsten Schritt: Druckerauswahl, Kosten, Raumplanung und standardisierte Abläufe. Für die Hardwareauswahl hilft außerdem der Vergleich Bester 3D-Drucker für ein Kleingewerbe.

    Fazit: Welche 3D-Drucke lohnen sich wirklich?

    3D-Drucke verkaufen kann sich lohnen, wenn du nicht wahllos irgendwelche Modelle druckst, sondern gezielt Produkte auswählst, die ein echtes Problem lösen. Besonders gut eignen sich kleine, praktische und wiederholbare Produkte wie Kabelclips, Werkzeughalter, Adapter, Organizer, Schablonen, personalisierte Schilder und TPU-Füße.

    Wichtig ist, dass du deine Kosten realistisch kalkulierst, die Lizenz der STL-Datei prüfst und deine Produkte sauber präsentierst. Große Gewinne entstehen selten durch ein einzelnes Teil, sondern eher durch gute Sets, wiederkehrende Nachfrage, Spezialisierung und saubere Prozesse.

    Wenn du starten möchtest, beginne am besten mit wenigen einfachen Produkten. Teste, welche Modelle sich zuverlässig drucken lassen, welche Fotos gut funktionieren und welche Preise akzeptiert werden. Danach kannst du dein Sortiment Schritt für Schritt erweitern.

    Für den Einstieg bieten sich besonders Werkstatt-Helfer, Kabelmanagement, kleine Organizer und personalisierte Produkte an. Inspiration findest du in den Artikeln 20 geniale Werkstatt-Helfer aus dem 3D-Drucker, 10 praktische Werkstatt-Gadgets aus dem 3D-Drucker und STL-Dateien & 3D-Druck Projekte.

    Wer sich zum Thema Business in Sachen 3D-Druck weiter inspirieren lassen möchte, der kann sich auch den Blogartikel zum Thema auf Shopify anschauen.

    FAQ: 3D-Drucke verkaufen

    Welche 3D-Drucke lassen sich am besten verkaufen?

    Am besten eignen sich praktische Produkte mit klarem Nutzen. Dazu gehören Kabelclips, Werkzeughalter, Akkuhalter, Organizer, Adapter, Pflanzenstecker, personalisierte Schilder, Ersatzteile und kleine Alltagshelfer. Solche Produkte sind verständlich, relativ einfach zu drucken und lösen konkrete Probleme.

    Darf ich kostenlose STL-Dateien verkaufen?

    Das hängt von der Lizenz ab. Viele kostenlose STL-Dateien dürfen nur privat genutzt werden. Für den Verkauf brauchst du entweder eine kommerzielle Nutzungserlaubnis, eine passende Lizenz oder ein selbst erstelltes Modell. Prüfe deshalb immer die Lizenzbedingungen der jeweiligen Datei.

    Welches Filament ist für Verkaufsprodukte am besten?

    Für einfache Deko- und Innenraumprodukte reicht oft PLA. Für funktionale Teile, Halterungen und Werkstatthelfer ist PETG häufig besser geeignet. TPU ist interessant für flexible Teile, ASA für Outdoor-Anwendungen. Das beste Filament hängt also vom konkreten Produkt ab.

    Wie berechne ich den Verkaufspreis für 3D-Drucke?

    Du solltest nicht nur den Filamentverbrauch berücksichtigen, sondern auch Strom, Druckzeit, Arbeitszeit, Verschleiß, Fehldruckrisiko, Verpackung, Plattformgebühren und Marge. Dafür eignet sich ein strukturierter Rechner wie der 3D-Druck Kostenrechner.

    Lohnt sich der Verkauf von 3D-Drucken auf Kleinanzeigen?

    Kleinanzeigen kann für den Einstieg sinnvoll sein, weil du dort erste Produkte testen kannst. Besonders lokale, praktische und personalisierte Produkte können funktionieren. Für langfristigen Verkauf sind aber saubere Fotos, klare Beschreibungen und eine gute Kalkulation wichtig.

    Sind personalisierte 3D-Drucke besonders profitabel?

    Personalisierte Produkte können profitabler sein, weil sie einen höheren wahrgenommenen Wert haben. Gleichzeitig verursachen sie mehr Arbeitsaufwand, weil jedes Modell angepasst werden muss. Sie lohnen sich vor allem dann, wenn du den Anpassungsprozess möglichst einfach hältst.

    Welche 3D-Drucke sollte man eher nicht verkaufen?

    Vorsichtig sein solltest du bei sicherheitsrelevanten Bauteilen, Teilen mit Lebensmittelkontakt, Kopien geschützter Markenprodukte, nicht kommerziell freigegebenen STL-Dateien und sehr empfindlichen Modellen. Für den Einstieg sind einfache, praktische und robuste Produkte meist besser geeignet.

  • 3D-Drucke verkaufen: Was lohnt sich wirklich?

    3D-Drucker in einer Werkstatt mit verkaufsfähigen 3D-Drucken, Versandkartons, Preisschild, 3D Druck Werkstatt Logo und URL 3ddruck-werkstatt.de.
    Welche 3D-Drucke sich wirklich verkaufen lassen, hängt von Nutzen, Qualität, Materialkosten und Zielgruppe ab – praktische Werkstattteile, Organizer und kleine Alltagshelfer bieten oft besonders gute Chancen.

    Alle Schritte im Überblick: Dieser Ratgeber vertieft die Auswahl wirtschaftlich sinnvoller Produkte. Den vollständigen Weg von der Idee bis zum Angebot findest du im Themen-Hub 3D-Druck Gewerbe starten.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Mit dem eigenen 3D-Drucker Geld verdienen klingt zunächst einfach: Datei herunterladen, Teil drucken, Foto machen und online verkaufen. In der Praxis zeigt sich aber schnell, dass nicht jeder 3D-Druck automatisch ein gutes Verkaufsprodukt ist. Manche Teile sehen zwar interessant aus, bringen aber kaum Marge. Andere wirken unspektakulär, lösen dafür ein echtes Problem und lassen sich deutlich besser verkaufen.

    Wer 3D-Drucke verkaufen möchte, sollte deshalb nicht nur fragen: „Was kann ich drucken?“, sondern vor allem: „Wofür sind Kunden wirklich bereit zu zahlen?“ Genau hier liegt der Unterschied zwischen einem netten Hobbyverkauf und einem kleinen, profitablen Nebengeschäft.

    In diesem Artikel erfährst du, welche 3D-Drucke sich wirklich lohnen, welche Produkte eher schwierig sind, wie du deine Preise kalkulierst und worauf du beim Verkauf von 3D-gedruckten Teilen achten solltest.

    Wann lohnt sich der Verkauf von 3D-Drucken überhaupt?

    Ein 3D-Druck lohnt sich nicht automatisch, nur weil das Filament günstig ist. Viele Einsteiger rechnen nur mit Materialkosten und wundern sich später, warum trotz Verkäufen kaum Gewinn übrig bleibt.

    Wirklich relevant sind mehrere Faktoren:

    Ein gedrucktes Produkt muss ein konkretes Problem lösen, sich zuverlässig herstellen lassen und einen Verkaufspreis ermöglichen, der deutlich über den reinen Materialkosten liegt. Zusätzlich musst du Druckzeit, Strom, Ausschuss, Verpackung, Versand, Plattformgebühren, Arbeitszeit und Support berücksichtigen.

    Wie du alle Kosten vollständig erfasst und daraus einen belastbaren Angebotspreis ableitest, zeigt dir der ausführliche Ratgeber 3D-Drucke verkaufen: Preise richtig kalkulieren mit Formeln und Beispielrechnung.

    Gerade deshalb ist eine saubere Kalkulation wichtig. Wenn du deine Kosten nicht kennst, verkaufst du schnell zu günstig. Für eine erste Einschätzung eignet sich ein Tool wie der 3D-Druck Kostenrechner, mit dem du Materialkosten, Druckzeit und Verkaufspreis besser abschätzen kannst.

    Grundsätzlich lohnt sich der Verkauf besonders dann, wenn ein Produkt mindestens eines dieser Kriterien erfüllt:

    Es spart dem Käufer Zeit, ersetzt ein schwer erhältliches Ersatzteil, verbessert Ordnung oder Funktion, lässt sich personalisieren oder ist für eine klar definierte Zielgruppe gedacht. Je spezieller das Problem und je weniger Massenware es bereits gibt, desto interessanter wird der 3D-Druck.

    Welche 3D-Drucke verkaufen sich am besten?

    Die besten Verkaufsprodukte sind meistens nicht die spektakulärsten Drucke. Viele erfolgreiche 3D-Druck-Produkte sind kleine, praktische Helfer, die ein nerviges Alltagsproblem lösen.

    1. Werkstatthelfer und Ordnungssysteme

    Werkstattprodukte gehören zu den interessantesten Kategorien für den Verkauf von 3D-Drucken. Der Grund ist einfach: Wer Werkzeug besitzt, gibt oft auch Geld für Ordnung, Halterungen und kleine Verbesserungen aus.

    Gut geeignet sind zum Beispiel:

    Werkzeughalter, Akkuhalter, Bit-Organizer, Dübelboxen, Kabelhalter, Wandhalterungen, Sortiereinsätze, Schubladeneinteiler oder spezielle Halterungen für Makita-, Bosch-, Parkside- oder Einhell-Zubehör.

    Besonders spannend sind Produkte, die nicht überall als günstige Massenware erhältlich sind. Ein einfacher universeller Haken ist schwer zu verkaufen. Ein passender Akkuhalter für ein konkretes Werkzeug-System kann dagegen deutlich interessanter sein.

    Wer solche Produkte nachdrucken oder weiterentwickeln möchte, findet in 10 praktische Werkstatt-Gadgets aus dem 3D-Drucker und 20 geniale Werkstatthelfer aus dem 3D-Drucker gute Ideen.

    Empfohlenes Zubehör für verkaufbare 3D-Drucke

    Sinnvolles Werkstatt-Zubehör für saubere, stabile und verkaufsfähige Druckteile

    Wenn du 3D-Drucke verkaufen möchtest, zählt nicht nur der Druck selbst. Saubere Nachbearbeitung, genaue Maßkontrolle, stabile Verschraubungen und eine ordentliche Organisation machen deine Produkte professioneller und reduzieren Reklamationen.

    Maßkontrolle

    Digitale Schieblehre

    Eine digitale Schieblehre hilft dir, Bauteile, Passungen, Wandstärken und Bohrungen zuverlässig zu prüfen. Besonders wichtig bei funktionalen Teilen, Steckverbindungen und Produkten mit Maßvorgaben.

    Schieblehre ansehen

    Nachbearbeitung

    Entgrater für 3D-Druckteile

    Mit einem Entgrater lassen sich Kanten, Brims, Supportreste und kleine Druckgrate sauber entfernen. Das verbessert die Haptik und lässt gedruckte Produkte deutlich hochwertiger wirken.

    Entgrater ansehen

    Verschraubungen

    Schraubensortiment M2–M5

    Ein metrisches Schraubensortiment ist ideal für Gehäuse, Halterungen, Adapter und modulare Produkte. Verschiedene Längen und Größen sparen Zeit beim Testen und Montieren.

    Schraubensortiment ansehen

    Stabile Gewinde

    Heat-Set Inserts

    Gewindeeinsätze machen 3D-Druckteile deutlich professioneller. Sie eignen sich für Gehäuse, Deckel, Halterungen und Produkte, die mehrfach verschraubt werden sollen.

    Gewindeeinsätze ansehen

    Montage

    Bit-Set für kleine Schrauben

    Ein gutes Bit-Set hilft bei der Montage kleiner Gehäuse, Halterungen und Zubehörteile. Besonders praktisch sind Torx-, Kreuz-, Innensechskant- und Präzisionsbits.

    Bit-Set ansehen

    Organisation

    Etikettiergerät

    Ein Etikettiergerät ist hilfreich, wenn du Filamente, Lagerboxen, Produktbestände oder Versandmaterial sauber beschriften möchtest. Das spart Zeit und wirkt professioneller.

    Etikettiergerät ansehen

    Tipp: Für den Einstieg reichen meist digitale Schieblehre, Entgrater, Schraubensortiment und Heat-Set Inserts. Damit kannst du viele verkaufbare 3D-Drucke sauberer prüfen, nachbearbeiten und stabiler montieren.

    2. Ersatzteile und kleine Reparaturlösungen

    Ersatzteile sind oft besonders lukrativ, weil der Kunde nicht nur ein Stück Kunststoff kauft, sondern eine Lösung. Wenn ein kleiner Halter, Clip oder Adapter ein defektes Gerät wieder nutzbar macht, ist der wahrgenommene Wert deutlich höher als der Materialwert.

    Beispiele sind Abdeckkappen, Halteclips, Abstandshalter, Scharniere, Adapter, Staubsauger-Zubehör, Kabeldurchführungen, Möbelgleiter oder spezielle Halterungen für Geräte.

    Wichtig ist aber: Du solltest keine sicherheitsrelevanten Teile verkaufen, bei denen ein Bruch zu Schäden oder Verletzungen führen kann. Dazu zählen zum Beispiel tragende Bauteile, Fahrzeugteile, sicherheitsrelevante Maschinenbauteile oder Teile für elektrische Geräte, wenn dadurch Risiken entstehen können.

    Gute Ersatzteile sind eher einfache, nicht sicherheitskritische Kunststoffteile, bei denen der Nutzen klar ist und das Risiko überschaubar bleibt.

    Für belastbarere Teile lohnt sich ein Blick auf Welches Filament für Werkstattteile? sowie auf PETG richtig einstellen und ASA Filament richtig drucken.

    3. Personalisierte 3D-Drucke

    Personalisierung ist einer der größten Vorteile des 3D-Drucks. Produkte mit Namen, Initialen, Logos, Größenanpassung oder individuellen Maßen lassen sich schwerer direkt mit Massenware vergleichen.

    Gut geeignet sind zum Beispiel Namensschilder, Schlüsselanhänger, Hundemarken, Tischschilder, Geschenkboxen, Kabelmarker, personalisierte Halterungen oder kleine Dekoobjekte mit individuellem Text.

    Der Vorteil: Personalisierte Produkte erzielen oft höhere Preise. Der Nachteil: Sie verursachen mehr Aufwand. Jede Anpassung kostet Zeit, und Rückgaben oder Fehler sind schwieriger zu handhaben.

    Personalisierung lohnt sich deshalb besonders bei Produkten, bei denen die Anpassung schnell und standardisiert möglich ist. Ideal ist ein Grundmodell, bei dem nur Name, Text, Farbe oder Größe geändert werden.

    Beim Thema Personalisierung sind Mehrfarbdrucke besonders interessant. hierzu kannst du dir den Artikel Multicolor 3D-Druck mit Bambu AMS – Kosten, Abfall, Einstellungen und sinnvolle Projekte durchlesen.

    4. Halterungen für Haushalt, Büro und Technik

    Auch im Haushalt gibt es viele kleine Probleme, für die 3D-gedruckte Lösungen gut funktionieren. Dazu gehören Handyhalter, Kabelhalter, Fernbedienungshalter, Wandhaken, Küchenorganizer, Kopfhörerhalter, Tablet-Ständer oder Halterungen für Smart-Home-Geräte.

    Hier ist die Konkurrenz allerdings größer. Ein generischer Handyhalter ist schwer zu verkaufen, weil es unzählige günstige Alternativen gibt. Interessanter sind passgenaue oder besonders praktische Lösungen, etwa Halterungen für bestimmte Geräte, enge Einbausituationen oder individuelle Maße.

    Je genauer ein Produkt auf einen konkreten Anwendungsfall zugeschnitten ist, desto besser kann es funktionieren.

    Für solche und andere Produktideen schau auf STL-Dateien & 3D-Druck Projekte – praktische Ideen zum Nachdrucken.

    5. Tabletop, Gaming und Hobby-Zubehör

    Hobby-Zubehör kann sehr attraktiv sein, weil Käufer in ihrem Hobby oft bereit sind, Geld für gute Lösungen auszugeben. Dazu gehören Würfeltürme, Kartenhalter, Organizer, Miniatur-Zubehör, Terrain-Teile, Controller-Halter oder Sortierboxen.

    Aber Vorsicht: Gerade bei Figuren, bekannten Marken, Logos, Filmfiguren oder Gaming-Designs gibt es schnell Probleme mit Urheberrechten und Markenrechten. Deshalb sind eigene Designs oder lizenzierte Dateien deutlich sicherer.

    Für den Einstieg sind funktionale Hobbyhelfer oft besser geeignet als Figuren bekannter Charaktere. Ein selbst entwickelter Kartenhalter oder Sortiereinsatz ist meist unproblematischer als eine Figur, die einer bekannten Marke ähnelt.

    Für Tabletop-Figuren, RPG-Miniaturen und Gelände ist MyMiniFactory besonders interessant. Dort findest du viele spezialisierte Designer für Miniaturen, Fantasy-Figuren, Wargaming-Zubehör und Terrain. Viele Modelle sind kostenpflichtig, es gibt aber auch kostenlose STL-Dateien und regelmäßig freie Beispielmodelle.

    Welche 3D-Drucke lohnen sich eher nicht?

    Nicht alles, was viele Likes bekommt, verkauft sich gut. Besonders schwierig sind Produkte, die sehr lange drucken, viel Nacharbeit brauchen oder stark mit billiger Massenware konkurrieren.

    Eher problematisch sind:

    Sehr einfache Dekoartikel ohne besonderen Nutzen, kleine Billig-Gadgets mit niedrigem Verkaufspreis, fremde Figuren oder Markenobjekte, lebensmittelberührende Produkte, Spielzeug für Kinder, sicherheitsrelevante Bauteile, Produkte mit extrem langer Druckzeit und Teile mit hoher Ausschussquote.

    Gerade Spielzeug ist heikel, weil in der EU besondere Anforderungen gelten. Wenn ein Produkt als Spielzeug für Kinder gedacht ist, können CE-Kennzeichnung, Sicherheitsbewertung, Warnhinweise und technische Dokumentation relevant werden. Für kleine Hobbyverkäufer ist das oft zu aufwendig. Deshalb sind funktionale Teile für Erwachsene, Werkstatthelfer oder nicht sicherheitskritische Organizer für den Einstieg meist deutlich sinnvoller.

    Auch Produkte mit Lebensmittelkontakt solltest du sehr vorsichtig betrachten. Selbst wenn ein Filament als unbedenklich beworben wird, entstehen beim 3D-Druck Schichtlinien, Zwischenräume und Oberflächen, die schwer hygienisch zu reinigen sein können. Für den Verkauf sind solche Produkte deshalb meist keine gute Einstiegskategorie.

    So kalkulierst du den Verkaufspreis richtig

    Ein häufiger Fehler beim Verkauf von 3D-Drucken ist eine zu niedrige Preisberechnung. Viele rechnen nur:

    Filamentverbrauch × Filamentpreis = Produktkosten.

    Das reicht aber nicht. Eine realistischere Kalkulation sieht so aus:

    Materialkosten

    • Stromkosten
    • Maschinenzeit
    • Arbeitszeit
    • Ausschuss
    • Verpackung
    • Versandmaterial
    • Plattformgebühren
    • Zahlungsgebühren
    • Rücklagen für Reklamationen
    • gewünschter Gewinn
      = sinnvoller Verkaufspreis

    Ein Beispiel:

    Ein kleiner Werkstatt-Organizer verbraucht 90 g PETG. Bei 25 € pro kg Filament liegen die Materialkosten bei 2,25 €. Dazu kommen Druckzeit, Maschinenverschleiß, Verpackung, Ausschuss und deine Arbeitszeit. Wenn du das Teil für 5 € verkaufst, bleibt nach Gebühren und Aufwand kaum etwas übrig. Verkaufst du es dagegen für 14,90 € bis 19,90 €, kann es interessant werden – vorausgesetzt, der Nutzen ist klar genug.

    Besonders wichtig ist die Druckzeit. Ein Produkt, das 10 Stunden druckt und nur 12 € Verkaufspreis erzielt, blockiert deinen Drucker zu lange. Ein kleineres Teil, das in 90 Minuten fertig ist und 9,90 € bringt, kann wirtschaftlich deutlich besser sein.

    Wo kann man 3D-Drucke verkaufen?

    Etsy, eBay, Kleinanzeigen und ein eigener Shop sprechen unterschiedliche Käufer an und verursachen unterschiedliche Gebühren. Der ausführliche Vergleich Wo 3D-Drucke verkaufen? hilft dir, den passenden Kanal für dein Produkt und deine aktuelle Geschäftsphase auszuwählen.

    Für den Einstieg gibt es mehrere Möglichkeiten. Welche Plattform sinnvoll ist, hängt davon ab, ob du erst testen oder direkt professioneller verkaufen möchtest.

    Kleinanzeigen

    Kleinanzeigen eignen sich gut für erste Tests. Du kannst prüfen, ob ein Produkt überhaupt Interesse erzeugt, ohne sofort einen kompletten Shop aufzubauen. Besonders lokale Produkte, Werkstatthelfer, Ersatzteile oder personalisierte Drucke können hier funktionieren.

    Der Nachteil: Käufer vergleichen stark über den Preis, und wiederkehrende Bestellungen sind schwerer aufzubauen.

    Etsy

    Etsy ist interessant für personalisierte Produkte, Deko, Organizer und Geschenkartikel. Die Plattform bringt bereits Suchtraffic mit, verursacht aber auch Gebühren. Deshalb müssen die Preise sauber kalkuliert werden. Niedrigpreisige Produkte können durch Listinggebühren, Transaktionsgebühren, Zahlungsgebühren und mögliche Werbekosten schnell unattraktiv werden.

    Etsy lohnt sich eher für Produkte mit höherem wahrgenommenem Wert, guter Präsentation und klarer Nische.

    Eigener Onlineshop

    Ein eigener Shop bietet die beste Kontrolle über Marke, Preise, Inhalte und Kundenbeziehung. Dafür musst du selbst Besucher gewinnen, zum Beispiel über SEO, Pinterest, Social Media oder bezahlte Anzeigen.

    Für den Start ist ein eigener Shop oft erst sinnvoll, wenn du bereits weißt, welche Produkte funktionieren. Eine gute Strategie kann sein: erst über Kleinanzeigen oder Etsy testen, dann erfolgreiche Produkte in einen eigenen Shop übernehmen.

    Lokale Kunden und B2B

    Sehr unterschätzt ist der lokale Verkauf an Handwerker, Vereine, kleine Betriebe, Werkstätten oder Hobbygruppen. Hier geht es weniger um Deko und mehr um praktische Lösungen: Halterungen, Schablonen, Adapter, Vorrichtungen, Ersatzteile oder kleine Serien.

    Gerade B2B-nahe Anwendungen können lukrativer sein, weil der Nutzen im Vordergrund steht und weniger über den reinen Materialwert diskutiert wird.

    Welche Materialien eignen sich für verkaufbare 3D-Drucke?

    Für Verkaufsprodukte solltest du nicht nur nach dem günstigsten Filament suchen. Entscheidend ist, dass das Material zum Einsatzzweck passt und reproduzierbar gute Ergebnisse liefert.

    PLA eignet sich gut für Deko, einfache Organizer, Prototypen und Teile ohne starke Wärmebelastung. Es ist einfach zu drucken und sieht sauber aus, ist aber für warme Umgebungen oder belastete Werkstattteile nicht immer ideal.

    PETG ist oft eine gute Wahl für funktionale Teile. Es ist zäher als PLA, temperaturbeständiger und eignet sich gut für Halterungen, Organizer und viele Werkstattanwendungen. Dafür muss PETG sauber eingestellt und trocken gelagert werden.

    ASA ist interessant für Outdoor-Teile, UV-belastete Anwendungen und robustere Bauteile. Es ist aber anspruchsvoller zu drucken und erfordert eine passendere Druckumgebung.

    TPU eignet sich für flexible Teile, Dämpfer, Schutzkappen oder rutschhemmende Elemente. Der Druck ist langsamer, kann aber für spezielle Produkte sehr interessant sein.

    Artikel die du diesbezüglich auch lesen solltest sind:

    Empfohlene Filamente für verkaufbare 3D-Drucke

    Das passende Filament für Deko, Funktionsteile, Outdoor & flexible Drucke

    Wenn du 3D-Drucke verkaufen möchtest, entscheidet das richtige Filament stark über Optik, Haltbarkeit und Reklamationsrisiko. Für einfache Deko reicht oft PLA, für belastbare Funktionsteile ist PETG meist sinnvoller. ASA eignet sich für Outdoor-Teile, während TPU bei flexiblen Bauteilen interessant wird.

    Für Deko & einfache Produkte

    PLA Filament

    PLA ist ideal für Deko-Objekte, Schilder, Schlüsselanhänger, Figuren und einfache Alltagshelfer. Es lässt sich leicht drucken, bietet saubere Oberflächen und ist in vielen Farben verfügbar.

    PLA Filament ansehen

    Für Funktionsteile

    PETG Filament

    PETG ist eine gute Wahl für robuste Halterungen, Werkstatthelfer, Organizer und praktische Produkte. Es ist zäher als PLA und eignet sich gut für Teile, die im Alltag mehr aushalten müssen.

    PETG Filament ansehen

    Für Outdoor-Produkte

    ASA Filament

    ASA eignet sich für wetterfeste Produkte wie Gartenhalter, Outdoor-Clips, Abdeckungen und Bauteile, die UV-Strahlung oder Feuchtigkeit ausgesetzt sind. Es ist anspruchsvoller, aber für draußen deutlich sinnvoller als PLA.

    ASA Filament ansehen

    Für flexible Teile

    TPU Filament

    TPU ist sinnvoll für flexible Produkte wie Schutzkappen, Dämpfer, Füße, Griffe oder elastische Halter. Es ist spezieller als PLA oder PETG, kann aber für Nischenprodukte sehr interessant sein.

    TPU Filament ansehen

    Tipp: Für den Start mit verkaufbaren 3D-Drucken sind PLA und PETG meist am einfachsten. ASA und TPU lohnen sich vor allem dann, wenn du gezielt Outdoor-Produkte oder flexible Spezialteile anbieten möchtest.

    Qualität entscheidet über Bewertungen und Wiederkäufe

    Wer 3D-Drucke verkaufen möchte, muss gleichbleibende Qualität liefern. Ein einzelner schöner Druck reicht nicht. Wichtig ist, dass du das gleiche Teil zuverlässig mehrfach herstellen kannst.

    Achte besonders auf:

    saubere erste Schicht, stabile Wandstärken, passende Infill-Einstellungen, gute Layerhaftung, wenig Stringing, saubere Oberflächen, keine scharfen Kanten und reproduzierbare Maßhaltigkeit.

    Vor dem Verkauf solltest du jedes Produkt mehrfach testen. Drucke nicht nur ein perfektes Muster, sondern prüfe auch, ob das Modell nach zehn Wiederholungen noch zuverlässig funktioniert. Gerade bei Halterungen und Ersatzteilen sind Maßhaltigkeit und Belastbarkeit wichtiger als ein spektakuläres Foto.

    Wenn du Hilfe bei den Druckeinstellungen brauchst, dann schau auch in die folgenden Artikel:

    Rechtliche Punkte: Was du vor dem Verkauf prüfen solltest

    Dieser Abschnitt ersetzt keine Rechtsberatung, aber er zeigt, welche Themen du vor dem Verkauf prüfen solltest.

    Wenn du regelmäßig 3D-Drucke verkaufst, kann ein Gewerbe erforderlich sein. Außerdem brauchst du je nach Verkaufskanal korrekte Angaben zu Impressum, Widerruf, Datenschutz, Rechnungen, Verpackung und Produktsicherheit.

    Beim Versand von Waren solltest du das Verpackungsgesetz und die Registrierung im Verpackungsregister LUCID prüfen. Verkaufst du über Plattformen oder einen eigenen Shop, können zusätzlich Informationspflichten, AGB, Widerrufsbelehrung und Datenschutzerklärung relevant sein.

    Besonders vorsichtig solltest du bei folgenden Produktgruppen sein:

    Spielzeug für Kinder, Produkte mit Lebensmittelkontakt, sicherheitsrelevante Bauteile, elektrische Komponenten, Ersatzteile für Fahrzeuge, medizinische Anwendungen, Markenlogos, Figuren aus Filmen oder Spielen und Designs aus STL-Dateien ohne Verkaufslizenz.

    Auch bei heruntergeladenen STL-Dateien musst du genau prüfen, ob eine kommerzielle Nutzung erlaubt ist. „Kostenlos herunterladen“ bedeutet nicht automatisch „kommerziell verkaufen erlaubt“. Viele Dateien sind nur für den privaten Gebrauch freigegeben.

    Welche weiteren Pflichten neben der STL-Lizenz gelten, erklärt der Ratgeber Gewerblich 3D-Drucke verkaufen: Was ist erlaubt? – unter anderem zu Schutzrechten, GPSR, CE, Verpackung und Widerruf.

    Die beste Strategie für Einsteiger

    Wenn du mit dem Verkauf von 3D-Drucken starten möchtest, solltest du nicht sofort 30 Produkte anbieten. Besser ist ein kleiner, kontrollierter Test.

    Starte mit drei bis fünf Produkten aus einer klaren Nische. Drucke jedes Produkt mehrfach, fotografiere es sauber, kalkuliere den Preis realistisch und teste die Nachfrage über Kleinanzeigen, Etsy oder lokale Kontakte.

    Besonders gut geeignet sind praktische Produkte mit überschaubarer Druckzeit:

    Werkzeughalter, Akkuhalter, Kabelhalter, Organizer, Adapter, Ersatzclips, Schubladeneinsätze, Wandhalterungen oder personalisierte kleine Helfer.

    Vermeide am Anfang Produkte, die rechtlich kompliziert sind, lange Druckzeiten haben oder viel Nacharbeit benötigen. Dein Ziel sollte nicht sein, möglichst beeindruckende Einzelstücke zu drucken. Dein Ziel sollte sein, ein kleines Sortiment aufzubauen, das zuverlässig, wiederholbar und profitabel produziert werden kann.

    Fazit: Was lohnt sich beim Verkauf von 3D-Drucken wirklich?

    3D-Drucke verkaufen lohnt sich vor allem dann, wenn du echte Probleme löst. Die besten Produkte sind häufig nicht die auffälligsten, sondern die praktischsten: Halterungen, Organizer, Ersatzteile, Werkstatthelfer, Adapter und personalisierte Lösungen.

    Weniger lohnend sind Produkte mit hoher Konkurrenz, niedrigen Verkaufspreisen, langen Druckzeiten oder rechtlichen Risiken. Wer nur nach „beliebten STL-Dateien“ sucht, landet schnell in einem überfüllten Markt. Wer dagegen konkrete Zielgruppen versteht und nützliche Produkte entwickelt, hat deutlich bessere Chancen.

    Am besten startest du mit einfachen, funktionalen Produkten, kalkulierst sauber und testest die Nachfrage klein. Wenn ein Produkt zuverlässig verkauft wird, kannst du es verbessern, Varianten erstellen und daraus Schritt für Schritt ein kleines 3D-Druck-Business aufbauen.

    Wenn du zunächst eigene Ideen testen möchtest, schau dir STL-Dateien & 3D-Druck Projekte, 10 praktische Werkstatt-Gadgets aus dem 3D-Drucker und der 3D-Druck Kostenrechner beim Einstieg an.


    FAQ: 3D-Drucke verkaufen

    Darf ich 3D-Drucke einfach verkaufen?

    Grundsätzlich kannst du selbst hergestellte 3D-Drucke verkaufen. Du musst aber prüfen, ob ein Gewerbe erforderlich ist, ob die Datei kommerziell genutzt werden darf und ob für das Produkt besondere Sicherheits-, Kennzeichnungs- oder Informationspflichten gelten.

    Welche 3D-Drucke lassen sich gut verkaufen?

    Gut geeignet sind praktische Produkte wie Halterungen, Organizer, Ersatzteile, Adapter, Werkstatthelfer und personalisierte kleine Alltagslösungen. Besonders interessant sind Produkte, die ein konkretes Problem lösen und nicht leicht als günstige Massenware erhältlich sind.

    Was sollte ich lieber nicht verkaufen?

    Vorsichtig solltest du bei Spielzeug, lebensmittelnahen Produkten, sicherheitsrelevanten Bauteilen, Fahrzeugteilen, elektrischen Komponenten, Markenfiguren und fremden Designs ohne kommerzielle Lizenz sein.

    Wie berechne ich den Preis für einen 3D-Druck?

    Du solltest nicht nur das Filament berechnen. Wichtig sind auch Druckzeit, Strom, Maschinenverschleiß, Arbeitszeit, Ausschuss, Verpackung, Versand, Plattformgebühren und Gewinn. Für eine erste Berechnung kannst du den 3D-Druck Kostenrechner nutzen.

    Lohnt sich Etsy für 3D-Drucke?

    Etsy kann sich lohnen, wenn dein Produkt einen klaren Nutzen, gute Fotos und eine passende Nische hat. Bei sehr günstigen Produkten können Gebühren und Werbekosten die Marge aber stark reduzieren.

  • Multicolor 3D-Druck mit Bambu AMS – Kosten, Abfall, Einstellungen und sinnvolle Projekte

    Multicolor 3D-Druck mit Bambu AMS mit farbigen Filamentrollen, Bambu-Drucker, mehrfarbigen 3D-Druckteilen und Filamentabfall
    Multicolor 3D-Druck mit Bambu AMS ermöglicht farbige Schilder, Logos und Werkstattteile – wichtig sind passende Einstellungen, trockene Filamente und ein bewusster Umgang mit Filamentabfall.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Multicolor 3D-Druck mit Bambu AMS ist einer der spannendsten Gründe, warum viele Nutzer zu einem Bambu Lab Drucker greifen. Statt nur einfarbige Bauteile zu drucken, kannst du mit dem AMS mehrere Filamente automatisch wechseln lassen und farbige Logos, Beschriftungen, Deko-Objekte, Schilder, Figuren oder funktionale Bauteile mit unterschiedlichen Materialien drucken.

    Gleichzeitig ist Multicolor 3D-Druck mit Bambu AMS nicht immer so einfach und günstig, wie es auf den ersten Blick wirkt. Farbwechsel erzeugen Abfall, verlängern die Druckzeit und brauchen saubere Einstellungen. Wer unvorbereitet startet, wundert sich schnell über große Purge-Mengen, lange Druckzeiten oder feuchte Filamente im AMS.

    In diesem Artikel erfährst du, wann sich Multicolor 3D-Druck mit Bambu AMS lohnt, welche Kosten entstehen, wie du Filamentabfall reduzierst, welche Einstellungen in Bambu Studio wichtig sind und welche Projekte wirklich sinnvoll sind.

    Wenn du noch am Anfang stehst, findest du auf der Seite 3D-Drucker finden eine passende Orientierung zu Bambu-Druckern und anderen Modellen. Für die wichtigsten Einstellungen in Bambu Studio passt außerdem der Artikel Bambu Studio Einstellungen erklärt – die wichtigsten Parameter für Einsteiger.

    Was ist Multicolor 3D-Druck mit Bambu AMS?

    Das Bambu AMS ist ein automatisches Materialsystem für Bambu Lab Drucker. Je nach Setup kannst du mehrere Filamentrollen einlegen und der Drucker wechselt während des Drucks automatisch zwischen den Farben oder Materialien.

    Damit wird Multicolor 3D-Druck deutlich einfacher als bei klassischen FDM-Druckern, bei denen Farbwechsel oft manuell durchgeführt werden mussten.

    Typische Anwendungen sind:

    • mehrfarbige Logos
    • Schilder mit Text
    • Beschriftungen
    • Figuren
    • Deko-Objekte
    • Spielzeug
    • Schlüsselanhänger
    • Farbmarkierungen auf Funktionsteilen
    • mehrfarbige Werkstatthelfer
    • Prototypen mit farbigen Bereichen
    • Teile mit Supportmaterial

    Das AMS ist also nicht nur für Deko interessant. Auch bei funktionalen Teilen kann es sinnvoll sein, wenn du farbige Markierungen, Beschriftungen oder unterschiedliche Materialbereiche nutzen möchtest.

    Praktische Projektideen findest du auch auf der Seite STL & Projekte sowie in den Artikeln 10 praktische Werkstatt-Gadgets aus dem 3D-Drucker und 20 geniale Werkstatthelfer aus dem 3D-Drucker.

    Für wen lohnt sich Multicolor 3D-Druck mit Bambu AMS?

    Multicolor 3D-Druck mit Bambu AMS lohnt sich vor allem für Nutzer, die mehr aus ihrem 3D-Drucker machen wollen als reine Funktionsteile in einer Farbe.

    Besonders sinnvoll ist das AMS, wenn du:

    • oft mehrfarbige Modelle drucken möchtest
    • Logos oder Schriftzüge sauber integrieren willst
    • Schilder, Marker oder Etiketten druckst
    • Figuren und dekorative Objekte druckst
    • Projekte optisch hochwertiger machen möchtest
    • mehrere Filamente bequem nutzen willst
    • häufig zwischen PLA, PETG oder Supportmaterial wechselst
    • Filamentrollen nicht ständig manuell wechseln möchtest

    Weniger sinnvoll ist Multicolor-Druck, wenn du fast ausschließlich technische Bauteile druckst, bei denen Farbe keine Rolle spielt. Dann ist das AMS zwar komfortabel, aber nicht zwingend notwendig.

    Wenn du hauptsächlich robuste Teile für Werkstatt und Alltag druckst, passt ergänzend der Artikel Filament für Werkstattteile: PLA vs PETG vs ABS Vergleich.

    Empfohlenes Zubehör für Multicolor-Drucke

    Sinnvolles Zubehör für Bambu AMS & mehrfarbige Drucke

    Beim Multicolor-Druck mit dem Bambu AMS sind vor allem trockene Filamente, eine saubere Filamentführung und zuverlässige Ersatzteile wichtig. Die folgenden Zubehörteile helfen dir, Feuchtigkeit, Ladeprobleme und unnötige Fehldrucke zu reduzieren.

    SUNLU AMS Heater

    Sinnvoll, wenn du dein Bambu AMS aktiv trockener halten möchtest. Besonders interessant bei PETG, längerer Filamentlagerung im AMS und häufigen Multicolor-Drucken.

    SUNLU AMS Heater ansehen

    Wiederverwendbares Silicagel

    Die günstigste und einfachste Lösung, um die Luftfeuchtigkeit im AMS zu senken. Am besten mit Farbindikator, damit du erkennst, wann das Silicagel regeneriert werden muss.

    Silicagel ansehen

    PTFE-Schlauch für Bambu AMS

    Ersatz-PTFE-Schlauch ist sinnvoll, wenn das Filament nicht mehr sauber läuft, der Schlauch geknickt ist oder du die Filamentführung am AMS verbessern möchtest.

    PTFE-Schlauch ansehen

    PTFE-Verbinder / AMS-Kupplungen

    Kleine Verbinder sind praktisch als Ersatzteil, wenn PTFE-Schläuche am Bambu AMS, P1S oder X1C nicht mehr sauber sitzen oder häufiger gelöst werden.

    PTFE-Verbinder ansehen

    Tipp: Für den Einstieg reichen oft Silicagel und saubere PTFE-Führung. Ein AMS Heater lohnt sich vor allem, wenn du regelmäßig PETG oder andere feuchtigkeitsempfindliche Filamente im AMS nutzt.

    Vorteile und Nachteile von Multicolor 3D-Druck mit Bambu AMS

    PunktVorteilNachteil
    Optikmehrfarbige Modelle ohne Nacharbeitmehr Planung nötig
    Komfortautomatische FilamentwechselAMS muss gepflegt werden
    Druckzeitkein manueller FarbwechselDrucke dauern oft länger
    Abfallsaubere Farbtrennung möglichPurge-Waste kann hoch sein
    ProjekteLogos, Schilder, Figuren, Markierungennicht jedes Modell lohnt sich
    Materialwechselmehrere Rollen direkt verfügbarempfindliche Filamente beachten
    Workflowstarke Integration in Bambu StudioEinstellungen müssen verstanden werden

    Der große Vorteil ist Komfort. Der größte Nachteil sind Druckzeit und Filamentabfall. Genau deshalb lohnt sich ein bewusster Umgang mit den Einstellungen.

    Wenn du ein AMS 1 besitzt und deine Filamente aktuell gar nicht, oder extern trocknest, dann kannst du im Artikel –> Filament im Bambu AMS trocknen: AMS 2 Pro, AMS HT oder SUNLU AMS Heater – welche Lösung lohnt sich? sinnvolle Upgrades für dein Setup kennenlernen.

    Wie funktioniert der Farbwechsel beim Bambu AMS?

    Beim Multicolor-Druck wird das aktuell verwendete Filament aus dem Hotend zurückgezogen. Danach lädt das AMS das nächste Filament. Damit die alte Farbe nicht im neuen Farbbereich sichtbar bleibt, spült der Drucker Material aus der Düse.

    Dieser Spülvorgang erzeugt den bekannten Filamentabfall, der oft als Purge Waste bezeichnet wird.

    Der Farbwechsel besteht grob aus:

    1. aktuelles Filament entladen
    2. neues Filament laden
    3. altes Material aus der Düse spülen
    4. neue Farbe stabil extrudieren
    5. Druck fortsetzen

    Je mehr Farbwechsel ein Modell hat, desto mehr Abfall und Druckzeit entstehen. Deshalb ist Multicolor 3D-Druck mit Bambu AMS besonders effizient, wenn ein Modell wenige Farbwechsel oder größere zusammenhängende Farbbereiche hat.

    Kosten beim Multicolor 3D-Druck mit Bambu AMS

    Die eigentlichen Kosten entstehen nicht nur durch das gedruckte Modell, sondern auch durch den zusätzlichen Filamentverbrauch beim Spülen, längere Druckzeiten und eventuell mehr Ausschuss.

    KostenfaktorBedeutung
    Filament für das Modellnormales Material für das Bauteil
    Purge Wastezusätzliches Material durch Farbwechsel
    Prime Towerzusätzlicher Turm zur Stabilisierung der Farbe
    längere Druckzeitmehr Strom und längere Maschinenlaufzeit
    Fehldruckebesonders bei falschen Einstellungen teuer
    ZubehörSilicagel, AMS-Zubehör, Ersatzteile, Filamenttrocknung

    Bei einfachen zweifarbigen Logos kann der Zusatzverbrauch moderat sein. Bei Modellen mit vielen kleinen Farbflächen und vielen Farbwechseln kann der Abfall dagegen überraschend hoch werden.

    Wenn du deine Filamente langfristig trocken halten möchtest, passen die Artikel Filament richtig lagern – PLA, PETG und ABS trocken halten, Filament trocknen: Temperatur- und Zeit-Tabelle für PLA, PETG, TPU, ASA, ABS und Nylon und Filamenttrockner Vergleich 2026.

    Warum entsteht beim Bambu AMS so viel Filamentabfall?

    Filamentabfall entsteht vor allem deshalb, weil im Hotend nach jedem Farbwechsel noch Reste der vorherigen Farbe bleiben. Diese müssen herausgespült werden, damit die neue Farbe sauber erscheint.

    Besonders viel Abfall entsteht bei:

    • vielen Farbwechseln
    • kleinen farbigen Details über viele Schichten
    • starken Farbkontrasten
    • Wechsel von dunkler zu heller Farbe
    • mehrfarbigen Figuren mit vielen Details
    • zu hohen Spülmengen
    • ungünstiger Modellaufteilung
    • aktiviertem Prime Tower bei vielen Wechseln

    Ein schwarzes Filament muss zum Beispiel stärker ausgespült werden, wenn danach weiß oder gelb gedruckt wird. Umgekehrt ist der Wechsel von hell auf dunkel oft weniger kritisch.

    Typische Kostenfallen beim Multicolor-Druck

    KostenfalleWarum problematisch?Lösung
    zu viele Farbenmehr Wechsel, mehr WasteFarben reduzieren
    kleine Farbbereiche in vielen Schichtenviele Wechsel pro LayerModell vereinfachen
    Prime Tower unnötig großzusätzlicher MaterialverbrauchEinstellungen prüfen
    dunkle zu helle Wechselstarke FarbverschleppungSpülwerte gezielt anpassen
    feuchtes FilamentFehldrucke und StringingFilament trocknen
    billiges Filament ohne Kalibrierungungleichmäßige ExtrusionTemperatur und Flow prüfen
    ungeeignete Modellehoher Abfall bei wenig Nutzensinnvolle Projekte wählen

    Gerade am Anfang solltest du nicht direkt mit einem komplexen vierfarbigen Modell starten. Besser sind einfache zweifarbige Projekte, bei denen du die Kosten und Einstellungen besser verstehst.

    Wie kannst du Abfall beim Bambu AMS reduzieren?

    Der wichtigste Hebel ist die Auswahl des richtigen Modells. Nicht jedes Modell eignet sich gut für Multicolor-Druck.

    1. Weniger Farben verwenden

    Zwei Farben sind oft deutlich effizienter als vier Farben. Viele Modelle wirken bereits mit einer Grundfarbe und einer Akzentfarbe sehr hochwertig.

    Beispiele:

    • schwarzes Schild mit weißer Schrift
    • grauer Werkstatthelfer mit farbigem Symbol
    • weißes Gehäuse mit schwarzem Logo
    • rotes Warnschild mit weißer Beschriftung
    • Werkzeughalter mit farbiger Markierung

    2. Farbwechsel auf wenige Schichten begrenzen

    Besonders effizient sind Modelle, bei denen Farbe nur in bestimmten Bereichen oder Schichten vorkommt. Ein Schild mit farbiger Schrift auf den oberen Schichten ist meist effizienter als eine Figur mit wechselnden Farben über die gesamte Höhe.

    3. Modelle bewusst ausrichten

    Die Ausrichtung im Slicer kann beeinflussen, wie viele Schichten Farbwechsel enthalten. Manchmal reduziert eine andere Ausrichtung den Abfall deutlich.

    4. Farbreihenfolge clever wählen

    Dunkel zu hell braucht meist mehr Spülmenge als hell zu dunkel. Wenn du mehrere Varianten druckst, kann es sinnvoll sein, Farbkombinationen bewusst zu planen.

    5. Spülmengen prüfen

    Bambu Studio berechnet Spülmengen automatisch, aber nicht jede Voreinstellung ist für jedes Filament und jede Farbe perfekt. Bei einfachen Farbkombinationen kannst du mit vorsichtigen Anpassungen Material sparen.

    6. Prime Tower hinterfragen

    Der Prime Tower kann für saubere Farbwechsel sinnvoll sein, verbraucht aber zusätzlich Material. Bei manchen Modellen oder Einstellungen ist er wichtiger als bei anderen.

    7. Purge in Infill nutzen

    Je nach Modell und Einstellungen kann gespültes Material teilweise im Infill genutzt werden. Das reduziert sichtbaren Abfall, kann aber je nach Farbkombination und Bauteil nicht immer sinnvoll sein.

    Wenn du deine Drucke generell stabiler und effizienter planen möchtest, passen die Artikel Infill richtig einstellen und Druckgeschwindigkeit richtig einstellen – Qualität, Haftung und Druckzeit optimieren.

    Bambu Studio Einstellungen für Multicolor 3D-Druck mit Bambu AMS

    Bambu Studio ist für den Multicolor-Workflow zentral. Hier legst du Farben, Filamente, Materialprofile, Farbzuweisungen und Spüleinstellungen fest.

    Die wichtigsten Punkte sind:

    EinstellungBedeutung
    FilamentprofileTemperatur, Flow und Materialdaten
    Farbzuweisungwelches Modellteil welche Farbe bekommt
    Flush VolumesSpülmenge zwischen Farben
    Prime Towerstabilisiert Farbwechsel
    Purge to Infillnutzt Spülmaterial im Infill
    Purge to Supportnutzt Spülmaterial für Support
    Reihenfolge der Filamentebeeinflusst Wechsel und Spülmengen
    Druckvorschauzeigt Zeit, Material und Farbwechsel

    Wenn du Bambu Studio noch nicht sicher nutzt, solltest du zuerst den Grundlagenartikel Bambu Studio Einstellungen erklärt – die wichtigsten Parameter für Einsteiger lesen.

    Flush Volumes: Die wichtigste Einstellung gegen Filamentabfall

    Flush Volumes bestimmen, wie viel Material beim Wechsel von einer Farbe zur anderen ausgespült wird. Zu wenig Spülmenge kann zu Farbverschleppung führen. Zu viel Spülmenge erzeugt unnötigen Abfall.

    Typische Beispiele:

    FarbwechselRisiko für FarbverschleppungSpülbedarf
    Weiß zu Schwarzgeringeher niedrig
    Schwarz zu Weißhocheher hoch
    Rot zu Schwarzgering bis mittelmittel
    Schwarz zu Gelbsehr hochhoch
    Blau zu Graumittelmittel
    ähnlich helle Farbengeringeher niedrig

    Gerade bei dunklen zu hellen Farben solltest du vorsichtig sein. Ein zu stark reduzierter Flush-Wert kann sichtbare Streifen oder Farbverläufe erzeugen.

    Prime Tower: sinnvoll oder Materialverschwendung?

    Der Prime Tower ist ein zusätzlicher Turm, den der Drucker neben dem eigentlichen Modell druckt. Er hilft dabei, die Extrusion nach einem Farbwechsel zu stabilisieren.

    Vorteile:

    • sauberere Farbwechsel
    • stabilere Extrusion
    • weniger Risiko für Fehler direkt am Modell
    • hilfreich bei vielen Farbwechseln

    Nachteile:

    • zusätzlicher Materialverbrauch
    • längere Druckzeit
    • zusätzlicher Platz auf dem Druckbett
    • bei einfachen Modellen manchmal überdimensioniert

    Der Prime Tower ist nicht grundsätzlich schlecht. Er ist ein Werkzeug. Bei hochwertigen Multicolor-Modellen kann er sehr sinnvoll sein. Bei einfachen Schildern oder wenigen Farbwechseln lohnt es sich aber, die Einstellungen genauer zu prüfen.

    Purge to Infill: Abfall im Bauteil nutzen

    Purge to Infill bedeutet, dass ein Teil des Spülmaterials im Inneren des Bauteils genutzt wird. Dadurch entsteht weniger sichtbarer Abfall außerhalb des Modells.

    Das klingt ideal, hat aber Grenzen.

    Sinnvoll bei:

    • nicht sichtbarem Infill
    • dunklen oder neutralen Farben
    • funktionalen Teilen
    • Modellen, bei denen Innenfarbe egal ist

    Weniger sinnvoll bei:

    • transparenten Filamenten
    • dünnwandigen Modellen
    • sehr hellen Außenflächen
    • Teilen, bei denen Farbverschleppung sichtbar werden könnte
    • Bauteilen mit wenig Infill

    Für Werkstattteile mit farbigen Markierungen kann Purge to Infill sehr interessant sein. Bei hochwertigen Deko-Modellen solltest du vorsichtiger testen.

    Purge to Support: Spülmaterial sinnvoll nutzen

    Wenn dein Modell Support benötigt, kann ein Teil des Spülmaterials für Stützstrukturen genutzt werden. Auch das reduziert Abfall, ohne dass das Spülmaterial im sichtbaren Modell landet.

    Sinnvoll ist das besonders bei:

    • Modellen mit viel Support
    • Figuren
    • komplexen Deko-Objekten
    • mehrfarbigen Modellen mit Überhängen

    Wenn du Probleme mit Support hast, passt ergänzend der Artikel Support richtig einstellen – Stützstrukturen sauber entfernen.

    Welche Filamente eignen sich für Multicolor mit Bambu AMS?

    Am einfachsten ist Multicolor 3D-Druck mit Bambu AMS mit PLA. PLA ist formstabil, einfach zu drucken und in vielen Farben verfügbar.

    PETG funktioniert ebenfalls, ist aber anspruchsvoller. Es zieht stärker Fäden, ist feuchtigkeitsempfindlicher und braucht saubere Einstellungen. ABS und ASA sind mit AMS möglich, aber wegen Temperatur, Bauraum und Warping eher technische Spezialfälle.

    FilamentEignung für Multicolor mit AMSBesonderheit
    PLAsehr gutbeste Wahl für einfache Multicolor-Drucke
    PETGgut, aber anspruchsvollertrocken halten, Stringing beachten
    TPUnur eingeschränktnicht jedes flexible Filament ist AMS-tauglich
    ABSmöglich, aber anspruchsvollgeschlossener Bauraum und Warping beachten
    ASAmöglich, aber anspruchsvollbesser für Outdoor-Teile
    Nyloneher Spezialfallstark trocknungsabhängig
    Supportmaterialsinnvollfür saubere Stützstrukturen

    Wenn du passende Materialien suchst, helfen dir die Artikel Bestes PLA Filament für den 3D-Druck, Bestes PETG Filament für Werkstattteile, Bestes ABS Filament 2026 – robuste Filamente für technische Teile und Bestes ASA Filament 2026 – Empfehlungen für Outdoor- und Werkstattteile.

    PLA im Bambu AMS: Die beste Wahl für den Einstieg

    PLA ist für Multicolor-Drucke mit AMS die einfachste Wahl. Es ist in vielen Farben erhältlich, druckt sauber und verursacht weniger technische Probleme als PETG, ABS oder ASA.

    Ideal für:

    • Schilder
    • Logos
    • Deko
    • Figuren
    • Farbtests
    • einfache Gehäuse
    • Marker
    • Beschriftungen

    Wenn du schöne, farbige Drucke möchtest, ist PLA meistens der beste Einstieg. Besonders bei mehrfarbigen Schildern und dekorativen Modellen ist PLA sehr zuverlässig.

    PETG im Bambu AMS: Gut für funktionale Teile, aber trocknen wichtig

    PETG ist interessant, wenn du mehrfarbige Funktionsteile drucken möchtest. Es ist zäher als PLA und eignet sich gut für Werkstattteile, Halterungen und praktische Helfer.

    Der Nachteil: PETG ist stärker feuchtigkeitsempfindlich. Feuchtes PETG kann Stringing, Blasen, schlechte Oberflächen und ungleichmäßige Extrusion verursachen.

    Deshalb sind bei PETG im AMS besonders wichtig:

    • trockenes Filament
    • Silicagel im AMS
    • saubere Filamentlagerung
    • passende Temperatur
    • gute Retraction-Einstellungen
    • nicht zu viele unnötige Farbwechsel

    Passende Grundlagen findest du in den Artikeln PETG trocknen – Temperatur, Dauer und Methoden gegen Stringing und Blasenbildung, PETG Stringing vermeiden – Ursachen und Lösungen für saubere 3D-Drucke und PETG richtig einstellen – Temperatur, Retraction und Druckgeschwindigkeit im Überblick.

    ABS und ASA im AMS: Eher für technische Nutzer

    ABS und ASA sind robuste technische Filamente, aber beim Multicolor-Druck anspruchsvoller. Beide Materialien profitieren von einem geschlossenen Bauraum und stabilen Temperaturen. Zudem können viele Farbwechsel die Druckzeit deutlich erhöhen.

    ABS eignet sich eher für technische Teile im Innenbereich. ASA ist besser, wenn das Teil UV- oder wetterbeständig sein soll.

    Wenn du technische Filamente nutzt, passen die Artikel ABS richtig einstellen, ASA richtig einstellen, Bestes ABS Filament 2026 und Bestes ASA Filament 2026.

    Für Multicolor-Projekte würde ich ABS und ASA nur dann nutzen, wenn die Farbe wirklich einen funktionalen oder optischen Mehrwert bringt. Für reine Deko ist PLA fast immer einfacher.

    AMS trocken halten: Warum Feuchtigkeit beim Multicolor-Druck besonders stört

    Beim Multicolor-Druck werden Filamente häufiger geladen, entladen und gewechselt. Wenn das Material feucht ist, steigen die Probleme schnell.

    Typische Folgen feuchter Filamente:

    • Stringing
    • Blasenbildung
    • Knistern an der Düse
    • raue Oberflächen
    • ungleichmäßige Extrusion
    • schlechtere Layerhaftung
    • mehr Fehldrucke
    • unsaubere Farbwechsel

    Besonders PETG, TPU, Nylon und manche technische Filamente sollten nicht dauerhaft offen und ungeschützt gelagert werden. Das AMS schützt Filament zwar besser als eine offen liegende Rolle, ersetzt aber keinen echten Filamenttrockner.

    Wenn du dein AMS verbessern möchtest, ist die Kombination aus Silicagel, Hygrometer und trockener Lagerung sehr sinnvoll. Ergänzend passt der Artikel Filamenttrockner Vergleich 2026 – 10 Geräte für trockene Filamente und saubere Drucke.

    Eine kostenlose STL-Datei für Trockenbehälter, welche dein AMS perfekt ergänzen, kannst du hier auf Makerworld anschauen.

    Sinnvolles Zubehör für Multicolor 3D-Druck mit Bambu AMS

    ZubehörWarum sinnvoll?
    Silicagelhält das AMS trockener
    Hygrometerzeigt Feuchtigkeit im AMS an
    Dry Podsbessere Silicagel-Aufbewahrung im AMS (kostenlose STL)
    Filamenttrocknertrocknet PETG, TPU, Nylon und technische Filamente
    AMS Heaterkann bei trockener Lagerung helfen
    PTFE-Schläuchewichtig bei sauberer Filamentführung
    Ersatz-Cutterrelevant bei vielen Filamentwechseln
    Ersatz-Nozzlewichtig bei Verschleiß oder Problemen
    Reinigungsfilamenthilfreich bei Farb- oder Materialwechseln
    Filamentboxenfür Rollen außerhalb des AMS

    Eine größere Übersicht findest du auf der Landingpage Zubehör & Upgrades und im Artikel 3D-Druck Zubehör – der ultimative Guide mit über 50 Tools.

    Welche Projekte eignen sich besonders für Multicolor 3D-Druck mit Bambu AMS?

    Nicht jedes Projekt lohnt sich als Multicolor-Druck. Sinnvoll sind vor allem Modelle, bei denen Farbe echten Mehrwert bietet.

    1. Schilder und Beschriftungen

    Schilder sind ideal für den Einstieg. Sie haben meist wenige Farben und die Farbwechsel finden oft nur in den oberen Schichten statt.

    Beispiele:

    • Werkstattschilder
    • Boxenbeschriftungen
    • Warnhinweise
    • Namensschilder
    • Etiketten
    • Türschilder
    • Sortiermarkierungen

    Diese Projekte sind sehr effizient, weil sie mit wenig Abfall viel optischen Mehrwert bieten.

    2. Werkstatthelfer mit farbigen Markierungen

    Werkstattteile müssen nicht langweilig aussehen. Farbige Markierungen können sogar praktisch sein.

    Beispiele:

    • Werkzeughalter mit Symbolen
    • Sortierboxen mit Farbcodes
    • Bohrerhalter mit Größenmarkierung
    • Kabelclips mit Beschriftung
    • Akkuhalter mit Markenfarbe
    • Ersatzteilboxen mit Piktogrammen

    Gerade hier passt Multicolor 3D-Druck mit Bambu AMS sehr gut zur Werkstatt-Nische. Weitere Ideen findest du in 10 praktische Werkstatt-Gadgets aus dem 3D-Drucker und 20 geniale Werkstatthelfer aus dem 3D-Drucker.

    3. Gehäuse mit Logo oder Beschriftung

    Gehäuse wirken deutlich professioneller, wenn Beschriftungen oder Logos direkt eingedruckt sind.

    Beispiele:

    • Elektronikgehäuse
    • Sensorboxen
    • Raspberry-Pi-Gehäuse
    • Schaltergehäuse
    • Netzteilabdeckungen
    • Steuerungsboxen

    Wenn Gehäuse verschraubt werden sollen, sind zusätzlich Gewindeeinsätze interessant. Dazu passt der Artikel Heat-Set Inserts im 3D-Druck – Gewindeeinsätze richtig einsetzen.

    4. Figuren und Deko-Objekte

    Figuren und Deko sind der klassische Multicolor-Anwendungsfall. Hier ist der optische Effekt besonders stark.

    Beispiele:

    • Figuren
    • Miniaturen
    • saisonale Deko
    • Fan-Objekte
    • Geschenke
    • Schlüsselanhänger
    • Magneten

    Der Nachteil: Je detailreicher das Modell, desto mehr Farbwechsel entstehen. Dadurch steigen Abfall und Druckzeit oft deutlich.

    5. Funktionale Teile mit Farbcode

    Auch technische Teile können von Farbe profitieren. Dabei geht es weniger um Optik, sondern um schnelle Erkennbarkeit.

    Beispiele:

    • rot für „Achtung“
    • grün für „OK“
    • blau für Wasser
    • gelb für Markierungen
    • schwarze Grundteile mit weißer Beschriftung
    • Ersatzteile mit Größenangabe
    • Montagehilfen mit Pfeilen oder Symbolen

    Solche Teile sind oft sinnvoller als rein dekorative Multicolor-Drucke, weil Farbe hier eine echte Funktion hat.

    Projekte, die sich weniger gut eignen

    Nicht jede Idee ist AMS-freundlich. Manche Modelle erzeugen extrem viel Abfall bei wenig Mehrwert.

    Weniger geeignet sind:

    • sehr kleine vierfarbige Figuren
    • Modelle mit winzigen Farbdetails über viele Schichten
    • große Objekte mit vielen Farbwechseln
    • technische Teile ohne sichtbaren Farbmehrwert
    • transparente Teile mit Purge to Infill
    • flexible Filamente, die nicht AMS-tauglich sind
    • feuchte PETG- oder TPU-Rollen

    Wenn Farbe keinen echten Nutzen hat, ist ein einfarbiger Druck oft günstiger, schneller und stabiler.

    Multicolor 3D-Druck mit Bambu AMS für Werkstatt und Organisation

    Für deine Website ist dieser Bereich besonders interessant. Multicolor muss nicht nur Deko sein. In der Werkstatt kann Farbe sehr praktisch sein.

    Sinnvolle Werkstattprojekte:

    ProjektWarum Multicolor sinnvoll ist
    SortierboxenBeschriftung direkt eingedruckt
    WerkzeughalterSymbole und Größen sichtbar
    KabelhalterFarbcodierung nach Zweck
    AkkuhalterMarkierung nach Hersteller oder Spannung
    BohrerlehrenGrößen besser lesbar
    Schubladeneinsätzeklare Beschriftung
    MesshilfenSkalen und Markierungen
    Ersatzteilboxenbessere Organisation
    WandhalterLogo oder Symbol direkt integriert

    Solche Projekte passen sehr gut zur Seite STL & Projekte oder Zubehör & Upgrades.

    Multicolor und Stabilität: Worauf du achten solltest

    Bei funktionalen Teilen sollte Optik nicht wichtiger sein als Stabilität. Viele Farbwechsel können Druckzeit und Komplexität erhöhen. Entscheidend bleibt, dass das Bauteil stabil genug ist.

    Achte besonders auf:

    • ausreichend Wandlinien
    • passende Druckrichtung
    • gutes Material
    • saubere Layerhaftung
    • nicht zu viel Geschwindigkeit
    • trockenes Filament
    • sinnvolles Infill
    • stabile Schraubpunkte

    Für stabile Funktionsteile passen die Artikel Infill richtig einstellen, Flow kalibrieren – Über- und Unterextrusion vermeiden, Nozzle-Größe richtig wählen und Heat-Set Inserts im 3D-Druck.

    Multicolor mit Logos und Schrift: So wird es sauber

    Schrift und Logos sind eine der besten Anwendungen für das AMS. Damit sie sauber aussehen, solltest du einige Punkte beachten.

    Wichtig sind:

    • nicht zu kleine Schrift verwenden
    • klare Kontraste wählen
    • ausreichend große Flächen nutzen
    • dunkle Schrift auf hellem Grund oder umgekehrt
    • nicht zu viele filigrane Details
    • richtige Druckauflösung wählen
    • obere Schichten sauber einstellen
    • Farbwechsel möglichst auf wenige Layer begrenzen

    Für Schilder und Beschriftungen ist eine glatte Oberfläche oft schöner. Wenn du die Oberseite verbessern möchtest, passt der Artikel Ironing richtig einstellen – glatte Oberflächen im 3D-Druck.

    Multicolor 3D-Druck mit Bambu AMS: Beispielprojekte nach Schwierigkeit

    SchwierigkeitProjektEmpfehlung
    einfachzweifarbiges Namensschildperfekter Einstieg
    einfachBoxenlabelwenig Abfall, hoher Nutzen
    einfachSchlüsselanhängergut für Tests
    mittelWerkzeughalter mit Symbolpraktisch und sichtbar
    mittelGehäuse mit Logoprofessioneller Look
    mittelmehrfarbiger Werkstatthelferguter Nutzen
    schwerdetaillierte Figurhoher Abfall möglich
    schwervierfarbiges Deko-Modelllange Druckzeit
    schwerMultimaterial mit SupportEinstellungen wichtig

    Für den Einstieg würde ich mit zweifarbigen Schildern, Labels und Werkstattmarkierungen beginnen. Diese Projekte sind günstig, überschaubar und zeigen schnell, wie gut das AMS funktioniert.

    Multicolor-Druck vorbereiten: Checkliste

    SchrittErledigt?
    Modell auf sinnvolle Farbflächen geprüft☐
    Anzahl der Farben reduziert☐
    Filamente im AMS korrekt zugeordnet☐
    Materialprofile geprüft☐
    Filamente trocken genug☐
    Flush Volumes geprüft☐
    Prime Tower bewertet☐
    Purge to Infill sinnvoll geprüft☐
    Druckvorschau kontrolliert☐
    Materialverbrauch geprüft☐
    Druckzeit geprüft☐
    erstes Projekt bewusst einfach gewählt☐

    Diese Checkliste hilft dir, unnötige Fehldrucke und übertriebenen Abfall zu vermeiden.

    Häufige Fehler beim Multicolor 3D-Druck mit Bambu AMS

    Fehler 1: Zu komplexes Modell als erster Druck

    Viele starten direkt mit einer detaillierten vierfarbigen Figur. Das ist teuer, langsam und fehleranfällig. Besser sind einfache zweifarbige Schilder oder Labels.

    Fehler 2: Materialverbrauch nicht geprüft

    Bambu Studio zeigt Materialverbrauch und Druckzeit vor dem Start an. Diese Vorschau solltest du immer prüfen, bevor du den Druck startest.

    Fehler 3: Feuchtes PETG im AMS

    PETG kann im AMS praktisch sein, sollte aber trocken sein. Feuchtes PETG sorgt schnell für Stringing und unsaubere Ergebnisse.

    Fehler 4: Zu viele kleine Farbdetails

    Kleine farbige Details über viele Layer erzeugen sehr viele Farbwechsel. Das erhöht Druckzeit und Abfall deutlich.

    Fehler 5: Falsche Farbkombinationen

    Schwarz auf Weiß ist oft einfacher als Weiß nach Schwarz. Bei dunklen zu hellen Wechseln musst du mit mehr Spülbedarf rechnen.

    Fehler 6: Prime Tower nicht beachtet

    Der Prime Tower kann nützlich sein, aber auch viel Material verbrauchen. Prüfe, ob er für dein Modell sinnvoll dimensioniert ist.

    Fehler 7: Farbe vor Funktion gestellt

    Bei Werkstattteilen sollte Stabilität wichtiger sein als Optik. Nutze Farbe gezielt für Markierungen, Schrift oder Orientierung.

    Lohnt sich Multicolor 3D-Druck mit Bambu AMS wirklich?

    Ja, Multicolor 3D-Druck mit Bambu AMS lohnt sich, wenn du passende Projekte auswählst. Besonders stark ist das System bei Schildern, Logos, Beschriftungen, Figuren, farbigen Markierungen und Werkstattorganisation.

    Weniger sinnvoll ist es, wenn du jedes Teil automatisch mehrfarbig druckst, obwohl Farbe keinen echten Mehrwert bietet. Dann steigen nur Druckzeit und Materialverbrauch.

    Die beste Strategie ist:

    • einfache zweifarbige Projekte starten
    • Farben bewusst reduzieren
    • Abfall in der Vorschau prüfen
    • Filamente trocken halten
    • sinnvolle Einstellungen nutzen
    • Multicolor für Mehrwert einsetzen, nicht nur für Optik

    Fazit: Multicolor 3D-Druck mit Bambu AMS ist stark, wenn du Abfall und Einstellungen im Griff hast

    Multicolor 3D-Druck mit Bambu AMS macht den FDM-Druck deutlich vielseitiger. Du kannst Logos, Schrift, Farbcodes, Schilder, Figuren und hochwertige Projekte drucken, die mit einem normalen Einfarben-Drucker deutlich aufwendiger wären.

    Der wichtigste Punkt ist aber: Multicolor-Druck kostet mehr Zeit und mehr Filament. Besonders viele Farbwechsel erzeugen Abfall. Deshalb solltest du bewusst entscheiden, welche Modelle wirklich mehrfarbig gedruckt werden sollen.

    Für den Einstieg eignen sich einfache zweifarbige Projekte wie Schilder, Labels, Schlüsselanhänger oder Werkstattmarkierungen. Danach kannst du dich an Gehäuse mit Logo, mehrfarbige Helfer und Figuren herantasten.

    Kurz zusammengefasst:

    • Multicolor 3D-Druck mit Bambu AMS ist ideal für Logos, Schilder, Beschriftungen und Deko.
    • Je mehr Farbwechsel ein Modell hat, desto mehr Abfall entsteht.
    • PLA ist das einfachste Material für Multicolor-Drucke.
    • PETG funktioniert gut, sollte aber trocken sein.
    • Flush Volumes, Prime Tower und Purge to Infill sind wichtige Einstellungen.
    • Für Werkstattteile sollte Farbe einen praktischen Nutzen haben.
    • Silicagel, Filamenttrockner und gutes Zubehör helfen bei zuverlässigen Ergebnissen.

    Wenn du das AMS richtig nutzt, wird es nicht nur ein Spielzeug für bunte Deko, sondern ein starkes Werkzeug für saubere, beschriftete und professionell wirkende 3D-Druckteile.

    Wenn du dich direkt bei Bambu einlesen möchtest ist hier noch ein Guide aus dem Bambu Wiki.

    Häufige Fragen zu Multicolor 3D-Druck mit Bambu AMS

    Was ist Multicolor 3D-Druck mit Bambu AMS?

    Multicolor 3D-Druck mit Bambu AMS bedeutet, dass ein Bambu Lab Drucker mithilfe des AMS automatisch zwischen mehreren Filamenten wechseln kann. Dadurch entstehen mehrfarbige Modelle, Logos, Schilder, Figuren oder Bauteile mit farbigen Markierungen.

    Lohnt sich das Bambu AMS für Multicolor-Druck?

    Ja, wenn du regelmäßig mehrfarbige Modelle, Schilder, Logos oder Projekte mit mehreren Filamenten drucken möchtest. Wenn du fast nur einfarbige Funktionsteile druckst, ist das AMS eher Komfort als Pflicht.

    Warum entsteht beim AMS so viel Filamentabfall?

    Bei jedem Farbwechsel muss das alte Filament aus der Düse gespült werden. Dieses Spülmaterial erzeugt Abfall. Je mehr Farbwechsel ein Modell hat, desto mehr Filament wird zusätzlich verbraucht.

    Wie kann man Filamentabfall beim Bambu AMS reduzieren?

    Du kannst Abfall reduzieren, indem du weniger Farben nutzt, Modelle mit wenigen Farbwechseln auswählst, Flush Volumes prüfst, Purge to Infill nutzt und die Druckvorschau in Bambu Studio kontrollierst.

    Welches Filament ist am besten für Multicolor 3D-Druck?

    PLA ist für den Einstieg am besten geeignet, weil es einfach zu drucken ist und in vielen Farben verfügbar ist. PETG eignet sich gut für funktionale Teile, sollte aber trocken sein.

    Kann man PETG im Bambu AMS verwenden?

    Ja, PETG kann im Bambu AMS verwendet werden. Wichtig ist, das Filament trocken zu halten und passende Einstellungen zu nutzen, weil feuchtes PETG zu Stringing und unsauberen Farbwechseln führen kann.

    Was ist ein Prime Tower?

    Ein Prime Tower ist ein zusätzlicher Turm neben dem Modell, der nach Farbwechseln hilft, die Extrusion zu stabilisieren. Er verbessert die Druckqualität, verbraucht aber zusätzlich Material.

    Was bedeutet Purge to Infill?

    Purge to Infill bedeutet, dass ein Teil des Spülmaterials im Inneren des Bauteils genutzt wird. Dadurch wird weniger Filament außerhalb des Modells verschwendet.

    Welche Projekte eignen sich besonders für Bambu AMS?

    Besonders geeignet sind Schilder, Beschriftungen, Logos, Schlüsselanhänger, Figuren, Werkstattmarkierungen, Sortierboxen, Werkzeughalter und Gehäuse mit eingedruckter Beschriftung.

    Ist Multicolor 3D-Druck mit Bambu AMS teuer?

    Er kann teurer sein als einfarbiger Druck, weil zusätzliche Spülmengen und längere Druckzeiten entstehen. Mit passenden Modellen und guten Einstellungen lässt sich der Mehrverbrauch aber deutlich reduzieren.

  • Heat-Set Inserts im 3D-Druck – Gewindeeinsätze richtig einsetzen

    Heat-Set Inserts im 3D-Druck mit Messing-Gewindeeinsätzen, Lötkolben, Schrauben und 3D-gedrucktem Bauteil für stabile Gewinde
    Heat-Set Inserts im 3D-Druck sorgen für stabile, wiederverwendbare Gewinde in 3D-gedruckten Bauteilen und eignen sich besonders für Gehäuse, Halterungen und technische Werkstattteile.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Heat-Set Inserts im 3D-Druck sind eine der besten Möglichkeiten, um stabile und wiederverwendbare Gewinde in 3D-gedruckte Bauteile einzusetzen. Gerade bei funktionalen Teilen, Gehäusen, Halterungen, Vorrichtungen und Werkstattprojekten sind direkt ins Kunststoffteil geschnittene Gewinde oft zu schwach oder nutzen sich schnell ab.

    Mit Heat-Set Inserts kannst du Schrauben deutlich zuverlässiger befestigen. Die kleinen Messing-Gewindeeinsätze werden mit Wärme in ein vorbereitetes Loch eingeschmolzen und verbinden sich fest mit dem Kunststoff. Dadurch entstehen belastbare Gewinde, die sich mehrfach verschrauben und lösen lassen.

    In diesem Artikel erfährst du, wann Heat-Set Inserts sinnvoll sind, welche Größen du brauchst, wie du die passenden Bohrungen konstruierst und wie du Gewindeeinsätze sauber in PLA, PETG, ABS, ASA oder Nylon einsetzt.

    Wenn du grundsätzlich stabilere Funktionsteile drucken möchtest, passen ergänzend die Artikel Infill richtig einstellen, Flow kalibrieren – Über- und Unterextrusion vermeiden und Filament für Werkstattteile: PLA vs PETG vs ABS Vergleich.

    Was sind Heat-Set Inserts?

    Heat-Set Inserts sind kleine Gewindeeinsätze aus Metall, meistens Messing. Sie besitzen außen eine gerändelte oder geriffelte Oberfläche und innen ein metrisches Gewinde, zum Beispiel M2, M3, M4, M5 oder M6.

    Der Einsatz wird mit Wärme in ein Kunststoffteil gedrückt. Dabei schmilzt der Kunststoff rund um den Einsatz leicht an und fließt in die Rillen der Außenseite. Nach dem Abkühlen sitzt der Insert fest im Bauteil.

    Das Ergebnis ist ein stabiles Innengewinde im 3D-Druckteil.

    Typische Größen sind:

    Insert-GrößeTypische SchraubeHäufige Anwendung
    M2kleine SchraubenElektronik, Mini-Gehäuse, leichte Bauteile
    M2.5kleine GerätegehäuseElektronik, Modellbau, Präzisionsteile
    M3StandardgrößeGehäuse, Halter, Vorrichtungen, 3D-Druck-Projekte
    M4stärkere VerschraubungenWerkstattteile, Halterungen, Adapter
    M5robuste Befestigungengrößere Funktionsteile, belastbare Teile
    M6schwere Verbindungengroße Halterungen, Vorrichtungen, technische Bauteile

    Für die meisten 3D-Druck-Projekte ist M3 die wichtigste Größe. M4 und M5 werden interessant, wenn Bauteile stärker belastet werden oder größere Schrauben genutzt werden sollen.

    Warum Heat-Set Inserts im 3D-Druck so sinnvoll sind

    3D-gedruckte Gewinde können funktionieren, haben aber klare Grenzen. Kleine Gewinde aus Kunststoff verschleißen schnell, besonders wenn Schrauben mehrfach ein- und ausgeschraubt werden. Außerdem halten gedruckte Gewinde bei Belastung oft weniger aus als ein Metalleinsatz.

    Heat-Set Inserts lösen genau dieses Problem.

    Die wichtigsten Vorteile:

    • deutlich stabilere Schraubverbindungen
    • wiederverwendbare Gewinde
    • bessere Haltbarkeit bei Gehäusen
    • weniger Verschleiß als Kunststoffgewinde
    • saubere Montage und Demontage
    • professionelle Optik
    • ideal für Werkstattteile und funktionale Drucke
    • weniger Risiko, dass Schrauben das Bauteil beschädigen
    • geeignet für modulare 3D-Druck-Projekte

    Besonders bei Teilen, die regelmäßig geöffnet, verstellt oder belastet werden, sind Heat-Set Inserts deutlich besser als direkt ins Kunststoffteil geschraubte Schrauben.

    Wann solltest du Heat-Set Inserts verwenden?

    Heat-Set Inserts im 3D-Druck lohnen sich vor allem dann, wenn eine Schraubverbindung zuverlässig, belastbar und wiederholbar sein soll.

    Typische Einsatzbereiche:

    ProjektWarum Heat-Set Inserts sinnvoll sind
    ElektronikgehäuseDeckel kann mehrfach geöffnet werden
    Werkzeughalterstabilere Befestigung mit Schrauben
    Adapterpassgenaue und belastbare Verbindung
    VorrichtungenTeile lassen sich austauschen oder justieren
    Maschinenhalterungenhöhere Belastbarkeit
    3D-Drucker-Upgradessaubere Montage von Anbauteilen
    Möbel- oder Werkstatthelferrobuste Verschraubung
    Prototypenprofessionelle und wiederholbare Verbindung
    Gehäuse mit DeckelGewinde leiern nicht so schnell aus

    Wenn du nur ein einfaches Deko-Modell druckst, brauchst du keine Inserts. Wenn du aber funktionale Teile baust, sind sie oft eines der sinnvollsten Zubehörteile überhaupt.

    Weitere praktische Werkstattprojekte findest du in den Artikeln 10 praktische Werkstatt-Gadgets aus dem 3D-Drucker und 20 geniale Werkstatthelfer aus dem 3D-Drucker.

    Heat-Set Inserts oder direkt gedrucktes Gewinde?

    Direkt gedruckte Gewinde können bei großen Gewinden und geringer Belastung funktionieren. Für kleine metrische Gewinde wie M2, M3 oder M4 sind Heat-Set Inserts aber meistens die bessere Wahl.

    LösungVorteilNachteilEmpfehlung
    Gedrucktes Gewindekeine Zusatzteile nötigverschleißt schneller, weniger präzisefür große, wenig belastete Gewinde
    Selbstschneidende Schraubeeinfach und schnellKunststoff kann ausreißenfür einfache Verbindungen
    Mutter einlegenstabil und günstigbraucht mehr Bauraumgut bei zugänglichen Stellen
    Heat-Set Insertstabil, sauber, wiederverwendbarbraucht Werkzeug und richtige Bohrungbeste Lösung für professionelle Funktionsteile

    Heat-Set Inserts sind besonders dann sinnvoll, wenn das Gewinde mehrfach genutzt wird oder die Verbindung hochwertig wirken soll.

    Welche Heat-Set Inserts braucht man für 3D-Druck?

    Für den Einstieg reicht ein Sortiment mit M2, M3, M4 und M5. Wenn du hauptsächlich Gehäuse, Halterungen und Werkstattteile druckst, wirst du vermutlich M3 am häufigsten nutzen.

    Achte beim Kauf auf folgende Punkte:

    • metrisches Gewinde
    • passende Länge
    • gerändelte Außenseite
    • gute Maßhaltigkeit
    • Messing oder anderes geeignetes Metall
    • sortierte Box
    • passende Schraubengrößen
    • idealerweise Angaben zum Bohrlochdurchmesser

    Für den 3D-Druck sind kurze bis mittellange Inserts meistens sinnvoll. Sehr lange Inserts brauchen mehr Materialstärke und können dünne Bauteile beschädigen.

    Welche Insert-Größe für welches Bauteil?

    Die passende Größe hängt davon ab, wie stark die Verbindung belastet wird und wie viel Platz im Bauteil vorhanden ist.

    InsertGeeignet fürTypische Bauteile
    M2sehr kleine TeileElektronik, Sensorhalter, Mini-Gehäuse
    M2.5kleine GehäuseRaspberry Pi, kleine Abdeckungen
    M3Standard im 3D-DruckGehäuse, Halter, Adapter, Vorrichtungen
    M4stärkere VerbindungenWerkstattteile, größere Halterungen
    M5robuste Bauteilegrößere Adapter, Halter, belastbare Teile
    M6schwere Anwendungengroße Vorrichtungen, Werkstattaufbauten

    Für die meisten Projekte würde ich mit M3 beginnen. M3 ist klein genug für kompakte Bauteile, aber stark genug für viele funktionale Anwendungen.

    Welches Material eignet sich für Heat-Set Inserts?

    Heat-Set Inserts funktionieren mit vielen FDM-Materialien. Das Verhalten unterscheidet sich aber je nach Filament deutlich.

    MaterialEignung für Heat-Set InsertsBesonderheit
    PLAgut, aber hitzeempfindlichnicht zu heiß einsetzen
    PETGsehr gutzäh und belastbar, aber klebrig
    ABSsehr gutgut für technische Teile
    ASAsehr gutideal für Outdoor- und Werkstattteile
    TPUschwierigzu flexibel für stabile Gewinde
    Nylongut bis sehr gutsehr zäh, trocken drucken
    PLA-CF / PETG-CFgutabrasive Filamente beachten
    ASA-CF / PA-CFsehr gutstabile technische Teile, gehärtete Düse nötig

    Für Werkstattteile sind PETG, ABS, ASA und Nylon besonders interessant. PLA funktioniert auch, ist aber weniger temperaturbeständig und kann bei zu hoher Insert-Temperatur leichter weich werden.

    Wenn du robuste Teile drucken möchtest, helfen dir die Artikel Bestes PETG Filament für Werkstattteile, Bestes ASA Filament 2026 – Empfehlungen für Outdoor- und Werkstattteile und Bestes ABS Filament 2026 – robuste Filamente für technische Teile.

    Welche Bohrung für Heat-Set Inserts?

    Die richtige Bohrung ist entscheidend. Ist das Loch zu klein, verdrängst du zu viel Kunststoff und das Bauteil kann aufplatzen. Ist das Loch zu groß, hält der Insert nicht richtig.

    Leider gibt es keine einzige perfekte Bohrung für alle Inserts, weil Hersteller unterschiedliche Außendurchmesser verwenden. Du solltest deshalb immer die Maße deines konkreten Insert-Sets prüfen.

    Als grobe Orientierung:

    Insert-GrößeTypischer LochdurchmesserHinweis
    M2ca. 3,0–3,2 mmje nach Insert prüfen
    M2.5ca. 3,5–3,7 mmkleine Toleranzen wichtig
    M3ca. 4,0–4,2 mmhäufigste Größe
    M4ca. 5,5–5,8 mmmehr Wandstärke einplanen
    M5ca. 6,5–6,8 mmstabilere Bauteilgeometrie nötig
    M6ca. 8,0–8,3 mmnur bei größeren Teilen sinnvoll

    Diese Werte sind Startpunkte. Drucker, Material, Flow und Insert-Typ beeinflussen das Ergebnis. Drucke am besten ein kleines Testteil mit mehreren Lochdurchmessern, bevor du ein wichtiges Bauteil fertigst.

    Wenn Löcher regelmäßig zu eng oder zu weit werden, solltest du deinen Flow prüfen. Dazu passt der Artikel Flow kalibrieren – Über- und Unterextrusion vermeiden.

    Wie viel Wandstärke brauchen Heat-Set Inserts?

    Ein häufiger Fehler ist zu wenig Material rund um den Insert. Wenn die Wand zu dünn ist, kann das Bauteil reißen, sich ausbeulen oder der Insert kann ausbrechen.

    Als Faustregel:

    Insert-GrößeEmpfohlene Mindest-Wandstärke rundherum
    M2ca. 1,5–2 mm
    M3ca. 2–3 mm
    M4ca. 3–4 mm
    M5ca. 4–5 mm
    M6ca. 5 mm oder mehr

    Bei stark belasteten Teilen solltest du mehr Material einplanen. Besonders bei Haltern, Adaptern oder Teilen mit Zugbelastung lohnt sich eine großzügigere Konstruktion.

    Wenn du Bauteile allgemein stabiler machen möchtest, passen die Artikel Infill richtig einstellen und Nozzle-Größe richtig wählen sehr gut dazu.

    Lochform: Sackloch oder Durchgangsloch?

    Heat-Set Inserts können in Sacklöchern oder Durchgangslöchern eingesetzt werden.

    Sackloch

    Ein Sackloch endet im Bauteil und geht nicht komplett hindurch. Das sieht sauber aus und verhindert, dass der Insert auf der anderen Seite sichtbar ist.

    Vorteile:

    • saubere Optik
    • keine sichtbare Rückseite
    • gute Lösung für Gehäuse und Abdeckungen

    Nachteile:

    • richtige Tiefe wichtig
    • Insert darf nicht zu tief eingedrückt werden
    • überschüssiger Kunststoff braucht Platz

    Durchgangsloch

    Ein Durchgangsloch geht komplett durch das Bauteil. Es ist einfacher zu konstruieren und überschüssiger Kunststoff kann besser ausweichen.

    Vorteile:

    • einfacher zu drucken
    • Insert lässt sich besser kontrollieren
    • weniger Risiko für Druckaufbau im Loch
    • gut für technische Teile

    Nachteile:

    • Insert kann sichtbar sein
    • Rückseite muss eventuell nachbearbeitet werden

    Für erste Tests sind Durchgangslöcher oft einfacher. Für saubere Gehäuse sind Sacklöcher optisch schöner.

    Heat-Set Inserts richtig einsetzen: Werkzeug

    Für Heat-Set Inserts brauchst du nicht viel, aber das richtige Werkzeug macht einen großen Unterschied.

    Sinnvoll sind:

    • Lötkolben mit Temperaturregelung
    • spezielle Insert-Spitze für Gewindeeinsätze
    • Heat-Set-Insert-Set
    • passende Schrauben
    • Pinzette oder kleine Zange
    • hitzebeständige Unterlage
    • Messschieber
    • Testteil mit verschiedenen Lochgrößen
    • ggf. Bohrer oder Handreibahle zur Nacharbeit

    Ein normaler Lötkolben kann funktionieren. Besser ist eine spezielle Insert-Spitze, weil sie den Einsatz gerader führt und gleichmäßiger erwärmt. Dadurch sinkt das Risiko, dass der Insert schief sitzt oder zu tief einsinkt.

    Passendes Zubehör findest du im Artikel 3D-Druck Zubehör – der ultimative Guide mit über 50 Tools.

    Welche Temperatur für Heat-Set Inserts?

    Die Temperatur hängt vom Material ab. Der Lötkolben muss heiß genug sein, um den Kunststoff rund um den Insert weich zu machen. Zu heiß sollte er aber nicht sein, weil das Loch sonst ausleiert, das Bauteil schmilzt oder der Insert zu tief einsinkt.

    MaterialStarttemperatur für LötkolbenHinweis
    PLAca. 180–220 °Cvorsichtig arbeiten, PLA wird schnell weich
    PETGca. 220–260 °Czäh, etwas mehr Wärme sinnvoll
    ABSca. 240–280 °Cgut kontrollierbar
    ASAca. 240–280 °Cähnlich ABS
    Nylonca. 260–300 °Czähes Material, trocken drucken
    PC / technische Filamenteca. 280–320 °Cje nach Material prüfen

    Die Werte sind nur Startbereiche. Wichtig ist kontrolliertes Arbeiten. Wenn der Insert kaum einsinkt, ist die Temperatur zu niedrig oder du drückst zu wenig. Wenn er sofort absackt und Kunststoff stark herausquillt, ist die Temperatur zu hoch.

    Heat-Set Inserts im 3D-Druck einsetzen: Schritt-für-Schritt-Anleitung

    Schritt 1: Passenden Insert auswählen

    Wähle zuerst die passende Gewindegröße. Für die meisten 3D-Druck-Projekte ist M3 ideal. Für sehr kleine Gehäuse kann M2 oder M2.5 besser sein. Für belastete Werkstattteile sind M4 oder M5 sinnvoll.

    Achte darauf, dass der Insert nicht länger ist als dein Bauteil dick ist. Plane zusätzlich etwas Material unter dem Insert ein, wenn du ein Sackloch nutzt.

    Schritt 2: Bohrung richtig konstruieren

    Konstruiere das Loch so, dass der Insert leicht angesetzt werden kann, aber nicht lose hineinfällt. Der Außendurchmesser des Inserts ist entscheidend.

    Sinnvoll ist eine kleine Fase am Lochrand. Dadurch lässt sich der Insert besser zentrieren und schmilzt sauberer ein.

    Empfehlungen:

    • Loch etwas kleiner als Außendurchmesser des Inserts
    • ausreichend Wandstärke einplanen
    • Fase am oberen Lochrand nutzen
    • bei Sackloch genügend Tiefe einplanen
    • bei Belastung zusätzliche Verstärkung um das Loch setzen

    Wenn du eigene Bauteile konstruierst, lohnt sich ein Testblock mit mehreren Lochdurchmessern. So findest du die beste Passung für dein Filament und deinen Drucker.

    Schritt 3: Bauteil sauber drucken

    Drucke das Bauteil mit ausreichend Wandlinien. Nur Infill rund um den Insert reicht oft nicht. Die Schraubverbindung sollte von stabilen Außenwänden getragen werden.

    Für Inserts sind besonders wichtig:

    • genug Wandlinien
    • guter Flow
    • stabile Layerhaftung
    • passende Drucktemperatur
    • saubere Bohrungen
    • keine Unterextrusion
    • kein feuchtes Filament

    Wenn deine Bauteile bei Belastung brechen, helfen dir die Artikel Temperaturturm drucken – so findest du die perfekte Drucktemperatur für PLA, PETG, TPU, ASA, ABS und Nylon und Infill richtig einstellen.

    Schritt 4: Lötkolben vorbereiten

    Heize den Lötkolben auf die passende Temperatur vor. Nutze möglichst eine Insert-Spitze, damit der Einsatz gerade geführt wird. Arbeite auf einer stabilen und hitzebeständigen Unterlage.

    Wichtig: Der Insert sollte nicht am Lötkolben kleben bleiben oder schief sitzen. Wenn du keine spezielle Spitze hast, arbeite besonders langsam und kontrolliert.

    Schritt 5: Insert gerade ansetzen

    Setze den Heat-Set Insert auf das Loch. Achte darauf, dass er gerade steht. Schon eine leichte Schrägstellung kann später dazu führen, dass die Schraube schief sitzt oder die Verbindung schlecht aussieht.

    Bei kleinen Inserts hilft eine Pinzette. Bei größeren Inserts kannst du sie vorsichtig mit der Hand oder einer Zange positionieren.

    Schritt 6: Insert langsam einschmelzen

    Drücke den heißen Lötkolben vorsichtig auf den Insert. Der Kunststoff soll langsam weich werden. Drücke nicht mit Gewalt.

    Der Insert sollte kontrolliert einsinken. Wenn er sich nicht bewegt, warte kurz oder erhöhe die Temperatur leicht. Wenn er zu schnell absackt, ist die Temperatur zu hoch oder du drückst zu stark.

    Achte darauf, dass der Insert bündig oder minimal unterhalb der Oberfläche endet. Für Gehäusedeckel ist bündig meistens ideal.

    Schritt 7: Lötkolben gerade abheben

    Wenn der Insert sitzt, ziehe den Lötkolben gerade nach oben ab. Bewege ihn nicht seitlich, sonst kann der Insert schief werden oder das Loch ausleiern.

    Lass das Bauteil danach abkühlen. Drehe nicht sofort eine Schraube hinein, solange der Kunststoff noch weich ist.

    Schritt 8: Verbindung prüfen

    Nach dem Abkühlen kannst du eine passende Schraube vorsichtig eindrehen. Sie sollte sauber greifen und der Insert sollte sich nicht mitdrehen.

    Prüfe:

    • sitzt der Insert gerade?
    • ist er bündig?
    • dreht er sich mit?
    • hat sich das Bauteil verformt?
    • greift die Schraube sauber?
    • ist die Wand um den Insert stabil?

    Wenn der Insert locker ist, war das Loch zu groß, die Temperatur zu niedrig oder zu wenig Kunststoff wurde um die Rändelung geschmolzen. Wenn das Bauteil aufgeplatzt ist, war das Loch zu klein oder die Wandstärke zu gering.

    Häufige Fehler bei Heat-Set Inserts

    Fehler 1: Loch zu klein

    Wenn das Loch zu klein ist, muss zu viel Kunststoff verdrängt werden. Das kann zu Rissen, Beulen oder verzogenen Bauteilen führen.

    Fehler 2: Loch zu groß

    Wenn das Loch zu groß ist, greift die Rändelung nicht richtig. Der Insert kann sich drehen oder herausziehen lassen.

    Fehler 3: Zu wenig Wandstärke

    Rund um den Insert muss genug Material vorhanden sein. Besonders bei M4, M5 und M6 ist eine zu dünne Wand ein häufiger Grund für Ausbrüche.

    Fehler 4: Insert schief eingesetzt

    Ein schiefer Insert führt zu schiefen Schrauben und schlechter Verbindung. Nutze möglichst eine Insert-Spitze und arbeite langsam.

    Fehler 5: Zu hohe Temperatur

    Wenn der Lötkolben zu heiß ist, schmilzt zu viel Kunststoff. Der Insert sinkt zu tief ein oder das Bauteil verformt sich.

    Fehler 6: Zu früh verschraubt

    Wenn du die Schraube direkt nach dem Einsetzen eindrehst, ist der Kunststoff noch weich. Dadurch kann sich der Insert lockern oder verdrehen.

    Fehler 7: Zu wenig Wandlinien gedruckt

    Wenn rund um das Loch fast nur Infill liegt, hält der Insert schlechter. Für belastbare Teile solltest du mehr Wandlinien verwenden.

    Heat-Set Inserts in PLA

    PLA ist einfach zu drucken und lässt sich gut mit Heat-Set Inserts verwenden. Allerdings ist PLA hitzeempfindlicher als PETG, ABS oder ASA. Beim Einsetzen musst du vorsichtiger arbeiten.

    Vorteile:

    • einfache Druckbarkeit
    • Inserts lassen sich leicht einschmelzen
    • gut für Gehäuse und leichte Bauteile

    Nachteile:

    • weniger temperaturbeständig
    • kann bei zu viel Wärme schnell weich werden
    • bei Belastung spröder als PETG oder ASA

    PLA eignet sich gut für Elektronikgehäuse, leichte Halter und einfache Projekte. Für stark belastete Werkstattteile würde ich eher PETG, ABS oder ASA wählen.

    Wenn du PLA nutzt, findest du passende Empfehlungen im Artikel Bestes PLA Filament für den 3D-Druck.

    Heat-Set Inserts in PETG

    PETG ist für Heat-Set Inserts sehr gut geeignet. Es ist zäher als PLA und wird gerne für funktionale Teile eingesetzt. Gleichzeitig ist PETG beim Einschmelzen etwas klebriger.

    Vorteile:

    • zäh und alltagstauglich
    • gute Verbindung mit Inserts
    • ideal für Werkstattteile
    • weniger spröde als PLA

    Nachteile:

    • kann beim Einsetzen etwas schmieren
    • saubere Temperaturführung wichtig
    • feuchtes PETG verschlechtert Druckqualität

    PETG ist für viele funktionale 3D-Druckteile die beste Allround-Wahl. Besonders für Halterungen, Adapter und Gehäuse ist PETG mit Heat-Set Inserts sehr sinnvoll.

    Passend dazu findest du die Artikel Bestes PETG Filament für Werkstattteile, PETG richtig einstellen – Temperatur, Retraction und Druckgeschwindigkeit im Überblick und PETG trocknen – Temperatur, Dauer und Methoden gegen Stringing und Blasenbildung.

    Heat-Set Inserts in ABS und ASA

    ABS und ASA eignen sich sehr gut für Heat-Set Inserts. Beide Materialien sind technischer als PLA, temperaturbeständiger und gut für funktionale Bauteile geeignet.

    ABS ist besonders interessant für technische Teile im Innenbereich. ASA ist besser, wenn das Teil draußen oder in UV-belasteter Umgebung eingesetzt wird.

    Vorteile:

    • gute Temperaturbeständigkeit
    • stabile technische Bauteile
    • gut für Gehäuse und Werkstattteile
    • sauber mit Inserts kombinierbar

    Nachteile:

    • anspruchsvoller zu drucken
    • Warping-Risiko
    • geschlossener Bauraum empfehlenswert

    Wenn du robuste Teile bauen möchtest, passen die Artikel Bestes ABS Filament 2026 – robuste Filamente für technische Teile, Bestes ASA Filament 2026 – Empfehlungen für Outdoor- und Werkstattteile, ABS richtig einstellen und ASA richtig einstellen.

    Heat-Set Inserts in Nylon und Carbon-Filamenten

    Nylon, PA-CF, PETG-CF oder ASA-CF sind für technische Teile besonders interessant. Heat-Set Inserts können hier sehr stabile Verbindungen ermöglichen. Gleichzeitig stellen diese Materialien höhere Anforderungen an Drucker, Düse und Trocknung.

    Wichtig bei Carbon- und Glasfaserfilamenten:

    • gehärtete Düse verwenden
    • Filament trocken lagern
    • Drucktemperatur sauber einstellen
    • ausreichend Wandstärke einplanen
    • Insert-Temperatur vorsichtig testen

    Nylon ist sehr zäh, aber stark feuchtigkeitsempfindlich. Vor technischen Drucken sollte Nylon fast immer getrocknet werden.

    Dazu passen die Artikel Nylon richtig einstellen, Filamenttrockner Vergleich 2026 und 3D-Druck Zubehör – der ultimative Guide mit über 50 Tools.

    Konstruktions-Tipps für stabile Inserts

    Heat-Set Inserts sind nur so gut wie das Bauteil, in dem sie sitzen. Die Konstruktion entscheidet stark darüber, ob die Verbindung hält.

    1. Genug Material um das Loch einplanen

    Plane um jeden Insert eine ausreichend starke Wand ein. Bei belasteten Teilen lieber etwas mehr Material verwenden.

    2. Mehr Wandlinien verwenden

    Für Inserts sind Wandlinien oft wichtiger als Infill. Wenn das Loch von mehreren Perimetern umgeben ist, hält der Insert besser.

    Empfehlung:

    BauteiltypWandlinien
    leichte Gehäuse3–4
    normale Funktionsteile4–5
    belastete Werkstattteile5 oder mehr

    3. Belastungsrichtung beachten

    Schraubverbindungen sollten nicht ungünstig zur Layer-Richtung belastet werden. FDM-Teile sind entlang der Layer oft schwächer als innerhalb einer Schicht.

    Wenn der Insert später stark gezogen wird, solltest du das Bauteil so ausrichten, dass die Kräfte möglichst günstig aufgenommen werden.

    4. Verstärkungen verwenden

    Bei belasteten Inserts helfen zusätzliche Verstärkungen:

    • größere Bosses um das Loch
    • Rippen
    • dickere Wandbereiche
    • abgerundete Übergänge
    • mehr Material unter dem Insert
    • größere Auflageflächen

    5. Fase am Lochrand einplanen

    Eine kleine Fase hilft, den Insert gerade anzusetzen. Außerdem sieht die Oberfläche sauberer aus.

    6. Testblock drucken

    Wenn du ein neues Insert-Set verwendest, drucke zuerst einen kleinen Testblock. Darin kannst du verschiedene Lochdurchmesser ausprobieren und die beste Passung finden.

    Heat-Set Inserts mit Lötkolben oder Presse einsetzen?

    Viele Maker setzen Heat-Set Inserts mit einem normalen Lötkolben ein. Das funktioniert gut, wenn du sorgfältig arbeitest. Noch sauberer geht es mit einer kleinen Insert-Presse oder einem senkrecht geführten Lötkolben.

    MethodeVorteilNachteil
    normaler Lötkolbengünstig, einfachInsert kann leichter schief werden
    Lötkolben mit Insert-Spitzesauberer, besser kontrollierbarSpitze muss passend gekauft werden
    Insert-Pressesehr gerade und reproduzierbarmehr Aufwand und Platzbedarf
    Bohrständer-Umbaupräzise FührungBastelaufwand

    Für gelegentliche Projekte reicht ein Lötkolben mit Insert-Spitze. Wenn du viele Gehäuse oder Serienbauteile druckst, kann eine kleine Presse sehr sinnvoll sein.

    Welche Schrauben passen zu Heat-Set Inserts?

    Zu Heat-Set Inserts nutzt du normale metrische Maschinenschrauben. Die Größe muss zum Innengewinde passen.

    InsertPassende Schraube
    M2M2-Schraube
    M2.5M2.5-Schraube
    M3M3-Schraube
    M4M4-Schraube
    M5M5-Schraube
    M6M6-Schraube

    Für 3D-Druckprojekte sind Innensechskant- oder Linsenkopfschrauben besonders beliebt. Senkkopfschrauben sehen sauber aus, brauchen aber eine passende Senkung im Bauteil.

    Sinnvoll ist ein Schraubensortiment mit mehreren Längen. So kannst du je nach Bauteildicke die passende Schraube wählen.

    Heat-Set Inserts kaufen: Was sollte im Set enthalten sein?

    Für den Einstieg ist ein Set mit mehreren Größen sinnvoll. Achte darauf, dass die Inserts sauber sortiert sind und du genug M3-Einsätze bekommst.

    Ein gutes Einsteiger-Set enthält idealerweise:

    • M2 Inserts
    • M2.5 Inserts
    • M3 Inserts
    • M4 Inserts
    • M5 Inserts
    • Sortierbox
    • passende Schrauben optional
    • klare Maßangaben
    • mehrere Längen pro Größe

    Zusätzlich sinnvoll:

    Wenn du häufig Werkstattteile druckst, lohnt sich ein gutes Set schnell. Ein einzelnes Projekt mit Gehäuse, Deckel, Haltern und Adaptern kann bereits mehrere Inserts verbrauchen.

    Wenn du viel mit filigranen Inserts (M2 und M3) arbeitest kann ich dir auch einen super Lötkolben der Marke Fanttik empfehlen. Hiervon nutze ich selbst diverse Werkzeuge für z.B. die Nachbearbeitung meiner Drucke. Dieser Lötkolben ist allerdings nur für feine Arbeiten geeignet und für die Einarbeitung größerer Gewindeeinsätze (ab M4) nur noch suboptimal.

    Heat-Set Inserts und Druckrichtung

    Die Druckrichtung hat großen Einfluss auf die Stabilität. Ein perfekt eingesetzter Insert hilft wenig, wenn das Bauteil entlang der Layer aufreißt.

    Achte deshalb auf:

    • Kräfte möglichst nicht direkt zwischen Layern ziehen lassen
    • Insert-Bereich mit genug Wandlinien verstärken
    • Bauteil so ausrichten, dass Zugkräfte günstig aufgenommen werden
    • bei starker Belastung PETG, ABS, ASA oder Nylon statt PLA nutzen
    • Schrauben nicht unnötig stark anziehen

    Wenn ein Teil unter Last bricht, liegt es oft nicht am Insert selbst, sondern an Materialwahl, Druckrichtung oder zu wenig Wandstärke.

    Heat-Set Inserts bei Gehäusen

    Gehäuse sind eine der besten Anwendungen für Heat-Set Inserts. Ein Deckel kann mehrfach geöffnet und geschlossen werden, ohne dass Kunststoffgewinde ausleiern.

    Typische Gehäuse-Anwendungen:

    • Elektronikgehäuse
    • Netzteilabdeckungen
    • Sensorboxen
    • Raspberry-Pi-Gehäuse
    • Werkstattboxen
    • Schaltergehäuse
    • Steuerungsgehäuse

    Für Gehäuse empfehle ich meistens M2.5 oder M3. M3 ist etwas robuster, M2.5 wirkt kompakter.

    Wichtig ist, die Schraubenpositionen nicht zu nah an die Außenwand zu setzen. Sonst kann das Gehäuse beim Einsetzen oder Anziehen reißen.

    Heat-Set Inserts bei Halterungen und Werkstattteilen

    Bei Halterungen und Werkstattteilen sind Inserts besonders nützlich, weil dort oft Kräfte wirken. Hier solltest du stärker auf Material, Wandstärke und Schraubengröße achten.

    Für leichte Halter reicht oft M3. Für stärker belastete Halterungen ist M4 oder M5 sinnvoller.

    Gute Materialien:

    • PETG für allgemeine Werkstattteile
    • ASA für Outdoor-Halterungen
    • ABS für technische Teile im Innenbereich
    • Nylon für besonders zähe Bauteile

    Wenn du Teile für Werkstatt und Alltag druckst, ist der Artikel Filament für Werkstattteile: PLA vs PETG vs ABS Vergleich eine gute Ergänzung.

    Heat-Set Inserts entfernen – geht das?

    Ja, Heat-Set Inserts lassen sich meist wieder entfernen. Dazu erhitzt du den Insert erneut mit dem Lötkolben und ziehst ihn vorsichtig heraus.

    Das funktioniert besonders gut, wenn:

    • der Insert nicht zu tief sitzt
    • genug Material rundherum vorhanden ist
    • du langsam arbeitest
    • das Bauteil nicht zu stark beschädigt wurde

    Nach dem Entfernen ist das Loch meistens nicht mehr perfekt. Oft musst du einen größeren Insert verwenden, das Loch reparieren oder das Bauteil neu drucken.

    Alternative zu Heat-Set Inserts

    Heat-Set Inserts sind oft die beste Lösung, aber nicht immer notwendig.

    Mögliche Alternativen:

    AlternativeGeeignet fürNachteil
    Selbstschneidende Schraubeneinfache KunststoffteileGewinde nutzt sich schneller ab
    Eingelassene Mutternstarke VerbindungenKonstruktion aufwendiger
    Durchgangsschraube mit Mutterrobuste einfache VerbindungRückseite muss zugänglich sein
    Gedrucktes Gewindegroße Gewinde, geringe Lastweniger haltbar
    Gewindeschneiden in Kunststoffgrößere Gewindenicht ideal für kleine M2/M3

    Für hochwertige Gehäuse, wiederholbare Verschraubungen und funktionale Teile sind Heat-Set Inserts meistens die sauberste Lösung.

    Checkliste: So gelingen Heat-Set Inserts im 3D-Druck

    SchrittErledigt?
    passende Insert-Größe gewählt☐
    Lochdurchmesser am Insert-Set geprüft☐
    genug Wandstärke konstruiert☐
    Fase am Lochrand eingeplant☐
    ausreichend Wandlinien gedruckt☐
    Filament trocken und sauber gedruckt☐
    Lötkolben-Temperatur passend gewählt☐
    Insert gerade angesetzt☐
    langsam und ohne Gewalt eingesetzt☐
    Bauteil vollständig abkühlen lassen☐
    Schraube vorsichtig getestet☐

    Diese Checkliste hilft besonders bei den ersten Projekten. Wenn du die passende Lochgröße und Temperatur einmal gefunden hast, werden Heat-Set Inserts schnell zur Routine.

    Fazit: Heat-Set Inserts machen 3D-Druckteile deutlich professioneller

    Heat-Set Inserts im 3D-Druck sind eine einfache, aber sehr wirkungsvolle Methode, um stabile und wiederverwendbare Gewinde in funktionale Bauteile einzubauen. Sie eignen sich besonders für Gehäuse, Halterungen, Adapter, Vorrichtungen und Werkstattteile.

    Der wichtigste Punkt ist die Vorbereitung: Das Loch muss zur Insert-Größe passen, die Wandstärke muss ausreichen und das Material sollte sauber gedruckt sein. Beim Einsetzen kommt es auf eine kontrollierte Temperatur, gerades Ansetzen und langsames Einschmelzen an.

    Für die meisten Projekte ist M3 die beste Standardgröße. Für kleine Gehäuse eignen sich M2 oder M2.5, für stärker belastete Werkstattteile M4 oder M5. Als Materialien funktionieren PLA, PETG, ABS, ASA und Nylon, wobei PETG, ABS und ASA für funktionale Teile meist besonders interessant sind.

    Kurz zusammengefasst:

    • Heat-Set Inserts sorgen für stabile Gewinde in 3D-Druckteilen.
    • M3 ist die wichtigste Standardgröße.
    • Das Loch darf weder zu klein noch zu groß sein.
    • Genug Wandstärke ist entscheidend.
    • Ein Lötkolben mit Insert-Spitze macht das Einsetzen deutlich sauberer.
    • PETG, ABS und ASA eignen sich besonders gut für funktionale Teile.
    • Für Gehäuse und Werkstattteile sind Inserts oft deutlich besser als gedruckte Gewinde.

    Wenn du regelmäßig funktionale 3D-Druckteile baust, gehören Heat-Set Inserts zu den sinnvollsten Zubehörteilen überhaupt. Sie machen deine Teile belastbarer, langlebiger und professioneller.

    Wer sich einen kleinen Guide über Einschmelzgewinde anschauen möchte kann sich dieses Youtube-Video von Lion’s Art World anschauen. Hier gibt es auch noch das ein oder andere Video zum Thema 3D-Druck.

    Häufige Fragen zu Heat-Set Inserts im 3D-Druck

    Was sind Heat-Set Inserts im 3D-Druck?

    Heat-Set Inserts sind kleine Gewindeeinsätze aus Metall, die mit Wärme in ein 3D-gedrucktes Kunststoffteil eingesetzt werden. Dadurch entsteht ein stabiles Innengewinde für metrische Schrauben.

    Welche Heat-Set Inserts brauche ich für 3D-Druck?

    Für die meisten Projekte sind M3 Heat-Set Inserts die beste Standardgröße. Für kleine Gehäuse eignen sich M2 oder M2.5. Für stärkere Werkstattteile können M4 oder M5 sinnvoll sein.

    Wie setzt man Heat-Set Inserts richtig ein?

    Der Insert wird auf ein vorbereitetes Loch gesetzt und mit einem erhitzten Lötkolben langsam eingeschmolzen. Wichtig sind ein passender Lochdurchmesser, genug Wandstärke, gerades Ansetzen und kontrollierte Temperatur.

    Welches Loch braucht ein M3 Heat-Set Insert?

    Das hängt vom konkreten Insert ab. Häufig liegt der Lochdurchmesser für M3 Inserts ungefähr bei 4,0 bis 4,2 mm. Prüfe aber immer den Außendurchmesser deines Insert-Sets und drucke am besten ein Testteil.

    Kann man Heat-Set Inserts in PLA verwenden?

    Ja, Heat-Set Inserts funktionieren auch in PLA. Du solltest aber vorsichtig mit der Temperatur sein, weil PLA schnell weich wird. Für stärker belastete Teile sind PETG, ABS oder ASA oft besser geeignet.

    Funktionieren Heat-Set Inserts in PETG?

    Ja, PETG eignet sich sehr gut für Heat-Set Inserts. Es ist zäh, alltagstauglich und eine gute Wahl für funktionale Teile, Halterungen und Werkstattprojekte.

    Welche Temperatur braucht der Lötkolben für Heat-Set Inserts?

    Für PLA reichen oft etwa 180 bis 220 °C. PETG liegt eher bei 220 bis 260 °C, ABS und ASA häufig bei 240 bis 280 °C. Die optimale Temperatur hängt vom Material, Insert und Bauteil ab.

    Sind Heat-Set Inserts besser als gedruckte Gewinde?

    Für kleine, wiederverwendbare und belastbare Gewinde sind Heat-Set Inserts meistens besser als gedruckte Gewinde. Gedruckte Gewinde können bei großen und wenig belasteten Verbindungen funktionieren, verschleißen aber schneller.

    Warum dreht sich der Heat-Set Insert mit?

    Wenn sich der Insert mitdreht, war das Loch oft zu groß, der Kunststoff wurde nicht ausreichend um die Rändelung geschmolzen oder die Wandstärke ist zu gering. Ein Testblock mit verschiedenen Lochgrößen hilft.

    Was ist das beste Material für Heat-Set Inserts?

    PETG, ABS, ASA und Nylon eignen sich besonders gut für funktionale Teile mit Heat-Set Inserts. PLA funktioniert ebenfalls, ist aber weniger temperaturbeständig und bei Belastung spröder.

  • Bestes ABS Filament 2026 – robuste Filamente für technische Teile

    Bestes ABS Filament 2026 im Vergleich für technische 3D-Druckteile mit SUNLU ABS, eSUN ABS+, OVERTURE ABS, SUNLU High Speed ABS und ERYONE High Speed ABS
    ABS Filament eignet sich für robuste, hitzebeständigere 3D-Druckteile wie Gehäuse, Halterungen, Adapter und technische Bauteile.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Bestes ABS Filament? ABS gehört zu den klassischen technischen Filamenten im 3D-Druck. Es ist zäher und temperaturbeständiger als PLA, robuster für viele Funktionsteile und seit Jahren ein bewährtes Material für Gehäuse, Halterungen, Adapter, Ersatzteile und technische Bauteile.

    Gleichzeitig ist ABS anspruchsvoller zu drucken als PLA oder PETG. Es braucht höhere Temperaturen, eine gute Druckbett-Haftung, möglichst wenig Zugluft und im Idealfall einen geschlossenen Bauraum. Wer ABS aber richtig einstellt, bekommt ein belastbares Filament für funktionale Teile, die mehr aushalten müssen als einfache Deko-Drucke.

    In diesem Vergleich findest du fünf ABS-Filamente, die sich besonders für technische Teile, Werkstattprojekte und robuste Funktionsteile eignen. Der Fokus liegt auf Filamenten, die sich in Europa sinnvoll über Amazon verlinken lassen.

    Wenn du noch unsicher bist, ob ABS das richtige Material für dein Projekt ist, hilft dir der Artikel Filament für Werkstattteile: PLA vs PETG vs ABS Vergleich. Für die passenden Druckeinstellungen findest du zusätzlich den Artikel ABS richtig einstellen – Temperatur, Druckbett und Gehäuse richtig nutzen.

    Warum ABS für technische Teile interessant ist

    ABS steht für Acrylnitril-Butadien-Styrol. Das Material wird nicht nur im 3D-Druck, sondern auch in vielen industriellen Anwendungen genutzt. Im FDM-Druck ist ABS vor allem dann interessant, wenn ein Teil robuster, zäher und temperaturbeständiger sein soll als PLA.

    Typische ABS-Anwendungen sind:

    • technische Gehäuse
    • Halterungen
    • Adapter
    • Ersatzteile
    • Vorrichtungen
    • Werkstattteile
    • Abdeckungen
    • Clips
    • Funktionsteile
    • Bauteile mit moderater Wärmebelastung

    ABS ist besonders dann sinnvoll, wenn PLA zu spröde ist und PETG nicht genügend Temperaturbeständigkeit bietet. Für dauerhafte Outdoor-Anwendungen ist ASA oft die bessere Wahl, weil es UV- und witterungsbeständiger ist. Für technische Teile im Innenbereich bleibt ABS aber ein sehr interessantes Material.

    Wenn du gezielt wetterfeste Teile für draußen drucken möchtest, passt dazu der Artikel Bestes ASA Filament 2026 – Empfehlungen für Outdoor- und Werkstattteile.

    ABS Filament: Vorteile und Nachteile im Überblick

    EigenschaftBewertung bei ABSBedeutung in der Praxis
    Temperaturbeständigkeitbesser als PLA/PETGsinnvoll für wärmere Umgebungen
    Zähigkeitgutgeeignet für funktionale Bauteile
    Schlagfestigkeitgutrobuste Werkstattteile möglich
    Nachbearbeitunggutschleifen, kleben, glätten möglich
    Druckbarkeitanspruchsvollergeschlossener Bauraum empfohlen
    Warping-Risikomittel bis hochHaftung und Umgebung wichtig
    Geruch beim Druckvorhandengute Belüftung sinnvoll
    UV-Beständigkeitschwächer als ASAfür draußen meist nicht ideal

    ABS ist also kein typisches Einsteigerfilament. Es lohnt sich aber für Nutzer, die robuste technische Bauteile drucken möchten und bereit sind, ihre Einstellungen sauber abzustimmen.

    ABS, ASA oder PETG – welches Material ist besser?

    ABS steht häufig zwischen PETG und ASA. PETG ist einfacher zu drucken, ABS ist technischer und temperaturbeständiger, ASA ist für draußen meist die bessere Wahl.

    MaterialStärkeSchwächeBeste Anwendung
    PLAeinfach, günstig, sauberspröder und weniger hitzebeständigDeko, einfache Helfer, Prototypen
    PETGzäh, einfach, alltagstauglichweniger hitzebeständig als ABS/ASAWerkstattteile im Innenbereich
    ABSrobust, zäh, temperaturbeständigerWarping, Geruch, geschlossener Bauraum sinnvolltechnische Teile im Innenbereich
    ASAUV- und wetterbeständiganspruchsvoll, teurerOutdoor- und Werkstattteile
    Nylonsehr zäh und belastbarstark feuchtigkeitsempfindlichtechnische Spezialteile

    Für viele normale Werkstattteile reicht PETG aus. Wenn das Teil wärmer wird oder technischer eingesetzt wird, kann ABS sinnvoller sein. Wenn das Teil dauerhaft draußen bleibt, ist ASA meist die bessere Wahl.

    Mehr zur Materialauswahl findest du im Artikel Filament für Werkstattteile: PLA vs PETG vs ABS Vergleich.

    Bestes ABS Filament 2026: Vergleich der Empfehlungen

    FilamentStärkeGeeignet fürPreisniveau
    SUNLU ABSgünstiger Einstiegeinfache ABS-Tests, Werkstattteile, Prototypengünstig bis mittel
    eSUN ABS+beste Preis-Leistungrobuste Funktionsteile, technische Druckemittel
    OVERTURE ABSsolider AllrounderGehäuse, Halterungen, technische Teilemittel
    SUNLU High Speed ABSschneller ABS-Druckmoderne schnelle Drucker, Prototypen, Funktionsteilemittel
    ERYONE High Speed ABSHigh-Speed-Optionschnelle Druckprofile, technische Teilemittel

    Kurz zusammengefasst:

    1. SUNLU ABS – günstiger Einstieg in technische ABS-Drucke

    SUNLU ABS ist eine interessante Wahl, wenn du ABS ausprobieren möchtest und nicht direkt mit einem teuren Spezialfilament starten willst. Es eignet sich gut für erste ABS-Tests, technische Prototypen und einfache Werkstattteile.

    Warum SUNLU ABS empfehlenswert ist

    SUNLU ist vielen Nutzern bereits von PLA, PETG und Filamenttrocknern bekannt. Das ABS-Filament passt gut als günstiger Einstieg, wenn du testen möchtest, ob dein Drucker ABS zuverlässig verarbeiten kann.

    Gerade bei ABS sind die ersten Drucke oft Einstellungsarbeit. Temperatur, Druckbett, Bauraum, Lüfter und Haftung müssen zusammenpassen. Ein günstigeres ABS ist daher sinnvoll, wenn du erst Temperaturtürme, Haftungstests und kleinere Bauteile drucken möchtest.

    Geeignet für

    • erste ABS-Erfahrungen
    • technische Prototypen
    • einfache Halterungen
    • Werkstattteile
    • Gehäusetests
    • Vorrichtungen
    • Kalibrierung und Testdrucke

    Worauf du achten solltest

    Auch günstiges ABS braucht stabile Druckbedingungen. Ein geschlossener Bauraum ist klar empfehlenswert, besonders bei größeren Teilen. Wenn du auf einem offenen Drucker arbeitest, solltest du klein anfangen und Zugluft vermeiden.

    Bei Haftungsproblemen helfen dir die Artikel Warping vermeiden – 10 Lösungen für PLA, PETG, ABS und ASA und Z-Offset richtig einstellen – so gelingt die erste Schicht.

    Empfehlung

    SUNLU ABS ist der beste Einstieg, wenn du ABS günstig testen möchtest und bereit bist, deine Druckeinstellungen sauber abzustimmen.

    2. eSUN ABS+ – beste Preis-Leistung für robuste Funktionsteile

    eSUN ABS+ ist eine der interessantesten Optionen, wenn du ein zuverlässiges ABS-Filament für funktionale Teile suchst. Es ist besonders spannend, weil ABS+ häufig als etwas nutzerfreundlichere Variante gegenüber klassischem ABS wahrgenommen wird.

    Warum eSUN ABS+ empfehlenswert ist

    eSUN ABS+ eignet sich gut für robuste Bauteile, bei denen PLA zu spröde und PETG nicht temperaturbeständig genug ist. Es passt gut für Gehäuse, Halterungen, Adapter und technische Teile im Innenbereich.

    Der große Vorteil liegt in der Kombination aus Preis, Verfügbarkeit und Alltagstauglichkeit. Für viele Nutzer ist eSUN ABS+ daher die sinnvollste Wahl, wenn ABS nicht nur getestet, sondern regelmäßig genutzt werden soll.

    Geeignet für

    • technische Gehäuse
    • Adapter
    • Halterungen
    • Werkstattteile
    • Ersatzteile
    • Vorrichtungen
    • funktionale Bauteile

    Worauf du achten solltest

    ABS+ bleibt ABS. Auch wenn es sich oft einfacher drucken lässt als klassisches ABS, brauchst du weiterhin ein beheiztes Druckbett, stabile Temperaturen und möglichst einen geschlossenen Bauraum.

    Wenn du ABS sauber abstimmen möchtest, lohnt sich ein Temperaturtest. Eine passende Anleitung findest du im Artikel Temperaturturm drucken – so findest du die perfekte Drucktemperatur für PLA, PETG, TPU, ASA, ABS und Nylon.

    Empfehlung

    eSUN ABS+ ist meine Preis-Leistungs-Empfehlung für alle, die robuste technische Teile drucken möchten.

    3. OVERTURE ABS – solider Allrounder für Gehäuse und Werkstattteile

    OVERTURE ABS ist eine gute Wahl, wenn du ein solides ABS-Filament für typische Funktionsteile suchst. Es passt gut zu Nutzern, die ein verlässliches Allround-Filament für Gehäuse, Halterungen und technische Bauteile benötigen.

    Warum OVERTURE ABS empfehlenswert ist

    OVERTURE ist im Filamentbereich breit vertreten und bietet viele Materialien für FDM-Drucker an. Das ABS-Filament ist besonders interessant, wenn du einen klassischen ABS-Allrounder suchst, der für verschiedene technische Anwendungen eingesetzt werden kann.

    Für funktionale Teile ist wichtig, dass das Material gleichmäßig extrudiert und stabile Layer bildet. Genau hier lohnt sich ein Filament, das nicht nur günstig ist, sondern auch für reproduzierbare Ergebnisse genutzt werden kann.

    Geeignet für

    • technische Gehäuse
    • Abdeckungen
    • Werkstattteile
    • Halterungen
    • Adapter
    • robuste Prototypen
    • Funktionsteile im Innenbereich

    Worauf du achten solltest

    OVERTURE ABS sollte wie jedes ABS möglichst mit geschlossenem Bauraum gedruckt werden. Bei größeren Teilen sind Brim, sauberes Druckbett und stabile Umgebungstemperatur besonders wichtig.

    Wenn du häufig Probleme mit verzogenen Ecken hast, findest du Hilfe im Artikel Warping vermeiden – 10 Lösungen für PLA, PETG, ABS und ASA.

    Empfehlung

    OVERTURE ABS ist ein solider Allrounder für Nutzer, die ABS regelmäßig für technische Teile einsetzen möchten.

    4. SUNLU High Speed ABS – für moderne schnelle FDM-Drucker

    SUNLU High Speed ABS ist besonders interessant, wenn du einen modernen schnellen Drucker nutzt und ABS nicht extrem langsam drucken möchtest. High-Speed-Filamente sind darauf ausgelegt, bei höheren Druckgeschwindigkeiten zuverlässiger zu fließen.

    Warum SUNLU High Speed ABS empfehlenswert ist

    Viele aktuelle 3D-Drucker sind deutlich schneller als klassische FDM-Drucker. Gerade bei Bambu, QIDI, Creality K-Serie oder anderen schnellen CoreXY- und Bedslinger-Systemen stellt sich die Frage, ob normale Filamente noch optimal mitkommen.

    SUNLU High Speed ABS richtet sich an Nutzer, die schneller drucken möchten, ohne direkt auf ein technisches Spezialfilament umzusteigen. Für Prototypen, Funktionsteile und robuste Alltagsbauteile kann das interessant sein.

    Geeignet für

    • schnelle Drucker
    • technische Prototypen
    • Gehäuse
    • Halterungen
    • Werkstattteile
    • Funktionsteile
    • Nutzer moderner High-Speed-Druckprofile

    Worauf du achten solltest

    Schneller Druck bedeutet nicht automatisch bessere Teile. Bei ABS bleibt die Bauraumtemperatur wichtig. Wenn du schneller druckst, kann die Layerhaftung leiden, wenn die Temperatur nicht passt. Außerdem steigt bei großen Teilen weiterhin das Warping-Risiko.

    Prüfe deshalb Temperatur, Flow und Geschwindigkeit sauber. Hilfe dazu findest du in den Artikeln Druckgeschwindigkeit richtig einstellen – Qualität, Haftung und Druckzeit optimieren, Flow kalibrieren – Über- und Unterextrusion vermeiden und Temperaturturm drucken.

    Empfehlung

    SUNLU High Speed ABS ist eine gute Wahl, wenn du ABS auf einem modernen schnellen Drucker testen möchtest.

    5. ERYONE High Speed ABS – Alternative für schnelle technische Drucke

    ERYONE High Speed ABS ist eine weitere interessante Option für Nutzer, die ABS mit höheren Geschwindigkeiten drucken möchten. Es eignet sich vor allem für moderne Drucker und technische Teile, bei denen ein gutes Verhältnis aus Geschwindigkeit und Stabilität gesucht wird.

    Warum ERYONE High Speed ABS empfehlenswert ist

    ERYONE High Speed ABS passt gut zu Druckern, die mit schnellen Profilen arbeiten. Es ist eine sinnvolle Alternative, wenn du mehrere High-Speed-ABS-Filamente vergleichen möchtest oder SUNLU nicht in der gewünschten Farbe verfügbar ist.

    Gerade bei schnellen technischen Drucken ist es wichtig, nicht nur auf die maximale Geschwindigkeit zu achten. Entscheidend ist, ob das Bauteil nach dem Druck stabil, maßhaltig und sauber bleibt.

    Geeignet für

    • schnelle ABS-Drucke
    • technische Prototypen
    • Werkstattteile
    • Halterungen
    • Gehäuse
    • moderne FDM-Drucker
    • Vergleichstests mit High-Speed-Profilen

    Worauf du achten solltest

    Auch hier gilt: ABS bleibt anspruchsvoll. Wenn große Teile warpen oder Layer nicht sauber haften, ist nicht automatisch das Filament schuld. Oft liegt es an zu wenig Bauraumtemperatur, falscher Lüftung, schlechter Haftung oder zu schneller Druckgeschwindigkeit.

    Wenn du mit ABS noch am Anfang stehst, ist der Artikel ABS richtig einstellen – Temperatur, Druckbett und Gehäuse richtig nutzen die wichtigste Grundlage.

    Empfehlung

    ERYONE High Speed ABS ist eine gute Alternative für schnelle technische Drucke und moderne FDM-Drucker.

    Welche ABS-Empfehlung passt zu welchem Einsatz?

    EinsatzbereichEmpfehlung
    ABS günstig testenSUNLU ABS
    beste Preis-LeistungeSUN ABS+
    klassischer AllrounderOVERTURE ABS
    schneller Druck mit SUNLUSUNLU High Speed ABS
    alternative High-Speed-OptionERYONE High Speed ABS
    Gehäuse und AdaptereSUN ABS+ oder OVERTURE ABS
    technische PrototypenSUNLU ABS oder eSUN ABS+
    schnelle FunktionsteileSUNLU High Speed ABS oder ERYONE High Speed ABS
    regelmäßige ABS-DruckeeSUN ABS+ oder OVERTURE ABS

    Wenn du zum ersten Mal ABS druckst, starte mit kleinen Bauteilen. Drucke zuerst einen Temperaturturm, prüfe die Druckbett-Haftung und taste dich dann an größere Teile heran.

    ABS richtig drucken: Grundeinstellungen

    ABS braucht höhere Temperaturen und stabilere Bedingungen als PLA oder PETG. Die genauen Werte hängen vom Filament, Drucker und Bauteil ab, aber diese Startwerte funktionieren für viele ABS-Filamente als Orientierung.

    EinstellungTypischer Startwert für ABS
    Düsentemperatur235–260 °C
    Druckbett90–110 °C
    Bauraummöglichst geschlossen
    Lüfterniedrig bis aus
    Druckgeschwindigkeiteher moderat starten
    Erste Schichtlangsam und sauber
    DruckoberflächePEI oder geeignete Haftlösung
    Brimbei größeren Teilen sinnvoll

    ABS reagiert empfindlich auf Zugluft und schnelles Abkühlen. Wenn das Bauteil ungleichmäßig abkühlt, können sich Ecken lösen oder Layer reißen. Genau deshalb ist ein geschlossener Bauraum bei ABS sehr hilfreich.

    Eine ausführliche Anleitung findest du im Artikel ABS richtig einstellen – Temperatur, Druckbett und Gehäuse richtig nutzen.

    Braucht man für ABS einen geschlossenen 3D-Drucker?

    Für kleine ABS-Teile kann ein offener Drucker funktionieren. Für größere, technische oder wiederholbare Drucke ist ein geschlossener Bauraum aber deutlich besser.

    Ein geschlossener Bauraum hilft bei ABS, weil er:

    • Zugluft reduziert
    • Warping verringert
    • die Umgebungstemperatur stabiler hält
    • Risse zwischen Schichten vermeidet
    • größere Teile zuverlässiger macht
    • reproduzierbare Ergebnisse ermöglicht

    Wenn du regelmäßig ABS, ASA oder Nylon drucken möchtest, solltest du beim Drucker auf einen geschlossenen Bauraum achten. Eine passende Orientierung findest du auf der Seite 3D-Drucker finden und im Artikel Premium 3D-Drucker für zuhause 2026.

    Muss ABS getrocknet werden?

    ABS ist nicht so extrem feuchtigkeitsempfindlich wie Nylon, sollte aber trotzdem trocken gelagert werden. Feuchtigkeit kann auch bei ABS zu unruhiger Extrusion, schlechter Oberfläche, Blasenbildung oder schwächerer Layerhaftung führen.

    Typische Anzeichen für feuchtes ABS sind:

    • Knistern an der Düse
    • kleine Blasen im Druckbild
    • raue Oberfläche
    • ungleichmäßige Extrusion
    • schlechtere Layerhaftung
    • mehr Stringing als üblich

    Wenn eine ABS-Rolle länger offen lag oder auffällig druckt, kann Trocknen sinnvoll sein. Für technische Teile lohnt es sich besonders, mit trockenem Filament zu arbeiten, weil die Bauteilstabilität wichtiger ist als bei reinen Deko-Drucken. Welche Temperatur, Dauer und Methode passen, zeigt ABS trocknen: Temperatur, Dauer und richtige Methode.

    Passende Grundlagen findest du im Artikel Filament trocknen: Temperatur- und Zeit-Tabelle für PLA, PETG, TPU, ASA, ABS und Nylon. Wenn du regelmäßig ABS, ASA, PETG, TPU oder Nylon nutzt, lohnt sich außerdem ein Blick in den Filamenttrockner Vergleich 2026.

    ABS und Warping: das größte Problem

    Warping ist bei ABS eines der häufigsten Probleme. Dabei lösen sich Ecken vom Druckbett oder das Bauteil verzieht sich während des Drucks. Ursache ist die Schrumpfung beim Abkühlen.

    Besonders kritisch sind:

    • große flache Bauteile
    • scharfe Ecken
    • offene Drucker
    • Zugluft
    • zu niedrige Druckbett-Temperatur
    • zu starker Lüfter
    • verschmutzte Druckplatte
    • schlechte erste Schicht

    Gegen Warping helfen:

    • geschlossener Bauraum
    • saubere Druckplatte
    • richtige Bett-Temperatur
    • langsame erste Schicht
    • Brim bei größeren Teilen
    • wenig bis keine Bauteilkühlung
    • abgerundete Ecken im Design
    • stabile Umgebungstemperatur

    Wenn du ABS druckst, solltest du den Artikel Warping vermeiden – 10 Lösungen für PLA, PETG, ABS und ASA unbedingt lesen.

    Sinnvolles Zubehör für ABS-Drucke

    ABS ist ein technisches Material. Mit dem richtigen Zubehör werden die Ergebnisse deutlich zuverlässiger.

    ZubehörWarum sinnvoll bei ABS?
    Filamenttrocknerhilft bei gleichmäßigerem Material
    geschlossener Bauraumreduziert Warping und Risse
    PEI-Druckplattegute Haftung bei passender Einstellung
    Haftmittelkann bei großen Teilen helfen
    Isopropanolsaubere Druckplatte verbessert Haftung
    Ersatzdüsensaubere Extrusion und bessere Oberfläche
    Messschieberwichtig für passgenaue technische Teile
    Entgratersaubere Nachbearbeitung von Werkstattteilen

    Viele ABS-Probleme entstehen nicht nur durch das Filament, sondern durch die Kombination aus offener Umgebung, schlechter Haftung und zu schneller Abkühlung.

    Eine gute Übersicht findest du im Artikel 3D-Druck Zubehör – der ultimative Guide mit über 50 Tools.

    ABS auf Bambu, QIDI, Creality und Prusa drucken

    ABS lässt sich auf vielen modernen FDM-Druckern drucken, wenn Hotend, Heizbett und Bauraum passen. Besonders geeignet sind Drucker mit geschlossenem oder gut abgeschirmtem Bauraum.

    Bambu Lab P2S, X2D und ähnliche Drucker

    Bambu-Drucker mit geschlossenem Gehäuse sind für ABS deutlich besser geeignet als offene Einsteigergeräte. Wichtig sind trotzdem passende Profile, gute Druckbett-Haftung und möglichst stabile Umgebungstemperatur.

    Wenn du mit Bambu Studio arbeitest, hilft dir der Artikel Bambu Studio Einstellungen erklärt – die wichtigsten Parameter für Einsteiger. Für Materialtests passt außerdem Temperaturturm drucken.

    QIDI, Creality und Prusa

    Auch QIDI-, Creality- und Prusa-Drucker können ABS drucken, wenn Temperatur, Haftung und Bauraum passen. Bei offenen Druckern ist ABS schwieriger. Bei geschlossenen Modellen oder mit Enclosure steigen die Erfolgschancen deutlich.

    Wenn du gezielt einen Drucker für technische Filamente suchst, hilft dir die Übersicht 3D-Drucker finden.

    ABS nachbearbeiten: Vorteil gegenüber vielen anderen Filamenten

    Ein Vorteil von ABS ist die gute Nachbearbeitung. ABS lässt sich schleifen, bohren, kleben und je nach Methode auch glätten. Dadurch eignet es sich gut für Gehäuse, technische Teile und Prototypen, die nach dem Druck weiterbearbeitet werden sollen.

    Typische Nachbearbeitung bei ABS:

    • Schleifen
    • Bohren
    • Entgraten
    • Kleben
    • Lackieren
    • Glätten
    • Gewindeeinsätze einsetzen

    Gerade für technische Teile kann das sehr nützlich sein. Wenn du stabile Gewinde in 3D-Druckteile einbauen möchtest, wäre ein Artikel zu Heat-Set Inserts besonders passend. Bis dahin findest du hilfreiches Werkzeug in der 3D-Druck Zubehör Übersicht.

    Häufige Fehler beim ABS-Druck

    ABS auf offenem Drucker zu groß drucken

    Kleine Teile können funktionieren. Große ABS-Teile auf einem offenen Drucker sind deutlich schwieriger. Warping ist dann sehr wahrscheinlich.

    Druckbett nicht gründlich reinigen

    ABS braucht eine zuverlässige erste Schicht. Fett, Staub oder alte Rückstände können die Haftung deutlich verschlechtern.

    Lüfter zu stark einstellen

    Zu viel Bauteilkühlung kann Warping und schlechte Layerhaftung verstärken. ABS wird meist mit wenig oder gar keinem Lüfter gedruckt.

    Zu kalt drucken

    Eine zu niedrige Temperatur kann zwar optisch sauber wirken, verschlechtert aber häufig die Layerhaftung.

    Zu schnell drucken

    High-Speed-ABS kann schneller verarbeitet werden, aber Geschwindigkeit ersetzt keine stabile Bauraumtemperatur. Gerade bei technischen Teilen solltest du Stabilität vor maximale Geschwindigkeit stellen.

    Filament offen lagern

    ABS sollte trocken gelagert werden. Angebrochene Rollen gehören in eine luftdichte Box oder einen Beutel mit Silicagel.

    Mehr dazu findest du im Artikel Filament richtig lagern – PLA, PETG und ABS trocken halten.

    Welches ABS Filament ist 2026 die beste Wahl?

    Wenn du nur eine Empfehlung möchtest, ist eSUN ABS+ für viele Nutzer die sinnvollste Wahl. Es bietet eine gute Kombination aus Preis, Verfügbarkeit und Alltagstauglichkeit. Für günstige Tests ist SUNLU ABS sehr interessant. OVERTURE ABS ist ein solider Allrounder. Für moderne schnelle Drucker sind SUNLU High Speed ABS und ERYONE High Speed ABS spannende Optionen.

    Kaufempfehlung nach Nutzertyp

    NutzertypEmpfehlung
    Ich möchte ABS günstig testenSUNLU ABS
    Ich suche beste Preis-LeistungeSUN ABS+
    Ich will einen soliden AllrounderOVERTURE ABS
    Ich drucke mit modernen schnellen ProfilenSUNLU High Speed ABS
    Ich suche eine High-Speed-AlternativeERYONE High Speed ABS
    Ich drucke technische GehäuseeSUN ABS+ oder OVERTURE ABS
    Ich drucke viele PrototypenSUNLU ABS oder SUNLU High Speed ABS
    Ich möchte ABS regelmäßig nutzeneSUN ABS+ oder OVERTURE ABS

    Fazit: Das beste ABS Filament hängt von deinem Drucker und Einsatz ab

    ABS ist ein starkes Filament für technische Teile, robuste Gehäuse, Werkstattprojekte und funktionale Bauteile. Es ist temperaturbeständiger als PLA und für viele technische Anwendungen besser geeignet als einfache Standardfilamente. Gleichzeitig ist ABS anspruchsvoller zu drucken und braucht möglichst stabile Bedingungen.

    Für die meisten Nutzer ist eSUN ABS+ die beste Preis-Leistungs-Empfehlung. SUNLU ABS eignet sich sehr gut für den günstigen Einstieg. OVERTURE ABS ist ein solider Allrounder für regelmäßige ABS-Drucke. SUNLU High Speed ABS und ERYONE High Speed ABS sind spannend, wenn du moderne schnelle Drucker nutzt und ABS mit höheren Geschwindigkeiten testen möchtest.

    Meine Empfehlungen:

    Wenn du ABS zuverlässig drucken möchtest, sind drei Dinge entscheidend: ein passendes Filament, ein möglichst geschlossener Bauraum und sauber abgestimmte Einstellungen.

    Wenn du dich zu ABS und ASA noch tiefer einlesen willst, kannst du auch in das Bambu Wiki schauen.

    Häufige Fragen zum besten ABS Filament

    Welches ABS Filament ist 2026 am besten?

    Für viele Nutzer ist eSUN ABS+ eine sehr gute Preis-Leistungs-Empfehlung. Es eignet sich gut für technische Teile, Gehäuse und robuste Funktionsteile. Für günstige Tests ist SUNLU ABS interessant, während OVERTURE ABS ein solider Allrounder ist.

    Ist ABS besser als PETG?

    ABS ist temperaturbeständiger als PETG und für manche technische Teile besser geeignet. PETG ist dafür einfacher zu drucken, zäher im Alltag und weniger empfindlich gegenüber Warping. Für viele Werkstattteile reicht PETG aus. Für höhere Temperaturen kann ABS sinnvoller sein.

    Ist ABS besser als ASA?

    Für den Außenbereich ist ASA meist besser, weil es UV- und witterungsbeständiger ist. ABS eignet sich eher für technische Teile im Innenbereich. Beide Materialien sind anspruchsvoller zu drucken als PLA oder PETG.

    Braucht ABS einen geschlossenen Bauraum?

    Für kleine ABS-Teile kann ein offener Drucker funktionieren. Für größere oder zuverlässige technische Teile ist ein geschlossener Bauraum aber sehr empfehlenswert. Er reduziert Warping, Zugluft und Risse zwischen Schichten.

    Welche Temperatur braucht ABS?

    Viele ABS-Filamente werden im Bereich von etwa 235 bis 260 °C gedruckt. Das Druckbett liegt häufig bei etwa 90 bis 110 °C. Die optimalen Werte hängen vom Filament, Drucker, Hotend und Bauteil ab.

    Muss ABS getrocknet werden?

    ABS sollte trocken gelagert werden und kann bei Problemen getrocknet werden. Wenn das Filament knistert, Blasen bildet, rau druckt oder ungleichmäßig extrudiert, ist Trocknung sinnvoll.

    Warum warpt ABS so stark?

    ABS schrumpft beim Abkühlen. Wenn das Bauteil ungleichmäßig abkühlt, entstehen Spannungen und Ecken können sich vom Druckbett lösen. Ein geschlossener Bauraum, saubere Druckplatte, Brim und passende Temperaturen helfen dagegen.

    Kann man ABS auf einem Bambu Lab P1S drucken?

    Ja, ein Bambu Lab P1S eignet sich grundsätzlich gut für ABS, weil er einen geschlossenen Bauraum hat. Wichtig sind passende Einstellungen, gute Druckbett-Haftung und eine stabile Umgebungstemperatur.

    Welches Zubehör ist für ABS sinnvoll?

    Besonders sinnvoll sind ein Filamenttrockner, eine gute Druckplatte, Isopropanol zur Reinigung, ggf. Haftmittel, Ersatzdüsen, Messschieber und bei größeren Teilen ein geschlossener Bauraum. Eine Übersicht findest du im 3D-Druck Zubehör Guide.

    Ist High-Speed-ABS sinnvoll?

    High-Speed-ABS kann sinnvoll sein, wenn du einen modernen schnellen Drucker nutzt. Trotzdem bleiben Bauraumtemperatur, Layerhaftung und Warping-Kontrolle wichtig. Für technische Teile solltest du nicht nur auf Geschwindigkeit, sondern auch auf Stabilität achten.

  • Bestes ASA Filament 2026 – Empfehlungen für Outdoor- und Werkstattteile

    Bestes ASA Filament 2026 im Vergleich für Outdoor- und Werkstattteile mit SUNLU ASA, eSUN ASA+, Polymaker PolyLite ASA, Spectrum ASA 275 und Prusament ASA
    ASA Filament eignet sich besonders für robuste, UV- und witterungsbeständige 3D-Druckteile im Außenbereich, in der Werkstatt und für funktionale Anwendungen.

    Hinweis: Dieser Artikel enthält Affiliate-Links. Wenn du über diese Links etwas kaufst, erhalten wir eine kleine Provision. Für dich entstehen keine zusätzlichen Kosten.

    Bestes ASA Filament? ASA ist eines der spannendsten Filamente für funktionale 3D-Drucke. Es ist witterungsbeständiger als PLA, UV-beständiger als PETG und deutlich besser für den Außenbereich geeignet. Wer Halterungen, Gehäuse, Adapter, Ersatzteile oder robuste Werkstattteile drucken möchte, landet deshalb früher oder später bei ASA.

    Gleichzeitig ist ASA kein Filament, das man einfach wie PLA auf jeden offenen Drucker legt und perfekte Ergebnisse erwartet. Es braucht höhere Temperaturen, eine gute Druckbett-Haftung, möglichst wenig Zugluft und im Idealfall einen geschlossenen Bauraum. Dafür bekommst du ein Material, das sich besonders gut für dauerhafte, belastbare und wetterfeste Teile eignet.

    In diesem Vergleich findest du fünf empfehlenswerte ASA-Filamente für unterschiedliche Einsatzzwecke: vom günstigen Einstieg über starke Allrounder bis zur hochwertigen Premium-Option für anspruchsvolle Werkstatt- und Outdoor-Projekte.

    Wenn du noch unsicher bist, ob ASA das richtige Material für dein Projekt ist, hilft dir der Artikel Filament für Werkstattteile: PLA vs PETG vs ABS Vergleich. Für die passenden Druckeinstellungen findest du zusätzlich eine ausführliche Anleitung unter ASA richtig einstellen – Temperatur, Druckbett und Warping vermeiden.

    Warum ASA für Outdoor- und Werkstattteile so interessant ist

    ASA steht für Acrylester-Styrol-Acrylnitril und ist technisch mit ABS verwandt. Der große Vorteil: ASA ist deutlich UV- und witterungsbeständiger als ABS. Genau deshalb eignet es sich sehr gut für Bauteile, die draußen, in der Garage, im Garten, am Fahrzeug, in der Werkstatt oder in wärmeren Umgebungen eingesetzt werden.

    Typische ASA-Anwendungen sind:

    • Halterungen für außen
    • Gehäuse für Elektronik
    • Garten- und Werkstattteile
    • Adapter und Abdeckungen
    • Ersatzteile
    • Fahrzeugnahe Bauteile
    • Clips und Befestigungen
    • wetterfeste Vorrichtungen
    • technische Funktionsteile
    • robuste Organisationslösungen

    ASA ist besonders dann sinnvoll, wenn PLA zu spröde, PETG nicht wetterfest genug und ABS zu UV-empfindlich ist. Für einfache Indoor-Drucke bleibt PLA oft leichter. Für viele Werkstattteile ist PETG ein sehr guter Kompromiss. Wenn das Teil aber dauerhaft draußen oder wärmer eingesetzt wird, ist ASA häufig die bessere Wahl.

    Passende Grundlagen zu PETG findest du im Artikel Bestes PETG Filament für Werkstattteile. Wenn du eher einfache und günstige Drucke planst, lohnt sich außerdem der Artikel Bestes PLA Filament für den 3D-Druck.

    ASA Filament: Vorteile und Nachteile im Überblick

    EigenschaftBewertung bei ASABedeutung in der Praxis
    UV-Beständigkeitsehr gutideal für Außenbereich
    Witterungsbeständigkeitsehr gutgeeignet für Garten, Garage, Werkstatt
    Temperaturbeständigkeitbesser als PLA/PETGsinnvoll für wärmere Umgebungen
    Schlagzähigkeitgutgeeignet für robuste Funktionsteile
    Druckbarkeitanspruchsvollergeschlossener Bauraum empfohlen
    Warping-Risikomittel bis hochgute Haftung und stabile Umgebung nötig
    Geruch beim Druckvorhandengute Belüftung wichtig
    Optikmeist hochwertig matt bis seidenmattgut für sichtbare Funktionsteile

    ASA ist also kein reines Einsteigerfilament, aber ein sehr gutes Material für fortgeschrittene Maker. Wenn dein Ziel funktionale Teile statt Deko-Modelle sind, lohnt sich die Einarbeitung.

    Wann lohnt sich ASA statt PLA, PETG oder ABS?

    ASA ist nicht immer die beste Wahl. Es kommt stark darauf an, wo das Druckteil später eingesetzt wird.

    AnwendungBesser geeignetes Material
    einfache Deko-ModellePLA
    günstige PrototypenPLA oder PETG
    robuste Indoor-WerkstattteilePETG
    flexible Schutzkappen oder FüßeTPU
    technische Teile mit höherer TemperaturbelastungASA oder ABS
    Außenbereich mit Sonne und WetterASA
    sehr belastbare technische SpezialteileNylon oder PA-CF

    ASA lohnt sich besonders, wenn dein Teil:

    • draußen genutzt wird
    • UV-Strahlung ausgesetzt ist
    • etwas wärmer werden kann
    • stabiler als PLA sein soll
    • nicht so schnell spröde werden soll
    • funktional und langlebig sein muss
    • optisch sauber und hochwertig wirken soll

    Wenn du hauptsächlich Indoor-Halterungen und Werkstattteile druckst, reicht oft PETG. Wenn du aber wetterfeste Teile möchtest, ist ASA die deutlich spannendere Option.

    Bestes ASA Filament 2026: Vergleich der Empfehlungen

    FilamentStärkeGeeignet fürPreisniveau
    SUNLU ASAgünstiger Einstiegeinfache Outdoor- und Werkstattteilegünstig bis mittel
    eSUN ASA+starke Preis-Leistungrobuste Funktionsteile, Alltag, Werkstattmittel
    Polymaker PolyLite ASAbester Allroundersaubere, zuverlässige ASA-Druckemittel
    Fillamentum ASA Extrafillhochwertige Optiksichtbare Bauteile, Gehäuse, Designteilehöher
    Prusament ASAPremium-Optionpräzise Teile, hohe Konstanz, technische Druckehöher

    Kurz zusammengefasst:

    1. Polymaker PolyLite ASA – beste Allround-Empfehlung

    Polymaker PolyLite ASA ist eine sehr gute Wahl, wenn du ein zuverlässiges ASA-Filament für funktionale Teile suchst. Es richtet sich an Nutzer, die ASA regelmäßig drucken möchten und Wert auf eine gute Mischung aus Druckbarkeit, Stabilität und sauberer Oberfläche legen.

    Warum Polymaker PolyLite ASA empfehlenswert ist

    Polymaker ist im FDM-Bereich eine bekannte Marke und PolyLite ASA passt gut zu typischen Anwendungen im Außenbereich und in der Werkstatt. Das Filament eignet sich für robuste Halterungen, Gehäuse, Adapter und Bauteile, die nicht nur im Regal stehen, sondern wirklich genutzt werden sollen.

    Besonders stark ist Polymaker PolyLite ASA als Allrounder. Es ist nicht die günstigste Option, aber auch nicht so teuer wie manche Premium-Filamente. Dadurch eignet es sich gut für Nutzer, die regelmäßig ASA drucken und reproduzierbare Ergebnisse möchten.

    Geeignet für

    • Outdoor-Halterungen
    • technische Gehäuse
    • Werkstattteile
    • Adapter
    • wetterfeste Ersatzteile
    • funktionale Drucke mit sauberer Oberfläche

    Worauf du achten solltest

    Wie jedes ASA braucht auch PolyLite ASA stabile Druckbedingungen. Ein geschlossener Bauraum ist empfehlenswert. Auf einem offenen Drucker können größere Teile leichter warpen oder sich vom Druckbett lösen.

    Wenn du Probleme mit abhebenden Ecken hast, hilft dir der Artikel Warping vermeiden – 10 Lösungen für PLA, PETG, ABS und ASA. Für die richtige Temperatur lohnt sich außerdem Temperaturturm drucken – so findest du die perfekte Drucktemperatur für PLA, PETG, TPU, ASA, ABS und Nylon.

    Empfehlung

    Polymaker PolyLite ASA ist meine beste Allround-Empfehlung für alle, die ASA ernsthaft für Werkstatt- und Outdoor-Teile nutzen möchten.

    Polymaker PolyLite ASA ansehen

    2. eSUN ASA+ – starke Preis-Leistung für robuste Funktionsteile

    eSUN ASA+ ist eine sehr interessante Option, wenn du ein preislich attraktives ASA-Filament mit guter Alltagstauglichkeit suchst. Es eignet sich gut für Nutzer, die von PETG auf ASA umsteigen möchten und ein robustes Material für wetterfestere Teile suchen.

    Warum eSUN ASA+ empfehlenswert ist

    eSUN ASA+ bietet eine gute Kombination aus Verfügbarkeit, Preis und Materialeigenschaften. Es ist besonders spannend für Werkstattteile, Gartenprojekte, Halterungen und funktionale Drucke, bei denen du nicht direkt zum teuersten Filament greifen möchtest.

    ASA+ soll im Vergleich zu klassischem ASA oft etwas einfacher zu drucken sein. Trotzdem bleibt es ein technisches Material, das stabile Temperaturen und eine gute Druckbett-Haftung braucht.

    Geeignet für

    • robuste Werkstattteile
    • einfache Outdoor-Projekte
    • Halterungen
    • Abdeckungen
    • Gehäuse
    • funktionale Ersatzteile
    • erste ASA-Erfahrungen

    Worauf du achten solltest

    Gerade bei größeren Bauteilen solltest du auf gute Haftung und möglichst wenig Zugluft achten. ASA kann sich stärker verziehen als PLA oder PETG. Wenn du noch keinen geschlossenen Drucker nutzt, kann ein provisorisches Gehäuse oder ein Drucker mit geschlossenem Bauraum sinnvoll sein.

    Wenn du überlegst, welcher Drucker für ASA, ABS oder andere technische Filamente geeignet ist, hilft dir die Seite 3D-Drucker finden.

    Empfehlung

    eSUN ASA+ ist eine sehr gute Preis-Leistungs-Wahl für alle, die robuste ASA-Teile drucken möchten, ohne direkt in den Premiumbereich zu gehen.

    eSUN ASA+ ansehen

    3. SUNLU ASA – günstiger Einstieg in ASA

    SUNLU ASA ist besonders interessant, wenn du ASA ausprobieren möchtest und nicht sofort viel Geld für Premium-Filament ausgeben willst. Für einfache Werkstattteile, Tests und erste Outdoor-Projekte kann SUNLU ASA eine sinnvolle Wahl sein.

    Warum SUNLU ASA empfehlenswert ist

    SUNLU ist vielen Nutzern bereits von PLA, PETG oder Filamenttrocknern bekannt. Das ASA-Filament passt gut als günstiger Einstieg, wenn du testen möchtest, ob ASA auf deinem Drucker zuverlässig funktioniert.

    Gerade wenn du noch dabei bist, ASA-Einstellungen zu finden, kann ein günstigeres Filament sinnvoll sein. Erste Tests, Temperaturtürme und Haftungsversuche verbrauchen Material. Dafür muss es nicht immer direkt das teuerste ASA sein.

    Geeignet für

    • erste ASA-Tests
    • einfache Outdoor-Teile
    • Werkstatt-Halterungen
    • Prototypen
    • günstige Funktionsteile
    • Testdrucke für ASA-Einstellungen

    Worauf du achten solltest

    Bei günstigeren Filamenten lohnt sich eine saubere Kalibrierung besonders. Drucke am besten zuerst einen Temperaturturm und prüfe anschließend Flow, Haftung und Warping. Wenn das Material feucht wirkt oder unruhig extrudiert, solltest du es vor dem Drucken trocknen.

    Dazu passen die Artikel Temperaturturm drucken, Flow kalibrieren – Über- und Unterextrusion vermeiden und Filament trocknen: Temperatur- und Zeit-Tabelle für PLA, PETG, TPU, ASA, ABS und Nylon.

    Empfehlung

    SUNLU ASA ist der beste Einstieg, wenn du ASA günstig testen möchtest und bereit bist, deine Einstellungen sauber abzustimmen.

    SUNLU ASA ansehen

    4. Fillamentum ASA Extrafill – hochwertige Optik für sichtbare Bauteile

    Fillamentum ASA Extrafill ist eine gute Wahl, wenn neben Funktion auch Optik wichtig ist. Das Filament ist besonders interessant für sichtbare Gehäuse, Abdeckungen, Designteile und hochwertige Funktionsteile.

    Warum Fillamentum ASA Extrafill empfehlenswert ist

    Nicht jedes ASA-Filament sieht gleich aus. Fillamentum ASA Extrafill ist vor allem dann spannend, wenn du ein Teil nicht nur robust, sondern auch optisch ansprechend drucken möchtest. Für sichtbare Outdoor- oder Werkstattteile kann das ein echter Vorteil sein.

    Gerade bei Gehäusen, Abdeckungen oder Bauteilen, die dauerhaft sichtbar bleiben, lohnt sich ein hochwertigeres Filament. Hier zählt nicht nur der Materialpreis, sondern auch die Oberflächenqualität und die Reproduzierbarkeit.

    Geeignet für

    • sichtbare Gehäuse
    • Outdoor-Abdeckungen
    • Design-Funktionsteile
    • hochwertige Werkstattteile
    • wetterfeste Bauteile mit besserer Optik
    • technische Teile mit sauberer Oberfläche

    Worauf du achten solltest

    Auch bei hochwertigem ASA bleiben die Grundregeln wichtig: geschlossener Bauraum, gutes Druckbett, passende Temperatur und möglichst konstante Umgebungsbedingungen. Ein gutes Filament ersetzt keine saubere Druckvorbereitung.

    Wenn du ASA optisch sauber drucken möchtest, sind auch die Artikel Seam richtig einstellen, Ironing richtig einstellen und Schichthöhe richtig einstellen interessant.

    Empfehlung

    Fillamentum ASA Extrafill ist ideal, wenn dein ASA-Druckteil sichtbar bleibt und hochwertiger wirken soll.

    Fillamentum ASA Extrafill ansehen

    5. Prusament ASA – Premium-Option für konstante Ergebnisse

    Prusament ASA ist eine Premium-Empfehlung für Nutzer, die Wert auf hohe Qualität, saubere Wicklung und konstante Druckergebnisse legen. Es ist nicht die günstigste Wahl, aber besonders dann interessant, wenn Fehldrucke und schwankende Qualität vermieden werden sollen.

    Warum Prusament ASA empfehlenswert ist

    Prusament ist bekannt für hohe Qualitätskontrolle und sehr saubere Verarbeitung. Bei technischen Filamenten wie ASA kann das besonders wertvoll sein. Wenn du funktionale Bauteile druckst, bei denen Maßhaltigkeit, Oberfläche und Wiederholbarkeit wichtig sind, kann sich ein Premium-Filament lohnen.

    Das gilt vor allem bei Bauteilen, die nicht nur einmal als Test gedruckt werden, sondern dauerhaft genutzt werden sollen.

    Geeignet für

    • präzise Funktionsteile
    • technische Bauteile
    • hochwertige Outdoor-Teile
    • Serien kleiner Werkstattteile
    • Gehäuse und Adapter
    • Anwendungen mit höherem Anspruch an Konstanz

    Worauf du achten solltest

    Der höhere Preis lohnt sich besonders, wenn du den Vorteil wirklich nutzt: saubere Profile, gute Trocknung, stabile Druckumgebung und passende Kalibrierung. Wenn der Drucker offen steht, das Druckbett schlecht vorbereitet ist oder die Rolle feucht ist, kann auch ein Premium-Filament nicht sein volles Potenzial zeigen.

    Für zuverlässige Ergebnisse sind deshalb ASA richtig einstellen, Filamenttrockner Vergleich 2026 und 3D-Druck Zubehör – der ultimative Guide mit über 50 Tools passende Ergänzungen.

    Empfehlung

    Prusament ASA ist die beste Wahl, wenn du maximale Konstanz und hochwertige Ergebnisse suchst.

    Prusament ASA ansehen

    Welche ASA-Empfehlung passt zu welchem Einsatz?

    EinsatzbereichEmpfehlung
    günstiger EinstiegSUNLU ASA
    beste Preis-LeistungeSUN ASA+
    regelmäßige ASA-DruckePolymaker PolyLite ASA
    sichtbare BauteileFillamentum ASA Extrafill
    präzise Premium-TeilePrusament ASA
    Outdoor-HalterungenPolymaker, eSUN oder Prusament
    Gehäuse mit guter OptikFillamentum oder Prusament
    Testdrucke und KalibrierungSUNLU oder eSUN
    technische WerkstattteilePolymaker oder Prusament

    Wenn du zum ersten Mal ASA druckst, würde ich nicht direkt mit einem riesigen Bauteil starten. Drucke zuerst einen kleinen Temperaturturm, teste die Haftung und prüfe, ob dein Drucker die Temperatur stabil halten kann.

    ASA richtig drucken: Grundeinstellungen

    ASA braucht höhere Temperaturen als PLA oder PETG. Die genauen Werte hängen vom Filament, Drucker und Bauteil ab, aber diese Startwerte funktionieren für viele ASA-Filamente als Orientierung.

    EinstellungTypischer Startwert für ASA
    Düsentemperatur245–265 °C
    Druckbett90–110 °C
    Bauraummöglichst geschlossen
    Lüfterniedrig bis aus
    Druckgeschwindigkeiteher moderat
    Erste Schichtlangsam und sauber
    DruckoberflächePEI, BuildTak-ähnliche Oberfläche oder geeignete Haftlösung
    Trocknungbei Bedarf sinnvoll

    ASA ist empfindlich gegenüber Zugluft und Temperaturunterschieden. Wenn das Bauteil beim Drucken ungleichmäßig abkühlt, können sich Ecken lösen oder Schichten reißen. Deshalb ist ein geschlossener Bauraum bei ASA deutlich wichtiger als bei PLA oder PETG.

    Eine ausführliche Anleitung findest du im Artikel ASA richtig einstellen – Temperatur, Druckbett und Warping vermeiden.

    Braucht man für ASA einen geschlossenen 3D-Drucker?

    Für kleine ASA-Teile kann ein offener Drucker unter guten Bedingungen funktionieren. Für größere Teile, technische Bauteile und zuverlässige Ergebnisse ist ein geschlossener Bauraum aber klar empfehlenswert.

    Ein geschlossener Drucker hilft dabei:

    • Temperatur im Bauraum stabiler zu halten
    • Warping zu reduzieren
    • Risse zwischen Schichten zu vermeiden
    • Zugluft zu minimieren
    • größere ASA-Teile zuverlässiger zu drucken
    • reproduzierbarere Ergebnisse zu erreichen

    Wenn du regelmäßig ASA, ABS oder Nylon drucken möchtest, solltest du beim Druckerkauf auf einen geschlossenen Bauraum achten. Eine passende Orientierung findest du auf der Seite 3D-Drucker finden und im Artikel Premium 3D-Drucker für zuhause 2026.

    Muss ASA getrocknet werden?

    ASA ist nicht ganz so feuchtigkeitsempfindlich wie Nylon, aber trockene Lagerung ist trotzdem wichtig. Feuchtes ASA kann zu unruhiger Extrusion, schlechter Oberfläche, Blasenbildung oder schwächerer Layerhaftung führen. Temperatur, Dauer und sichere Methoden erklärt der Ratgeber ASA trocknen.

    Typische Anzeichen für feuchtes ASA:

    • Knistern an der Düse
    • kleine Blasen im Druckbild
    • raue Oberfläche
    • ungleichmäßige Extrusion
    • schlechtere Layerhaftung
    • mehr Stringing als üblich

    Wenn eine ASA-Rolle länger offen lag, lohnt sich das Trocknen vor wichtigen Drucken. Besonders bei hochwertigen oder großen Bauteilen ist das sinnvoll.

    Passende Grundlagen findest du im Artikel Filament trocknen: Temperatur- und Zeit-Tabelle für PLA, PETG, TPU, ASA, ABS und Nylon. Wenn du regelmäßig ASA, PETG, TPU oder Nylon nutzt, lohnt sich außerdem ein Blick in den Filamenttrockner Vergleich 2026.

    Sinnvolles Zubehör für ASA-Drucke

    ASA ist ein technisches Material. Mit dem richtigen Zubehör werden die Ergebnisse deutlich zuverlässiger.

    ZubehörWarum sinnvoll bei ASA?
    Filamenttrocknerhilft bei trockenerem, gleichmäßigerem Material
    geschlossener Bauraumreduziert Warping und Risse
    PEI-Druckplattegute Haftung bei passender Einstellung
    Haftmittelkann bei großen Teilen helfen
    Isopropanolsaubere Druckplatte verbessert Haftung
    Ersatzdüsensaubere Extrusion und bessere Oberfläche
    Messschieberwichtig für passgenaue Funktionsteile
    Entgratersaubere Nachbearbeitung von Werkstattteilen

    Viele ASA-Probleme entstehen nicht durch das Filament allein, sondern durch die Kombination aus offener Umgebung, schlechter Haftung und zu schneller Abkühlung. Wenn du diese Punkte kontrollierst, wird ASA deutlich berechenbarer.

    Eine gute Übersicht findest du im Artikel 3D-Druck Zubehör – der ultimative Guide mit über 50 Tools.

    ASA und Warping: das wichtigste Problem

    Warping ist bei ASA eines der häufigsten Probleme. Dabei lösen sich Ecken vom Druckbett oder das Bauteil verzieht sich während des Drucks. Das passiert, weil ASA beim Abkühlen schrumpft.

    Besonders kritisch sind:

    • große flache Bauteile
    • scharfe Ecken
    • offene Drucker
    • Zugluft
    • zu niedrige Druckbett-Temperatur
    • verschmutzte Druckplatte
    • zu starker Lüfter
    • zu schnell gedruckte erste Schicht

    Gegen Warping helfen:

    • geschlossener Bauraum
    • saubere Druckplatte
    • richtige Bett-Temperatur
    • langsame erste Schicht
    • Brim bei großen Teilen
    • wenig bis keine Bauteilkühlung
    • abgerundete Ecken im Design
    • gleichmäßige Umgebungstemperatur

    Wenn du ASA druckst, solltest du den Artikel Warping vermeiden – 10 Lösungen für PLA, PETG, ABS und ASA unbedingt lesen.

    ASA auf Bambu, Prusa, QIDI, Creality und Co.

    ASA lässt sich auf vielen modernen FDM-Druckern drucken, wenn Hotend, Heizbett und Bauraum passen. Besonders geeignet sind Drucker mit geschlossenem oder zumindest gut abgeschirmtem Bauraum.

    Bambu Lab P2S, X2D und ähnliche Drucker

    Bambu-Drucker mit geschlossenem Gehäuse sind für ASA deutlich besser geeignet als offene Einsteigergeräte. Wichtig sind trotzdem passende Profile, gute Druckbett-Haftung und trockene Lagerung.

    Wenn du mit Bambu Studio arbeitest, hilft dir der Artikel Bambu Studio Einstellungen erklärt – die wichtigsten Parameter für Einsteiger. Für Materialtests passt außerdem Temperaturturm drucken.

    Prusa, QIDI und Creality

    Auch Prusa-, QIDI- und Creality-Drucker können ASA drucken, wenn Temperatur, Bauraum und Haftung passen. Bei offenen Druckern ist ASA schwieriger. Bei geschlossenen Modellen oder mit Enclosure steigen die Erfolgschancen deutlich.

    Wenn du gezielt einen Drucker für technische Filamente suchst, hilft dir die Übersicht 3D-Drucker finden.

    ASA-CF: lohnt sich kohlefaserverstärktes ASA?

    Neben normalem ASA gibt es auch ASA-CF, also ASA mit Kohlefaseranteil. Dieses Material kann steifer sein, weniger stark verziehen und eine sehr hochwertige matte Oberfläche liefern. Gleichzeitig ist es abrasiver und stellt höhere Anforderungen an den Drucker.

    ASA-CF lohnt sich vor allem für:

    • steifere technische Teile
    • hochwertige matte Oberflächen
    • funktionale Bauteile mit weniger Verzug
    • präzisere Gehäuse
    • robuste Werkstattteile

    Wichtig: Für ASA-CF solltest du eine gehärtete Düse verwenden. Normale Messingdüsen können durch abrasive Filamente schneller verschleißen.

    Wenn du mit Carbon-Filamenten arbeiten möchtest, sind 3D-Druck Zubehör und Nozzle-Größe richtig wählen sinnvolle Ergänzungen.

    ASA, ABS oder PETG – welches Material ist besser?

    ASA, ABS und PETG werden oft für funktionale Teile verglichen. Alle drei Materialien haben ihre Berechtigung.

    MaterialStärkeSchwächeBeste Anwendung
    PETGeinfach, zäh, alltagstauglichweniger temperatur- und UV-beständigWerkstattteile im Innenbereich
    ABSrobust, temperaturbeständigUV-empfindlicher, Warpingtechnische Teile im Innenbereich
    ASAUV- und wetterbeständiganspruchsvoller zu druckenOutdoor- und Werkstattteile
    ASA-CFsteif, hochwertig, weniger Verzugabrasive Wirkung, teurertechnische Premiumteile

    Für viele Indoor-Werkstattteile reicht PETG. Für höhere Temperaturen kann ABS sinnvoll sein. Für den Außenbereich ist ASA meist die bessere Wahl.

    Wenn du mehr über die Unterschiede erfahren möchtest, lies den Artikel Filament für Werkstattteile: PLA vs PETG vs ABS Vergleich. Für PETG-Empfehlungen passt zusätzlich Bestes PETG Filament für Werkstattteile.

    Häufige Fehler beim ASA-Druck

    ASA auf offenem Drucker zu groß drucken

    Kleine Teile können funktionieren. Große Bauteile auf einem offenen Drucker sind deutlich schwieriger. Warping ist dann sehr wahrscheinlich.

    Druckbett nicht gründlich reinigen

    ASA braucht eine zuverlässige erste Schicht. Fett, Staub oder alte Rückstände können die Haftung deutlich verschlechtern.

    Lüfter zu stark einstellen

    Zu viel Bauteilkühlung kann Warping und schlechte Layerhaftung verstärken. ASA wird meist mit wenig Lüfter gedruckt.

    Zu kalt drucken

    Eine zu niedrige Temperatur kann zwar optisch manchmal sauber wirken, verschlechtert aber häufig die Layerhaftung.

    Filament offen lagern

    ASA sollte trocken gelagert werden. Angebrochene Rollen gehören in eine luftdichte Box oder einen Beutel mit Silicagel.

    Mehr dazu findest du in Filament richtig lagern – PLA, PETG und ABS trocken halten.

    Welches ASA Filament ist 2026 die beste Wahl?

    Wenn du nur eine Empfehlung möchtest, wäre Polymaker PolyLite ASA für die meisten Nutzer die beste Allround-Wahl. Es ist gut verfügbar, zuverlässig und eignet sich für viele Werkstatt- und Outdoor-Projekte.

    Wenn du günstiger starten möchtest, ist SUNLU ASA eine passende Einstiegslösung. eSUN ASA+ ist eine sehr gute Preis-Leistungs-Option für robuste Funktionsteile. Fillamentum ASA Extrafill ist stark, wenn Optik und Oberfläche wichtiger sind. Prusament ASA ist die Premium-Wahl für präzise und konstante Drucke.

    Kaufempfehlung nach Nutzertyp

    NutzertypEmpfehlung
    Ich möchte ASA günstig testenSUNLU ASA
    Ich suche gute Preis-LeistungeSUN ASA+
    Ich will einen zuverlässigen AllrounderPolymaker PolyLite ASA
    Ich drucke sichtbare Gehäuse oder DesignteileFillamentum ASA Extrafill
    Ich möchte maximale KonstanzPrusament ASA
    Ich drucke regelmäßig Outdoor-TeilePolymaker oder Prusament
    Ich drucke größere WerkstattteileeSUN, Polymaker oder Prusament
    Ich möchte besonders hochwertige OberflächenFillamentum oder ASA-CF

    Fazit: Das beste ASA Filament hängt vom Einsatz ab

    ASA ist eines der besten Filamente für Outdoor- und Werkstattteile. Es ist UV-beständig, wetterfest und belastbarer als PLA. Gleichzeitig ist es anspruchsvoller zu drucken und braucht eine bessere Umgebung als PETG.

    Für die meisten Nutzer ist Polymaker PolyLite ASA die beste Allround-Empfehlung. Es bietet eine sehr gute Mischung aus Druckbarkeit, Qualität und Einsatzbreite. eSUN ASA+ ist eine starke Preis-Leistungs-Wahl, SUNLU ASA eignet sich gut für den günstigen Einstieg. Fillamentum ASA Extrafill ist ideal für sichtbare Bauteile mit hochwertiger Optik. Prusament ASA ist die Premium-Option für präzise und konstante Ergebnisse.

    Meine Empfehlungen:

    Wenn du ASA zuverlässig drucken möchtest, sind drei Dinge entscheidend: ein passendes Filament, ein möglichst geschlossener Bauraum und sauber abgestimmte Einstellungen.

    Wenn du dich weiter zu ASA und ABS einlesen möchtest, schau dir diesen Beitrag im Bambu Wiki an.

    Häufige Fragen zum besten ASA Filament

    Welches ASA Filament ist 2026 am besten?

    Für die meisten Nutzer ist Polymaker PolyLite ASA die beste Allround-Empfehlung. Es eignet sich gut für Outdoor- und Werkstattteile und bietet eine gute Mischung aus Qualität, Druckbarkeit und Preis. Für Premium-Ergebnisse ist Prusament ASA sehr interessant.

    Ist ASA besser als PETG?

    Für den Außenbereich ist ASA meist besser als PETG, weil es UV- und witterungsbeständiger ist. PETG ist dafür einfacher zu drucken und für viele Indoor-Werkstattteile völlig ausreichend. Wenn ein Teil dauerhaft draußen eingesetzt wird, ist ASA oft die bessere Wahl.

    Ist ASA schwer zu drucken?

    ASA ist anspruchsvoller als PLA und PETG. Es braucht höhere Temperaturen, gute Druckbett-Haftung und möglichst einen geschlossenen Bauraum. Mit passenden Einstellungen lässt es sich aber zuverlässig drucken.

    Braucht ASA einen geschlossenen Bauraum?

    Für kleine Teile kann ASA auch ohne geschlossenes Gehäuse funktionieren. Für größere, technische oder reproduzierbare Drucke ist ein geschlossener Bauraum aber klar empfehlenswert. Er reduziert Warping und sorgt für stabilere Druckbedingungen.

    Welche Temperatur braucht ASA?

    Viele ASA-Filamente werden im Bereich von etwa 245 bis 265 °C gedruckt. Das Druckbett liegt häufig bei etwa 90 bis 110 °C. Die optimalen Werte hängen vom Filament, Drucker, Druckbett und Bauteil ab.

    Muss ASA getrocknet werden?

    ASA sollte trocken gelagert werden und kann bei Problemen getrocknet werden. Wenn das Filament knistert, Blasen bildet, rau druckt oder ungleichmäßig extrudiert, ist Trocknung sinnvoll.

    Welches ASA eignet sich für draußen?

    Für den Außenbereich eignen sich grundsätzlich alle guten ASA-Filamente besser als PLA oder ABS. Besonders empfehlenswert sind Polymaker PolyLite ASA, eSUN ASA+, Fillamentum ASA Extrafill und Prusament ASA.

    Ist ASA besser als ABS?

    Für Außenanwendungen ist ASA meist besser als ABS, weil es UV- und witterungsbeständiger ist. ABS kann für technische Innenanwendungen weiterhin sinnvoll sein, ist aber im Außenbereich weniger dauerhaft.

    Kann man ASA auf einem Bambu Lab P1S drucken?

    Ja, ein Bambu Lab P1S eignet sich grundsätzlich gut für ASA, weil er einen geschlossenen Bauraum hat. Wichtig sind trotzdem passende Einstellungen, gute Druckbett-Haftung und möglichst trockene Filamentlagerung.

    Welches Zubehör ist für ASA sinnvoll?

    Besonders sinnvoll sind ein Filamenttrockner, eine gute Druckplatte, Isopropanol zur Reinigung, ggf. Haftmittel, Ersatzdüsen und bei größeren Teilen ein geschlossener Bauraum. Eine Übersicht findest du im 3D-Druck Zubehör Guide.