• 3D-Druckteile kleben: Der richtige Kleber für PLA, PETG, ABS und Resin

    3D-Druckteile kleben funktioniert zuverlässig, wenn Material, Belastung und Spaltmaß zusammenpassen. Sekundenkleber ist schnell, 2K-Epoxidkleber füllt größere Fugen und konstruktive Steckverbindungen erhöhen die Festigkeit.
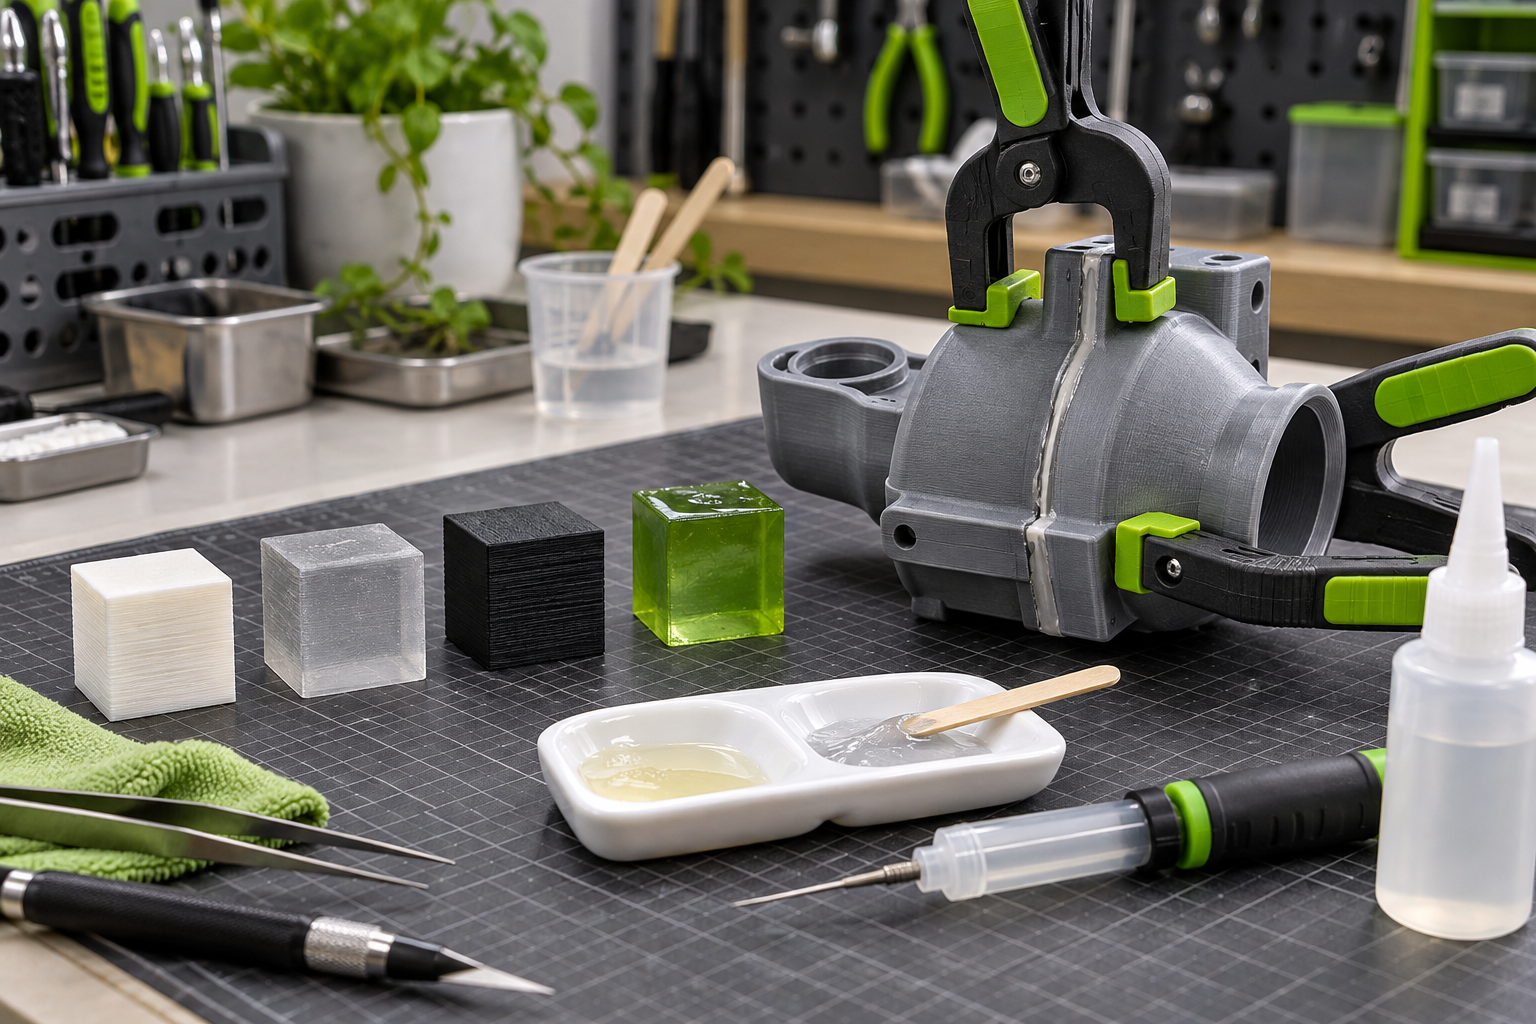
    3D-Druckteile kleben – passender Klebstoff für PLA, PETG, ABS und Resin
    KI-generierte Illustration – keine Originalaufnahme.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

    Welcher Kleber passt?

    Für kleine, gut passende PLA- oder Resin-Teile ist Sekundenkleber häufig ausreichend. Gel läuft weniger in sichtbare Bereiche. 2K-Epoxid eignet sich für größere Flächen, Fugen und belastete Bauteile. PETG verlangt besonders sorgfältige Vorbereitung.

    Schnellauswahl

    PLA: Sekundenkleber-Gel oder Epoxid. PETG: anschleifen, entfetten, Epoxid und mechanische Verstärkung prüfen. ABS/ASA: Kleber nach Einsatzzweck und Herstellerangabe. Resin: Sekundenkleber für kleine Modelle, Epoxid für große Verbindungen.

    Klebeflächen vorbereiten

    1. Trocken zusammenstecken.
    2. Grate entfernen.
    3. Glatte Flächen leicht anschleifen.
    4. Staub beseitigen.
    5. Materialverträglich reinigen.
    6. Umgebung gegen Kleber schützen.

    Zwei typische Klebstoffe

    Das Sekundenkleber-Gel ist gut dosierbar. Der 2K-Epoxidkleber eignet sich für größere Spalte und längeres Ausrichten.

    PLA kleben

    Gut passende Flächen brauchen nur wenig Klebstoff. Bei langen Nähten helfen Passstifte, Nut und Feder oder innenliegende Verbinder, damit Schälkräfte nicht allein auf der Klebeschicht liegen.

    PETG kleben

    PETG ist zäh und wenig haftfreudig. Oberfläche anrauen, sorgfältig reinigen und mechanische Sicherungen einplanen. Belastete Teile mit demselben Filament testen.

    ABS und ASA kleben

    Neben klassischen Klebern existieren lösungsmittelbasierte Verfahren. Diese erfordern zusätzliche Sicherheitsmaßnahmen und können die Geometrie verändern. Sekunden- oder Epoxidkleber sind oft kontrollierbarer.

    Resin kleben

    Resin-Modelle müssen gewaschen, getrocknet und ausgehärtet sein. UV-Resin kann Poren füllen, ist aber keine universelle tragende Verbindung. Für feine Korrekturen steht UV-Resin zur Verfügung.

    Mit Passstiften verstärken

    Bohrungen und Metallstifte erhöhen die Belastbarkeit. Mit einem Modellbau-Handbohrer lassen sich kleine Bohrungen kontrolliert setzen.

    Nähte unsichtbar machen

    Nach dem Aushärten werden Überstände entfernt, Nähte dünn gespachtelt und geschliffen. Den Ablauf zeigt 3D-Druck spachteln und reparieren.

    Typische Fehler

    • Zu viel Klebstoff.
    • Keine Passprobe.
    • Staubige PETG-Flächen.
    • Teile während der Härtung bewegen.
    • Hebelkräfte ignorieren.
    • Kleber auf Passungen verteilen.

    Warum Klebeverbindungen halten oder versagen

    Eine Klebung hält, wenn der Klebstoff die Oberfläche gut benetzt und nach dem Aushärten genügend Kontaktfläche besitzt. Staub, Hautfett oder eine sehr glatte Oberfläche verhindern engen Kontakt. Zusätzlich muss die Verbindung zur Belastung passen: Zug parallel zur Fläche ist meist günstiger als eine Schälbewegung, bei der die Klebeschicht von einer Kante aus abgezogen wird.

    Die Stabilität entsteht also nicht nur durch einen vermeintlich besonders starken Kleber. Eine breite Überlappung, Passstifte und formschlüssige Steckverbindungen können wesentlich mehr bewirken. Bei sicherheitsrelevanten oder hoch belasteten Teilen sollte eine Klebung nicht ohne Prüfung als alleinige tragende Verbindung eingesetzt werden.

    Klebeflächen vorbereiten: genauer Ablauf

    1. Teile ohne Kleber zusammenfügen und mit Bleistift Passlage sowie sichtbare Außenkante markieren.
    2. Elefantenfuß, Stringing und Supportreste entfernen. Die Flächen sollen vollflächig aufeinanderliegen.
    3. Klebeflächen mit mittlerer Körnung leicht kreuzweise anrauen. Dadurch steigt die nutzbare Oberfläche.
    4. Staub mit sauberer Bürste beziehungsweise geeigneter Reinigung entfernen. Unbekannte Lösemittel können Kunststoff angreifen.
    5. Klebstoff zunächst an einem Reststück desselben Filaments testen.
    6. Nur so viel Kleber auftragen, dass die Fläche benetzt wird. Große austretende Mengen erhöhen die Festigkeit nicht automatisch.
    7. Teile in korrekter Position fixieren und während der gesamten vorgeschriebenen Aushärtungszeit nicht bewegen.

    Sekundenkleber: schnelle chemische Reaktion

    Cyanacrylatkleber reagiert mit Spuren von Feuchtigkeit und polymerisiert sehr schnell. Dünnflüssige Varianten ziehen in enge Fugen, können aber unkontrolliert verlaufen. Gel bleibt besser an der gewünschten Stelle und gibt etwas mehr Zeit zum Positionieren. Dicke Kleberansammlungen härten schlechter gleichmäßig und können Wärme entwickeln.

    Die bekannten weißen Schleier entstehen durch ausgasende Bestandteile, die sich auf der Umgebung niederschlagen. Wenig Klebstoff, Luftaustausch und vollständige Aushärtung reduzieren das Risiko. Haut und Augen schützen; zusammengeklebte Finger nicht gewaltsam trennen, sondern die Produkthinweise beziehungsweise medizinischen Empfehlungen beachten.

    2K-Epoxidkleber: Zeit zum Ausrichten

    Epoxidkleber besteht aus zwei getrennten Komponenten. Nach dem Mischen vernetzen Harz und Härter zu einem festen Material. Verhältnis, gründliches Vermengen, Temperatur und Aushärtezeit bestimmen das Ergebnis. Ein nur grob verrührter Klecks kann weiche Bereiche behalten. Mische eine kleine Portion auf einer geeigneten Einwegfläche, streiche beide Komponenten mehrfach ineinander und beachte Topf- sowie Endhärtezeit.

    Epoxid füllt kleine Spalte besser als Sekundenkleber, ersetzt aber keine schlechte Konstruktion. Bei großen Lücken kann eine innenliegende Lasche oder ein Passstück Material und Gewicht sparen. Chemikalienbeständige Handschuhe verwenden, Hautkontakt vermeiden und nicht ausgehärtete Reste nach Hersteller- und örtlichen Entsorgungsvorgaben behandeln.

    Passstifte richtig setzen

    1. Bohrpunkt auf der ersten Hälfte markieren und mit kleinem Durchmesser vorbohren.
    2. Einen kurzen Markierungsstift einsetzen und die zweite Hälfte in korrekter Position andrücken.
    3. Zweite Bohrung an der übertragenen Position herstellen.
    4. Bohrungen schrittweise auf den Stiftdurchmesser erweitern.
    5. Stift trocken einsetzen und Außenkontur prüfen.
    6. Erst danach Klebstoff auf Flächen und Stift geben und fixieren.

    Besonderheiten der Materialien

    PLA lässt sich meist gut mit Sekunden- oder Epoxidkleber verbinden, kann bei Stößen aber spröde brechen. PETG besitzt eine zähe, weniger haftfreudige Oberfläche; Anrauen und mechanische Sicherung sind besonders hilfreich. ABS und ASA können zusätzlich mit materialgeeigneten Lösemittelverfahren verbunden werden, die den Kunststoff lokal anlösen. Dabei entstehen Dämpfe und die Geometrie kann sich verändern. Resin muss vollständig gewaschen, getrocknet und ausgehärtet sein; spröde Modelle werden möglichst verstiftet.

    Klebestelle prüfen

    Nach der Endhärtung zuerst optisch prüfen: Die Teile müssen fluchten, es dürfen keine offenen Randbereiche bestehen. Belaste ein nicht sicherheitsrelevantes Teststück schrittweise in der vorgesehenen Richtung. Knackt die Verbindung oder löst sie sich an einer Kante, ist mehr Kontaktfläche oder eine konstruktive Verstärkung nötig. Erst danach wird die sichtbare Fuge gespachtelt und geschliffen.

    Passende Ratgeber zur Nachbearbeitung

    Fazit

    Passgenauigkeit, Spaltbreite und Belastung sind ebenso wichtig wie das Material. Kleine Fugen gelingen mit Gel-Sekundenkleber; größere Verbindungen profitieren von Epoxid und mechanischer Verstärkung.
  • Resin-Druck nachbearbeiten: Waschen, aushärten und sicher arbeiten

    Einen Resin-Druck nachbearbeiten bedeutet mehr als Waschen und UV-Härten. Ungehärtetes Harz muss kontrolliert behandelt, das Modell materialgerecht gereinigt und zum richtigen Zeitpunkt von Supports befreit werden.

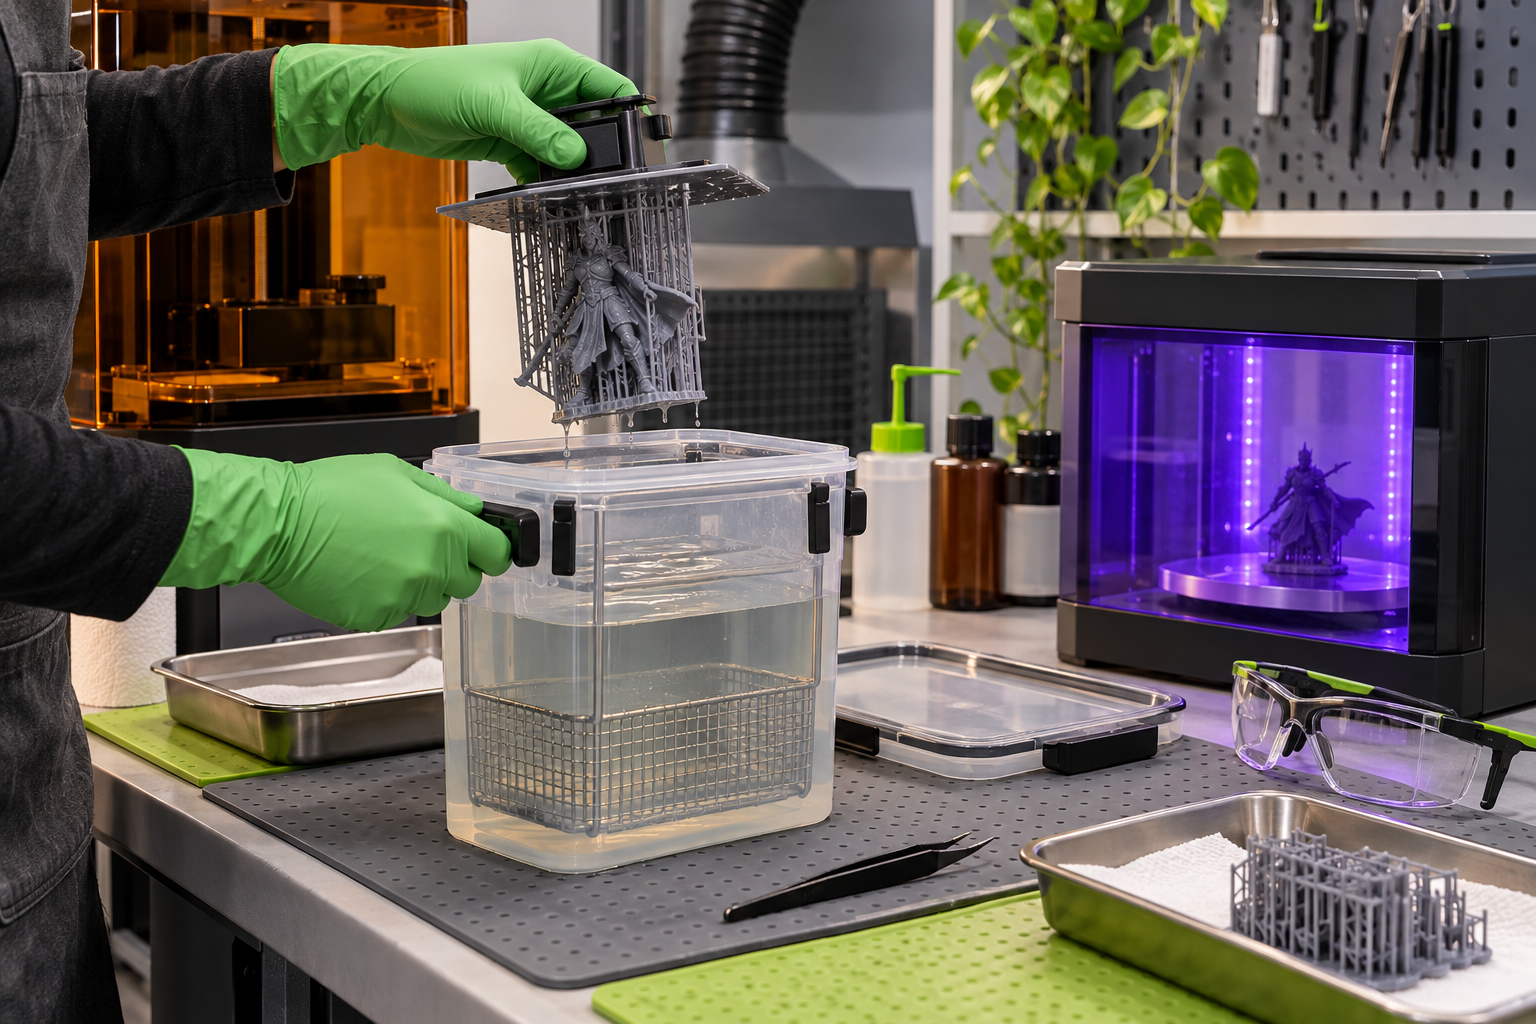
    Resin-Druck nachbearbeiten – gedrucktes Modell waschen und unter UV-Licht aushärten
    KI-generierte Illustration – keine Originalaufnahme.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

    Warum ist die Nachbearbeitung wichtig?

    Nach dem Druck haftet flüssiges Harz an Modell, Plattform und Supports. Es darf weder auf die Haut noch unkontrolliert in Abfluss oder Hausmüll gelangen. Erst Reinigung und vollständige Nachhärtung machen das Modell für weitere Arbeiten bereit.

    Kurzablauf

    Schutz anlegen, Modell abtropfen lassen, vorreinigen und waschen, vollständig trocknen, Supports materialgerecht entfernen, UV-nachhärten, Fehlstellen schleifen und kontaminierte Rückstände nach Hersteller- und örtlichen Vorgaben entsorgen.

    Sicherer Arbeitsplatz

    Der Platz sollte gut belüftet, leicht zu reinigen und von Lebensmitteln sowie Kindern ferngehalten werden. Herstellerangaben und Sicherheitsdatenblatt des Resins bleiben maßgeblich.

    Schutz und Arbeitsfläche

    Eine Silikonmatte fängt Tropfen auf. Dazu passen chemikalienbeständige Handschuhe und die Uvex-Schutzbrille.

    Resin-Druck waschen

    Lasse Resin zunächst über dem Behälter abtropfen. Wasche danach im vom Hersteller vorgesehenen Medium. Bei alkoholbasiertem Reinigen verhindert ein geschlossener Behälter Verdunstung. Getrennte Vor- und Feinwäsche verlängern die Nutzungsdauer.

    Manuell oder automatisch

    Für einen automatisierten Ablauf eignet sich die ELEGOO Mercury Plus. Als Zusatz ist der verschließbare Waschbehälter mit Korb praktisch.

    Supports entfernen

    Viele Standardresins lassen sich nach dem Waschen und vor vollständiger Härtung leichter entstützen. Das Modell ist dann empfindlich. Bei filigranen Teilen kann eine kurze Vorhärtung Stabilität geben; Resin und Geometrie bestimmen den Ablauf.

    UV-Nachhärtung

    Das Modell muss trocken sein und gleichmäßig belichtet werden. Zu wenig Härtung hinterlässt klebrige Bereiche, übermäßige Härtung kann spröde Materialien belasten. Für kleine Stellen eignet sich ein kompaktes UV-Härtungsgerät.

    Aktivkohlefilter richtig einordnen

    Ein Aktivkohle-Luftreiniger kann Gerüche reduzieren, ersetzt aber weder Raumlüftung noch Einhausung oder persönliche Schutzausrüstung.

    Schleifen und reparieren

    Vollständig ausgehärtete Modelle lassen sich fein schleifen. Nassschliff bindet Staub. Kleine Narben werden gefeilt; Poren können sparsam mit UV-Resin gefüllt werden.

    Werkzeug für Resin

    Ein Resin-Werkzeugset bündelt typische Hilfsmittel; Modellbaufeilen helfen bei feinen Korrekturen.

    Entsorgung

    Flüssiges Resin gehört nicht in den Ausguss. Kontaminierte Tücher, Filter und Reiniger werden nach Herstellerangaben und örtlichen Vorgaben behandelt. Bei Unsicherheit hilft die lokale Abfallberatung.

    Häufige Fehler

    • Ohne Handschuhe arbeiten.
    • Nasse Modelle UV-härten.
    • Waschmedium offen lassen.
    • Supports grob abbrechen.
    • Resin in den Abfluss geben.
    • Kohlefilter als vollständigen Schutz betrachten.

    Was chemisch beim Resin-Druck passiert

    Photopolymer-Resin besteht aus flüssigen reaktiven Bestandteilen, die durch UV-Licht zu einem festen Kunststoffnetzwerk reagieren. Direkt nach dem Druck ist nur das belichtete Modell ausreichend geformt; an seiner Oberfläche haftet weiterhin flüssiges, nicht reagiertes Resin. Waschen entfernt dieses Material. Die anschließende UV-Nachhärtung führt die Reaktion im bereits gedruckten Bauteil weiter und verbessert je nach Harz Festigkeit und Oberflächenstabilität.

    Auch ein fester Druck kann an schlecht erreichbaren oder abgeschatteten Stellen noch unzureichend gehärtet sein. Umgekehrt kann sehr langes Nachhärten manche Harze spröder machen oder verfärben. Verlasse dich daher nicht auf allgemeine Minutenangaben, sondern auf die Empfehlung des Resinherstellers und die Leistung der verwendeten Station.

    Arbeitsplatz in saubere und unreine Zone teilen

    Lege eine unreine Zone für Bauplattform, frisch gedruckte Teile, Waschbehälter und benutzte Werkzeuge fest. Alles, was dort liegt, wird als möglicherweise mit flüssigem Resin belastet behandelt. Die saubere Zone enthält UV-Station, trockene Werkzeuge und fertige Modelle. Diese Trennung verhindert, dass Resin über Handschuhe, Türklinken oder Bedienknöpfe im Raum verteilt wird.

    1. Silikonmatte oder chemikalienbeständige Auffangwanne auslegen.
    2. Zwei Paar Handschuhe, Schutzbrille und Papiertücher bereitlegen.
    3. Waschbehälter vor dem Öffnen beschriften und standsicher aufstellen.
    4. Verschließbaren Behälter für kontaminierte Tücher und Supports vorbereiten.
    5. UV-Station so platzieren, dass keine Flüssigkeit hineingetragen wird.
    6. Raumlüftung beziehungsweise Einhausung vor Beginn einschalten.

    Waschen: nicht nur eintauchen

    Zuerst lässt du das Modell über der Wanne abtropfen. Anschließend kommt es in die Vorwäsche, die den größten Resinanteil aufnimmt. Eine zweite, sauberere Waschstufe entfernt den verbleibenden Film. Bewegung des Reinigungsmediums hilft, frisches Medium an die Oberfläche und in Hohlräume zu bringen. Zu langes Einlegen kann manche Modelle aufquellen, erweichen oder rissanfällig machen.

    Isopropanol ist leicht entzündlich und bildet Dämpfe. Zündquellen, Funken und offene Flammen gehören nicht in den Arbeitsbereich. Behälter geschlossen halten und die Angaben im Sicherheitsdatenblatt beachten. Water-Washable Resin ist kein Freibrief für den Ausguss: Das Waschwasser enthält weiterhin Resinbestandteile und muss kontrolliert behandelt werden.

    Trocknen und Supports entfernen

    Nach dem Waschen muss das Reinigungsmittel vollständig verdunstet beziehungsweise abgetrocknet sein. Glänzende oder schlierige Stellen können auf Restresin oder eingeschlossene Flüssigkeit hindeuten. Supports werden häufig vor der Endhärtung entfernt, weil das Material noch weniger spröde ist. Schneide sie mit geeignetem Werkzeug ab, statt sie grob abzureißen. An dünnen Schwertern, Fingern oder Antennen stützt du das Modell direkt hinter der Schnittstelle.

    Hohlmodelle besonders behandeln

    In Hohlräumen kann flüssiges Resin eingeschlossen bleiben. Ablauföffnungen müssen bereits im Modell vorgesehen und groß genug sein, damit Resin und Waschmedium austreten können. Spüle Hohlräume nach Herstellervorgabe und prüfe, ob Flüssigkeit zurückbleibt. Eingeschlossenes, nicht gehärtetes Resin kann später Druck aufbauen, Risse verursachen oder austreten.

    UV-Nachhärtung durchführen

    1. Vollständig trockenes Modell auf den Drehteller stellen.
    2. Falls erforderlich Ablauföffnungen und Hohlräume zugänglich lassen.
    3. Nach Herstellerangabe in kurzen, kontrollierten Intervallen härten.
    4. Modell bei einer Station ohne Drehteller mehrfach wenden.
    5. Dünne Teile und transparente Harze häufiger kontrollieren.
    6. Nach dem Härten abkühlen lassen und erst dann schleifen oder lackieren.

    Waschmedium aufbereiten und entsorgen

    Verschmutztes Medium kann je nach System eine Zeit lang sedimentieren, sodass sich Harzpartikel absetzen. Eine Wiederverwendung oder Filterung erfolgt nur nach geeigneter Anleitung. Das Belichten eines vollen, geschlossenen Lösemittelbehälters ist wegen Wärme, Druck und Brandgefahr keine improvisierte Standardlösung. Flüssiges Resin, belastete Filter und Waschmedien gehören niemals in den Abfluss. Beachte kommunale Schadstoffannahme sowie Herstellerangaben.

    Aktivkohle und Lüftung

    Aktivkohle kann bestimmte geruchsbildende organische Stoffe adsorbieren. Ihre Kapazität ist begrenzt und Geruch ist kein zuverlässiger Gefahrensensor. Ein kleiner Filter im Druckergehäuse ersetzt daher keine wirksame Lüftung oder Abluftführung. Filter werden nach Herstellerintervall gewechselt und wie belastetes Verbrauchsmaterial behandelt.

    Passende Ratgeber zur Nachbearbeitung

    Fazit

    Eine sichere Resin-Nachbearbeitung folgt einer festen Reihenfolge und trennt saubere von kontaminierten Bereichen. Geschlossene Waschbehälter, kontrollierte UV-Härtung und Schutz verbessern Ergebnis und Sicherheit.

  • 3D-Druck spachteln und reparieren: Lücken, Nähte und Druckfehler schließen

    Einen 3D-Druck spachteln ist bei mehrteiligen Modellen, Cosplay-Requisiten und Supportschäden sinnvoll. Entscheidend ist, zunächst die Fehlstelle zu beurteilen und Kleber oder Spachtel gezielt auszuwählen.

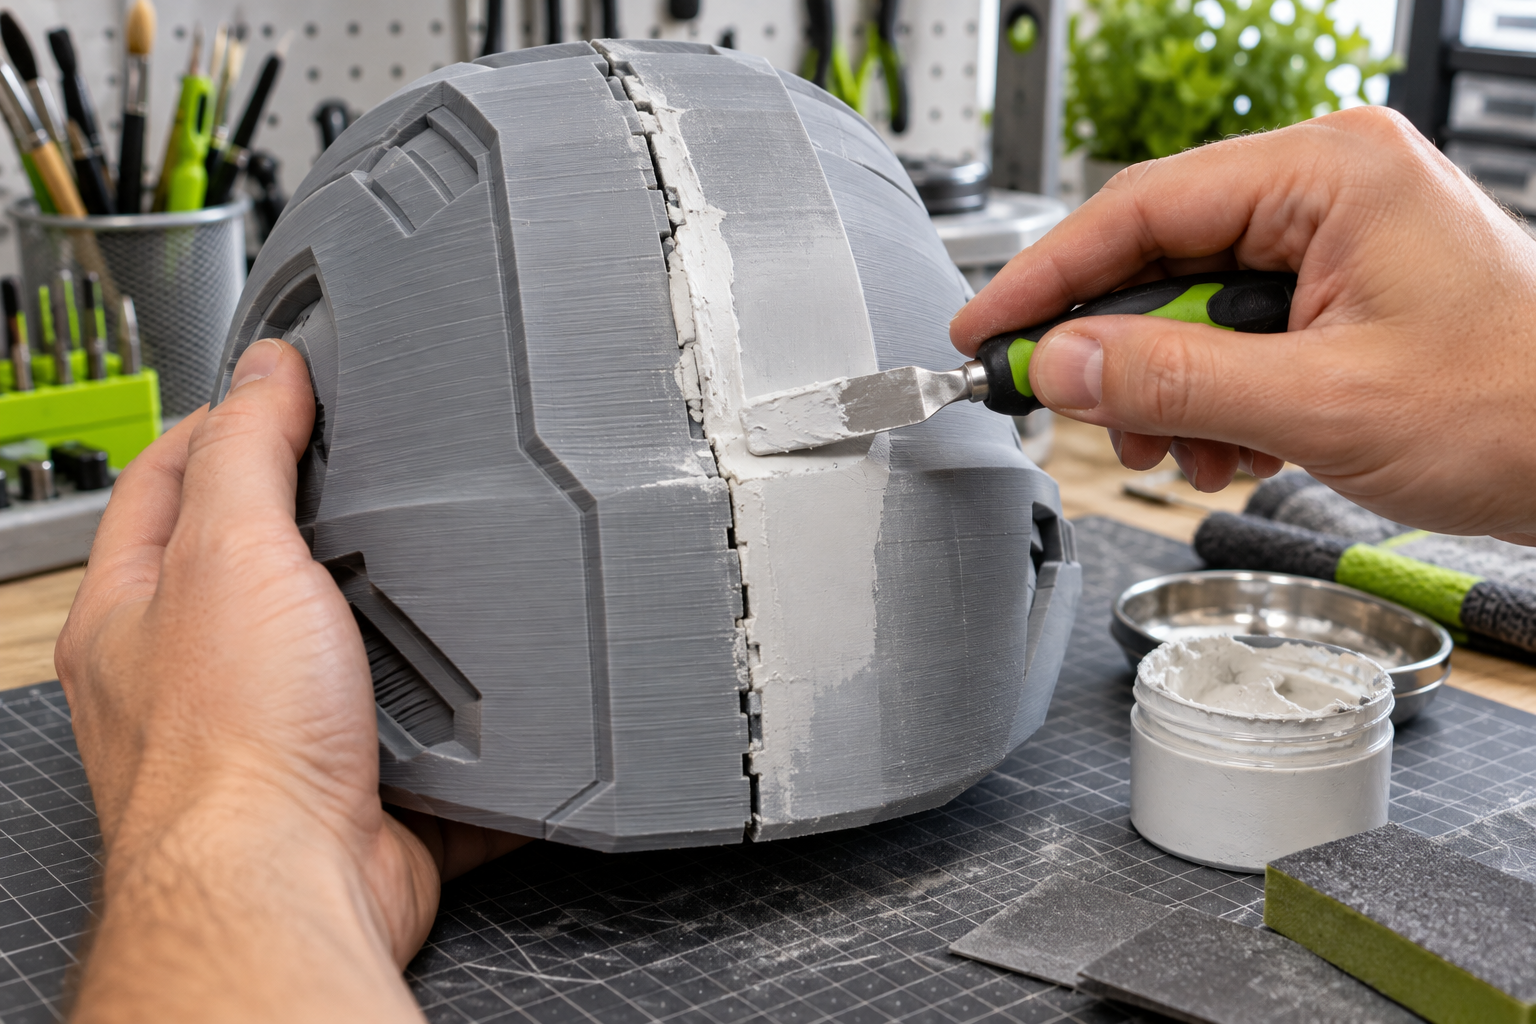
    3D-Druck spachteln – Lücken und sichtbare Nähte an einem Druckteil reparieren
    KI-generierte Illustration – keine Originalaufnahme.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

    Kleben oder spachteln?

    Kleber stellt die Verbindung her. Spachtel gleicht anschließend die Oberfläche aus. Eine breite Naht ausschließlich mit Feinspachtel zu überbrücken ist instabil; lose Teile müssen zuerst ausgerichtet und belastbar verbunden werden.

    Schnelle Auswahl

    Haarriss oder schmale Fuge: Sekundenkleber-Gel. Belastete Verbindung: 2K-Epoxidkleber. Sichtbare Naht oder Supportnarbe: Feinspachtel in dünnen Lagen. Große Hohlstelle: zuerst konstruktiv hinterfüttern.

    Welche Schäden lassen sich reparieren?

    • Nähte zwischen mehrteiligen Drucken.
    • Ausgerissene Supportstellen.
    • Risse in dekorativen Teilen.
    • Oberflächenporen nach grobem Schleifen.
    • Kleine fehlende Details mit geeignetem Reparaturmaterial.

    Schritt für Schritt spachteln

    1. Lose Partikel entfernen und anschleifen.
    2. Teile trocken ausrichten.
    3. Mit geeignetem Kleber verbinden.
    4. Feinspachtel sparsam quer zur Fuge einarbeiten.
    5. Vollständig aushärten lassen.
    6. Erst plan, danach fein schleifen.
    7. Mit Grundierung kontrollieren.

    Material für Nähte

    Der weiße Feinspachtel eignet sich für sichtbare Übergänge. Für schmale Fugen ist Sekundenkleber-Gel gut dosierbar; bei belasteten Klebestellen bietet sich 2K-Epoxidkleber an.

    Mehrteilige Drucke zusammensetzen

    Richte große Teile mit Passstiften oder innenliegenden Verstärkungen aus. Klebe zunächst Referenzpunkte und kontrolliere die Außenkontur. Erst wenn die Form stimmt, wird die restliche Verbindung geschlossen.

    Supportschäden ausbessern

    Hervorstehende Reste werden mit Entgrater oder Feile bündig entfernt. Vertiefungen füllst du in dünnen Lagen. Dick aufgetragener Spachtel trocknet ungleichmäßig und kann ausbrechen.

    Werkzeuge für die Vorarbeit

    Der Entgrater entfernt Grate; das Modellbau-Feilenset erreicht Innenkanten.

    Kleine Details mit UV-Resin

    UV-Resin kann kleine Poren füllen, ersetzt aber keine tragende Verbindung. Mit Handschuhen arbeiten und vollständig nachhärten. Passend ist UV-Resin für feine Reparaturen.

    Nach dem Spachteln

    Auf Rundungen helfen Schleifschwämme. Eine dünne Schicht Spritzspachtel macht verbliebene Poren sichtbar.

    Typische Fehler

    • Spachtel als tragenden Kleber verwenden.
    • Staubige Flächen verkleben.
    • Zu dick auftragen.
    • Zu früh schleifen.
    • Passungen zuspachteln.
    • Ohne Belüftung arbeiten.

    Warum Spachtel allein keine Verbindung ersetzt

    Spachtelmasse ist für die Form der Oberfläche gedacht. Sie füllt Vertiefungen und lässt sich nach dem Aushärten schleifen. Bei Zug, Biegung oder Stoß kann eine dicke Spachtelbrücke jedoch brechen. Die mechanische Verbindung entsteht deshalb zuerst durch passende Klebeflächen, Stifte, Schrauben oder Klebstoff. Erst danach wird die verbleibende optische Naht dünn ausgeglichen.

    Schaden vor der Reparatur richtig beurteilen

    • Erhabener Fehler: Supportrest, Grat oder versetzte Naht wird zuerst abgetragen.
    • Vertiefung: Delle, Poren oder fehlende Wandstelle wird gefüllt.
    • Offene Fuge: Teile zunächst ausrichten und kleben; anschließend nur die verbleibende Rinne spachteln.
    • Riss: Ursache prüfen. Ein Riss durch Belastung benötigt Verstärkung, nicht nur Oberflächenkosmetik.
    • Fehlendes Detail: kleines Stück modellieren, mit UV-Resin ergänzen oder neu drucken, statt eine große freie Form nur aus Spachtel aufzubauen.

    Mehrteilige Modelle ausrichten

    Führe vor dem Kleben eine trockene Montage durch. Markiere Stellen, an denen die Teile kollidieren oder ein Spalt entsteht. Erhabene Druckreste werden vorsichtig entfernt. Große Teile profitieren von Passstiften: In beide Seiten wird fluchtend gebohrt und ein Metall- oder Kunststoffstift eingesetzt. Dadurch kann die Verbindung nicht gegeneinander abscheren.

    Fixiere die Teile zunächst mit wenigen Klebepunkten und kontrolliere die Außenkontur aus mehreren Richtungen. Eine Zwinge darf nur so stark drücken, dass das Bauteil nicht verformt wird. Nach vollständiger Aushärtung wird die Naht leicht V-förmig angeschliffen. Diese kleine Vertiefung gibt der Spachtelmasse Halt und verhindert eine hauchdünne, später abplatzende Kante.

    Feinspachtel richtig auftragen

    1. Untergrund anrauen, entstauben und nach Produktvorgabe reinigen.
    2. Nur eine kleine Menge entnehmen, damit das Hauptgebinde sauber bleibt.
    3. Spachtel mit einer flexiblen Klinge quer in die Fuge drücken.
    4. Überschuss längs zur Kontur abziehen. Die Masse soll nur knapp über der späteren Oberfläche stehen.
    5. Tiefe Stellen in mehreren dünnen Lagen füllen. Jede Lage vollständig härten lassen.
    6. Zunächst mit einem kleinen Schleifklotz plan arbeiten, anschließend mit feinerer Körnung und flexiblem Pad an die Form angleichen.
    7. Eine dünne Kontrollgrundierung auftragen. Schattenlinien oder kleine glänzende Punkte markieren verbleibende Fehlstellen.

    Sekundenkleber und Epoxidkleber verständlich erklärt

    Sekundenkleber härtet durch Feuchtigkeit auf den Oberflächen sehr schnell aus. Gel bleibt eher an der gewünschten Stelle und überbrückt kleine Spalte, benötigt aber ebenfalls gut passende Flächen. Zu viel Kleber härtet außen schneller als innen, kann weiß ausblühen und läuft in Details.

    2K-Epoxidkleber besteht aus Harz und Härter. Nach dem Mischen läuft eine chemische Vernetzungsreaktion ab. Beide Komponenten müssen im vorgeschriebenen Verhältnis und vollständig vermengt sein. Während der Verarbeitungszeit lassen sich Teile ausrichten; danach werden sie bis zur Endfestigkeit ruhig fixiert. Handschuhe, Lüftung und Sicherheitsdatenblatt sind zu beachten.

    UV-Resin für kleine Korrekturen

    UV-Resin bleibt flüssig, bis es ausreichend mit passendem UV-Licht bestrahlt wird. Dadurch kann es punktgenau in kleine Poren gegeben werden. Dicke Tropfen härten möglicherweise außen, während innen flüssiges Material verbleibt. Deshalb nur dünne Lagen verwenden und jede Lage vollständig belichten. Hautkontakt vermeiden; nicht ausgehärtete Reste entsprechend den Produkt- und Entsorgungshinweisen behandeln.

    Unsichtbare Reparatur kontrollieren

    Nach Grundierung sollte die Naht bei flachem Licht weder als Rille noch als Hügel erscheinen. Ertastet die Fingerkuppe noch einen Übergang, wird nicht einfach dicker lackiert. Markiere die Stelle, schleife lokal nach und wiederhole gegebenenfalls eine dünne Spachtellage. Lack verstärkt ungleichmäßige Reflexionen häufig, statt sie zu kaschieren.

    Passende Ratgeber zur Nachbearbeitung

    Fazit

    Saubere Reparaturen entstehen in drei Schritten: belastbar verbinden, dünn füllen und kontrolliert schleifen. So werden auch große Modellnähte nahezu unsichtbar.

  • Airbrush für 3D-Druck: Ausrüstung, Farben und richtige Anwendung

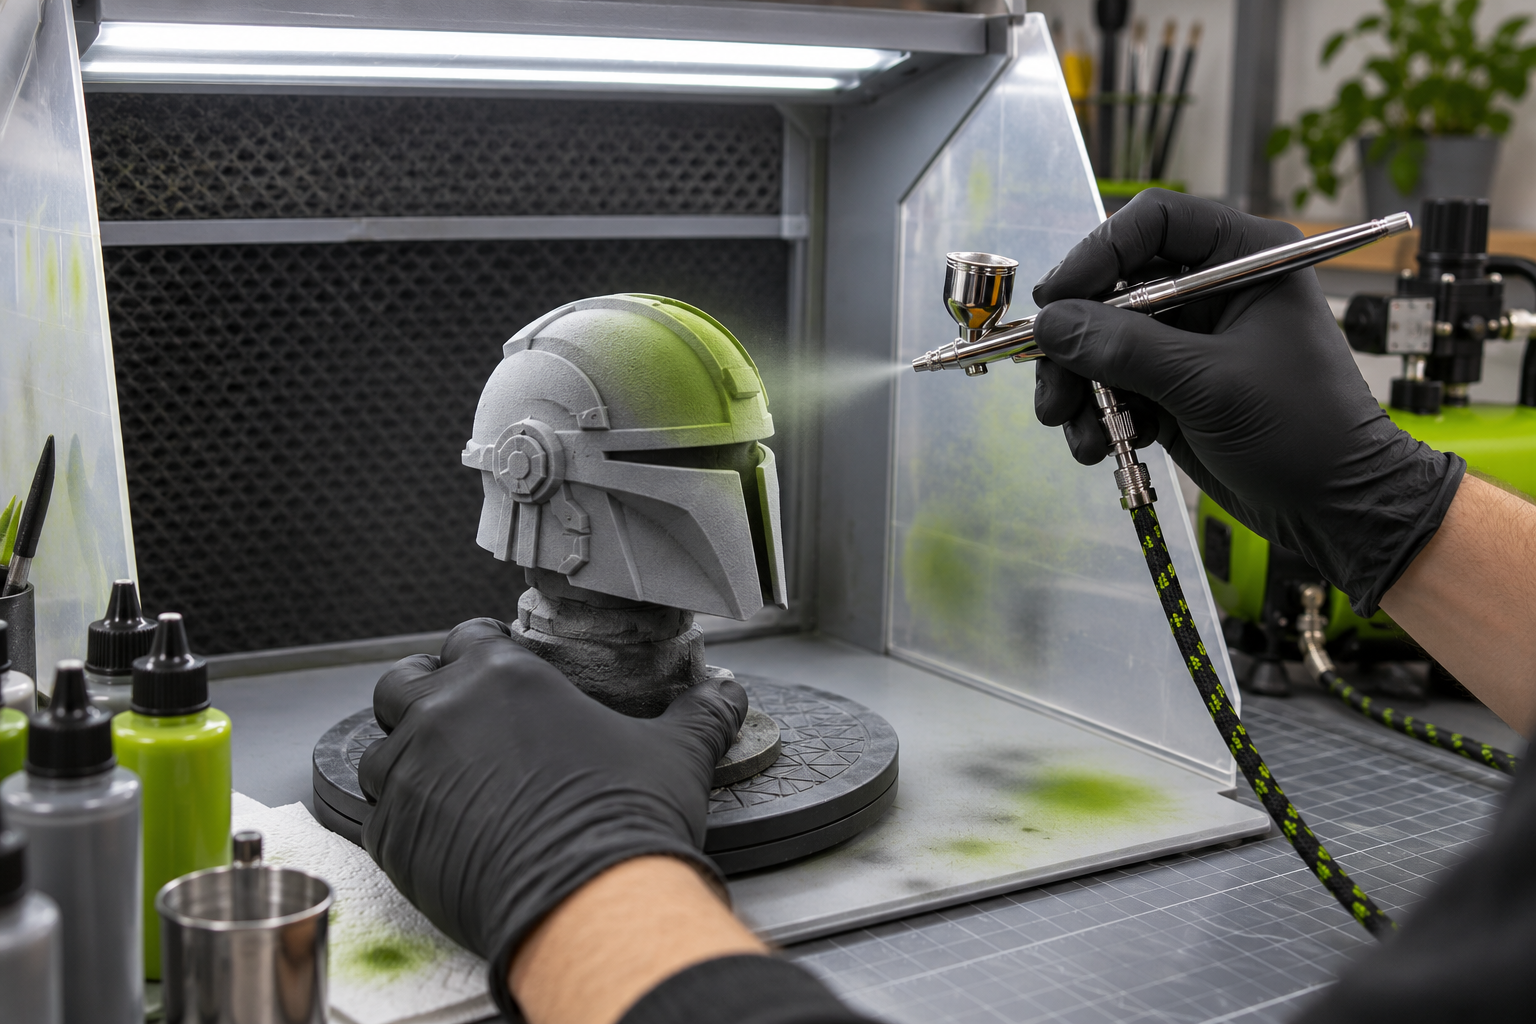
    Eine Airbrush für 3D-Druck ermöglicht dünne, gleichmäßige Farbschichten und weiche Verläufe, ohne feine Details zuzusetzen. Vorbereitung, Verdünnung, Absaugung und Reinigung gehören dabei zum System.

    Airbrush für 3D-Druck – grundiertes Modell gleichmäßig mit Farbe lackieren
    KI-generierte Illustration – keine Originalaufnahme.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

    Warum Airbrush für 3D-Drucke?

    Figuren, Requisiten und Gehäuse besitzen viele Kanten und Vertiefungen. Eine Airbrush verteilt Farbe feiner als Pinsel oder Spraydose. Grundfarben, Schatten, Lichtverläufe und transparente Effektschichten lassen sich kontrolliert aufbauen.

    Airbrush-Grundausstattung

    Für den Einstieg eignen sich das Fengda Airbrush-Komplettset oder das günstigere Fengda Budget-Set. Verdünner, Reinigungswerkzeug, Reinigungstopf und Absaugung gehören zusätzlich an den Arbeitsplatz.

    Welche Düse ist sinnvoll?

    Etwa 0,3 bis 0,4 Millimeter ist für viele Projekte ein guter Kompromiss. Sehr kleine Düsen erfordern stärker verdünnte Farbe und verstopfen schneller; größere Düsen eignen sich für Helme und große Requisiten.

    Druckteil vorbereiten

    1. Supportreste entfernen und Layer Lines schleifen.
    2. Fehlstellen spachteln und nachschleifen.
    3. Oberfläche staub- und fettfrei reinigen.
    4. Grundierung dünn auftragen.
    5. Grundierung kontrollieren und fein glätten.

    Bei Druckrillen hilft Presto Spritzspachtel. Mehr dazu steht unter 3D-Druck schleifen.

    Farbe richtig verdünnen

    Die Konsistenz hängt von Farbe, Düse, Luftdruck und Entfernung ab. Verwende möglichst den passenden Verdünner und beginne mit den Herstellerangaben. Spuckt die Pistole oder wirkt die Oberfläche körnig, müssen Verdünnung, Druck und Abstand angepasst werden.

    Farben und Verdünnung

    Für Figuren eignen sich Vallejo Game Color oder das Vallejo Essential Set. Mit Airbrush-Verdünner lässt sich die Konsistenz reproduzierbarer einstellen.

    Schritt für Schritt airbrushen

    1. Absaugung einschalten und Schutz anlegen.
    2. Spritzbild an einem Teststück prüfen.
    3. Erste Nebelschicht dünn auftragen.
    4. Weitere Schichten überlappend aufbauen.
    5. Zwischen Farbwechseln kurz durchspülen.
    6. Nach ausreichender Trocknung maskieren.
    7. Zum Schluss passend versiegeln.

    Sicher arbeiten

    Auch wasserbasierte Farbe erzeugt feinen Sprühnebel. Lacke und Reiniger können zusätzliche Dämpfe freisetzen. Absaugung, passende Atemschutzlösung, Schutzbrille und Lüftung gehören deshalb zum Arbeitsplatz.

    Absaugung und Atemschutz

    Die Airbrush-Absauganlage erfasst Sprühnebel. Ergänzend ist eine Atemschutzmaske mit passenden Filtern sinnvoll. Filter müssen zu den eingesetzten Stoffen passen.

    Airbrush reinigen

    Farbe darf nicht antrocknen. Becher leeren, mit geeignetem Reiniger spülen und in einen geschlossenen Topf aussprühen.

    Reinigungszubehör

    Das Airbrush-Reinigungsset hilft bei Düse und Farbkanal. Der Reinigungstopf fängt ausgesprühte Flüssigkeit kontrollierter auf.

    Typische Fehler

    • Zu dicke Farbe.
    • Zu lange auf einen Punkt sprühen.
    • Zu großer Abstand.
    • Unvorbereitete Layer Lines überlackieren.
    • Düse mit hartem Werkzeug beschädigen.
    • Ohne Absaugung in Wohnräumen arbeiten.

    Wie eine Airbrush Farbe aufträgt

    In der Airbrush strömt Druckluft an der Düse vorbei und zieht fein dosierte Farbe in den Luftstrom. Die Farbe wird in sehr kleine Tröpfchen zerstäubt. Bei einer Double-Action-Pistole regelt der Hebel nach unten die Luft und nach hinten die Farbmenge. Anfänger sollten zuerst nur Luft geben, den Hebel langsam nach hinten ziehen und die Bewegung bereits beginnen, bevor Farbe auf das Modell trifft. So entstehen weniger Punkte und Läufer.

    Arbeitsplatz vollständig vorbereiten

    1. Absauganlage so aufstellen, dass der Luftstrom vom Anwender wegführt. Abluft nach Herstellerangabe filtern oder nach außen führen.
    2. Arbeitsbereich abdecken und Modell auf einen drehbaren Halter stellen. So muss es während des Sprühens nicht angefasst werden.
    3. Grundierte Fehldrucke oder Kunststofflöffel als Testflächen bereitlegen.
    4. Farbe, passenden Verdünner, Pipette, Reinigungstopf, Papiertücher und Reinigungswerkzeug griffbereit anordnen.
    5. Atemschutzfilter auf Eignung und Wechselintervall prüfen. Auch wasserbasierter Sprühnebel gehört nicht in die Lunge.
    6. Kompressor einschalten, Kondenswasserabscheider kontrollieren und zunächst einen moderaten Druck wählen.

    Farbe, Druck und Abstand aufeinander abstimmen

    Eine einzige universelle Einstellung gibt es nicht. Dünne Farbe benötigt meist weniger Druck, dickere Farbe mehr. Zu hoher Druck erzeugt starken Overspray und trocknet Farbe teilweise schon auf dem Weg zum Modell. Zu niedriger Druck führt bei zäher Farbe zu Sprenkeln. Auf der Testfläche soll ein gleichmäßiger, fein auslaufender Strich ohne Tropfen entstehen.

    Beginne ungefähr eine Handbreit vom Modell entfernt. Für feine Linien gehst du näher heran und reduzierst die Farbmenge; für größere Flächen vergrößerst du Abstand und Spritzbreite. Bleibt die Oberfläche rau und kreidig, war die Farbe möglicherweise zu trocken, der Abstand zu groß oder der Druck zu hoch. Bilden sich Nasen, kam zu viel nasse Farbe auf dieselbe Stelle.

    Ein einfacher Lackierablauf für Anfänger

    1. Eine sehr dünne Haft- beziehungsweise Nebelschicht sprühen. Sie muss nicht sofort decken.
    2. Kurz ablüften lassen. Die Oberfläche soll nicht mehr nass glänzen.
    3. Zweite Schicht mit parallelen Bahnen auftragen. Jede Bahn überlappt die vorherige leicht.
    4. Modell drehen, statt mit dem Handgelenk ungünstig um Ecken zu sprühen.
    5. Mehrere dünne Lagen aufbauen, bis der Farbton gleichmäßig ist.
    6. Für Schatten eine dunklere Mischung aus größerer Entfernung vorsichtig in Vertiefungen nebeln.
    7. Für Lichtbereiche eine hellere Mischung von oben auf erhabene Flächen setzen.
    8. Vor Maskierung oder Klarlack die vollständige Trocknungszeit des Farbsystems abwarten.

    Warum die Düse verstopft und was dann hilft

    An der Nadelspitze verdunstet Flüssigkeit besonders schnell. Pigmente sammeln sich dort als sogenanntes Tip Dry. Setzt der Farbfluss aus, zuerst Luft stoppen, die Spitze nach Herstelleranleitung reinigen und auf einer Testfläche prüfen. Druck stark zu erhöhen löst die Ursache nicht und kann einen plötzlichen Farbspritzer erzeugen.

    Blubbern im Farbbecher weist häufig auf eine blockierte Düse, eine beschädigte Dichtung oder eine nicht korrekt sitzende Düsenkappe hin. Die sehr feine Nadel und Düse dürfen nicht mit Kraft behandelt werden. Beim Zerlegen die Reihenfolge dokumentieren und nur geeignete Bürsten beziehungsweise Reiniger verwenden.

    Farbwechsel und Endreinigung

    Beim Farbwechsel wird Restfarbe ausgegossen, der Becher ausgewischt und mit wenig geeignetem Reiniger gespült. Anschließend in den Reinigungstopf sprühen, bis keine Farbreste mehr kommen. Nach Arbeitsende folgt die gründlichere Reinigung entsprechend der Anleitung. Ungeeignete aggressive Reiniger können Dichtungen beschädigen; verschiedene Lack- und Reinigersysteme werden nicht auf Verdacht gemischt.

    Gesundheitlich richtig einordnen

    Geruchsarm bedeutet nicht automatisch ungefährlich. Aerosole können tief in die Atemwege gelangen, organische Lösemittel zusätzlich Dämpfe bilden. Sicherheitsdatenblatt, Produktkennzeichnung und Filterfreigabe entscheiden über die Schutzmaßnahmen. Sprühe nicht in bewohnten Räumen ohne wirksame Absaugung und halte Kinder sowie Tiere fern.

    Passende Ratgeber zur Nachbearbeitung

    Fazit

    Ein solides Einsteigerset genügt, wenn Untergrund, Verdünnung, Absaugung und Reinigung stimmen. Übung an Fehldrucken spart später viel Nacharbeit.

  • 3D-Druck schleifen: Körnung, Nassschliff und perfekter Untergrund

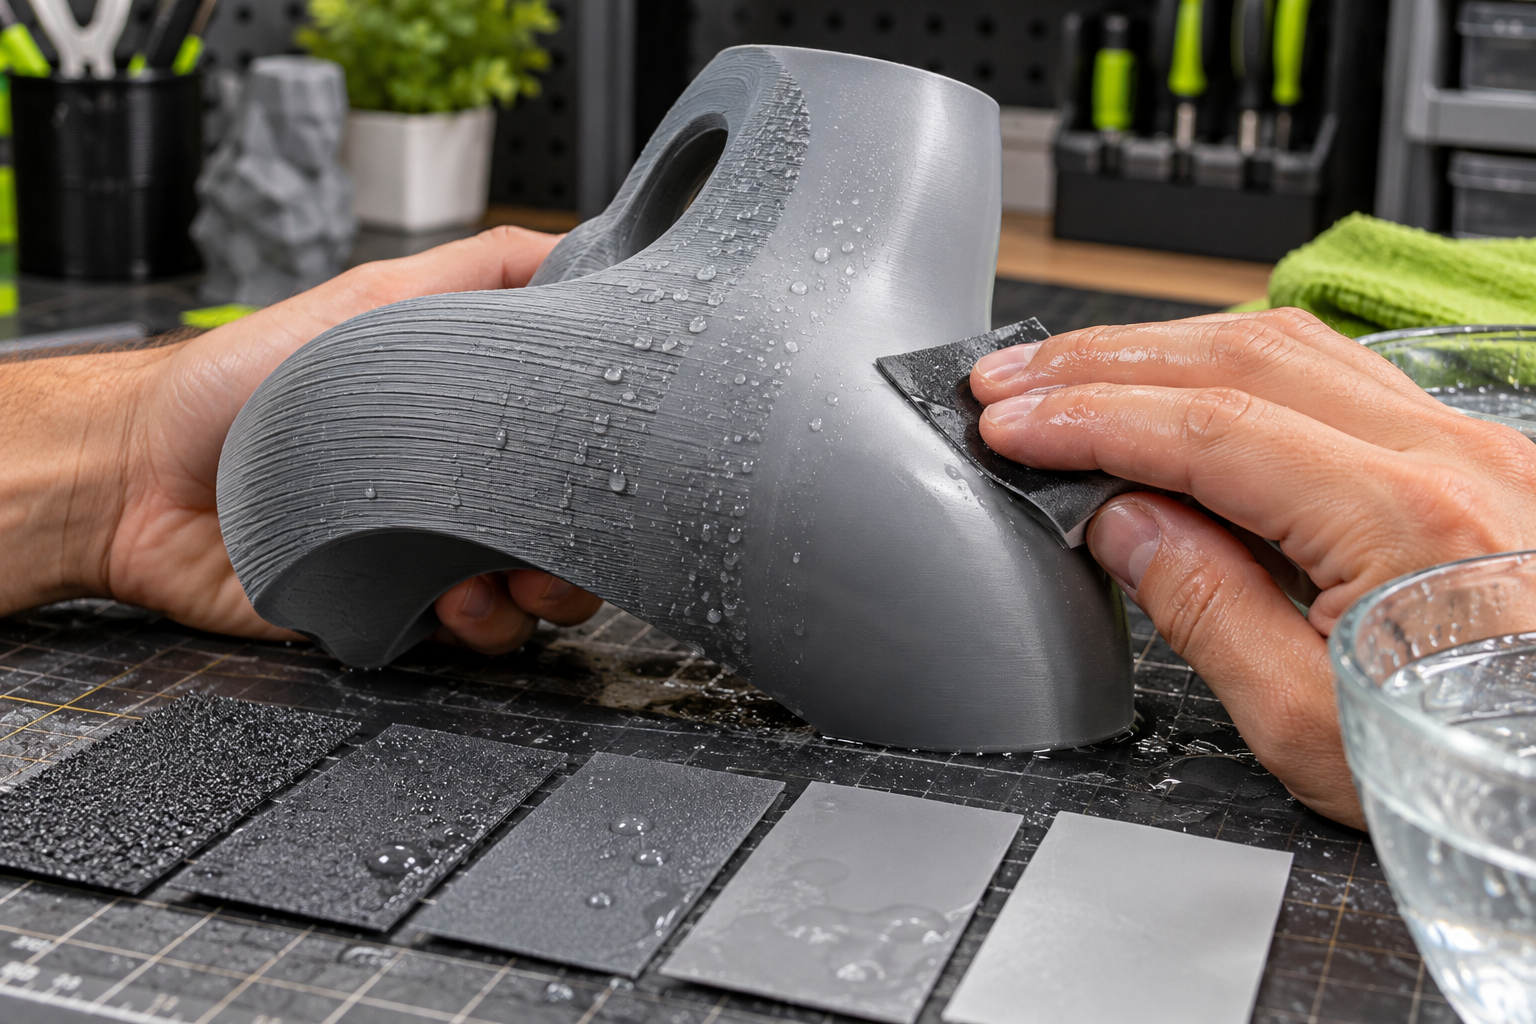
    Beim 3D-Druck schleifen entscheidet nicht möglichst grobes Papier, sondern eine kontrollierte Folge passender Körnungen. So verschwinden Layer Lines, ohne Details, Kanten oder Maßhaltigkeit unnötig zu verlieren.

    3D-Druck schleifen – Schichtlinien mit Schleifpapier und Nassschliff glätten
    KI-generierte Illustration – keine Originalaufnahme.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

    Welche Körnung braucht ein 3D-Druck?

    Für starke Supportnarben kann Körnung 120 bis 180 sinnvoll sein. Ein sauber gedrucktes Teil startet meist bei 240 oder 320. Für Grundierung genügt häufig ein Abschluss bei 400 bis 600; für Lack oder Politur wird bis 1000, 2000 oder feiner gearbeitet.

    Bewährte Körnungsfolge

    Grobe Korrektur: 120/180. Formschliff: 240/320. Vorbereitung für Grundierung: 400/600. Feinschliff vor Glanzlack oder Politur: 800 bis 3000. Beginne immer mit der feinsten Körnung, die den Fehler noch zuverlässig beseitigt.

    Trocken oder nass schleifen?

    Trockenschliff eignet sich für grobe Formkorrekturen und Spachtelmasse. Nassschliff reduziert Staub, setzt das Papier langsamer zu und erzeugt feinere Oberflächen. Elektronische oder montierte Baugruppen werden nicht nass bearbeitet.

    Sinnvolle Schleifausstattung

    Das Nassschleifpapier-Set 120–3000 deckt grobe Korrektur bis Feinschliff ab. Schleifschwämme passen sich Rundungen an; Schleifpads helfen auf größeren Konturen.

    Materialunterschiede

    PLA

    PLA wird bei Reibungswärme weich. Arbeite mit geringem Druck, kurzen Intervallen und frischem Schleifmittel.

    PETG

    PETG ist zäher und neigt eher zum Schmieren. Ein vorsichtiger Nassschliff und häufiges Reinigen des Papiers helfen.

    ABS und ASA

    ABS und ASA lassen sich gut schleifen. Nach einem groben Schliff können Füller oder ein kontrolliertes chemisches Verfahren folgen.

    Resin

    Vollständig ausgehärtetes Resin lässt sich präzise schleifen. Nassschliff, Handschuhe, Schutzbrille und sauberes Auffangen der Rückstände reduzieren die Staubbelastung.

    Schritt-für-Schritt-Anleitung

    1. Störstellen markieren und Passflächen abkleben.
    2. Supportreste mit Entgrater oder Feile bündig entfernen.
    3. Mit der feinsten wirksamen Körnung beginnen.
    4. Gleichmäßig und ohne punktuell hohen Druck arbeiten.
    5. Oberfläche reinigen und erst wechseln, wenn die vorherigen Kratzer verschwunden sind.
    6. Vor Grundierung oder Lack vollständig entstauben und trocknen.

    Kanten und schwer erreichbare Stellen

    Ein Modellbau-Feilenset erreicht Aussparungen und Innenkanten. Mit dem Entgrater lassen sich Brims, Grate und Supportansätze abnehmen.

    Maschinell schleifen

    Ein Minischleifer spart Zeit, kann Kunststoff aber schnell überhitzen. Der Fanttik F2 Master Mini ist eine kompakte Lösung. Ich nutze ihn selbst und bewerte Handhabung und Präzision sehr positiv. Das Arbeiten damit macht immer wieder Spaß. Sichtflächen werden abschließend von Hand bearbeitet.

    Typische Fehler

    • Zu lange auf einer Stelle arbeiten.
    • Körnungsstufen überspringen.
    • Scharfe Kanten ungewollt abrunden.
    • Staub vor der Grundierung nicht entfernen.
    • Passflächen und Bohrungen nicht schützen.

    Warum verschiedene Körnungen notwendig sind

    Die Körnungszahl beschreibt vereinfacht, wie fein die Schleifkörner sind: Eine kleine Zahl trägt viel Material ab und hinterlässt tiefe Riefen, eine große Zahl arbeitet feiner. Feines Papier kann eine tiefe Layer Line zwar irgendwann beseitigen, benötigt dafür aber unnötig lange. Grobes Papier entfernt sie schnell, erzeugt dafür eigene Kratzer. Deshalb wird stufenweise gearbeitet: Jede Körnung entfernt die Spuren der vorherigen.

    Ein häufiger Anfängerfehler ist der Sprung von sehr grob direkt zu sehr fein. Körnung 1000 kann die tiefen Rillen von 120er Papier nicht effizient egalisieren. Sinnvoller sind Zwischenstufen wie 120, 180, 240, 320, 400 und 600. Nicht jede Stufe ist immer nötig; entscheidend ist, dass vor dem Wechsel keine deutlich tieferen Einzelkratzer verbleiben.

    So führst du einen kontrollierten Trockenschliff aus

    1. Bauteil stabil, aber ohne Verformung fixieren. Dünne Wände nicht stark einspannen.
    2. Schleifpapier um einen ebenen Klotz legen, wenn eine gerade Fläche erhalten bleiben soll.
    3. Mit leichtem Druck und langen Bewegungen arbeiten. Kleine Kreise können Wellen erzeugen, wenn immer dieselbe Stelle belastet wird.
    4. Nach wenigen Zügen Staub abbürsten und die Fläche mit seitlichem Licht prüfen.
    5. Die Schleifrichtung bei der nächsten Körnung ändern. Dadurch erkennst du leichter, wann die Kratzer der vorherigen Richtung verschwunden sind.
    6. Kanten und Details zuletzt und mit gefaltetem Papier, Feile oder Schleifschwamm bearbeiten.

    Nassschleifen Schritt für Schritt

    Beim Nassschliff bildet Wasser zusammen mit dem Abrieb eine Schleifschlämme. Sie transportiert Partikel aus dem Papier, reduziert Staub und verhindert, dass einzelne Kunststoffreste tiefe Riefen ziehen. Verwende wasserfestes Nassschleifpapier und nur wenig Wasser. Ein Tropfen mildes Spülmittel kann die Oberflächenspannung reduzieren, sofern nachher gründlich gereinigt wird.

    1. Arbeitsfläche gegen Wasser schützen und eine kleine Schale mit sauberem Wasser bereitstellen.
    2. Papier kurz anfeuchten; das Bauteil muss nicht eingeweicht werden.
    3. Mit wenig Druck schleifen und Papier regelmäßig ausspülen.
    4. Wasser wechseln, sobald grober Abrieb darin schwimmt. Sonst gelangen alte Partikel wieder auf die Fläche.
    5. Zwischen den Körnungen Teil, Hände und Arbeitsfläche reinigen.
    6. Vor Grundierung, Kleben oder Lackieren vollständig trocknen lassen.

    Wie sich die Materialien beim Schleifen verhalten

    PLA erweicht durch Reibungswärme. Schmierende Stellen sind ein Warnsignal. PETG ist zäh und neigt ebenfalls zum Verschmieren; Nassschliff und scharfes Papier helfen. ABS und ASA lassen sich meist gleichmäßiger abtragen, dürfen aber nicht durch hohe Drehzahl überhitzt werden. Resin ist hart und teilweise spröde. Es muss vollständig ausgehärtet sein; Nassschliff bindet den feinen Staub, der weder eingeatmet noch im Raum verteilt werden sollte.

    Form erhalten statt nur Material entfernen

    Bei Gehäusen und Steckverbindungen ist Glätte nicht das einzige Ziel. Eine Passfläche kann nach wenigen Zehntelmillimetern Abtrag bereits locker werden. Klebe Bohrungen, Gewinde, Dichtflächen und Schnapphaken vor der Bearbeitung ab. Auf Rundungen folgt ein flexibler Schleifschwamm der Form. Auf ebenen Flächen verhindert ein harter Klotz, dass Vertiefungen ausgeschliffen und dadurch Wellen erzeugt werden.

    Ergebnis prüfen und Fehler korrigieren

    Wische die Oberfläche trocken und beleuchte sie flach von der Seite. Einzelne glänzende Punkte in einer matten Fläche liegen häufig tiefer und wurden vom Papier noch nicht erreicht. Tiefe Kratzer erscheinen als klare Linien entgegen der aktuellen Schleifrichtung. Kehre in diesem Fall eine Körnungsstufe zurück, statt mit sehr feinem Papier endlos weiterzuarbeiten. Erst wenn das Schliffbild gleichmäßig ist, folgt die nächste Stufe.

    Passende Ratgeber zur Nachbearbeitung

    Fazit

    Ein guter Schliff entsteht durch Geduld und kleine Körnungsschritte. Wer nur so grob wie nötig beginnt, erhält Details und erreicht schneller einen lackierfähigen Untergrund.

  • PLA glätten: Die besten Methoden ohne aggressive Lösungsmittel

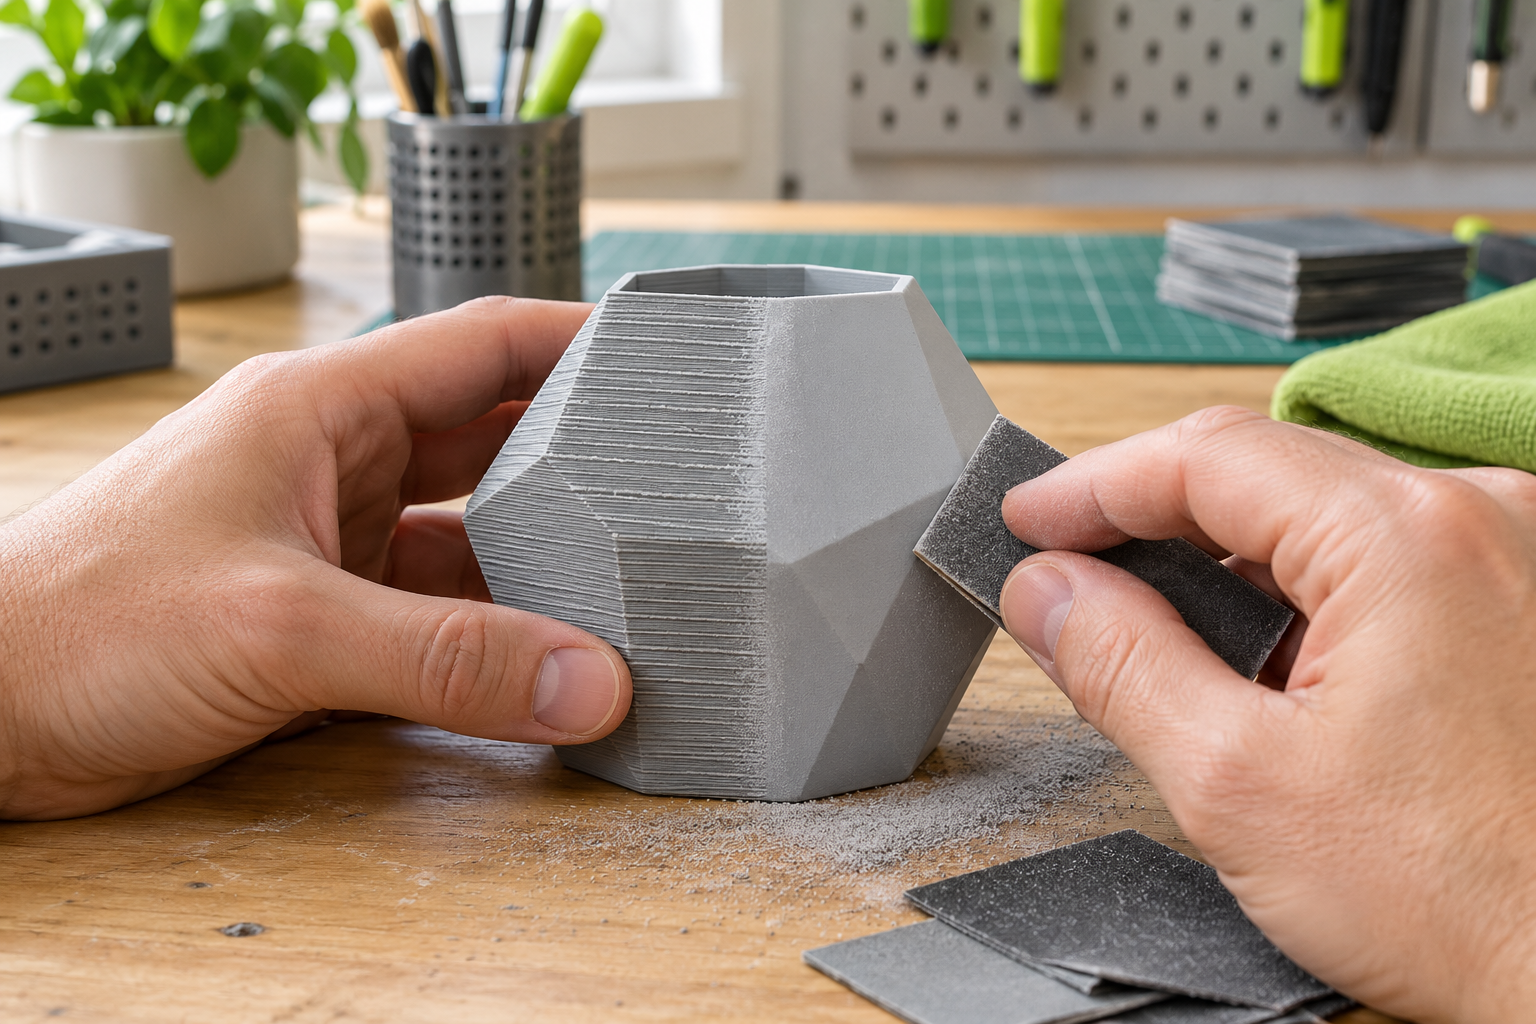
    PLA glätten gelingt am zuverlässigsten mechanisch: Layer Lines werden stufenweise geschliffen, bei Bedarf gefüllt und anschließend grundiert oder beschichtet. Aggressive Lösemittel sind bei PLA weder einfach noch die beste Wahl.

    PLA glätten – sichtbare Schichtlinien eines PLA-Druckteils schonend glätten
    KI-generierte Illustration – keine Originalaufnahme.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

    Kann man PLA überhaupt glätten?

    Ja. PLA lässt sich sehr gut nachbearbeiten, reagiert aber anders als ABS. Acetondampf funktioniert bei normalem PLA nicht zuverlässig. Für Hobbywerkstätten sind Schleifen, Füller-Grundierung und dünne Epoxidbeschichtungen kontrollierbarer. Welche Methode passt, hängt davon ab, ob Maßhaltigkeit, sichtbare Details oder eine lackierfähige Fläche wichtiger sind.

    Kurzantwort: Die beste Methode für PLA

    Für technische Teile reicht meist Entgraten und ein abgestufter Schliff. Dekoteile werden nach dem Schleifen mit Füller-Grundierung egalisiert. Bei großen organischen Formen kann eine dünne Epoxidbeschichtung Zeit sparen, verändert aber Kanten und Passungen.

    PLA glätten: vier sinnvolle Verfahren

    1. Schleifen

    Beginne nur so grob wie nötig. Bei starken Rillen eignet sich etwa Körnung 120 bis 180, bei ordentlichen Drucken häufig 240. Danach folgen 400, 600 und bei Sichtflächen ein feiner Nassschliff. Zu viel Druck erzeugt Wärme; PLA kann schmieren oder sich verformen.

    Schleifmittel für ebene und gewölbte Flächen

    Das Nassschleifpapier-Set von Körnung 120 bis 3000 deckt den kompletten Aufbau ab. Für Rundungen sind flexible Schleifschwämme oder Schleifpads schonender.

    2. Füller-Grundierung

    Spritzspachtel füllt feine Schichtlinien und macht verbliebene Unebenheiten sichtbar. Trage mehrere dünne Schichten auf, lasse sie vollständig trocknen und schleife anschließend fein nach. Gewinde, Steckverbindungen und bewegliche Flächen werden vorher abgeklebt.

    Für diesen Arbeitsschritt passt der Presto Spritzspachtel. Teste das gesamte Lacksystem zuerst an einem Fehldruck.

    3. Epoxidharz-Beschichtung

    Eine selbstverlaufende Beschichtung kann große Layer Lines überdecken und die Oberfläche stabilisieren. Sie ist für Figuren, Cosplay und organische Formen interessant. Feine Gravuren und scharfe Kanten können jedoch zulaufen. Für passgenaue technische Teile ist sie deshalb selten die erste Wahl.

    Für größere Modelle ist XTC-3D in der größeren Packung sinnvoll; für einzelne Projekte genügt häufig die kleinere 181-g-Packung.

    4. Polieren

    Polieren funktioniert erst nach einem sehr feinen Schliff. Es verbessert Glanz und Lichtreflexion, entfernt aber keine tiefen Layer Lines. Bei dunklem PLA werden verbliebene Kratzer besonders deutlich.

    Schritt für Schritt zu einer glatten PLA-Oberfläche

    1. Supportreste mit Entgrater und Feile entfernen.
    2. Tiefe Rillen mit möglichst moderater Körnung egalisieren.
    3. In mehreren Stufen schleifen und zwischen den Stufen reinigen.
    4. Optional Fehlstellen fein verspachteln.
    5. Füller-Grundierung dünn auftragen und kontrollieren.
    6. Mit Körnung 600 bis 1000 fein beziehungsweise nass schleifen.
    7. Je nach Ziel lackieren, beschichten oder bis zum Glanz weiterpolieren.

    Häufige Fehler beim PLA-Glätten

    • Zu grob beginnen und Konturen wegschleifen.
    • Mit hoher Drehzahl Wärme in das Bauteil bringen.
    • Körnungsstufen überspringen, sodass tiefe Kratzer bleiben.
    • Füller oder Epoxidharz auf Gewinde und Passflächen bringen.
    • Vor dem Lackieren Schleifstaub oder Fett auf der Fläche lassen.
    • Unbekannte Chemikalien ohne Sicherheitsdaten und Materialtest verwenden.

    Werkzeuge für Details

    Für Supportnarben und Kanten eignen sich der Entgrater mit Ersatzklingen und das Modellbau-Feilenset.

    Was passiert beim Glätten von PLA eigentlich?

    Ein FDM-Druck besteht aus vielen übereinanderliegenden Kunststoffbahnen. Die sichtbaren Layer Lines sind deshalb keine oberflächliche Verschmutzung, sondern kleine Höhenunterschiede zwischen den Bahnen. Beim Schleifen werden die höchsten Stellen abgetragen, bis sie auf derselben Ebene wie die Vertiefungen liegen. Füller und Epoxidharz arbeiten umgekehrt: Sie füllen die Täler auf. In der Praxis ist eine Kombination oft effizienter als ausschließliches Schleifen.

    PLA besitzt keinen für die Hobbywerkstatt ähnlich unkomplizierten Glättungsweg wie ABS mit Aceton. Viele im Internet genannte Lösemittel für PLA sind gesundheitlich problematisch, schwer kontrollierbar oder greifen nur bestimmte PLA-Mischungen an. Ein Versuch kann die Oberfläche klebrig, fleckig oder maßlich unbrauchbar machen. Deshalb konzentriert sich dieser Ratgeber auf mechanische und beschichtende Verfahren.

    Praxisablauf für Anfänger: PLA schleifen und füllern

    1. Druckteil unter seitlichem Licht prüfen. Erhabene Nähte, Supportnarben und besonders tiefe Rillen mit einem Bleistift markieren.
    2. Grate mit Entgrater oder Feile entfernen. Nicht sofort großflächig grobes Papier verwenden, weil damit scharfe Kanten schnell verschwinden.
    3. Mit Körnung 240 beginnen. Nur wenn diese die Störung kaum beseitigt, vorsichtig auf 180 oder 120 zurückgehen.
    4. In eine Richtung schleifen, Staub entfernen und die Fläche im Gegenlicht kontrollieren. Gleichmäßige matte Spuren zeigen, dass die Körnung überall gearbeitet hat.
    5. Mit 320 und 400 die tiefen Kratzer der vorherigen Stufe entfernen. Jede neue Körnung soll nicht die Layer Lines, sondern die Schleifspuren der vorherigen Körnung beseitigen.
    6. Eine sehr dünne Lage Spritzspachtel auftragen. Nach dem Trocknen erscheinen verbliebene Vertiefungen dunkler oder glänzender als die bereits planen Bereiche.
    7. Mit 400 bis 600 nachschleifen. Nur falls noch Rillen sichtbar sind, erneut dünn füllern. Mehrere dünne Durchgänge sind kontrollierbarer als eine dicke Schicht.
    8. Vor Farbe oder Klarlack vollständig entstauben, trocknen lassen und nicht mehr mit fettigen Fingern auf die Sichtfläche greifen.

    Woran erkennst du, dass die Oberfläche fertig ist?

    Betrachte das Teil nicht nur frontal, sondern drehe es unter einer seitlichen Lampe. Eine fertige Fläche reflektiert das Licht gleichmäßig und zeigt keine langen Schattenlinien. Fahre mit der Fingerkuppe quer zu den ehemaligen Schichten. Spürbare Wellen bleiben später besonders unter glänzendem Lack sichtbar. Eine dünne Kontrollgrundierung ist ehrlicher als der rohe Kunststoff, weil sie unterschiedliche Farben und Schleifspuren vereinheitlicht.

    Epoxidbeschichtung verständlich erklärt

    Ein zweikomponentiges Epoxidprodukt besteht aus Harz und Härter. Erst beim korrekten Mischen startet eine chemische Reaktion, durch die das Material vernetzt und fest wird. Ein falsches Mischungsverhältnis oder unvollständiges Vermengen kann eine dauerhaft klebrige Oberfläche verursachen. Mische deshalb exakt nach Herstellerangabe, streiche auch Boden und Rand des Mischgefäßes ab und verarbeite nur eine kleine Menge innerhalb der angegebenen Topfzeit.

    Die Beschichtung wird dünn verteilt. Sie soll die Vertiefungen füllen, nicht Details unter einer dicken Haut begraben. Während der Aushärtung darf das Teil nicht angefasst oder in staubiger Umgebung gelagert werden. Handschuhe, Schutzbrille und gute Lüftung sind auch bei geruchsarmen Produkten erforderlich. Nicht ausgehärtete Reste gehören nicht in den Abfluss; beachte Sicherheitsdatenblatt und örtliche Entsorgungsvorgaben.

    Welche Methode passt zu welchem Teil?

    • Maßhaltiges Gehäuse: vorsichtig schleifen, Passungen abkleben, nur wenig Füller verwenden.
    • Figur mit feinen Details: punktuell schleifen und sehr dünn grundieren; keine dicke Epoxidschicht.
    • Cosplay-Teil oder Helm: schleifen, spachteln, füllern und erneut schleifen; große Flächen in Abschnitte teilen.
    • Organische Dekoration: nach Vorarbeit kann eine dünne Epoxidbeschichtung Zeit sparen.
    • Transparentes PLA: Teststück anlegen, weil Schleifen und Beschichten die Lichtstreuung deutlich verändern.

    Wenn das Ergebnis nicht glatt wird

    Bleiben nach der Grundierung einzelne Linien sichtbar, ist meist nicht mehr Druck nötig, sondern ein weiterer lokaler Füll- und Schleifdurchgang. Wird PLA beim Schleifen schmierig, waren Druck, Drehzahl oder Bearbeitungszeit zu hoch. Lass das Teil abkühlen und arbeite mit frischem Papier weiter. Runde Kanten entstehen, wenn weiches Schleifmaterial ohne Führung über eine Kante gezogen wird; ebene Flächen bearbeitest du besser mit einem kleinen Schleifklotz.

    Passende Ratgeber zur Nachbearbeitung

    Fazit

    Für PLA gibt es nicht die eine Glättungsmethode. Der universellste Workflow besteht aus Entgraten, abgestuftem Schleifen und Füller-Grundierung. Epoxidbeschichtungen sind eine Abkürzung für große Dekoteile, während Polieren einen bereits sehr guten Untergrund veredelt.

  • 3D-Druck beschichten und versiegeln: Epoxidharz, Klarlack und Schutzschichten

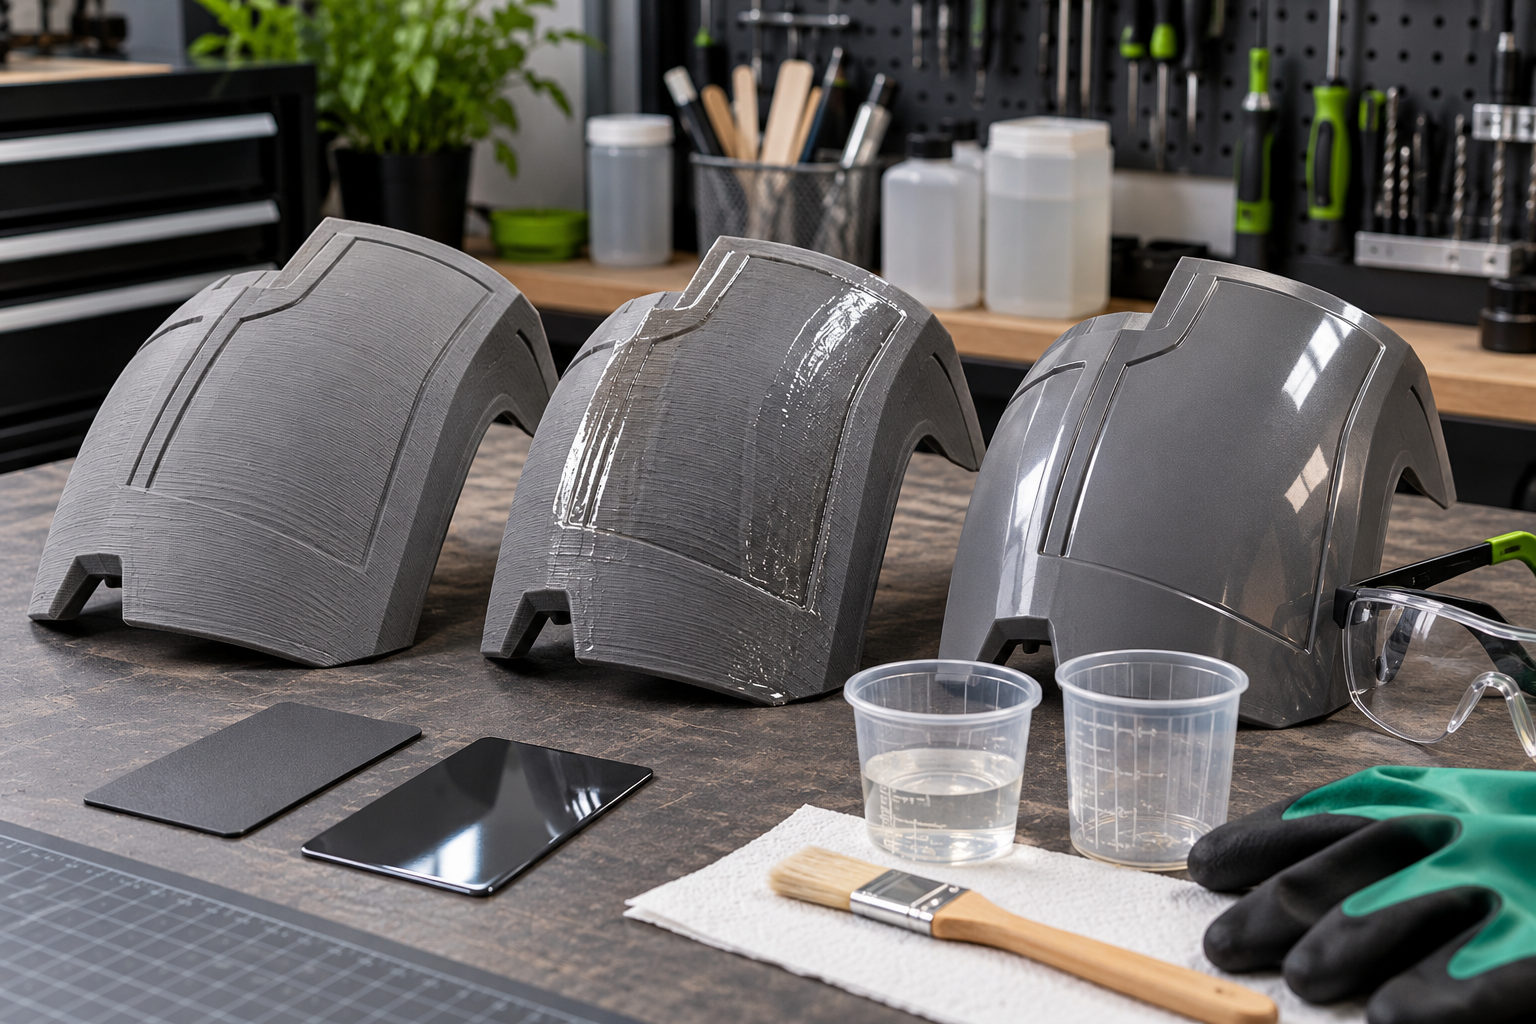
    Eine Beschichtung kann Layer Lines füllen, die Oberfläche eines 3D-Drucks versiegeln und sie gegen Schmutz, Feuchtigkeit oder Abrieb schützen. Ob Epoxidharz, Klarlack oder Spezialbeschichtung geeignet ist, hängt jedoch vom Material, der Geometrie und der späteren Nutzung ab.

    3D-Druck beschichten: rohe, mit Epoxidharz behandelte und vollständig versiegelte Oberfläche im Vergleich
    KI-generierte Illustration – keine Originalaufnahme.

    In diesem Ratgeber erfährst du, wie du einen 3D-Druck beschichten und versiegeln kannst, wann XTC-3D sinnvoll ist und warum „versiegelt“ nicht automatisch wasserdicht, lebensmittelecht oder für dauerhaften Außeneinsatz geeignet bedeutet.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

  • Was bedeutet Beschichten und Versiegeln beim 3D-Druck?
  • Epoxidharz zum Glätten von Layer Lines
  • Schritt-für-Schritt: Epoxidbeschichtung auftragen
  • Klarlack: matt, seidenmatt oder glänzend?
  • 3D-Druck wasserdicht versiegeln
  • Beschichtung für den Außenbereich
  • Welche Materialien lassen sich beschichten?
  • Typische Fehler
  • Beschichtung oder klassischer Lackaufbau?
  • Passende Ratgeber zur Nachbearbeitung
  • Fazit

Kurzantwort: Welche Beschichtung passt?

  • Layer Lines füllen: dünne Epoxidbeschichtung auf großen, detailarmen Flächen.
  • Farbe schützen: kompatibler matter, seidenmatter oder glänzender Klarlack.
  • Außenbereich: UV- und witterungsbeständiges System passend zu Filament und Farbe.
  • Feuchtigkeit: vollständige, porenfreie Beschichtung mit Prüfung der Übergänge.
  • Lebensmittelkontakt: nur ausdrücklich zertifiziertes Gesamtsystem und geeignete Anwendung.

Was bedeutet Beschichten und Versiegeln beim 3D-Druck?

Beim Beschichten wird eine zusätzliche Materialschicht aufgetragen. Sie kann Unebenheiten füllen, Farbe erzeugen oder mechanischen Schutz bieten. Eine Versiegelung soll Poren und Übergänge schließen. FDM-Bauteile besitzen jedoch Schichtgrenzen, Nähte und mögliche Mikrolücken. Eine sichtbare Lackschicht ist daher noch kein Nachweis für dauerhafte Dichtheit.

Epoxidharz zum Glätten von Layer Lines

Dünnflüssige Zweikomponenten-Beschichtungen können sich selbst nivellieren und feine Layer Lines füllen. Das funktioniert besonders gut auf Helmen, Requisiten, Skulpturen und größeren Gehäusen. Bei kleinen Figuren oder scharfkantigen technischen Bauteilen kann die Beschichtung dagegen Details und Maße verändern.

XTC-3D nach Projektgröße

Für erste Versuche und kleinere Modelle eignet sich das XTC-3D Set mit 181 g. Für größere Requisiten oder mehrere Teile ist XTC-3D mit 644 g wirtschaftlicher. Kaufe die größere Menge nur, wenn du sie innerhalb der angegebenen Lagerfähigkeit tatsächlich nutzt.

Schritt-für-Schritt: Epoxidbeschichtung auftragen

  1. Bauteil entgraten, grob schleifen und vollständig entstauben.
  2. Bereiche abkleben, die maßhaltig oder beweglich bleiben müssen.
  3. Arbeitsplatz, Unterlage, Lüftung und Schutzausrüstung vorbereiten.
  4. Harz und Härter exakt nach Herstellerangabe dosieren.
  5. Nur eine kleine, innerhalb der Topfzeit verarbeitbare Menge mischen.
  6. Beschichtung mit geeignetem Werkzeug dünn und gleichmäßig verteilen.
  7. Nasen und Ansammlungen an Kanten während der zulässigen Zeit kontrollieren.
  8. Bauteil staubgeschützt und vollständig aushärten lassen.
  9. Bei Bedarf fein schleifen, reinigen und lackieren.

Arbeitsschutz bei Harzen

Verwende geeignete, gegen das konkrete Harzsystem beständige Handschuhe und eine Schutzbrille. Als mögliche Ausstattung kommen Pacific PPE-Schutzhandschuhe und eine Uvex-Schutzbrille infrage. Maßgeblich bleibt das Sicherheitsdatenblatt des Harzes.

Klarlack: matt, seidenmatt oder glänzend?

Klarlack schützt Farbe vor Abrieb und vereinheitlicht den Glanzgrad. Er füllt jedoch nur sehr kleine Unebenheiten und ersetzt keine sorgfältige Vorbereitung. Matte Oberflächen wirken bei Figuren und technischen Teilen natürlich. Glänzender Lack verstärkt Farbtiefe und passt zu polierten, nassen oder keramischen Effekten.

Klarlack auswählen

Für zurückhaltende Oberflächen eignet sich matter Klarlack. Für kräftige Reflexionen steht glänzender Klarlack zur Verfügung. Grundierung, Farbe und Klarlack sollten aus kompatiblen Systemen stammen oder zunächst gemeinsam an einem Fehldruck getestet werden.

3D-Druck wasserdicht versiegeln

Ein wasserdichtes Bauteil erfordert mehr als eine äußerlich geschlossene Schicht. Nahtstellen, Bohrungen, Verschraubungen und nicht erreichbare Innenflächen bleiben mögliche Leckstellen. Druckparameter, Wandstärke und Geometrie müssen bereits auf Dichtheit ausgelegt sein. Nach der Beschichtung ist ein kontrollierter Dichtheitstest erforderlich.

Für Trinkwasser, Aquarien, Lebensmittel oder dauerhaften Druckkontakt gelten zusätzliche Anforderungen. Eine als „ungiftig nach Aushärtung“ beworbene Beschichtung ist nicht automatisch für jeden Kontakt zugelassen.

Beschichtung für den Außenbereich

UV-Strahlung, Temperaturwechsel und Feuchtigkeit belasten Filament und Beschichtung. ASA ist als Grundmaterial häufig geeigneter als PLA, dennoch müssen Farbe und Klarlack ebenfalls UV- und witterungsbeständig sein. Kanten, Schraublöcher und Klebenähte benötigen besondere Aufmerksamkeit, weil dort Wasser eindringen kann.

ZielGeeignete LösungWichtiger Hinweis
glatte DekoflächeEpoxidbeschichtungDetailverlust und Maßänderung möglich
bemaltes Modell schützenKlarlackKompatibilität und Glanzgrad testen
AußenanwendungUV-beständiges Lacksystemregelmäßig auf Schäden kontrollieren
Feuchtigkeit abhaltenporenfreie Innen- und AußenbeschichtungDichtheit separat prüfen
Lebensmittelkontaktzertifiziertes Gesamtsystemrechtliche und hygienische Vorgaben beachten
KI-generierte Illustration – keine Originalaufnahme.

Welche Materialien lassen sich beschichten?

PLA

PLA lässt sich gut schleifen, grundieren und beschichten. Wärmebeständigkeit und Verformungsrisiko des Grundmaterials ändern sich durch eine dünne Oberflächenschicht jedoch kaum.

PETG

PETG besitzt eine vergleichsweise glatte, zähe Oberfläche. Sorgfältiges Anschleifen und eine geeignete Grundierung verbessern die Haftung. Flexible Bauteile können starre Beschichtungen später abplatzen lassen.

ABS und ASA

Beide Materialien lassen sich lackieren und beschichten. Bei ASA sollte das gesamte System zum Außeneinsatz passen. Rückstände einer vorherigen chemischen Behandlung müssen vollständig abgelüftet sein.

TPU

Starre Epoxid- oder Lackschichten passen meist nicht zu stark flexiblen TPU-Teilen. Beim Biegen entstehen Risse oder Ablösungen. Hier sind ausdrücklich flexible Beschichtungen erforderlich.

Typische Fehler

Beschichtung oder klassischer Lackaufbau?

Wenn nur Farbe und ein einheitlicher Glanzgrad gewünscht sind, ist Schleifen, Grundieren, Bemalen und Klarlack meist leichter. Epoxid lohnt sich, wenn deutliche Layer Lines auf größeren Flächen gefüllt oder eine geschlossene harte Oberfläche aufgebaut werden soll. Der Grundlagen zur Nachbearbeitung hilft bei der Auswahl des gesamten Arbeitsablaufs.

Passende Ratgeber zur Nachbearbeitung

Fazit

3D-Drucke lassen sich mit Epoxidharz, Klarlack und geeigneten Spezialbeschichtungen optisch und funktional verbessern. Entscheidend sind dünne Schichten, Materialverträglichkeit, vollständige Aushärtung und eine realistische Bewertung der späteren Belastung. Weitere Methoden findest du im Themenbereich 3D-Druck-Nachbearbeitung.

  • 3D-Druck chemisch glätten: Verfahren für ABS, ASA und PVB

    Chemisches Glätten kann Layer Lines reduzieren, ohne die gesamte Oberfläche mühsam zu schleifen. Das Verfahren funktioniert jedoch nur bei bestimmten Kunststoffen und bringt erhebliche Brand-, Gesundheits- und Maßrisiken mit sich. Für PLA und PETG sind mechanische Verfahren meist die bessere Wahl.

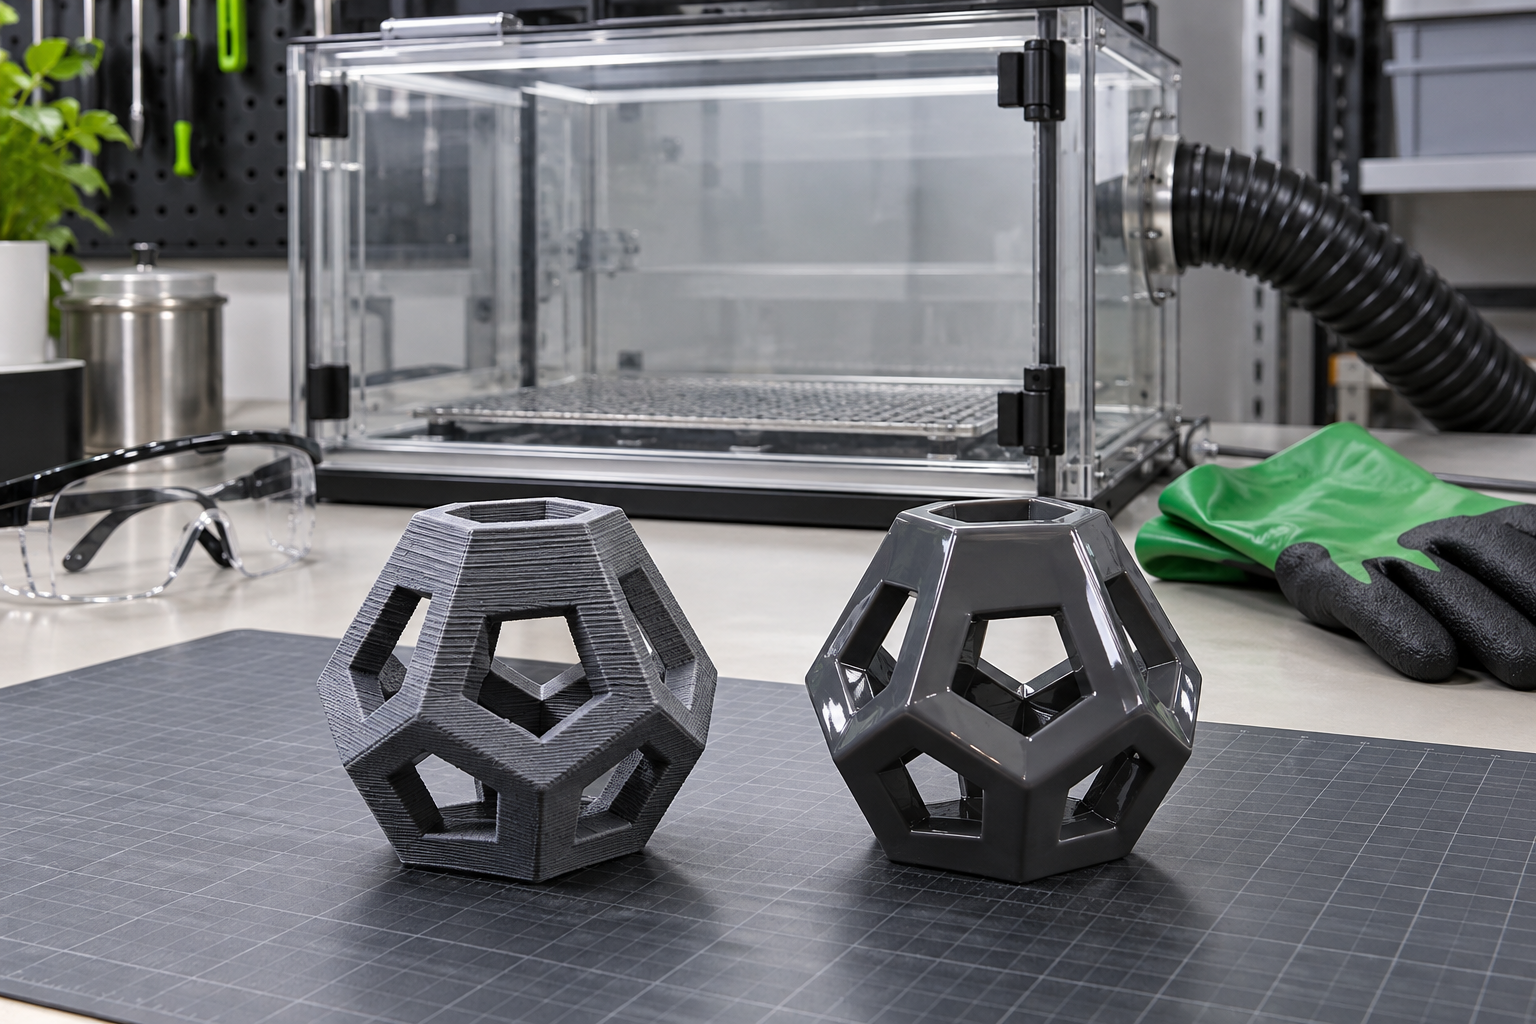
    3D-Druck chemisch glätten: Vergleich eines ABS-Testteils mit sichtbaren Layer Lines und geglätteter Oberfläche
    KI-generierte Illustration – keine Originalaufnahme.

    Dieser Ratgeber ordnet ein, welche Materialien sich chemisch glätten lassen, was bei ABS, ASA und PVB zu beachten ist und wann Schleifen, Füller oder eine Beschichtung sicherer und kontrollierbarer sind.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

  • Wie funktioniert chemisches Glätten?
  • Materialvergleich: ABS, ASA, PVB, PLA und PETG
  • ABS mit Aceton glätten: Was ist zu beachten?
  • ASA chemisch glätten
  • PVB mit Isopropanol glätten
  • Warum PLA und PETG besser mechanisch geglättet werden
  • Welche Ausrüstung gehört zum Arbeitsschutz?
  • Sicherer Entscheidungsablauf
  • Typische Fehler
  • Wann sind Alternativen besser?
  • Passende Ratgeber zur Nachbearbeitung
  • Fazit
  • Kurzantwort: Welches Filament lässt sich chemisch glätten?

    Wichtiger Sicherheitshinweis

    Lösungsmitteldämpfe können entzündlich und gesundheitsschädlich sein. Lösungsmittel niemals mit offenen Flammen, Heizplatten oder improvisierten Wärmequellen erhitzen. Nicht in Wohnräumen arbeiten. Sicherheitsdatenblatt, geeignete Lüftung, Zündquellen, Schutzkleidung, Lagerung und Entsorgung müssen vor Beginn geklärt sein.

    Wie funktioniert chemisches Glätten?

    Ein geeignetes Lösungsmittel löst die oberste Polymerschicht kurzzeitig an. Die Spitzen der Layer Lines werden weicher und verteilen sich in angrenzende Vertiefungen. Nach dem Verdunsten beziehungsweise Ablüften erstarrt die Oberfläche wieder. Das Ergebnis kann deutlich glatter und glänzender sein.

    Der Prozess ist jedoch schwerer zu kontrollieren als Schleifen. Feine Details, scharfe Kanten, Beschriftungen und Passmaße können verloren gehen. Zu lange Einwirkung macht Wände weich und kann ein Bauteil dauerhaft verformen.

    Materialvergleich: ABS, ASA, PVB, PLA und PETG

    MaterialÜbliches VerfahrenEmpfehlung
    ABSkontrollierte Aceton-Dampfbehandlungnur mit geeigneter Ausrüstung und Erfahrung
    ASAähnlich ABShohe Sicherheitsanforderungen beachten
    PVBproduktspezifisch mit IsopropanolHerstellervorgaben exakt befolgen
    PLAkeine einfache sichere Standardmethodeschleifen, füllern oder beschichten
    PETGkeine praktische Universallösungmechanisch nachbearbeiten
    TPU/Nylonstark produktspezifischkeine pauschale Heimempfehlung
    KI-generierte Illustration – keine Originalaufnahme.

    ABS mit Aceton glätten: Was ist zu beachten?

    Aceton kann ABS zuverlässig anlösen. Eine direkte Flüssigkeitsbehandlung führt aber schnell zu Flecken, Nasen und ungleichmäßigen Bereichen. Dampfverfahren verteilen das Lösungsmittel gleichmäßiger, erhöhen jedoch die Gefahr durch entzündliche Dämpfe. Deshalb gehören ausschließlich standsichere, dafür vorgesehene Behälter und ein kontrollierter Arbeitsbereich in Betracht.

    ASA chemisch glätten

    ASA lässt sich ähnlich wie ABS bearbeiten, ist aber nicht automatisch leichter oder sicherer. Das gewünschte Bauteil wird häufig für Außenanwendungen gewählt; eine geglättete Oberfläche kann Schmutzaufnahme und sichtbare Layer Lines reduzieren. Gleichzeitig können Geometrie und UV-beständige Außenhaut verändert werden. Ein Teststück mit identischen Druckparametern ist deshalb unverzichtbar.

    PVB mit Isopropanol glätten

    PVB-Filamente werden teilweise gezielt für eine Nachbearbeitung mit Isopropanol angeboten. Das ist keine allgemeine Eigenschaft jedes transparenten oder alkoholbeständigen Filaments. Verwende nur die Konzentration, Methode und Einwirkzeit, die der konkrete Filamenthersteller nennt.

    Auch Isopropanol ist leicht entzündlich. Gute Lüftung, die Entfernung aller Zündquellen und eine sichere Aufbewahrung bleiben erforderlich.

    Warum PLA und PETG besser mechanisch geglättet werden

    Für PLA existieren aggressive Laborchemikalien, die für den normalen Hobbybereich keine sinnvolle Empfehlung darstellen. PETG reagiert ebenfalls nicht zuverlässig auf ein einfach verfügbares, gut kontrollierbares Standardverfahren. Schleifen, Spritzspachtel und Epoxidbeschichtung liefern hier berechenbarere Ergebnisse.

    Eine sichere mechanische Vorgehensweise findest du im Grundlagen zur Nachbearbeitung. Wenn eine geschlossene Oberfläche wichtiger ist als maximale Detailtreue, kann außerdem der Ratgeber zum Beschichten und Versiegeln helfen, sobald er veröffentlicht ist.

    Welche Ausrüstung gehört zum Arbeitsschutz?

    Die notwendige Schutzausrüstung richtet sich immer nach dem Sicherheitsdatenblatt des verwendeten Stoffes. Eine Schutzbrille schützt vor Spritzern. Handschuhe müssen ausdrücklich gegen die verwendete Chemikalie beständig sein; gewöhnliche Einweghandschuhe sind nicht automatisch geeignet. Bei Dämpfen reicht eine einfache Staubmaske nicht aus.

    Grundausstattung für den Schutz

    Für Spritzer und mechanische Arbeiten ist eine Uvex-Schutzbrille sinnvoll. Als Handschuhoption stehen chemikalienbeständige Pacific PPE-Handschuhe zur Verfügung. Prüfe vor der Verwendung zwingend die Beständigkeit gegen das konkrete Lösungsmittel im Datenblatt.

    Sicherer Entscheidungsablauf

    1. Material und exakte Filamentbezeichnung feststellen.
    2. Technisches Datenblatt und Herstellerempfehlung prüfen.
    3. Bewerten, ob Schleifen oder Beschichten das Ziel ebenfalls erreicht.
    4. Arbeitsbereich, Lüftung, Brandschutz und Entsorgung vorab klären.
    5. Ein kleines Testteil mit gleichen Wandstärken und Details verwenden.
    6. Einwirkung konservativ halten und das Teil vollständig ablüften lassen.
    7. Ergebnis auf Maßänderungen, Risse und verbleibenden Geruch prüfen.

    Typische Fehler

    Wann sind Alternativen besser?

    Schleifen und Füller sind besser kontrollierbar, wenn Maßhaltigkeit und Details erhalten bleiben sollen. Epoxidbeschichtungen eignen sich für größere, starre Formen mit wenigen feinen Strukturen. Grundierung und Lack sind die richtige Wahl, wenn vor allem Farbe und gleichmäßige Optik zählen.

    Passende Ratgeber zur Nachbearbeitung

    Fazit

    Chemisches Glätten ist kein universeller Standard, sondern ein materialabhängiges Spezialverfahren. Bei ABS, ASA und bestimmten PVB-Filamenten kann es sehr glatte Oberflächen erzeugen, verlangt aber konsequenten Brand- und Gesundheitsschutz. Für PLA und PETG sind mechanische Methoden aus dem Bereich 3D-Druck-Nachbearbeitung in der Regel sicherer und besser steuerbar.

  • 3D-Druck Metalloptik: Metallic-Lack, Metallwachs und Patina

    Mit Metallic-Farben, Metallwachs und gezielter Patina kann ein Kunststoffdruck überzeugend wie Stahl, Eisen, Bronze, Kupfer oder Aluminium wirken. Die wichtigste Voraussetzung ist eine glatte Oberfläche, denn glänzende Metalltöne machen Layer Lines besonders sichtbar.

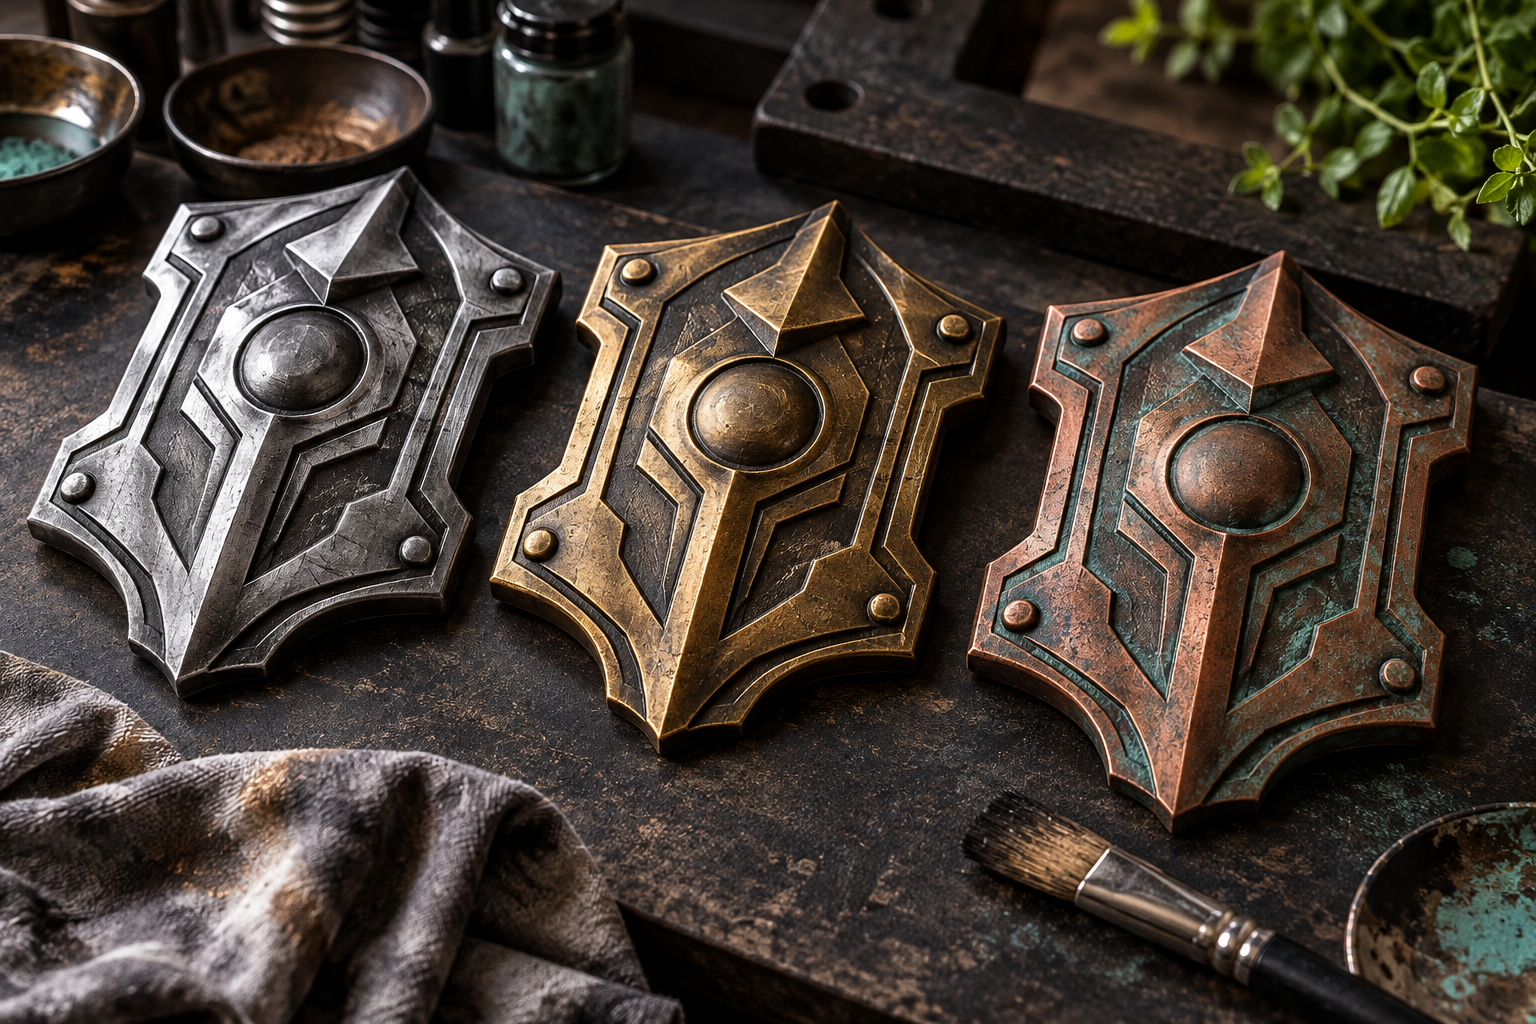
    3D-Druck Metalloptik mit realistischen Oberflächen in Stahl, Bronze und patiniertem Kupfer
    KI-generierte Illustration – keine Originalaufnahme.

    Dieser Ratgeber zeigt, wie du eine realistische 3D-Druck Metalloptik erzeugst, welche Methode zu Figuren, Requisiten und Dekoration passt und wie du typische Spielzeug- oder Chrom-Effekte vermeidest.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

  • Warum ist die Vorbereitung bei Metalloptik besonders wichtig?
  • Welche Methode erzeugt welche Metallwirkung?
  • Die richtige Grundierung für Metallfarben
  • Metallic-Farbe richtig auftragen
  • Metallwachs: Kanten und Reliefs hervorheben
  • Stahl, Eisen, Bronze und Kupfer realistisch darstellen
  • Schritt-für-Schritt: gealterte Metalloptik
  • Soll Metalloptik mit Klarlack geschützt werden?
  • Typische Fehler
  • Passende Ratgeber zur Nachbearbeitung
  • Fazit
  • Kurzantwort: Metalloptik in fünf Schritten

    1. Layer Lines schleifen und bei Bedarf mit Spritzspachtel füllen.
    2. Oberfläche möglichst gleichmäßig und dunkel grundieren.
    3. Metallic-Farbe in dünnen Schichten auftragen.
    4. Kanten mit Metallwachs oder hellerem Metallton hervorheben.
    5. Mit Wash, Patina und gezieltem Polieren natürliche Gebrauchsspuren erzeugen.

    Warum ist die Vorbereitung bei Metalloptik besonders wichtig?

    Metall reflektiert Licht stärker als matte Kunststofffarbe. Jede Rille, Delle und Schleifspur wird dadurch sichtbarer. Für dekorative Metalloptik sollte die Oberfläche deshalb mindestens bis etwa Körnung 400–600 vorbereitet werden. Hochglänzende Effekte benötigen noch feinere Schritte.

    Eine füllende Grundierung kann Zeit sparen. Der allgemeine Ablauf ist im Ratgeber Grundlagen zur Nachbearbeitung erklärt.

    Welche Methode erzeugt welche Metallwirkung?

    MethodeWirkungGeeignet für
    Metallic-Acrylfarbegleichmäßiger MetalltonFiguren, Gehäuse, Dekoration
    Metallwachspolierte Kanten und ReliefsRüstungen, Büsten, Ornamente
    Drybrushingabgenutzte MetallkantenWerkzeuge, Maschinen, Requisiten
    Wash und PatinaTiefe, Alterung, OxidationBronze, Kupfer, Eisen
    Metallgefüllte Beschichtungschleif- und polierbare Oberflächehochwertige Dekoteile
    Galvanikechte MetallschichtSpezialprojekte mit Prozesskontrolle
    KI-generierte Illustration – keine Originalaufnahme.

    Die richtige Grundierung für Metallfarben

    Schwarze oder sehr dunkle Grundierung erzeugt Tiefe und lässt helle Metallpigmente kräftiger wirken. Grau eignet sich für Aluminium und helle Industrieteile. Für warme Bronze- oder Kupfertöne kann eine dunkelbraune Basis sinnvoll sein. Entscheidend ist weniger die exakte Farbe als eine gleichmäßige, fehlerfreie Oberfläche.

    Sind die Layer Lines noch sichtbar, kann der Presto Spritzspachtel dünn aufgetragen und anschließend fein geschliffen werden.

    Metallic-Farbe richtig auftragen

    Metallic-Pigmente wirken gleichmäßiger, wenn die Farbe gut aufgerührt und in dünnen Lagen verarbeitet wird. Bei großen Flächen erzeugt eine Airbrush häufig ein ruhigeres Ergebnis als der Pinsel. Bei Figuren und strukturierten Oberflächen darf die Pinselführung sichtbar bleiben, wenn anschließend mit Washes und Highlights gearbeitet wird.

    Farben für Metalloptik

    Das Abeier Metallic-Acrylfarbenset bietet mehrere Metalltöne für unterschiedliche Effekte. Für feinere Modellbaudetails kann außerdem Vallejo Game Color sinnvoll sein.

    Metallwachs: Kanten und Reliefs hervorheben

    Metallwachs wird sehr sparsam auf erhabene Bereiche gerieben und anschließend poliert. Dadurch wirken Kanten wie blank gescheuertes Metall, während Vertiefungen dunkel bleiben. Bei Reliefs, Rüstungen und Büsten entsteht mit wenig Material ein überzeugender Kontrast.

    Metallwachs und Politur

    Für Kanten und Reliefs eignet sich Royal Flash Metallwachs. Vollständig ausgehärtete, dafür geeignete Oberflächen können anschließend vorsichtig mit einem Polierpasten-Set bearbeitet werden. Zuerst immer an einer unauffälligen Stelle testen.

    Stahl, Eisen, Bronze und Kupfer realistisch darstellen

    Stahl und Eisen

    Eine schwarze Grundierung mit dunklem Silber als Basis wirkt glaubwürdiger als reines, helles Chrom. Helle Kanten, ein dunkles Wash und unregelmäßige matte Bereiche simulieren Nutzung. Rosttöne sollten punktuell an Vertiefungen, Fugen und beschädigten Stellen sitzen.

    Bronze und Messing

    Warme Metallfarbe wird mit braunem Wash vertieft. Helle goldene Akzente gehören auf erhabene Kanten. Eine grünliche Patina wirkt besonders in Vertiefungen glaubwürdig, sollte aber nicht gleichmäßig über das ganze Modell verteilt werden.

    Kupfer

    Kupfer gewinnt durch dunkelbraune Schatten, helle orangefarbene Reflexe und sparsame grün-türkise Oxidation. Mehrere unregelmäßige Töne wirken realistischer als eine durchgehende Kupferschicht.

    Aluminium

    Aluminium ist meist heller und weniger kontrastreich. Eine glatte graue Grundierung, ein feines Silber und zurückhaltende Schatten passen besser als starke Rost- oder Patinaeffekte.

    Schritt-für-Schritt: gealterte Metalloptik

    1. Bauteil schleifen, füllen und vollständig reinigen.
    2. Dunkel grundieren und Fehlstellen nochmals korrigieren.
    3. Mittleren Metallton gleichmäßig auftragen.
    4. Vertiefungen mit dunklem Wash betonen.
    5. Kanten mit heller Metallic-Farbe trockenbürsten.
    6. Metallwachs sehr sparsam auf exponierte Bereiche geben.
    7. Patina oder Rost nur an plausiblen Stellen ergänzen.
    8. Nach vollständiger Trocknung passend versiegeln.

    Soll Metalloptik mit Klarlack geschützt werden?

    Klarlack schützt die Oberfläche, verändert aber häufig den Metallglanz. Matter Lack kann Metall stumpf machen, glänzender Lack wirkt schnell nass oder kunststoffartig. Seidenmatter Klarlack ist oft ein guter Kompromiss. Metallwachs und polierte Pigmente sollten zunächst vollständig aushärten; anschließend ist ein Teststück besonders wichtig.

    Typische Fehler

    Passende Ratgeber zur Nachbearbeitung

    Fazit

    Realistische Metalloptik entsteht durch Oberfläche, Kontrast und gezielte Alterung. Eine dunkle Basis, mehrere Metalltöne, sparsame Highlights und plausible Patina wirken meist überzeugender als eine spiegelnde Einzelfarbe. Weitere Methoden zur 3D-Druck-Nachbearbeitung sind auf der zentralen Themenseite gebündelt.

  • 3D-Druck bemalen und lackieren: Anleitung für saubere Oberflächen

    Einen 3D-Druck zu bemalen ist der schnellste Weg, aus einem sichtbar gedruckten Kunststoffteil ein hochwertiges Modell, eine Requisite oder ein präsentables Verkaufsprodukt zu machen. Entscheidend sind eine saubere Vorbereitung, eine geeignete Grundierung und mehrere dünne Farbschichten.

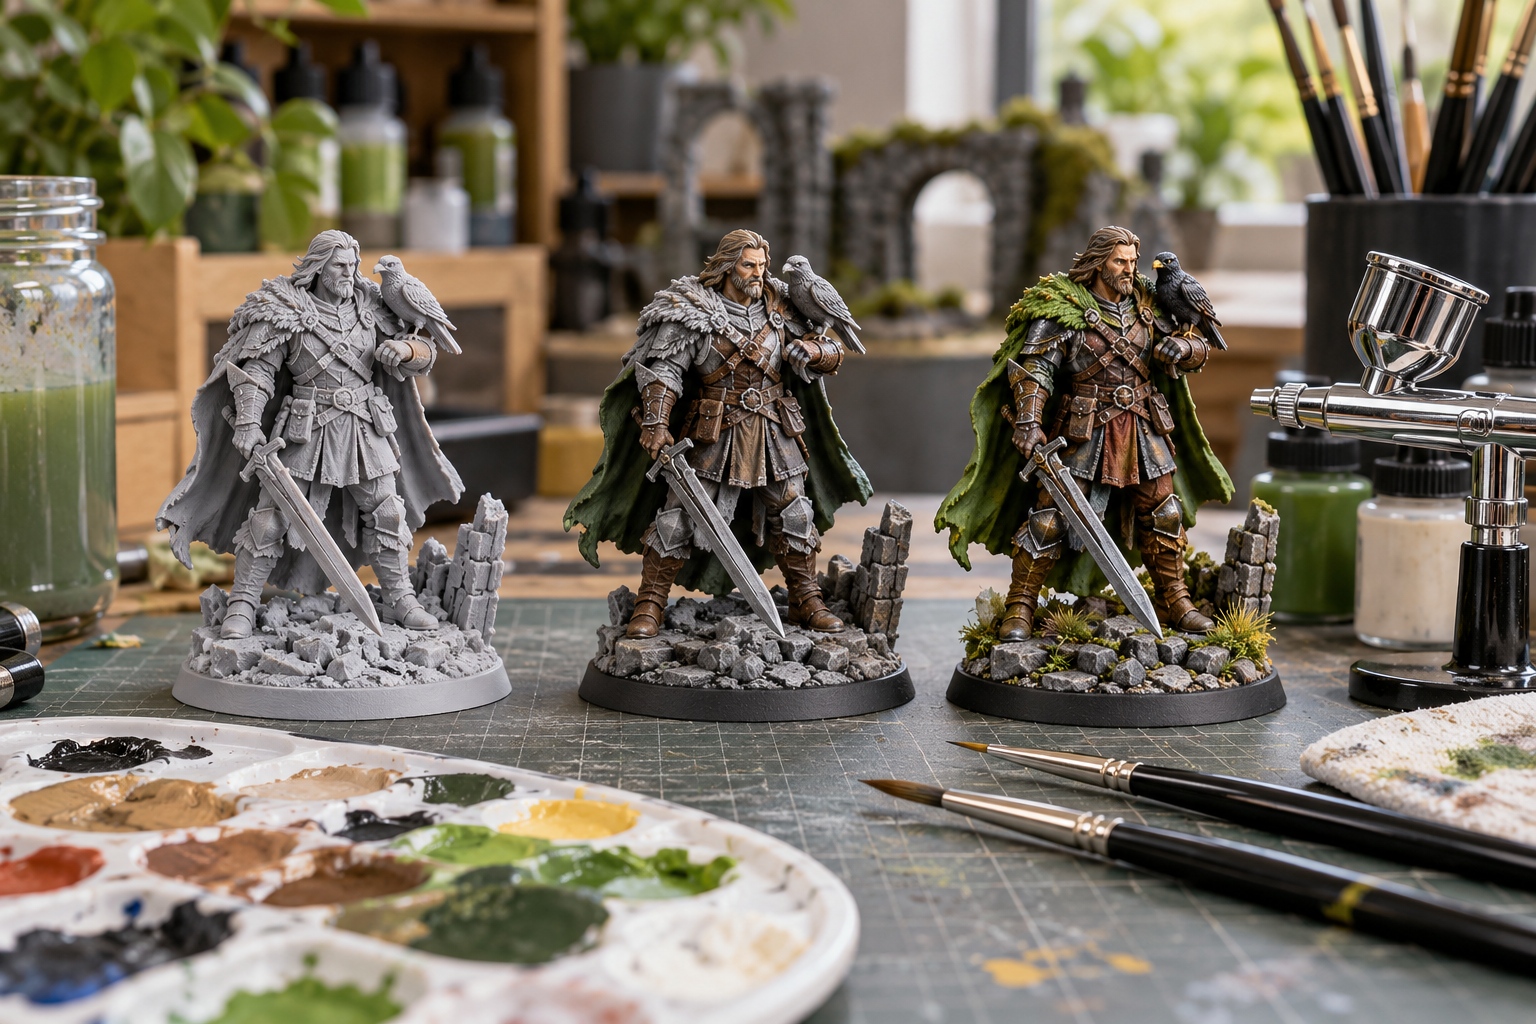
    3D-Druck bemalen: Modell in den Stufen Grundierung, Bemalung und fertiges lackiertes Finish
    KI-generierte Illustration – keine Originalaufnahme.

    Diese Anleitung zeigt, wie du einen 3D-Druck bemalen und lackieren kannst – vom Entfernen der Layer Lines über Pinsel und Airbrush bis zum passenden Klarlack. Die Schritte eignen sich vor allem für PLA, PETG, ABS und ASA.

    * Bei den gekennzeichneten Verweisen handelt es sich um Affiliate-Links. Wenn du darüber etwas kaufst, erhalte ich gegebenenfalls eine kleine Provision. Für dich ändert sich der Preis nicht.

  • Warum sollte man einen 3D-Druck vor dem Bemalen vorbereiten?
  • Welche Farben eignen sich für 3D-Drucke?
  • 3D-Druck grundieren: Welche Farbe ist richtig?
  • Pinsel, Airbrush oder Spraydose?
  • Schritt-für-Schritt-Anleitung: 3D-Druck bemalen
  • Matter oder glänzender Klarlack?
  • Typische Fehler beim Bemalen
  • Passende Ratgeber zur Nachbearbeitung
  • Fazit
  • Kurzantwort: So wird ein 3D-Druck sauber bemalt

    1. Supportreste entfernen und störende Layer Lines schleifen.
    2. Oberfläche entstauben, reinigen und vollständig trocknen lassen.
    3. Materialverträgliche Grundierung in dünnen Schichten auftragen.
    4. Farbe mit Pinsel, Airbrush oder Spraydose schrittweise aufbauen.
    5. Details, Washes und Highlights erst nach dem Trocknen ergänzen.
    6. Zum Schluss je nach Nutzung matt oder glänzend versiegeln.

    Warum sollte man einen 3D-Druck vor dem Bemalen vorbereiten?

    Farbe kaschiert grobe Druckspuren nicht automatisch. Glänzende Farbtöne können Layer Lines sogar deutlicher sichtbar machen. Deshalb beginnt ein gutes Finish mit der mechanischen Vorbereitung. Grate, Stringing-Reste und Supportstellen werden mit Entgrater oder Feile entfernt; anschließend wird die Fläche stufenweise geschliffen.

    Bei deutlich sichtbaren Schichtlinien hilft eine füllende Grundierung. Im Grundlagen zur Nachbearbeitung findest du den vollständigen Ablauf vom Entgraten bis zum Feinschliff.

    Welche Farben eignen sich für 3D-Drucke?

    Wasserbasierte Acrylfarben sind für die meisten Hobbyprojekte die unkomplizierteste Wahl. Sie riechen vergleichsweise wenig, trocknen schnell und lassen sich mit Pinsel oder Airbrush verarbeiten. Entscheidend ist dennoch die Grundierung: Sie vereinheitlicht die Oberfläche und verbessert die Haftung.

    FarbtypGeeignet fürBesonderheiten
    Modellbau-AcrylfarbeFiguren, Details, Requisitenfeine Pigmente, gut für Pinsel und Airbrush
    Künstler-Acrylfarbegrößere Dekoteilegünstig, je nach Produkt dickflüssiger
    Spraylackgroße einfarbige Flächenschnell, benötigt gute Belüftung und Materialtest
    EffektfarbeMetall, Stein, Rost oder Patinawirkt am besten auf glatter Grundfläche
    KI-generierte Illustration – keine Originalaufnahme.

    Farben und Pinsel

    Für einen günstigen Einstieg eignet sich das Shuttle Art Acrylfarben-Starterset. Für Figuren und feinere Details sind Vallejo Game Color oder das Vallejo Essential Set gezielter abgestimmt. Ergänzend ist ein Acrylpinsel-Set sinnvoll.

    3D-Druck grundieren: Welche Farbe ist richtig?

    Graue Grundierung ist universell und zeigt Unebenheiten gut. Weiße Grundierung lässt helle und kräftige Farben stärker leuchten. Schwarze Grundierung eignet sich für dunkle Modelle, Metalloptik und tiefe Schatten. Die Grundierung sollte vollständig trocknen, bevor du sie kontrollierst oder fein anschleifst.

    Für sichtbare Druckrillen ist der Presto Spritzspachtel eine passende, nach dem Trocknen schleifbare Vorbereitung. Trage ihn dünn auf und teste ihn vorher an einem Fehldruck.

    Pinsel, Airbrush oder Spraydose?

    Mit dem Pinsel bemalen

    Der Pinsel benötigt wenig Ausrüstung und eignet sich besonders für kleine Flächen, Figuren, Beschriftungen und Details. Verdünne die Farbe nach Herstellerangabe und baue die Deckung lieber mit mehreren dünnen Schichten auf. Dicke Farbe verdeckt Details und hinterlässt Pinselspuren.

    Mit der Airbrush lackieren

    Eine Airbrush erzeugt gleichmäßige, dünne Schichten und weiche Farbverläufe. Sie ist besonders nützlich bei größeren Figuren, Helmen, Gehäusen und Requisiten. Dafür kommen Reinigung, Verdünnung und das Einstellen von Druck und Farbmenge hinzu.

    Airbrush für Einsteiger

    Das Fengda Airbrush-Komplettset mit Kompressor ist die umfangreichere Lösung. Für erste Versuche gibt es ein günstigeres Fengda-Komplettset. Airbrush-Nebel gehört abgesaugt beziehungsweise in einen geeigneten Arbeitsbereich – auch bei wasserbasierter Farbe.

    Mit der Spraydose lackieren

    Spraydosen sind effizient auf großen Flächen, aber schwerer fein zu dosieren. Halte den vom Hersteller angegebenen Abstand ein, bewege die Dose über das Werkstück hinaus und beginne sowie beende den Sprühstoß neben dem Modell. Mehrere dünne Schichten reduzieren Läufer und Nasen.

    Schritt-für-Schritt-Anleitung: 3D-Druck bemalen

    1. Bauteil prüfen: Supportnarben, Z-Naht und sichtbare Fehlstellen markieren.
    2. Entgraten und schleifen: grobe Stellen beseitigen und die Oberfläche bis etwa Körnung 400–600 vorbereiten.
    3. Reinigen: Schleifstaub vollständig entfernen; keine fettigen Fingerabdrücke hinterlassen.
    4. Grundieren: dünn arbeiten und Fehlstellen nach dem Trocknen erneut korrigieren.
    5. Grundfarbe aufbauen: zwei oder mehr dünne Schichten statt einer dicken Lage.
    6. Details gestalten: Washes betonen Vertiefungen, Trockenbürsten hebt Kanten hervor.
    7. Versiegeln: nach vollständiger Trocknung passenden Klarlack auftragen.

    Matter oder glänzender Klarlack?

    Matter Klarlack reduziert Reflexionen und wirkt bei Figuren, Stein, Stoff oder technischen Gehäusen natürlich. Glänzender Klarlack verstärkt Farbtiefe und passt zu polierten, nassen oder keramischen Oberflächen. Seidenmatt ist ein guter Kompromiss. Klarlack schützt vor Abrieb, macht ein Modell aber nicht automatisch wetterfest oder lebensmittelecht.

    Klarlack auswählen

    Für ein zurückhaltendes Finish eignet sich matter Klarlack; für starke Reflexionen und mehr Farbtiefe glänzender Klarlack. Prüfe immer, ob Grundierung, Farbe und Klarlack miteinander kompatibel sind.

    Typische Fehler beim Bemalen

    Passende Ratgeber zur Nachbearbeitung

    Fazit

    Für ein überzeugendes Ergebnis sind Vorbereitung und Geduld wichtiger als teure Farbe. Eine glatte, saubere Grundfläche, dünne Farbschichten und ein passender Klarlack liefern reproduzierbare Ergebnisse. Weitere Verfahren wie Metallfinish, Epoxidbeschichtung und chemisches Glätten findest du im Themenbereich 3D-Druck-Nachbearbeitung.